



Bearbeitungsgrundlagen: Werkzeuglängenausgleich (Tool Length Offset) für präzise CAM-Operationen meistern
Wir haben die Machining Fundamentals-Serie erstellt, um Ihr CAM-Wissen aufzufrischen – egal ob Sie in einer Werkstatt arbeiten oder gerade erst anfangen. Hausinterne Zerspaner unseres Birmingham Technology Centers moderieren jede Folge und geben einen detaillierten Überblick über ein Werkzeug/einen Prozess. In der letzten Ausgabe behandelten wir Vorschübe und Drehzahlen. Hier führen wir Werkzeuglängenausgleich ein – was es ist, warum es wichtig ist, wo Sie es an Ihrer Maschine finden und wie Sie es einstellen. Wir zeigen auch, was passiert, wenn Sie einen falschen Wert eingeben.
Eine computergesteuerte (CNC) Maschine speichert bestimmte Werkzeuginformationen, die dem Zerspaner sagen, wo das Werkzeug positioniert werden muss, um an den von Autodesk Fusion 360 berechneten Stellen zu schneiden. Zu diesen gespeicherten Informationen können Werkzeugdurchmesser, Eckenradius (falls vorhanden) und Werkzeuglänge gehören – bekannt als Werkzeuglängenausgleich (Tool Length Offset).
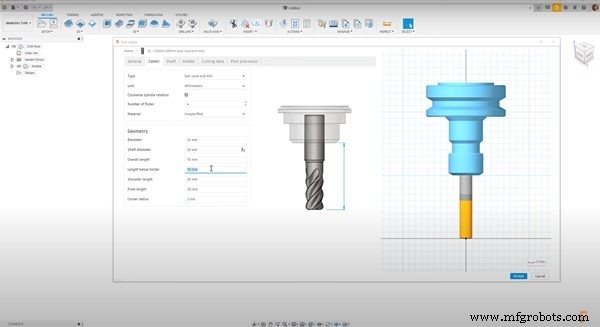
Was ist der Werkzeuglängenausgleich und warum ist er wichtig?
Der einzige bekannte Punkt an der Maschine ist der Referenzpunkt an der Spindelnase. Der Werkzeuglängenausgleich ist der Längenunterschied zwischen der Spindelnase und der Werkzeugspitze.
Wenn ein Zerspaner keinen Werkzeuglängenausgleichswert eingibt, fährt die Spindelnase fälschlicherweise zu den Punkten, die durch die Werkzeugpfade in Autodesk Fusion 360 definiert sind. Das kann die Spindel brechen, die Maschinenpräzision oder -ausrichtung beschädigen und sogar den Zerspaner zwingen, Maschinenteile zu verschrotten.
Sehen wir uns zwei separate Haltertypen an: HSK63 und BT40. Beide passen in verschiedene Maschinen und spannen das Werkzeug unterschiedlich – aber sie haben unterschiedliche Längen. Es ist wichtig, den Ausgleich vor der Nutzung präzise einzustellen, da das Werkzeug um varying Beträge aus dem Halter herausragen kann.
Wir nutzen die Werkzeuglänge, um die Spindelnase um die Länge des Werkzeugs zurückzuversetzen. Das stellt sicher, dass die Werkzeugspitze zu diesem neuen Punkt fährt statt zur Spindelnase.
Indem der Zerspaner einen Z-Achsen-Nullpunkt für jedes Teil setzen kann, ermöglicht der Werkzeuglängenausgleich der CNC-Maschine, für viele Werkzeuge unterschiedlicher Längen zu kompensieren. Letztlich können Zerspaner mehrere Werkzeuge nutzen, ohne bei jedem Werkzeugwechsel den Z-Achsen-Nullpunkt neu setzen zu müssen.
Den Ausgleich finden
Verschiedene Steuerungen speichern Werkzeugwerte an unterschiedlichen Orten. Um die Werkzeuglängenausgleich-Tabelle auf der HEIDENHAIN-Steuerung – im Video oben gezeigt – zu öffnen, klicken Sie auf den Werkzeugbibliothek-Button. Dort sehen Sie eine Liste aller auf der Maschine gespeicherten Werkzeuge. Um die Offset-Tabelle auf einer Haas NGC-Steuerung zu öffnen, drücken Sie den Offset-Button.
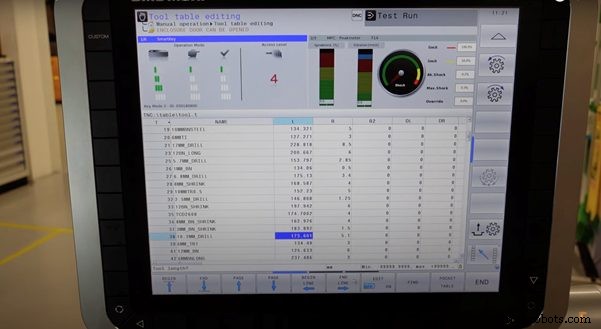
Werkzeuglängenausgleich einstellen
Es gibt viele Wege, den Ausgleich einzustellen. Das Video zeigt eine Maschine mit drei Werkzeugeinstelloptionen: Laserkontrolle, mechanischer Werkzeugeinsteller und Lehrenlehre mit bekanntem Kalibrierwerkzeug. Sie können das Werkzeug auch außerhalb der Maschine mit spezialisierten Werkzeugen wie einem optischen Werkzeugeinsteller einstellen.
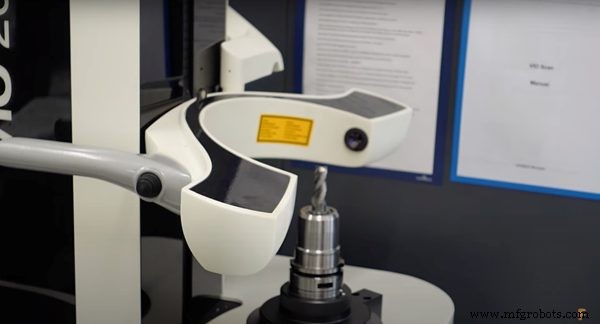
Das Video zeigt eine Maschine mit Laserkontrolle, die kein manuelles Setup benötigt. Eine Haas-Maschine nutzt jedoch einen mechanischen Werkzeugeinsteller, der manuelles Setup erfordert. Jeder Werkzeugeinstellertyp hat seine Vorteile, und beide liefern typischerweise präzise und konsistente Ergebnisse.
Optische Werkzeugeinsteller sind nützlich an Fräsen und Maschinen, die keine eigenen Werkzeugeinrichtequipment haben. Diese sind oft hochpräzise, erfordern aber manuelle Eingabe in die Steuerung. Am ungenauesten sind Lehrenlehren, die an allen CNC-Maschinen genutzt werden können und manuelle Eingabe in die Steuerung erfordern. Neuere Maschinen nutzen diesen Ansatz selten.
Falscher Werkzeuglängenausgleichswert
Während wir unsere Werkzeugpfade in Autodesk Fusion 360 simulieren, ist es wichtig zu prüfen, dass die entsprechenden Ausgleichswerte in der Fusion 360 Werkzeugbibliothek gesetzt sind. Das stellt sicher, dass Simulation und NC-Ausgabe präzise sind.
Das Video zeigt ein Modell mit verschiedenen Flächen, die an unterschiedlichen Winkeln bearbeitet wurden. Alle Flächen erscheinen glatt ohne Blend-Probleme zwischen den Flächen. Sehen wir, was passiert, wenn wir den Ausgleich des Werkzeugs um -0,5 mm anpassen. Da die Steuerung nun denkt, das Werkzeug sei kürzer als es tatsächlich ist, drückt sie das Werkzeug 0,5 mm weiter in das Teil.
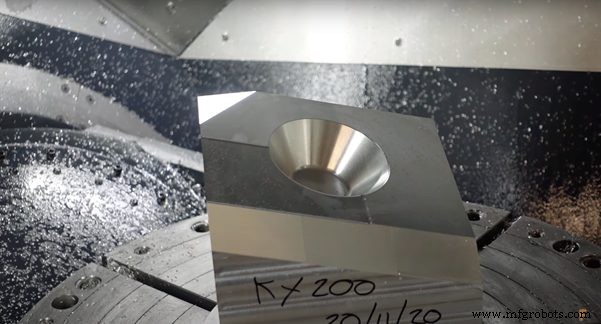
Klar ist: Der korrekte Ausgleich ist entscheidend für das erforderliche Finish an Maschinenteilen. Starten Sie mit Autodesk Fusion 360 für eine wirklich integrierte CAD/CAM-Erfahrung.
Industrietechnik
- Elektrochemische Bearbeitung (ECM): Kinematik, Dynamik & Werkzeugdesign erklärt
- Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
- Effektive Techniken zur Minimierung von Werkzeugdurchbiegung in der CNC-Bearbeitung
- Zerspanen erklärt: Definition, Verfahren & wichtige Werkzeuge
- Ultraschallbearbeitung: Prinzipien, Vorteile und Anwendungen
- Eckenradius beim CNC-Fräsen: Einfluss auf Genauigkeit, Kosten & Oberflächenqualität
- 5-Achs-Zerspanung meistern mit Autodesk Fusion 360
- 7 essenzielle Werkzeugbeschichtungen für überlegenes CNC-Zerspanen
- Produktion optimieren mit Y-Achsen-Bearbeitung: Rüstzeiten und Kosten reduzieren
- Zerspanung meistern: Verfahren, Werkzeuge und Anwendungen