



Lineare Palettensysteme: Ein bewährter Weg zu höherer Rentabilität
Verbesserte Software gibt linearen Palettensystemen großen Schub
Adam Hansel, Chief Systems and Sales Officer, DMG Mori (Hoffman Estates, IL) bringt es auf den Punkt: „Gehen Sie in irgendeine Werkstatt. Fragen Sie, ob sie automatisieren wollen. Die Antwort ist ja. 100 %.“ Aber welche Art der Automatisierung? Und welche Maschinen und Prozesse? Für eine Vielzahl von Unternehmen ist die logische Antwort ein lineares Palettensystem, das mehrere Zerspanungsmaschinen integriert und möglicherweise zusätzliche Operationen. Andererseits bedeutet „logisch“ nicht immer „einfach“ oder „sorgenfrei“.
FMS nicht mit Palettenpool-Systemen verwechseln
Ein grundlegendes lineares Palettensystem, auch bekannt als Flexible Manufacturing System (FMS), automatisiert das Be- und Entladen einer oder mehrerer Bearbeitungszentren mit Werkstücken aus einem zentralen Lager. Die Werkstücke fahren auf einer geraden Schiene, getragen von einem Fahrzeug mit zusätzlichen Bewegungsachsen, die es ermöglichen, das Werkstück in eine Maschine und auf ihren Tisch zu bewegen und nach Fertigstellung wieder herauszufahren. Bediener richten Jobs an einer zentralen Station ein, nicht an den einzelnen Maschinen, und ein Zentralcomputer steuert die Verteilung und Ausführung der Arbeit.
In der häufigsten Konfiguration werden Werkstücke auf Vorrichtungen geschraubt, die wiederum auf einheitlichen Paletten befestigt sind. Dies maximiert die Flexibilität des Systems, da jeder Job zu jeder Maschine zu jeder Zeit gehen kann, solange die Maschine für diese Standardpalette konfiguriert ist. Ein weiteres Schlüsselmerkmal linearer Palettensysteme ist die Fähigkeit, sie nach ihrer ursprünglichen Installation zu erweitern, um zusätzliche Werkzeugmaschinen, mehr Lager und sogar Nicht-Bearbeitungsoperationen wie Inspektion einzubeziehen. Einige Systeme haben 10 oder mehr Bearbeitungszentren und Dutzende von Palettenregalen, die in drei Ebenen gestapelt sind.
Ein lineares Palettensystem unterscheidet sich somit von einem Palettenpool-System, das man als „unintelligente Erweiterung der Maschine“ betrachten kann, wie Bob Baldizzi, Specialist für Systeme und Großmaschinen, Doosan Machine Tools America (Pine Brook, NJ) erklärte. „In einem Palettenpool-System läuft zusätzliche Software auf der Maschine selbst. Man ist typischerweise darauf beschränkt, der Software mitzuteilen, welches Programm mit welcher Palette im Pool assoziiert ist und in welcher Sequenz diese Paletten durch die Maschine gehen sollen. Das ist es. Es gibt keine Produktionsplanung. Kein Datenmanagement. Kein Reporting. Es ist nur eine größere Paletten-Systemerweiterung der Maschine.“ Palettenpool-Systeme sind meist kreisförmige Anordnungen, können aber auch linear sein, was zu möglicher Verwirrung führt.
„Die Palettenpool-Systeme, die ich gesehen habe, haben typischerweise das gleiche Teil auf allen fünf oder sechs Paletten“, sagte David Suica, President, Fastems LLC (West Chester, OH). „Wenn man Teile wechseln will, muss man generally Werkzeuge in der Maschine wechseln, das Teileprogramm und alle Offsets für jedes Teil. Palettenpools sind okay für eine Serie desselben Teils. Aber wenn man genau das produzieren will, was man in den Mengen verkaufen kann, ist ein lineares Palettensystem generell der bessere Weg.“
Spindelauslastung über 90 %
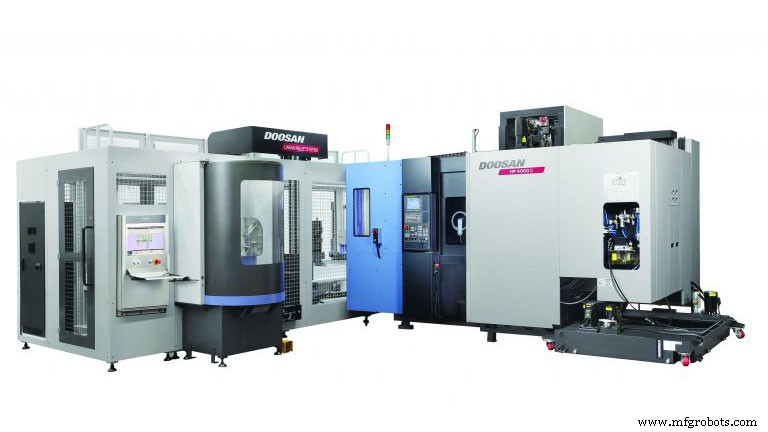
Situationen unterscheiden sich, aber es scheint, dass keine Werkstatt ohne FMS über 50–60 % Spindelauslastung hinauskommt, während jeder, der eines richtig nutzt, Raten von 90 % oder mehr sieht. Und in manchen Fällen ist die Diskrepanz noch größer. Hansel sagte: „Spindelauslastung ist wahrscheinlich in den meisten Fällen 30 % oder weniger, wenn sie einen Mix an Maschinen haben, die manuell beschickt werden. Es ist einfach unmöglich, Werkstückwechsel, Vorrichtungswechsel und die Planung vieler Ressourcen effizient auf einem Klemmbrett zu machen.“ Wie Suica erklärte: „Der größte Teil der Ausfallzeit an einer Maschine wird durch Menschen verursacht… Warten auf ein Werkzeug… Herausfinden des Programms… Manuelles Eingeben von Werkzeugoffsets. Sobald diese Stunde Rüstzeit verbracht ist, bekommt man sie nie wieder für die Produktion zurück.“
Dies weist auf die größte und signifikanteste Verbesserung bei linearen Palettensystemen in den letzten Jahren hin: Software. In dem einen oder anderen Grad bieten alle FMS-Anbieter Kapazitätsplanungssoftware an, die es ermöglicht, den Systemdurchsatz zu maximieren. Hansel beschrieb ein typisches Szenario: „Angenommen, Sie haben mehrere Maschinen, 180 Werkzeuge in jedem Magazin, 24 Vorrichtungen und bestimmte Jobs, die raus müssen, um Ihre Verträge zu erfüllen. Sie setzen Parameter wie Jobpriorität und die Stückzahlen, die Sie bis zu bestimmten Zeiten brauchen. Oder sagen Sie, Sie bauen ein Auto. Sie würden nicht zwei Achsen und drei Räder produzieren. Sie bräuchten vier Räder. Also können Sie der Software sagen, Losgrößen zu produzieren. In jedem Fall berechnet die Software automatisch, wie Sie Ihre Ressourcen richtig einsetzen, um die Produktion zu bekommen, die Sie brauchen. Wenn Sie richtig planen und Vorrichtungen und Werkzeuge vorbereiten und dann die Software die Arbeit für Sie machen lassen, ist eine Laufleistung von 90–95 % vollkommen erreichbar.“
Gute Passform für Jobshops… und mehr
Wer profitiert von einem FMS? Jeder von einem kleinen Jobshop bis zu einem Betrieb, der 100.000 oder mehr eines Teils fertigt, in manchen Situationen. John Einberger, Product Line Manager, Makino Inc. (Mason, OH) sagte: „Der Sweet Spot für diese Technologie ist jemand, der eine Vielzahl von Produkten zu fahren hat, in einer etwas zufälligen Reihenfolge, mit relativ kurzen Produktionsläufen. Indem man das Einrichten außerhalb des Bearbeitungszentrums macht, erhöht man die Spindelauslastung.
„Aber es gibt auch Anwendungen für höhere Produktionsvolumen bei Leuten, die saisonale Produktion haben“, fuhr er fort. „Nehmen wir an, sie machen 80.000 Stück pro Jahr, aber nur für drei Monate, und dann fahren sie eine Variante oder etwas anderes für die nächsten vier Monate. Die Freizeitfahrzeug-Antriebsstrang-Industrie passt in dieses Produktionsschema. In der Nebensaison produzieren sie, was sie in der Saison brauchen, wie Bootsmotoren, wenn Schneemobile verkauft werden, und Schneemobilmotoren, wenn Boote verkauft werden. Unser FMS war ein sehr nützliches Werkzeug für Kunden in diesen High-Volume-Situationen.“
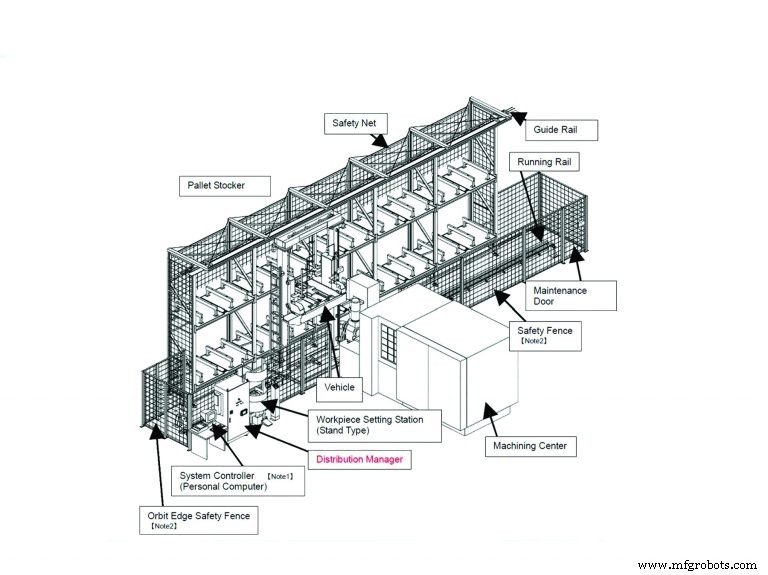
Hansel fügte hinzu, dass „es ziemlich üblich ist, dass Leute, die nur fünf oder sechs verschiedene Teilenummern fahren, diese auf ein lineares Palettensystem setzen. Das liegt daran, dass Sie in einem solchen System viel Redundanz haben. Horizontalmaschinen haben typischerweise große Werkzeugmagazine, die es erlauben, redundante Werkzeuge im Magazin zu platzieren, um längere Schichten zu fahren. Wenn das Werkzeug bricht oder verschleißt, kann man einfach zum nächsten gehen.“ Andererseits wiesen die Leute bei Liebherr (Saline, MI) darauf hin, dass Palettenhandling-Zellen am kosteneffektivsten sind, wenn die Zykluszeit für alle Teile auf einer gegebenen Palette insgesamt über fünf Minuten beträgt. Andernfalls würde man Zeit verschwenden, auf das Fahrzeug zu warten, das die Palette wechselt.
Um Ihnen ein Gefühl für die Beliebtheit dieser Systeme zu geben, sagte Einberger, Makino habe in den letzten 20 Jahren allein in Nordamerika 575 seiner linearen Palettensysteme installiert.
Nicht nur für Horizontalmaschinen
Traditionell verbanden lineare Palettensysteme allgemein horizontale Bearbeitungszentren, weil „eine horizontale Maschine fast immer mit einem Palettenwechsler kommt“, erklärt Baldizzi von Doosan. „Man hat immer eine zweite Palette in einer Beladestation, die – in einem Stand-alone-Setting – der Bediener nutzt, um Teile zu be- und entladen, während die Maschine läuft. Das ist ein Vorteil in einem FMS, weil der Kran an der Beladestation be- und entladen kann, ohne den Bearbeitungszyklus zu unterbrechen. Ein typisches vertikales Bearbeitungszentrum hat das nicht, und die meisten 5-Achs-Maschinen auch nicht, obwohl Hersteller wie Doosan jetzt 5-Achs-Maschinen mit Palettenwechslern ausstatten, die an ein FMS angeschlossen werden können.“
Neben dem Mischen von Bearbeitungszentren-Typen ist es auch möglich, andere Funktionen in ein FMS zu integrieren. Man kann auch Maschinen verschiedener Hersteller integrieren, wobei man in diesem Fall besser mit einem „agnostischen“ Automatisierungsunternehmen wie Fastems zusammenarbeitet: „Wir können eine Marke X Maschine für eine Schruppoperation haben, eine Marke Y Maschine für eine enge Toleranzanwendung, einen Zoller mit automatischen Werkzeugoffsets, die auf einen Chip schreiben, ein KMG, eine Waschstation und ein Entgratungssystem, alles voll integriert“, sagte Suica. „Unsere Software würde sogar automatisch Werkzeugoffsets und Inspektionsdaten verwalten.“
Einige dieser Optionen erfordern einen Roboter in einer oder mehreren Stationen oder den Ersatz des traditionellen FMS-Fahrzeugs durch einen Roboter auf Schienen. Einberger sagte, Makino biete den letzteren Hybrid „als Antwort auf einige Anforderungen, primär im Luftfahrt-Strukturbereich. Einige dieser Kunden wollen Teile in eine Maschine autoloaden, indem sie einen Roboter auf einer Schiene nutzen, weil sie den Vorteil wollen, das Teil auf einer flachen Oberfläche zu laden, und dann den Unterbau in ein horizontales Bearbeitungszentrum zu laden.“
„Dieser Ansatz ist auch sehr vorteilhaft bei Mehrbearbeitungs-Teilen, wo die erste Operation eine 4-Achs-Operation sein mag und die zweite eine 5-Achs-Operation innerhalb desselben Bearbeitungszentrums. So wäre Palette eins am Bearbeitungszentrum ein 4-Achs-Tombstone, der das Teil auf einer Unterplatte aufnimmt, während die zweite Palette am selben Bearbeitungszentrum auf einem 5-Achs-Tisch sitzt, der dasselbe Teil auf derselben Unterplatte für eine nachfolgende 5-Achs-Operation aufnimmt. Die Roboter-auf-Schienen-Systeme überbrücken die Lücke zwischen einem Palettenhandling-FMS und einem diskreten Teilehandling-Roboter.“
Andererseits warnte Baldizzi, dass das Gewinnen einer Art von Flexibilität dazu führt, eine andere zu verlieren. „Wir beginnen zu sehen, dass die Nachfrage besteht, sich an verschiedene Paletten anzupassen, wie das Ausführen einiger Funktionen auf einer Horizontalen und anderen auf einer 5-Achs-Maschine mit Drehfähigkeiten, was eine andere Palette erfordert. Der Pluspunkt ist, man kann all diese Maschinen, die man für die Operation braucht, auf das FMS setzen. Der Minuspunkt ist, man verliert etwas von der Flexibilität des FMS, weil die Software sicherstellen muss, dass diese Palette nur auf diese bestimmte Maschine zu dieser bestimmten Zeit geht. Wäre man mit mehreren Maschinen auf einem FMS, die alle gleich sind, kann die Arbeit, die auf eine Palette geschraubt ist, überall, jederzeit, irgendwie hingehen.“
Kosten und Herausforderungen
Laut Einberger betragen die Kosten eines initialen FMS einschließlich Schienensystem, Fahrzeug, Einrichtstation und Palettenlager etwa zwei Drittel der Kosten einer gegebenen Bearbeitungsmaschine, ohne Vorrichtungen. Angesichts der Versprechung, den Durchsatz zu verdoppeln, ist das ein guter Payback. Aber Hansel sagte, dass „Leute zwar die Idee von vielen Paletten mögen, sie manchmal die Kosten für Vorrichtungen unterschätzen. Wenn sie also eine Entscheidung darüber treffen, welche Maschinen sie kaufen, sind die echten Kosten für Vorrichtungen manchmal nicht enthalten – was sie davon abhalten kann, das System voll zu nutzen. Zum Beispiel bekommt man den Vorteil von Lights-Out-Betrieb oder der Eliminierung einer dritten Schicht nur, wenn man genug Arbeit laden kann, um die Maschine acht Stunden oder mehr am Laufen zu halten.“
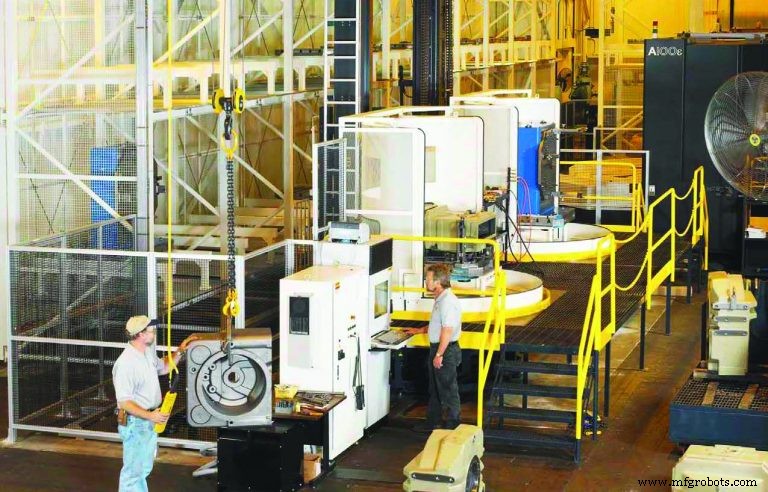
Alle sind sich jedoch einig, dass die größte Herausforderung bei einem FMS operativer Natur ist. Wie Suica es ausdrückt: „Es ist wie bei Ihrem PC: Garbage in equals garbage out. Wenn Sie gute Programme haben, sind Werkzeugoffsets bekannt; wenn Sie Ihren Zeitplan ausgearbeitet haben, funktioniert es sehr gut. Das Größte für die meisten Unternehmen ist die Disziplin, sicherzustellen, dass sie bereit sind. Es ist nicht anders als die Disziplin, die jedes Unternehmen in seine Buchhaltungsabteilung steckt. Sie stimmen Rechnungen ab, stellen sicher, dass sie korrekt sind, stellen sicher, dass Sie die Steuer zahlen. Es ist nicht einfach, aber es ist genau aufgegliedert und erledigt. Man kann dasselbe auf dem Shopfloor machen und es integrieren, und man kann das menschliche Element entfernen, das den Fehler verursacht.“
Suica warnte auch, dass „die meisten der linearen Paletten- und Robotersysteme da draußen tendieren zu Inseln der Automatisierung. Sie wissen, was sie wissen, und sind nicht mit etwas anderem in Ihrem Betrieb verbunden. Sie haben vielleicht ein ERP-Paket, das Ihre Aufträge, den Eingang von Rohmaterial usw. verfolgt. Sie haben viel Geld in Werkzeuge gesteckt, Werkzeugoffsets bestimmt und Messsysteme. Aber der Informationsfluss zwischen all diesen Systemen endet immer noch manuell.“ Diese relative mangelnde Integration verhindert, dass Unternehmen große Einsparungen bei Personal erzielen.
Suica sagte, es sei nicht unüblich, acht oder neun Maschinen mit nur wenigen Leuten zu betreiben, wenn man diese Systeme vollständig integriert. „Wir arbeiten gerade an einem System, das acht Maschinen hat, die von drei Leuten bedient werden, von denen einer nur einen Check macht, weil sie das nicht automatisieren wollten. Es wird zwei Schichten fahren, also werden sechs Leute an dieser Linie sein, während es jetzt 14 sind. Aber man braucht ein hohes Maß an Systemintegration, um das zu tun, sonst braucht man immer noch eine Menge Leute, um der Automatisierung zu sagen, was sie tun soll. Integration und Software ist der Schlüssel.“ So sind auch Training und Support, weshalb DMG Mori, Makino und andere dedizierte Automatisierungsteams und -einrichtungen haben.
Software löst nicht alles, allerdings. Baldizzi wies darauf hin, dass mechanische Zuverlässigkeit absolut oberste Priorität hat: „Wenn Sie eine Maschine – oder noch wichtiger mehrere Maschinen – an ein FMS anschließen und es ausfällt, geht die Spindelauslastung dieser Maschinen auf null. Denken Sie daran, der Platz, wo der Bediener stand, um das horizontale Bearbeitungszentrum zu laden, ist jetzt im FMS eingeschlossen. Die Drucktasten sind weg. Es gibt sehr wenig Chance, dass Sie effizient Teile in dieser Maschine manuell be- und entladen können. Also schauen Sie unter die Haube, um sicherzustellen, dass das FMS mechanisch in der Lage ist, diese 90 % Uptime zu liefern.“
Für hochwertige Hersteller umfasst das das Führen der dreiphasigen Hochspannung durch einen Sammelschiene über dem Fahrzeug, wie die dritte Schiene einer U-Bahn, ohne bewegliche Teile außer dem Kontaktpunkt. „Weniger robuste Systeme binden das Fahrzeug an eine Reihe von Kabeln in einem Kabelkanal, der dem Fahrzeug folgt, während es hin und her fährt. Das verursacht Ermüdungspunkte, da die Kabel kontinuierlich gebogen werden“, sagte Baldizzi. „Zweitens nutzen wir optische Augen, die in einem Tunnel eingeschlossen sind, für die Datenkommunikation, die zwischen Servoantrieben, Motoren, Steuerung usw. stattfinden muss, und nehmen die Notwendigkeit für diese Kabel aus dem Mix.“
„Ich würde auch schauen, ob das FMS Kühlmittelkanäle, -leitungen und -rohre hat, um sicherzustellen, dass jegliches Kühlmittel, das auf den Paletten verbleibt, wenn sie in den Lager gehen, zurückgewonnen und entweder den Maschinenkühlmitteltanks oder einem zentralen Repository zugeführt wird, anstatt einen Schlamassel auf Ihrem Boden zu machen“, schloss Baldizzi.
Automatisierungssteuerung System
- Die Entwicklung und Fertigung von Nähmaschinen: Von der Innovation des 19. Jahrhunderts zur modernen Automatisierung
- Infineon führt monolithisch integrierten Linear Hall Sensor ein, zertifiziert für ASIL D Automotive
- Timken stärkt Automatisierungskapazitäten durch Übernahme von Intelligent Machine Solutions
- ZF präsentiert SHI Cockpit: Sichere Mensch-Maschine-Interaktion für automatisiertes Fahren
- SCADA-Systeme: Überwachung und Steuerung industrieller Prozesse
- Eingebettete Systeme & Systemintegration: Moderne Architektur & Konnektivität
- Energiesparen in Pumpensystemen: Bewährte Effizienzstrategien
- Midaco Palettenwechsler: Hochvolumen-Präzisionshandling für Luftfahrt und Industrie
- Automation meistern: Bewährte Strategien für Fertigungserfolg
- Machine Learning entschlüsseln: Praktische Einblicke für Industrie-Führungskräfte