



Automatisierung vertikaler Bearbeitung: Der ideale Zeitpunkt für alle Werkstätten
Viele Werkstätten sagen, sie wollen ihre Abläufe automatisieren – aber wie viele haben es tatsächlich getan?
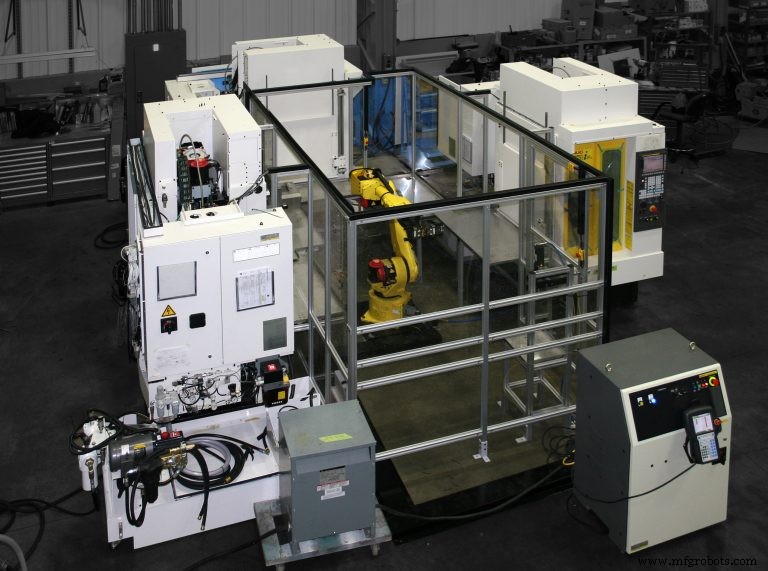
Ein Artikel in der August-2017-Ausgabe von Manufacturing Engineering über lineare Paletten-Systeme zitierte einen Branchenexperten, der sagte: Jede Werkstatt, die er besucht, will automatisieren. Doch Errol Burrell, Produktspezialist bei Okuma America Inc. (Charlotte, NC), sagte kürzlich, dass nur 10 % aller Werkzeugmaschinen automatisiert sind. Und laut John Lucier, National Automation Manager bei Methods Machine Tools Inc. (Sudbury, MA), berichtet die Robotics Industries Association, dass nur 3–4 % der neuen Maschinen mit einem Roboter ausgestattet sind.
Ob wir also über lineare Palettensysteme, einfache Palettenwechsler oder Roboter sprechen – es ist klar: Es gibt ein riesiges ungenutztes Potenzial zur Automatisierung US-amerikanischer Zerspanungsbetriebe. Während horizontale Maschinen häufiger automatisiert werden als vertikale, sind vertikale Bearbeitungszentren (VMCs) weiter verbreitet als horizontale – das größte ungenutzte Potenzial liegt also in der Automatisierung von Vertikalen. Kein Wunder, dass Greg Feix, Vice President und General Manager der Automationseinheit bei Gosiger (Dayton, OH), berichtete, sein Unternehmen habe in den letzten zwei Jahren eine fünf- bis siebenfache Steigerung der Automatisierung vertikaler Maschinen gesehen.
Der klassische Palettenwechsler
Die einfachste Form der Automatisierung – ob an einer vertikalen oder horizontalen Maschine – ist ein Drehpalettenwechsler. Der Bediener lädt Teile auf eine Spannvorrichtung auf dem äußeren Palettenplatz, während die Maschine an der gleichen Anordnung im Inneren arbeitet. Wenn der erste Satz Teile fertig ist, drehen sich die Paletten, und der Bediener entlädt die fertigen Teile.
Lucier sagte, dieses Investitionsniveau entspreche der gängigen Praxis, 10 % des Maschinenwerts für Spannzangen und andere Vorrichtungen zu reservieren. Es befreit den Bediener an einer Vertikalen aber nicht lange, da man typischerweise nur wenige Teile auf einem Palettenplatz bearbeiten kann. Deshalb fragen viele nach solchen Systemen, aber nur wenige kaufen sie.
Die Wirtschaftlichkeit sieht bei Horizontalen etwas anders aus: Der gängigste Ansatz wäre, einen vier- bis fünfseitigen Tombstone auf den Palettenplatz zu setzen, um 4, 8, 16 oder mehr Teile gleichzeitig zu bearbeiten. Doch auch dann ist es ein teurer Ansatz, wenn Sie eine Vielzahl von Teilen bearbeiten müssen – da jedes unterschiedliche Spannvorrichtungen erfordern würde.
Andy McNamara, Vertriebsdirektor bei Doosan Machine Tools America (Pine Brook, NJ), sagte, es gebe eine weitere Option, die zunehmend häufiger wird und mehr Fähigkeiten bietet als Zweipositions-Drehpalettenwechsler: Ein Werkstückwechsler mit einem Arm, der einen Palettenplatz von einem angrenzenden Mehrfachpaletten-Station anhebt und in die Maschine bewegt. Die Palettenstation verfügt üblicherweise über eine Dreh Trommel mit 4, 6, 8 oder mehr Positionen – der Erowa Robot Easy ist ein gutes Beispiel.
„Es ist nicht wirklich ein Roboter, obwohl High-End-Systeme auch ein Werkstück-Terminierungssystem haben können, was sie den Fähigkeiten eines linearen Palettensystems näherbringt.“ McNamara sagte, Doosan habe viele Anfragen für solche Systeme an 5-Achsen-Maschinen erhalten und sehe Interesse an 3- und 4-Achsen-Maschinen in der Formen- und Werkzeugbauindustrie, um Elektroden und Formen über Nacht laufen zu lassen, mit Wechsel zwischen Teilen nach Bedarf.
„Man sieht viele verschiedene Versionen von automatischen Werkstückwechslern und Drehpaletten-Systemen an High-End-Vertikalen im Formen- und Werkzeugbau“, sagte er. „In Lohnfertigungsbetrieben sieht man am häufigsten integrierte oder nachrüstbare Palettenwechsler.“
Die Integration eines Gelenkarmroboters scheint die optimale Lösung für Vertikale zu sein. Lucier ging so weit zu sagen, dass Vertikale eine viel einfachere Plattform für diese Art der Automatisierung sind.
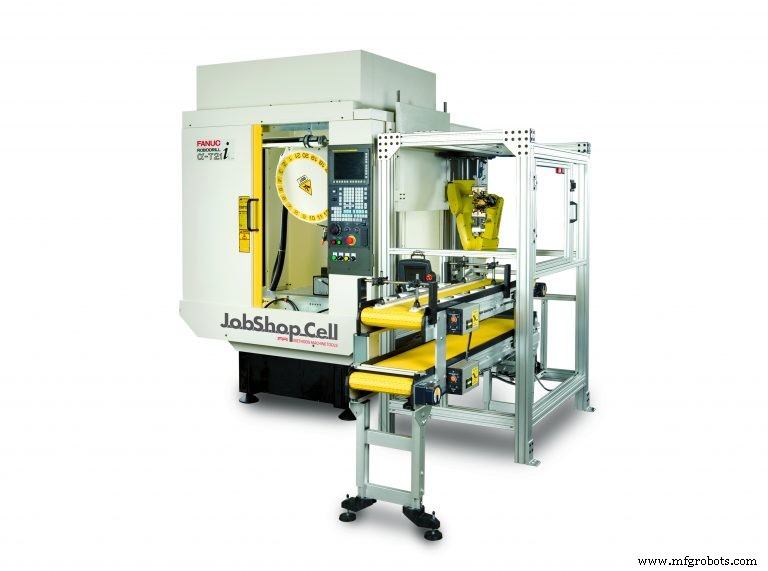
„Bei Methods sehen wir einen höheren Prozentsatz an automatisierten Vertikalen als Horizontalen. Das Automatisieren der Tür und die Roboterintegration sind bei beiden Maschinentypen gleich. Der Unterschied liegt in den Kosten des zugehörigen Werkzeugs versus dem Nutzen.“
Wie besprochen, ist die beliebteste Nutzung einer Horizontalmaschine die Bearbeitung von Teilen auf einem Tombstone. Man könnte einen Roboter nutzen, um Paletten mit Tombstones in die Maschine zu laden, und sogar einen Roboter auf einer Schiene, um mehrere Maschinen zu bedienen. Doch dieser Ansatz erfordert einen erheblichen Roboter, und man bräuchte immer noch einen Bediener, um Teile an jedem Tombstone zu befestigen.
Wollte man das Be- und Entladen der Teile auf den Tombstones automatisieren, müsste jeder Schraubstock hydraulisch oder pneumatisch verrohrt werden, und eine Vielzahl von Teilen würde eine Vielzahl solcher Vorrichtungen erfordern – was die hohen Kosten dieses Ansatzes weiter vervielfacht. In vielen Fällen ist der bessere Ansatz – so Lucier und Feix – einen kleineren Roboter zu nutzen, um Einzelteile in einen automatischen Schraubstock an einer günstigeren Vertikalmaschine zu laden.
„Wir haben solche Automatisierung ab unter 100.000 $“, sagte Lucier, „komplett mit Zu- und Abführung, Roboter und End-of-Arm-Tooling. Vergleichen Sie das mit einem Palettensystem, wo der Roboter allein 100.000 $ kostet – ganz zu schweigen von Schiene, Regalen, Steuerung usw.“
Methods' beliebteste Zelle hat zwei Schraubstöcke in der Maschine (Op 10 und Op 20), und der Roboter bedient beide. „Meist setze ich diese zwei Schraubstöcke auf einen Rundtisch (Trunnion Table), damit Sie in einer Achse auf und ab schwenken können, um drei Seiten des Teils in jeder Spannung zu bearbeiten“, erklärte Lucier. „Der Roboter wendet das Teil, dreht es und spannt es in den zweiten Schraubstock, um die anderen drei Seiten zu bearbeiten. So können wir ein Teil in zwei Operationen fertigstellen, und der Roboter übernimmt das Wenden und Repositionieren.“
„Affe in der Mitte“ (Monkey in the Middle)
Die inhärente Flexibilität eines Roboters macht es auch möglich, mehrere Maschinen zu bedienen. Zum Beispiel haben Methods, Doosan und Okuma alle Systeme im Feld, in denen drei Maschinen drei Seiten eines Quadrats bilden, die vierte Seite ist die Zu-/Abführstation, und ein Roboter spielt „Affe in der Mitte“, wie Lucier es nannte. „Sobald man über drei Maschinen hinausgeht, passt nicht mehr alles um den Roboter herum – dann geht man zu einem Roboter auf einer Schiene, der beliebig viele Maschinen bedienen kann, indem man die Schiene einfach verlängert.“
Natürlich will man keine Maschinen, die auf den Roboter warten – der Schlüsselfaktor ist die Teilezykluszeit. Luciers Faustregel: Bei einer Teilezykluszeit von 30–40 Sekunden kann ein Roboter eine Maschine bedienen. Bei 60 Sekunden – zwei Maschinen. Bei 90 Sekunden – drei Maschinen. Dieselbe Regel gilt für Roboter auf Schienen. Lucier nannte das gängige Beispiel eines 5-Achsen-Medizinteile mit 6 Minuten Zykluszeit – „ein Roboter auf Schiene bedient fünf oder sechs FANUC RoboDrills sehr gut.“
Schnelle Umrüstung, Roboterintegration
Neben den relativ geringen Werkzeugkosten an Vertikalmaschinen ist der Wechsel einfach. Wie Lucier es ausdrückte: „Der Wechsel zwischen Teilarten an einer Vertikalen umfasst typischerweise nur den Wechsel der Schraubstockbacken. Und nach dem Wechseln von Wendeschneidplatten weiß ein Vertikalmaschinenbediener, wie man Schraubstockbacken wechselt – weil er es ständig tut.“
Ein noch schnellerer und möglicherweise kosteneffektiverer Ansatz ist die Nutzung von Nullpunktspannsystemen von Schunk, 3R und Erowa. Mit diesen Systemen kann ein Bediener den neuen Schraubstock außerhalb der Maschine einrichten und in Sekunden austauschen, ohne die Position neu nullen zu müssen.
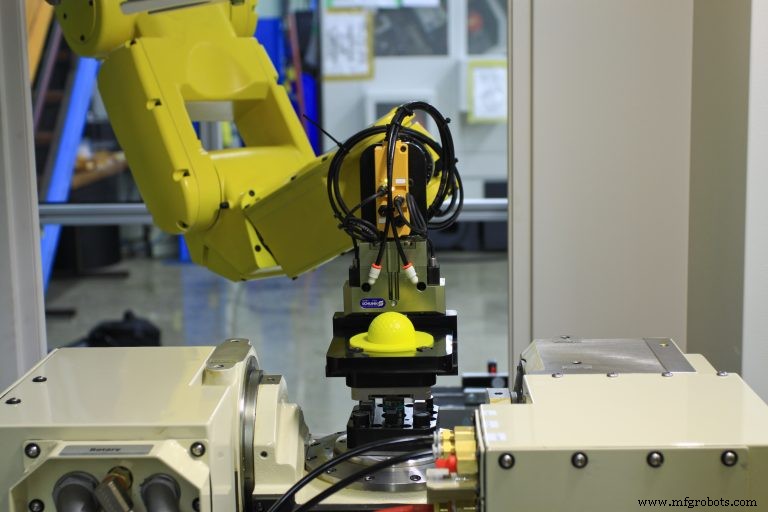
„Man kann diese Schraubstöcke so schnell wechseln wie Paletten in einem Palettenwechsler – nur dass man es manuell machen muss“, sagte Lucier.
Es ist möglich, den manuellen Spannvorrichtungswechsel zu eliminieren. Gosigers Feix sagte, Schunk und ATI bieten automatische End-of-Arm-Tooling-Schnellwechselsysteme an. Gosiger hat kundenspezifische Automatisierung installiert, bei der der Roboter die Teilvorrichtung in die Maschine lädt, dann das End-of-Arm-Tooling wechselt und dann die Teile für den Bearbeitungsprozess lädt.
Jack Cardin, Projektleiter Automatisierung bei Doosan, stimmte zu. „Wenn der Größenwechsel zu groß für einen Greiferfinger-Wechsel ist, oder Sie von Innen- auf Außenspannung wechseln, sind Sie besser beraten, die ganze Hand vom Roboterhandgelenk zu wechseln“, sagte er. „Wir haben vier zur Auswahl, alle von Schunk.“
Lucier sagte, es sei diese „umgebende“ Technologie, die in den letzten Jahren die größte Verbesserung gebracht habe – „Automatisierung flexibler und damit zu einer leichteren Entscheidung gemacht.“
Das Einrichten des Roboters für einen komplett neuen Job dauert für einen erfahrenen Bediener etwa 30 Minuten, sagte Lucier. Handelt es sich um einen Wiederholauftrag und man hat das Roboterprogramm gespeichert, dauert das Setup nur etwa 15 Minuten. Wenn man bedenkt, dass ein typischer Job einen Tag oder länger läuft, nähert sich die Umrüstzeit der Bedeutungslosigkeit.
Zugegeben: Die Nichtschneidezeit für ein System, das einen Roboter für jeden Teilewechsel in und aus der Maschine bewegt, ist höher als bei einem typischen Palettenwechsler mit mehreren Teilen auf der Palette. Aber die Flexibilität der Roboterautomatisierung erlaubt es, einen höheren Mix an Kleinauftragsvolumen mit minimalen Werkzeugkosten zu automatisieren.
In gewisser Hinsicht ist der Roboter selbst der einfachste Teil des Systems, wenn man Automatisierung in Betracht zieht. Lucier sagte, das Engineering der Zu-/Abführsysteme nehme den Großteil seiner Zeit in Anspruch. Methods arbeitet exklusiv mit FANUC und dessen berühmten gelben Robotern zusammen. Wie Lucier es ausdrückte: „Der Roboter ist gelb. Ich wähle die richtige Größe für den Job – und das war's.“ Die größere Herausforderung ist, wie die Teile dem Roboter präsentiert werden sollen – von einem Förderband, in einem Behälter, in Schubladen oder einer anderen Option.
Okumas Ansatz ist es, eine Vertikalmaschine mit sechspartigen hydraulischen und pneumatischen Verteilern auszuliefern, die die Integration automatisierter Spannvorrichtungen erleichtern – während Partner wie Morris, Gosiger und Hartwig dem Endanwender bei Automatisierungslösungen helfen. Okuma hat auch ein Rapid-Deployment-Team an seinem US-Hauptsitz in Charlotte, das jede aus Japan kommende Maschine mit automatisierten Türen, Lasern und Tastern für die Automatisierungsintegration modifiziert.
„Alle unsere Maschinen können auch mit einem Anybus-System ausgestattet werden, damit sie mit verschiedenen Automatisierungssystemen kommunizieren können – sei es FANUC, Erowa oder was auch immer“, fügte Okumas Burrell hinzu. Anybus-Produkte ermöglichen industriellen Geräten die Kommunikation mit jedem Fieldbus oder Industrial Ethernet – ob drahtlos oder kabelgebunden. Anybus-Produkte werden von HMS Industrial Networks Inc. (Chicago) hergestellt.
„Wir bestehen nicht auf bestimmten Anbietern für diese Systeme“, sagte er. „Viele kämpfen um Vorherrschaft bei Spannvorrichtungen und Robotik – genauso wie wir mit vielen Unternehmen um Vorherrschaft bei Maschinen kämpfen.“
Doosans Ansatz ist dreifach: Es bietet jede erforderliche Roboter-Schnittstelle, um lokalen Integratoren die Installation von Automatisierung an ihren Maschinen vor Ort zu ermöglichen. Es entwickelt auch kundenspezifische Automatisierungslösungen an seinem Hauptsitz in New Jersey. Drittens bietet es Endanwendern standardisierte, vorkonfigurierte Systeme namens DooCells an, die „einem Lohnfertiger einen kosteneffektiven Einstieg in die Automatisierung geben“, so McNamara.
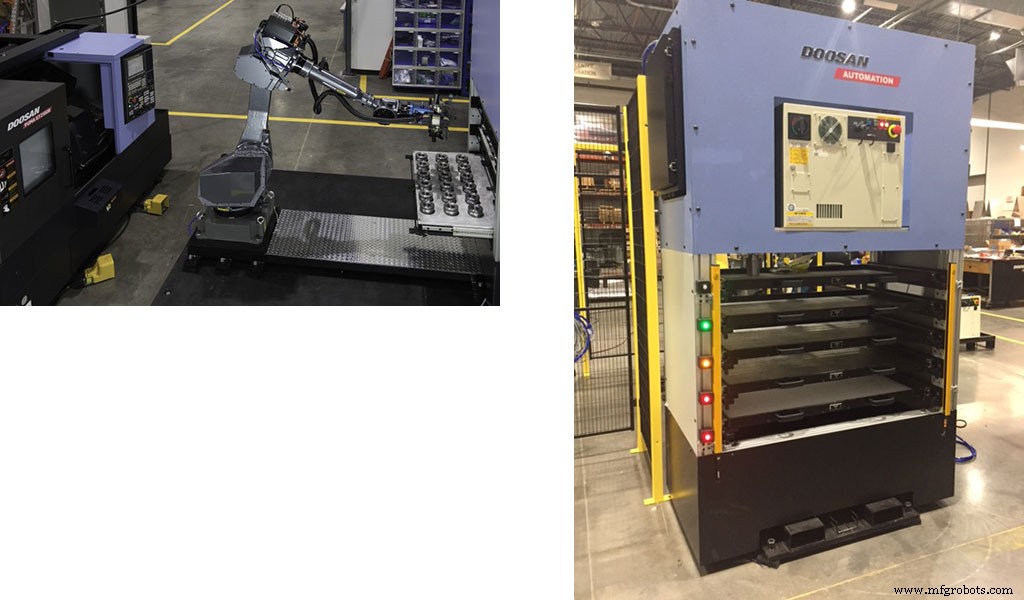
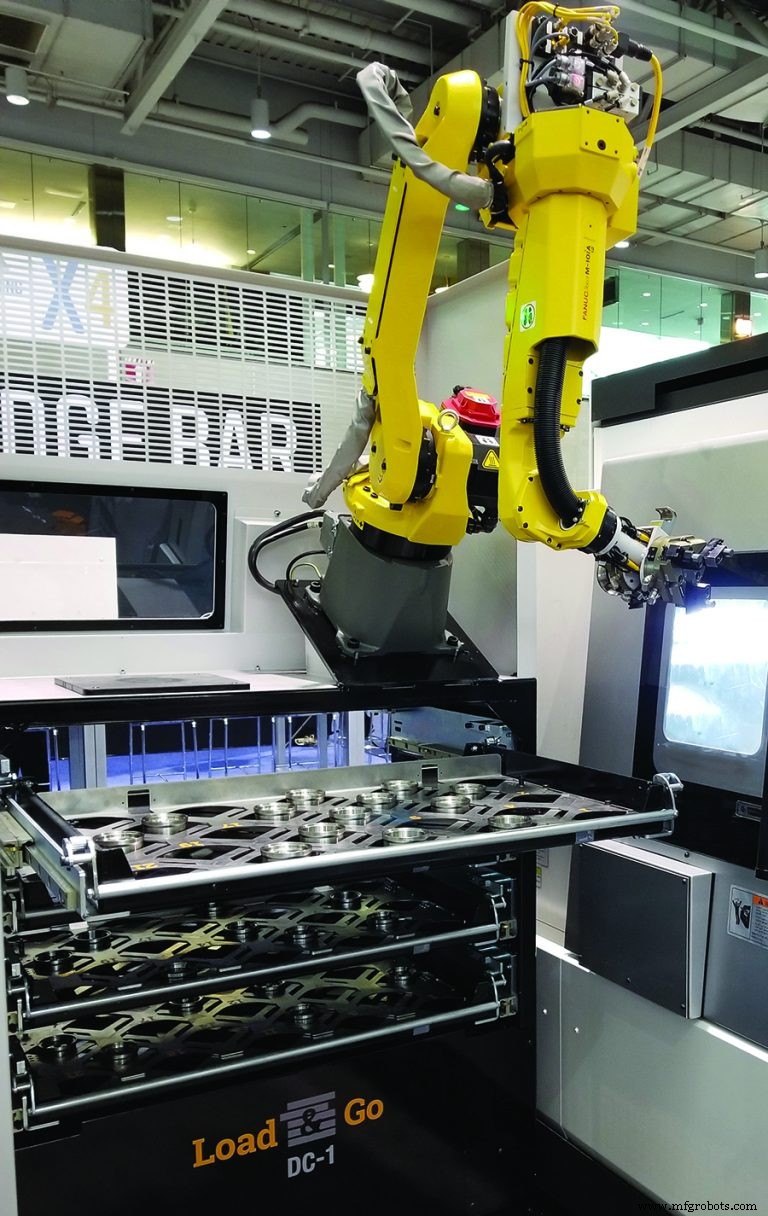
Jede DooCell hat einen Roboter und bis zu drei Bearbeitungszentren oder Drehmaschinen in beliebiger Kombination. Die Zu-/Abführstation ist ein Schubladensystem mit drei bis fünf Schubladen – abhängig von Höhe und Durchmesser des Teils.
„Die Schubladen öffnen in beide Richtungen, sodass der Bediener auf der einen Seite Rohmaterial lädt oder Fertigteile entlädt, während der Roboter auf der gegenüberliegenden Seite Teile bearbeitet“, erklärte Cardin.
McNamara fügte hinzu, dass „viele Kunden in Eile sind und risikoarme Lösungen verfolgen, die sie zuvor genutzt haben und einfach erledigt haben wollen. Eine einfache, standardisierte Lösung wie DooCell passt gut zu diesem Ansatz.“
Ein Eimer und warmes Wasser
Neben der Möglichkeit, Maschinentypen wie Vertikalbearbeitungszentren und Drehmaschinen zu mischen, gibt die Nutzung eines Gelenkarmroboters zum Laden einzelner Teile die Flexibilität, andere Aufgaben zu automatisieren – wie Waschen und Entgraten.
„Vergessen Sie das 20.000 $ Waschsystem“, sagte Methods' Lucier. „Geben Sie mir einen Eimer und warmes Wasser, und der Roboter kann Wunder bewirken. Es ist eine kostengünstige Art, Teile zu waschen. Nächster Schritt: Abblasen. Mehr Kunden lernen, wie man ihren Roboter nutzt, indem man einen Wasch- und Trocknungszyklus programmiert, als alles andere.“
Lucier warnte vor zu starkem Fokus auf die Eliminierung von Leerlaufzeiten. „Stellen wir sicher, dass wir die Maschine laden. Wenn Sie Extrazeit haben, ist ein bisschen Entgraten oder Waschen nicht schlimm – aber kein Grund, besessen davon zu sein. Hätten Sie keinen Roboter, stünde ein Bediener da, den Sie Jahr für Jahr bezahlen müssen. Den Roboter kaufen Sie einmal und zahlen nie wieder für ihn.“
Return on Investment
Okumas Burrell sagte: „Die meisten, die in Automatisierungstechnologie investieren, suchen einen ROI in 18 bis 24 Monaten – getrieben durch Arbeitskräftemangel. Aber dann erkennen sie, dass Roboter diese Lücke füllen können.“
Lucier sagte, es sei einfach, Automatisierung zu rechtfertigen, wenn ihre Kosten etwa dem Maschinenpreis entsprechen – und in den meisten Fällen amortisiert sich eine kleine Automatisierungszelle in unter einem Jahr.
„Fangen Sie mit den Grundlagen an“, sagte Lucier. „Halbe Stunde Mittagspause. Zwei 15-Minuten-Pausen. Diese eine Stunde pro Tag an einer 8-Stunden-Schicht fügt 12 % zu Ihrem Arbeitstag hinzu. Was können Sie sonst an Ihrer Werkzeugmaschine tun, um Ihre Ausgabe um mehr als 10 % zu steigern?“
Darüber hinaus, so Lucier, wird die Ausgabe auch während der Stunden, in denen ein Bediener verfügbar ist, höher sein – weil Roboter den Teilewechsel den ganzen Tag über konsistent durchführen.
„Wenn ein Mann morgens als Erstes Teile in 10 Sekunden wechseln kann, wird er sie um 15 Uhr wahrscheinlich nicht mehr in 10 Sekunden wechseln. Man kann grob 85 % tatsächliche Laufzeit mit einem Bediener rechnen – aber der Roboter liefert bis zu 95 %, weil die einzige Stoppzeit der Werkzeugwechsel ist. Dazu kommt die Möglichkeit, nach Schichtende stundenlang unbemannt Teile zu fertigen.“
Der Grad, in dem Industry 4.0 und verwandte Konzepte übernommen wurden, ist umstritten. Aber wenn überhaupt, hilft es beim Verkauf von Automatisierung. „Wir lieben es, wenn Leute Systeme implementieren, die Maschinenlaufzeit tracken – weil sie schockiert sind, wenn sie realisieren, dass die tatsächliche Spindelauslastung an ihrem Vertikalbearbeitungszentrum im Durchschnitt nur etwa 40 % beträgt“, sagte Lucier. „Es ist nicht John Lucier, der Roboter-Typ, der Ihnen sagt, wie sehr Sie einen Roboter brauchen – es sind Ihre Daten.“
Burrell sagte, er sehe jetzt Automatisierung in Betrieben ab 10 Mitarbeitern implementiert und prognostiziere, dass sogar Lohnfertiger sie als „Must-have“ betrachten werden. Er fügte hinzu, dass diese Systeme im Preis sinken, während sie an Intelligenz zunehmen – er erwarte daher enormes Wachstum bei der Automatisierung vertikaler Maschinen.
Zum Abschluss eine Fallstudie eines Lohnfertigers, berichtet von Gosigers Feix. Die Werkstatt wollte ein Vertikalbearbeitungszentrum tagsüber für Kleinserienjobs nutzen und nachts einen Volumenjob automatisieren.
„Sie erwogen eine 762 × 406 mm (30 × 16 Zoll) Kapazitätsfräse und wollten einen Weg, das automatisierte Spannsystem herauszuziehen und täglich durch einen Schraubstock zu ersetzen. Wir schlugen vor, eine größere Fräse zu kaufen – 1016 × 508 mm (40 × 20 Zoll) – und das Spannsystem für die Automatisierung auf der rechten Tischseite zu platzieren, die Schraubstöcke für die Tagesarbeit auf der linken Seite – so musste nicht umgerüstet werden. Das würde man an einer Horizontalmaschine nie machen.“
Aber genau diese Art flexibler Automatisierung ist jetzt für Vertikale verfügbar.
Automatisierungssteuerung System
- Den richtigen CNC-Plasmaschneider für Ihre Werkstatt wählen: Praktischer Leitfaden
- Die ideale CNC-Maschine wählen: Praktischer Leitfaden
- Wie Sie die ideale CNC-Maschine für langfristige Leistung auswählen
- 7 Expertentipps zur Auswahl der idealen Werkstatt (Machine Shop)
- Effizienzsteigerung durch responsiven Roboter bei Energy Dynamics
- Präzisionsfundamente: Metalex Manufacturings 30-Fuß-Beton-Meisterwerk
- Transferlinie verkürzt Durchlaufzeit um 30 % und steigert Produktivität bei Kegelradfertigung
- Top-Shops-Preisträger verraten: Was ist die nächste große Innovation in Ihrer Fertigung?
- Das richtige wasserbasierte Kühlschmiermittel für die Maschinen-Schmierung wählen: Ein praktischer Leitfaden
- Top 3D-Drucker Kaufberatung für Maschinenbaubetriebe – Expertentipps & Auswahl