



Fertigung revolutionieren: Fortschrittliche Paletten-Systeme und Robotik
Anforderungen und Bandbreite flexibler Fertigungszellen nehmen stetig zu
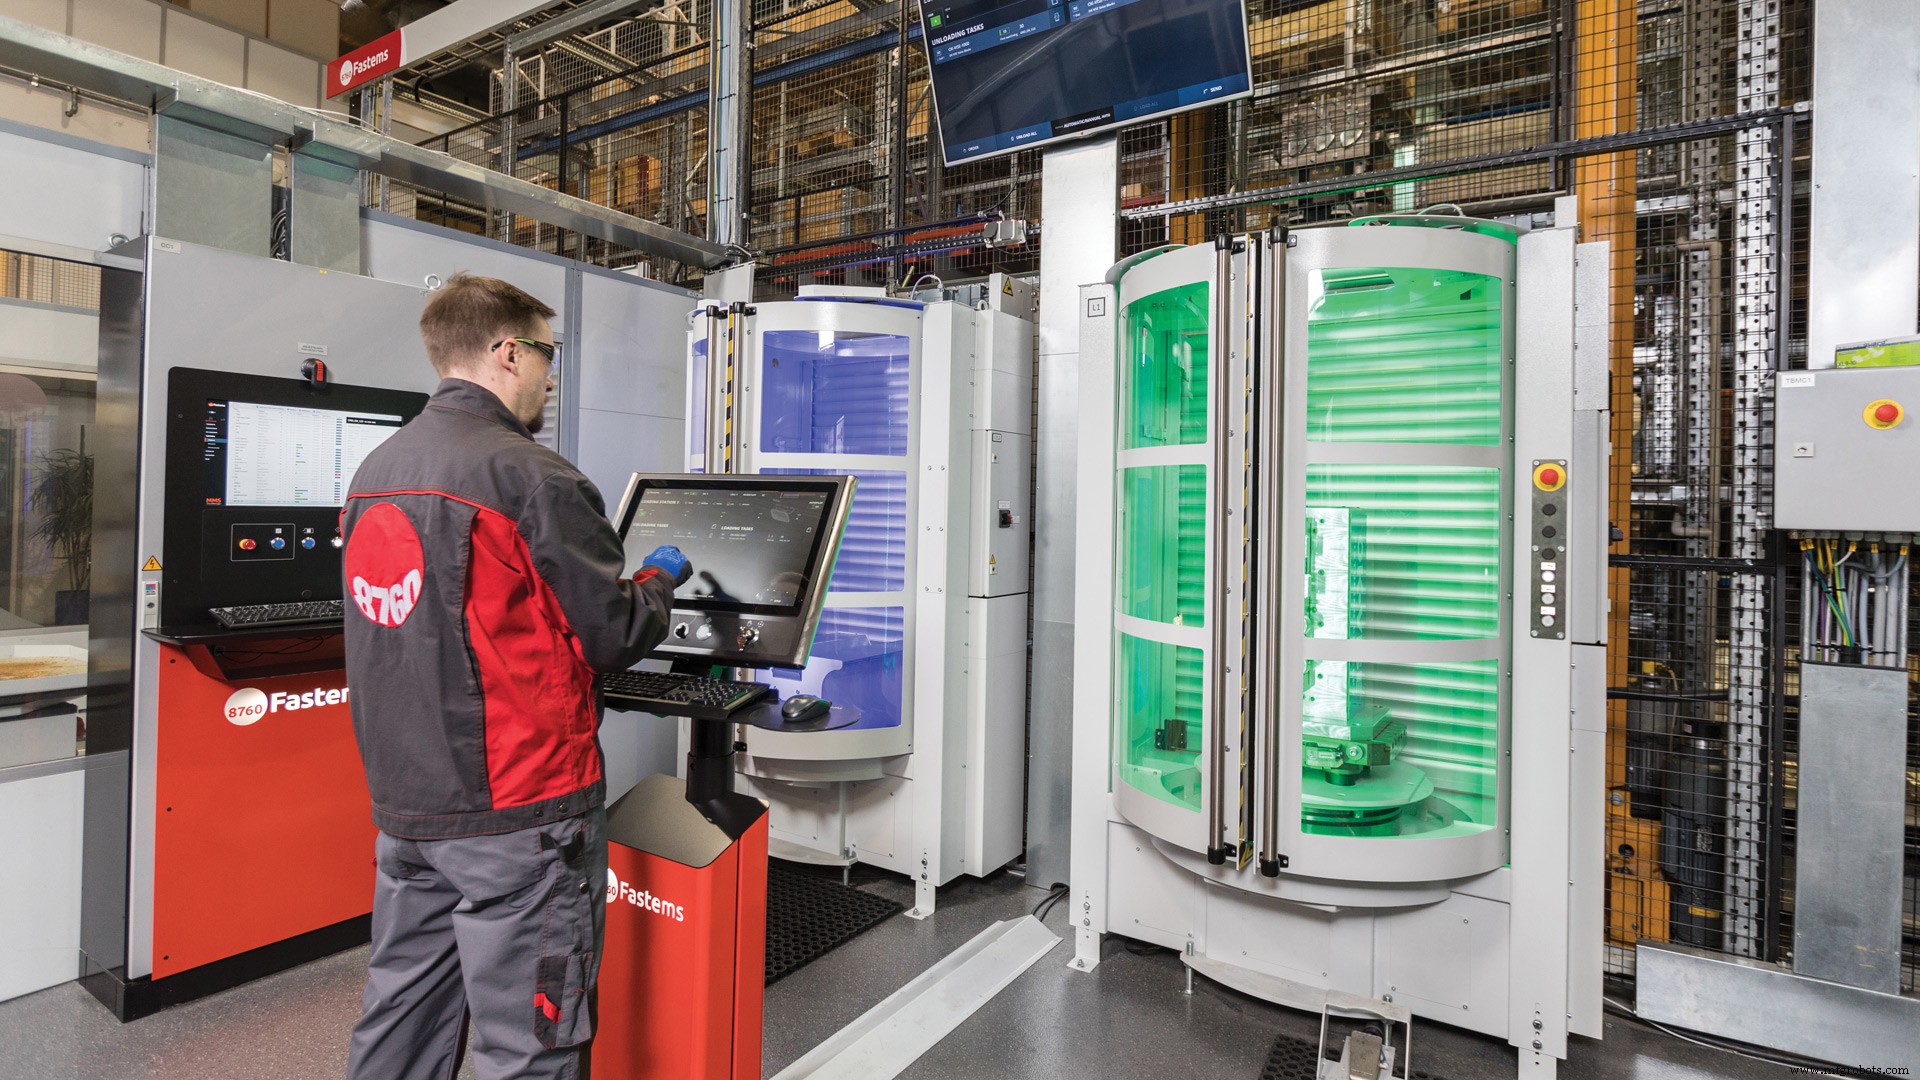
Automatisierte Fertigungsprozesse haben sich angesichts von Fachkräftemangel und anderen Herausforderungen von „Nice-to-have“ zu „Must-have“ entwickelt. Entsprechend entstehen Konfigurationen flexibler Fertigungssysteme (FMS) in immer neuen und spannenden Formen.
Die COVID-19-Pandemie hat Hersteller zweifellos beschleunigt, Roboter in Paletten-Systeme zu integrieren. Doch das ist bei Weitem nicht die einzige interessante Weiterentwicklung, die das FMS in jüngster Zeit genommen hat.
„Flexible Fertigungssysteme können heute etwas völlig anderes bedeuten als noch vor wenigen Jahren“, erklärt Zach Spencer, Automation Manager bei Methods Machine Tools in Sudbury, Massachusetts. „Früher war man auf Paletten-Wechselsysteme festgelegt, um maximale Flexibilität an den Maschinen zu erreichen. Diese Paletten-Pools erlaubten es Kunden, verschiedene Spannvorrichtungen auf unterschiedlichen Paletten zu bestücken und ihre Maschinen unbeaufsichtigt laufen zu lassen.
Heute kann flexible Automation viele Formen annehmen: von palettierten Maschinen über Roboter, die Paletten bewegen – wie unsere Plus-K- und Plus-K60-Automationssysteme – bis hin zu komplexeren, aber dennoch einfach zu bedienenden Systemen wie flexiblen Bildverarbeitungssystemen zur Teileinrichtung.“
Für Einsteiger in die Automation empfiehlt Spencer, einfach zu starten.
„Wir raten typischerweise zu einem kleineren, weniger komplexen System, um erste Erfahrungen mit Automation zu sammeln – sich damit vertraut zu machen, bevor man einen großen Sprung wagt. Für uns bedeutet ein solches ‚kleineres‘ oder ‚intelligenteres‘ System, eine einzelne Maschine zu bestücken statt mehrerer, und einen einzelnen Losdurchlauf zu fahren statt unterschiedlichster Werkstücke gleichzeitig.“
Lösungen – groß und klein
Da das Paletten-Automationsgeschäft das „Herzstück“ von Fastems ist, steht das finnische Unternehmen an vorderster Front neuer Automationstrends. Die Pandemie habe die Hinzunahme von Robtern zum Be- und Entladen von Teilen in FMS-Setups beschleunigt, sagt Mika Laitinen, Solution Sales Director bei Fastems.
Zunehmend werden weitere Nebenoperationen in dieselben Systeme integriert, ergänzt Christopher Rezny, Central U.S. Regional Manager bei Fastems. Ob ein Teil gedreht oder gefräst wird – es muss gewaschen werden. Zudem müssen Teile geprüft werden – einzeln oder nach einem Los von vielleicht 100 Stück. Entgraten und automatisches Vorrichtungsladen lassen sich ebenfalls durchführen, und die Anbindung an fahrerlose Transportsysteme (FTS/AGV) hält den Materialfluss aufrecht.
Das ursprünglich für horizontale Bearbeitungszentren konzipierte Fastems FPC-System (Flexible Pallet Container) lässt sich auf bis zu vier Werkzeugmaschinen erweitern.
„Zum ersten Mal – zumindest in Finnland – wird dieser Motorblock in einer solchen Werkzeugmaschine vollautomatisch be- und entladen, und zwar mittels FTS“, so Laitinen, da das System ohne Stapelkran gebaut wurde. Das FTS bewegt die Bearbeitungspalletten zwischen den Stationen für Waschen, Prüfen, Entgraten und Finish. „Wir haben auch Montageaufgaben für bestimmte Endbearbeitungen. Und wir haben Lagerung. Alle Elemente eines klassischen Stapelkran-basierten FMS sind vorhanden, aber alles befindet sich auf einer Ebene – wegen des Bauteilgewichts.“
Der Einsatz von FTS statt eines Krans ist in solchen Fällen ideal, führt Laitinen weiter aus, da die Bearbeitungszeit sehr lang ist – mehrere Stunden –, sodass das langsamere Be- und Entladen per Fahrzeug den Palettenwechsel nicht zum Flaschenhals macht.
Laufzeit und Roboter
Ob Paletten-Systeme linear oder rund, mit Einzel- oder Mehrmaschinen-Setup sind – die Varianten von FMS decken das gesamte Spektrum ab.
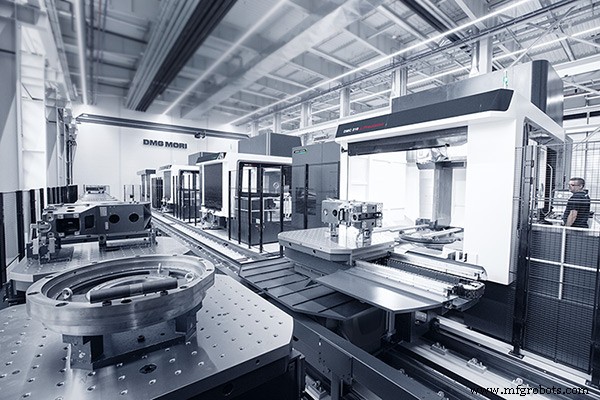
Bei DMG Mori finden der LPP (Linear Pallet Pool) und das grundlegendere RPS (Rotary Pallet System) in vielfältigen Konfigurationen Anwendung.
Für einen LPP ist „der typische Sweet Spot für einen Lohnfertiger 24 bis 36 Paletten an zwei oder drei Maschinen und zwei Beladestationen“, sagt John McDonald, General Manager Development bei DMG MORIs Fertigungsstandort in Davis, Kalifornien. „Sie haben Materialfluss an den Beladestationen, Arbeit in der Warteschlange des Paletten-Pools, und die Maschinen arbeiten Tag und Nacht.“
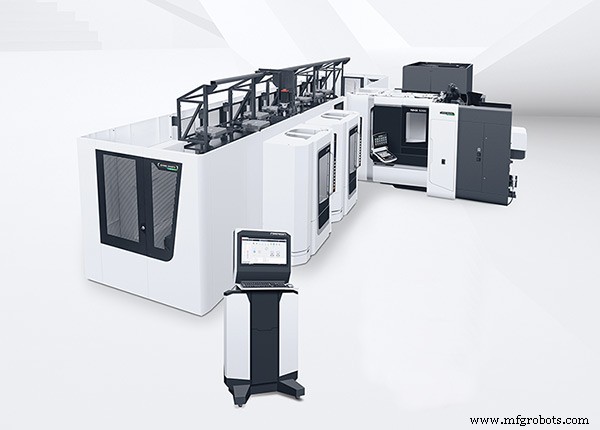
Das RPS hingegen ist „ein Einmaschinen-Einpaletten-System“, so McDonald. „Typischerweise fasst es fünf Paletten, skalierbar bis 21. Diese eignen sich hervorragend, um Arbeit vorzuhalten. Man hat weniger Teilevielfalt oder kombiniert es mit Schnellwechsel-Spannsystemen, um die Arbeitsvorbereitung flexibel zu ändern.“
Letztlich ist das richtige FMS für einen Betrieb das, das die unbeaufsichtigte Laufzeit optimiert. Es geht darum, mehr Spindelstunden pro Tag zu erzielen und mehr „Walkaway-Time“ zu schaffen, damit Mitarbeiter andere Aufgaben übernehmen können.
Die zweite Aufgabe des FMS ist natürlich, mehr Aufträge hereinzuholen. „Kunden klopfen an: ‚Hier ist ein Auftrag zum Bieten.‘ Was die meisten beschäftigt: ‚Kann ich das wirklich umsetzen?‘ Unsere privaten Technologie-Touren und bildungsbasierten Events zeigen diesen Kunden, wie diese Werkzeuge tatsächlich zusammenarbeiten, um unbeaufsichtigte Laufzeit zu erreichen.“
DMG Moris LPS-4-Software, 2021 eingeführt, ist die vierte Generation der Automatisierungs-Systemmanagement-Software. Damit können Hersteller Materialmanagement-Schritte eliminieren, indem sie direkt an ein ERP angebunden werden. Bestellt ein Kunde 500 Blöcke 6061-Aluminium für Wasserpumpen, erklärt McDonald: „Sobald Sie diesen Wasserpumpen-Auftrag angelegt haben, kann Ihr ERP-System die Nachfrage an das Paletten-Pool-System steuern, was als Nächstes produziert wird. Wir haben den manuellen Schritt eliminiert, Daten vom ERP in die LPS-4-Software einzugeben; wir haben diesen Kreis geschlossen, indem wir beide Systeme verbunden haben. Nicht alle Kunden sind heute bereit für diese Stufe – aber die produktivsten Shops nutzen sie.“
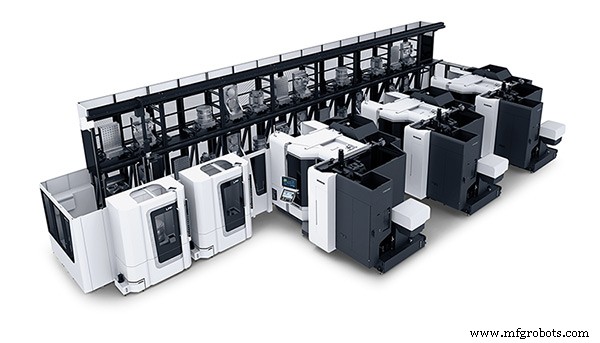
Um zu demonstrieren, was das eigene FMS leistet, betreibt DMG Mori in der eigenen Werkstatt einen Einmeter-LPP mit drei Maschinen, so McDonald. „Er verfügt über eine Teilewaschanlage, Roboterbeladung, hydraulische Spannvorrichtungen und Materialpaletten. Wir bearbeiten hier im Davis-Werk die Gussteile, aus denen unsere Maschinen gebaut werden. Ein Bediener legt das Gussteil auf die Materialpalette. Fast alle diese Gussteile müssen per Kran gehoben werden – sie sind viel zu schwer für manuelles Handling. Sie werden auf eine Palette gekrant, die einem Gabelstapler-Paletten ähnelt. Das Teil wird darauf platziert, dann geht es in das Palettenregal. Die Materialpalette fährt in die Roboterbeladestation, ebenso die Spannvorrichtungspalette. Der Roboter nimmt das Teil, lädt es auf die Vorrichtung, es wird hydraulisch gespannt. Dann geht das Teil in das Bearbeitungszentrum.
Nach Fertigstellung der Operation geht es in die Teilewäsche; das Teil wird gereinigt, um Späne und Schleifstaub aus Gewindebohrungen zu entfernen. Kunden haben das noch weitergetrieben: Integration von Messmaschinen und Laserbeschriftungszellen. Einige nutzen den LPP in Kombination mit unserem zentralen Werkzeugmanagementsystem – nicht nur Werkstücke, sondern auch Werkzeuge im Maschinenmagazin werden automatisch gewechselt. Solche Zellen setzen typischerweise OEMs ein.“
Auch Methods bedient die Evolution von einfachen Paletten-Wechselsystemen zu roboterbestückten Lösungen mit Palettenmanagement-Steuerungen, so Spencer.
„Ein sehr erfolgreiches System, das wir entwickelt und eingesetzt haben, ist unser RoboDrill Plus-K-System“, erklärt Spencer. „Es nutzt eine FANUC RoboDrill mit einem FANUC Roboter zur Bestückung. Auf der Roboterseite können bis zu 60 Werkstücke im System gelagert werden. Das System verfügt über eine in die Maschinensteuerung eingebettete Palettenmanagement-Funktion, die es dem Bediener erlaubt, bestimmte Programmnummern den verschiedenen 60 Stationen zuzuordnen, an denen Teile gelagert werden können. Dieses flexible System erlaubt auch erweitertes Werkzeug an der Maschine, was bei der Bearbeitung unterschiedlichster Teile an den 60 Stationen enorm hilfreich sein kann.“
Auch High-Mix/Low-Volume-Produktion ist kein Hindernis, fügt Spencer hinzu. In solchen Fällen „empfehlen wir typischerweise eine robustere Lösung. Bei jedem Automation- oder Werkzeugmaschinenverkauf versuchen wir, dem Kunden ROI-Berechnungen für seinen Betrieb zu zeigen, um die Investition zu rechtfertigen. Wir streben eine Amortisation von 18 bis 20 Monaten an.“ Das Plus-K-System sei maßgeschneidert für High-Mix/Low-Volume-Arbeit.
„Wir hatten großen Erfolg in der Medizintechnik mit flexiblen Systemen. Ein Hauptgrund ist der Bedarf an High-Mix-Anwendungen. Typischerweise fahren sie kleine Lose – bis zu vielleicht 10 Teilen – bevor ein anderer Teiltyp gefertigt werden muss. Das prädestiniert sie für eine extrem flexible Lösung, die sich sehr einfach von einer Teilenummer auf die nächste umstellen lässt.“
Für Rückverfolgbarkeitsanforderungen (Track & Trace) bietet Methods Zellensteuerungen an, die Kunden bei der Teileverfolgung durch das System unterstützen. Zellensteuerungen überwachen Anlagenverfügbarkeit, Alarme und Historie sowie Maschinennutzung. Diese Systeme verfügen typischerweise über QR-Code-, Barcode- oder RFID-Scan-Fähigkeit, um Teile beim Ein- und Auslagern in der Produktion zu scannen. Diese Informationen werden typischerweise in einer lokalen Datenbank an der Zelle gespeichert und können auf den Kundenserver kopiert werden.
Der Laser-Aspekt
Wenn Laserschneiden und -schweißen ins Spiel kommen, erhält ein FMS eine leicht veränderte Definition, sagt Dominic Rickard, North America Sales Manager bei Prima Power Laserdyne in Brooklyn Park, Minnesota.
„Ein flexibles Fertigungssystem für 3D-Laserbearbeitung bedeutet, ein System bereitzustellen, das eine breite Palette von Laserprozessen unterstützt – Laserschweißen, Laserschneiden und 3D-Laserschneiden“, erläutert Rickard. „Das System muss den Fertigungsbedarf decken und für zukünftige Geschäftsanforderungen anpassbar sein.“
Diese Anpassbarkeit umfasst Unterstützung für:
- Kleinserien heute, höhere Volumen in Zukunft.
- Vielfältige Materialien – von Baustahl, Edelstahl und Aluminium bis zu Sonderwerkstoffen. Das elektronische und programmgesteuerte Umschalten zwischen Schutzgasen ist wichtig.
- Schnelle Wechsel zwischen Fertigungsprozessen – vom Schweißen zum Schneiden zum Bohren und umgekehrt. Beispielsweise können LASERDYNE-Systeme in ein bis zwei Minuten vom 3D-Laserschneiden zum 3D-Schweißen umschalten.
Zudem, so rät er, müssen laserbasierte FMS Echtzeit-Prozess- und Parameterdaten an Fertigungs-/Betriebsüberwachungssysteme liefern – und diese Daten müssen aufgezeichnet und für spätere Analyse gespeichert werden.
„Aus unserer Sicht ist die System- oder Maschinengröße unabhängig von der Flexibilität“, sagt Rickard. „Die Größe wird durch die Teile bestimmt, die der Kunde laserbearbeiten will. LASERDYNE-Systeme sind darauf ausgelegt, Fertigungsflexibilität zu unterstützen – unabhängig davon, ob ein kleines oder großes System gekauft wird.“
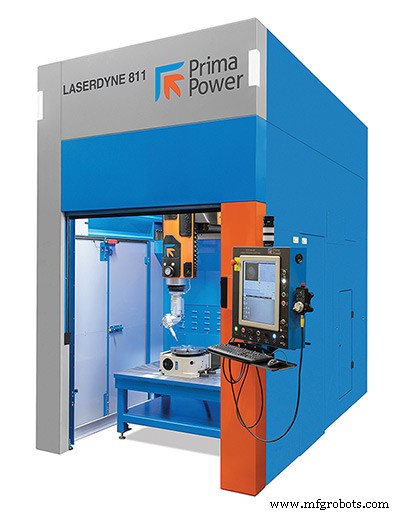
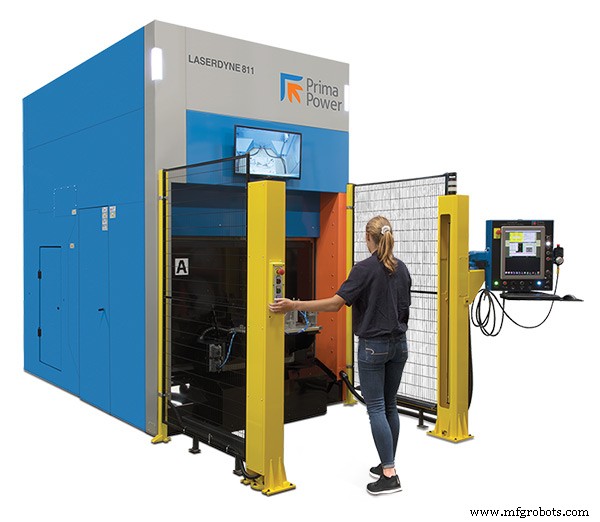
Das neueste System von Prima Power Laserdyne, die LASERDYNE 811, unterstützt die flexible Fertigungsphilosophie in mehrfacher Hinsicht, so Rickard.
„Erstens unterstützt dasselbe System einen Hersteller mit hohem Teilemix und geringem Volumen ebenso wie einen, der das System für ein einzelnes Teil über Jahre beschafft. Zweitens kann der Kunde Automation zum Installationszeitpunkt oder jederzeit später integrieren. Das System ist modular und anpassbar. Drittens kann es als eigenständige Maschine oder als integraler Bestandteil einer Fertigungszelle betrieben werden.“
Ein Kunde – Zulieferer für Automobil, Lebensmittelverarbeitung und Haushaltswaren – profitierte stark davon, berichtet Rickard. Der Kunde wollte seine Bearbeitungskapazität erweitern und die Teil-zu-Teil-Zeit für diverse 3D-Metallteile und mehrere Zylinderteile verkürzen. Zudem sollte die Rüstzeit für Teilvorrichtungen reduziert werden.
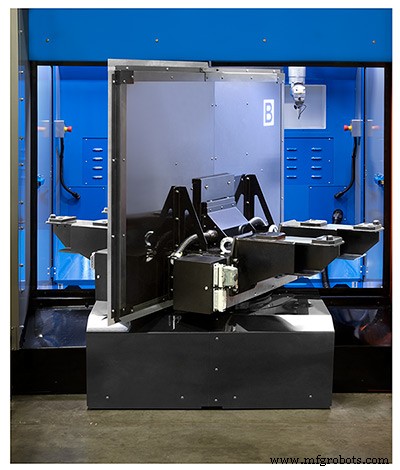
„Wir lieferten die LASERDYNE 811 mit einem zweipositionigen Drehtisch zum Laserschneiden von 3D-Teilen. Zusätzlich stellten wir eine gemeinsame Vorrichtungs-Schnittstelle bereit, sodass der Bediener Teilvorrichtungen auf dem Drehtisch einfach wechseln kann. Für die Zylinderteile lieferten wir einen Rundtisch mit derselben Vorrichtungs-Schnittstelle, sodass der Kunde den Rundtisch ebenso einfach hinzufügen und entfernen kann wie die Teilvorrichtung.
Das Ergebnis: Der Kunde kann im hohen SKU-Mix laserbearbeiten und die Teil-zu-Teil-Zykluszeiten reduzieren, was Gesamtkosten senkte, den Fabrikdurchsatz erhöhte, Lieferzeiten verkürzte und die Wettbewerbsfähigkeit ohne Qualitätsverlust sicherte.“
Rickard erläutert, wie die Evolution des FMS entscheidend für den Erfolg seines Unternehmens war.
„Aus der Not heraus war Prima Power Laserdyne ein früher Pionier der 3D-Laserbearbeitung. Um erfolgreich zu sein, mussten wir flexible Fertigungssysteme anbieten. In den frühen Tagen war es sehr schwierig, eine Einzelzweck-Maschine zu verkaufen. Kunden bestanden darauf, dass die Systeme flexibel sein müssen. FMS ist sozusagen ein Kernbestandteil unserer DNA.
Im Laufe der Jahre wandelten sich die Laserquellen von CO₂-Lasern über Nd:YAG-Systeme zu heutigen Faserlasern. Mit jedem Wechsel konnten mehr Materialien laserbearbeitet werden. Wir haben unsere Systeme kontinuierlich weiterentwickelt, um Schweißen, Bohren und Schneiden durch Düsenwechsel am Ende der optischen Kette zu unterstützen.“
Ein weiterer Schritt war die Einführung von SPC und MTConnect in die Systeme. „Mit SPC kann der Hersteller alle Prozess- und Maschinenparameter zur Analyse oder Dokumentation aufzeichnen. Mit MTConnect können Parameter in Echtzeit gestreamt werden, was Echtzeit-Prozessüberwachung ermöglicht. Schließlich verfügt das System über Echtzeitkontrolle aller Maschinenaspekte, einschließlich pulsweisen Lasersteuerung. Diese Echtzeitkontrolle ermöglicht dem Controller die Unterstützung von sieben oder mehr Achsen und vereinfacht die Automation-Integration mit LASERDYNE-Systemen.“
Abschließend resümiert er: „Der allgemeine Fertigungssektor und Lohnfertiger sind die treibende Kraft bei Definition und Bedarf an FMS. Diese Kundengruppe braucht die Fähigkeit, ihre Fertigungsprozesse anzupassen.
Typischerweise bedienen sie eine Vielzahl von Produkten und Kunden. Ihr Erfolg hängt davon ab, wie schnell und effizient sie sich an die verfügbare Arbeit anpassen können. Jeder Marktsektor hat Auf- und Abwärtszyklen. Wenn ein Sektor schwächelt, kann die Geschwindigkeit, mit der der Hersteller auf einen wachsenden Sektor umschwenkt, den Unterschied zwischen Wachstum und Geschäftsaufgabe bedeuten.“
Automatisierungssteuerung System
- Roboter mit Raspberry Pi und Python bauen: Komplette Anleitung
- Top 13 Smart Home Geräte & Systeme 2019 – Expertenauswahl
- Roboter, visionäre Unternehmen und die Zukunft der Arbeit
- 6G nimmt Fahrt auf: Meilensteine, Satelliten und globaler Telecom-Schwung
- Daten und KI nutzen, um Fertigung zu transformieren: Branchenherausforderungen überwinden
- Delaware: Nahtlose Verbindung von menschlicher Expertise und KI-Innovation
- Automatisierung & Cobots: Die Zukunft des industriellen Testens gestalten
- Automatisierung und Robotik: Die Zukunft der Industrie neu definieren
- KI und Robotik in Multi-Inspektionssystemen für fehlerfreie Produktion nutzen
- Palletten-Recycling revolutionieren: Sicherere, intelligentere & nachhaltige Demontagelösungen