



Wie Sie die richtige CNC-Maschine für Ihre Bedürfnisse auswählen
Es ist nicht so einschüchternd, wie Sie denken
Wie die meisten digitalen Architekturen der Fertigung haben sich Computerized Numerical Controls (CNCs) in den letzten Jahren rasant weiterentwickelt – sie bieten weit mehr Verarbeitungsgeschwindigkeit und implementieren fortschrittliche Algorithmen, während sie gleichzeitig einfachere, intuitivere Benutzeroberflächen anbieten. Wie wählt man also zwischen den verschiedenen CNC-Typen aus? Muss man sich für eine entscheiden? Und wie führt man neue Versionen oder gänzlich neue CNCs ein?
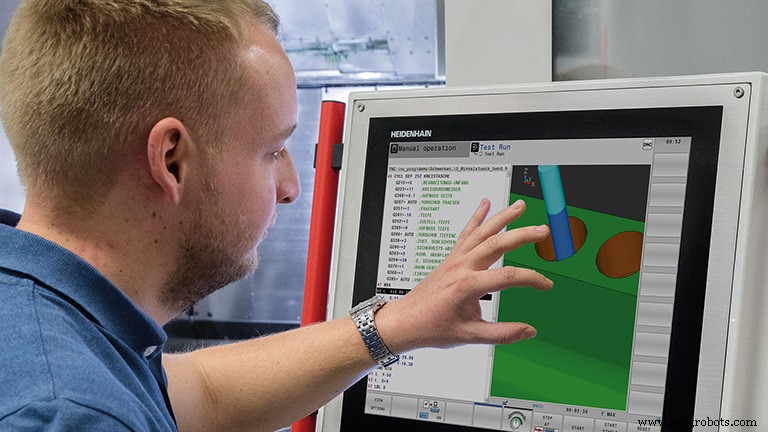
Lassen Sie uns zunächst ein kritisches Thema klären: Es gibt wahrscheinlich mehr Optionen, als man denkt. Wie Gisbert Ledvon, Director of Business Development, Machine Tool, bei Heidenhain Corp., Schaumburg, Illinois, erklärte, gehen viele davon aus, sie könnten nur die Steuerung bekommen, die sie in der Maschinenvorführung gesehen haben, oder die der Verkäufer präsentiert. Aber das ist generell nicht der Fall. Er nennt das Beispiel DMG Mori, ein großer Hersteller anspruchsvoller Maschinen. „Sie können eine DMG-Maschine mit Heidenhain-Steuerung kaufen“, sagte er, „[oder] sie mit einer Siemens- oder einer FANUC-Steuerung erhalten. Die Mechanik, der Guss, die Kugelgewindetriebe, der Service-Support usw. sind alle identisch.“ Oder wie Paul Webster, CNC Engineering Manager bei FANUC America Corp., Hoffman Estates, Illinois, es ausdrückte: „Der Werkzeugmaschinenbauer entscheidet, welche Steuerung auf [seinen Maschinen] verbaut wird. Aber der Endanwender beeinflusst diese Entscheidung maßgeblich, indem er spezifiziert, was er will.“
Bedienkomfort als Entscheidungskriterium
Bedienkomfort ist für viele Werkstätten das vorrangige Kriterium bei der CNC-Wahl – wahrscheinlich wegen der Herausforderung, genügend qualifizierte Arbeitskräfte zu finden. „Meistens“, sagte Webster, „wollen sie das, was sie bereits im Werk haben. Und zurück in die 70er, 80er und frühen 90er Jahre hatte FANUC die zuverlässigste und konsistenteste Steuerung.“ Zwar gibt es Diskussionen darüber, wie benutzerfreundlich FANUC-Steuerungen sind (dazu gleich mehr), aber sie sind sicherlich allgegenwärtig. „FANUCs Benutzeroberfläche ist über 40 Jahre Geschichte gewachsen“, beobachtete Webster. „Und viele Fabriken haben immer noch FANUC 6M, 6T und 10T Steuerungen, die 30-plus Jahre alt sind.“ Das zeigt auch, dass es für praktisch alles in einer Fabrik, das eine CNC braucht – ob Bewegungssteuerung für Peripheriegeräte wie Förderbänder, Stanzpressen, 5-Achs-Bearbeitungszentren oder Index-Drehmaschinen mit acht unabhängigen Spindeln, die jeweils einen anderen Prozess fahren – eine passende FANUC-Steuerung gibt. „Es sind unterschiedliche Steuerungssysteme, aber sie verhalten und fühlen sich alle ähnlich an“, erklärte Webster. „So kann der Mann, der die Werkzeugmaschine bedient, auf das Peripheriegerät springen und es bedienen, Fehler suchen und Wartung durchführen – ohne Probleme.“
Todd Drane, Regional Sales Manager für Fagor Automation – USA, Elk Grove Village, Illinois, hält es ebenfalls für hilfreich, eine Steuerung über verschiedene Fertigungsbereiche hinweg zu standardisieren. Und Fagor implementiert dieselbe Benutzeroberfläche von Applikation zu Applikation. „Mit Fagor Automation: Wenn Sie unsere Dreh-CNC lernen, kennen Sie auch unsere Fräs-CNC, weil Menüs und Methoden zum Erstellen und Ausführen der Programme identisch sind“, sagte Drane. „Natürlich rufen Sie an einer Drehmaschine andere Festzyklen auf als an einer Fräse, aber die Art des Aufrufs ist identisch. Der offensichtliche Vorteil: Ihr Shopfloor-Personal ist austauschbarer und vielseitiger.“ Drane fügte hinzu, dass Fagor auch CNCs für diverse Anwendungen jenseits traditionellen Fräsens und Drehens entwickelt hat – „Schleifen, Laser, Router, Wasserstrahl und allgemeine Bewegungssteuerungsapplikationen. Wir können auch benutzerdefinierte Editoren, Bildschirme, Seiten und Routinen auf all unseren CNC-Plattformen schnell und einfach erstellen – was der Kunde auch braucht, wir können es umsetzen.“
Sowohl Webster als auch Drane verweisen auf die Benutzeroberfläche bzw. HMI (Human-Machine Interface) als entscheidendes Kriterium. Streng genommen ist das HMI jedoch von der CNC getrennt, und in einigen Fällen legt der Werkzeugmaschinenbauer seine eigene, angepasste HMI darüber. Der Builder tut das eher bei spezialisierten Anwendungen wie Schleifen, manchmal um einen vermeintlichen Wettbewerbsvorteil gegenüber einer „generischen“ Oberfläche zu schaffen. (Ledvon merkte an, dass Heidenhain-Anwender eine Ausnahme sind: „Die gesamte Oberfläche, die Tastatur und der Touchscreen selbst zeigen immer Heidenhain-Funktionalität. Wir haben eigentlich niemanden, der das überlagert, außer für einige eigene Zyklen.“) Die Untersuchung dieser Variationen und ihrer Entstehung sprengt den Rahmen dieses Artikels. Wir konzentrieren uns stattdessen auf die Unterschiede zwischen dem, was die großen CNC-Anbieter bieten.
Groß gesprochen bot die allgegenwärtige FANUC-Steuerung, auf die wir zuvor verwiesen, M&G-Code-Programmierung per Tastatur und war nicht sehr „flashy“. Man könnte sagen, sie war einfach zu bedienen, weil „jeder“ wusste, wie man sie bedient. Bei 5-Achs-Bearbeitung erstellte ein Ingenieur ein Bearbeitungsprogramm mit einem CAD/CAM-Paket und nutzte einen Postprozessor, um den M&G-Code zu generieren, der auf der Maschine lief. Anwender programmierten 5-Achs-Arbeiten nicht an der Steuerung – und tun dies generell bis heute nicht. Ledvon sagte, die Welt bewege sich über den Ansatz hinaus, eine Linie oder einen Radius in abstrakter Sprache zu definieren. Wir bewegen uns stattdessen hin zu dialoggestützter Programmierung mit „kürzeren, klaren Anweisungen wie ‚Ich will einen Bohrzyklus fahren‘ oder ‚Ich will einen Schabzyklus fahren‘. Man beantwortet ein paar Fragen und die Steuerung erledigt den Rest. Da sind wir jetzt. Es wird interaktiver und simpler.“ Und – keine Überraschung – die On-Machine-Programmierung erfolgt über größere Touchscreens mit Smartphone-ähnlichen Funktionen (wie Pinch-to-Zoom und Touch-and-Swipe) zum Markieren und Kopieren usw.
Diese Veränderungen werden teils durch eine jüngere Generation von Zerspanern angetrieben, die in das Feld eintritt, aber Ledvon sagte, ältere Bediener nehmen diese Techniken ebenfalls an – wenn auch möglicherweise etwas langsamer. „In unserer Erfahrung wollen sie nach drei bis sechs Monaten meist nicht mehr zum alten Weg zurück“, sagte er.
Heidenhain verfolgt seit langem den dialoggestützten Ansatz, aber FANUC hat nicht geschlafen. 2016 führte es eine freundlichere Touchscreen-Oberfläche namens iHMI ein und hat in den letzten Monaten größere Verbesserungen ausgerollt. So sagte Jody Michaels, National Sales Manager von FANUC America, die frühere Oberfläche machte die kinematische Kalibrierung so schwierig, dass sie einen FANUC-Experten erforderte. Jetzt ist es ein Icon auf dem HMI. „Man füllt einfach die Lücken aus und drückt Zyklusstart“, erklärte Michaels. „Offensichtlich muss man sicherstellen, dass Dinge wie Taster und Stift-Durchmesser zuerst eingerichtet sind, aber es ist so einfach.“
FANUC hat auch einige Tastroutinen ausgelagert, sodass Anwender sie anwenden können, ohne durch die alten Menüs zu müssen. Es wurde auch die Möglichkeit hinzugefügt, Werkzeugdaten (Vorschübe, Geschwindigkeiten, Beschichtungsinformationen und andere Werkzeugbeschreibungen) aus externen Quellen zu importieren – eine gängige Industriepraxis, der FANUC zuvor widerstanden hatte.
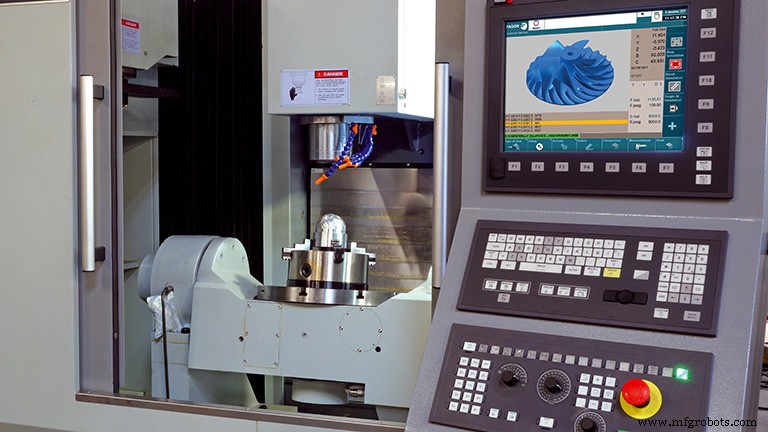
Michaels sagte auch, FANUCs iHMI ermögliche nun den direkten Import tatsächlicher Teilegeometrie in ein dialoggestütztes Programm. „Wir hatten nie die Möglichkeit dazu. Jetzt können Sie eine DXF- oder IGES-Datei oder ein Solids-Modell importieren, sodass Sie programmieren können, ohne das Teil an der Steuerung zeichnen zu müssen. Das ist ein großer Bruch für uns.“ Ledvon sagte, diese Fähigkeit werde in Europa viel genutzt und setze sich in Nordamerika ebenfalls durch – besonders für einfachere Teile und in mittelgroßen Lohnfertigern. „Die Nutzung eines CAM-Importers, um eine DXF- oder IGES-Datei direkt an der Steuerung in ein bearbeitbares Programm zu wandeln, ist weit effizienter als zum CAD/CAM-Mann zurückzugehen und in der Schlange zu warten, weil er fünf, sechs, sieben, acht oder zehn Maschinen bedienen muss.“ Ledvon sieht darin auch einen Weg, jüngere Bediener zu befähigen, die diesen Ansatz annehmen, und theorisiert, dass dies zu besserer Bindung in der Branche beitragen wird.
Dennoch warnte Webster davor, radikale Änderungen an der Benutzeroberfläche vorzunehmen – mit der Analogie, dass das Vertauschen von Gas- und Bremspedal in einem Auto katastrophal wäre. „Wir werden in zwei Richtungen gezogen, weil Leute mit Fabriken voller FANUCs keine Änderung wollen“, sagte er. „Also müssen wir alles ähnlich halten. Aber neue Bediener, die frisch aus der Schule kommen, sind Smartphones gewöhnt und wollen Touchscreen und Vereinfachung nutzen. Die iHMI erlaubt etwas von diesem neueren Stil, zieht uns aber nicht so weit vom bestehenden Interface weg, dass Leute in Panik geraten.“ Er fügte hinzu, dass die überwältigende Mehrheit der Maschinen, die die FANUC-CNC laufen, das FANUC-HMI mit nur begrenzten Anpassungen nutzt – „für die Spezifika der Werkzeugmaschine, wie Wartungsbildschirme und Dinge wie Werkzeugwechsler oder andere Teile, die nicht von der CNC selbst definiert sind.“
Fagor seinerseits hat sowohl G-Code- als auch dialoggestützte Programmiersysteme auf derselben CNC implementiert – „plus on-board CAD/CAM-Systeme, interaktive Editoren und Hilfemodi kombiniert mit Easy Touch direkt in die Handbücher direkt am Shopfloor von der Tastatur“, sagte Drane. „Sobald ein Programmierer oder Bediener diese CNCs lernt und versteht – was schnell geht und oft in weniger als einem Tag –, stapeln wir zusätzliche neue Technologiefunktionen auf derselben Plattform oben drauf. Deshalb müssen Shopfloor-Bediener lediglich neue Technologiefunktionen auf einer Plattform lernen, die sie bereits kennen. Der Komfortfaktor ist evident, und wir sehen, dass mehr neue Technologien von Bedienern genutzt werden.“
Präzision und weitere Leistungsaspekte
Neben Bedienkomfort sind weitere Schlüsselaspekte Bearbeitungspräzision, Geschwindigkeit und Zuverlässigkeit. Heidenhain und Fagor sollen die einzigen Steuerungshersteller sein, die das gesamte Antriebssystem liefern können. Wie Ledvon es ausdrückte: „Sie bekommen den Antrieb von uns, die Messsysteme, Encoder, Motoren und die Steuerung. Etwas von einem Drittanbieter zu kaufen lässt immer etwas aus, wenn es in Mikro-Genauigkeiten und Super-Oberflächen geht.“ Er führte Heidenhains führende Position in der anspruchsvollen Formenbauindustrie auf diesen Faktor zurück und fügte hinzu, dass „99 % der Zeit“, wenn ein Werkzeugmaschinenbauer die Heidenhain-Steuerung wählt, er sie für das gesamte System nutzt. „Manchmal verkaufen wir den Motor nicht“, sagte Ledvon, „aber alle Siemens-Motoren haben einen Heidenhain-Encoder.“
Webster wies darauf hin, dass alle FANUC-Steuerungen „alles auf den Nanometer genau machen. Die meisten Messsysteme sind nirgendwo in der Nähe eines Nanometers genau. Der Auflösungsverlust liegt nicht in der CNC. Er liegt definitiv auf der Maschinenseite, nicht auf der Steuerungsseite. Die Messsystemhersteller sagen, ihre Systeme seien viel genauer als die mechanische Maschine, dem stimme ich zu. Und die Maschinenleute sagen, ihre Maschinen seien genauer als die Spanntechnik. Die Spanntechnik-Leute sagen, ihre Geräte seien genauer als das Werkzeug. Es sickert nach unten. Aber die CNC ist keineswegs der limitierende Faktor. Sie ist nicht einmal annähernd dran.“ Er fügte hinzu, dass FANUC eigene Motoren und Encoder baut und die Motorencoder bis zu 32 Millionen Impulse pro Umdrehung haben. „Wenn Sie davon sprechen, eine einzelne Umdrehung einer Kugelgewindespindel in 32 Millionen Zählschritte zu inkrementieren, ist das eine Menge Auflösung, mit der man arbeiten kann.“ Was ist die Antwort? Sprechen Sie mit vertrauenswürdigen Anwendern und lassen Sie sich eine gründliche Demo geben!
Beim Thema Geschwindigkeit: Die Top-CNCs nutzen alle State-of-the-Art-CPUs und mehr Speicher, um Programme schneller zu verarbeiten. Das macht Dinge wie High-Speed-Machining weit besser als in früheren Jahren. Aber neben mehr Rohrechenleistung lohnt es sich zu prüfen, ob die Steuerung clevere Methoden nutzt, um Effizienz zu steigern. Dazu gehören Funktionen wie Adaptive Control, die den Vorschub automatisch basierend auf der Werkzeuglast anpasst, und automatisches Servo-Tuning.
Letzteres verließ sich oft auf einen Experten des CNC-Herstellers. Aber CNCs von FANUC, Fagor und anderen sind jetzt besser darin, „alles Feedback an allen Antrieben und Motoren zu prüfen und sie automatisch auf die optimale Einstellung abzustimmen“, erklärte Michaels. Das kann eine signifikante Verbesserung bewirken, wenn Sie eine ungewöhnliche Menge Gewicht auf Ihren Maschinentisch gelegt haben oder Ihr Setup anderweitig geändert haben.
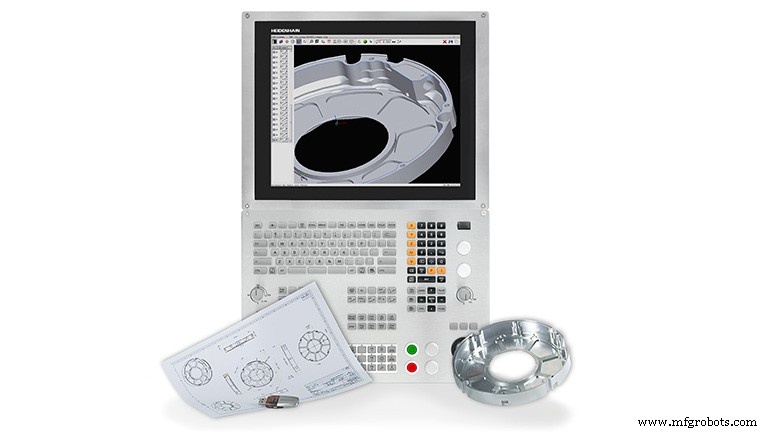
Ledvon hob Heidenhains Bestreben hervor, Funktionalität zu seinen dialoggestützten Menüs hinzuzufügen. „Zum Beispiel ist Jig Grinding jetzt eine der Funktionen der Steuerung. Wir können Taschenfräsen mit Trochoidalfräsen durchführen. Dinge, die man normalerweise an einem CAM-System machen würde, können jetzt direkt an der Steuerung erledigt werden.“ Ziel ist es, mehr Dinge an einer 5-Achs-Maschine in einer einzigen Aufspannung zu erledigen. „Sie müssen nicht von einer 5-Achs-Maschine zu einer Jig-Grinding-Maschine wechseln, um einen bestimmten Teil eines spezifischen Bauteils zu schleifen“, sagte er. „Sie können jetzt beides an der 5-Achs-Maschine machen, weil Multifunktionalität aus verschiedenen Technologien jetzt mit einer CNC verwaltet werden kann.“ Ledvon beobachtete auch, dass eine gute, stabile Werkzeugmaschine mit Heidenhain-Messsystemen „fast wie ein KMG aus Genauigkeitssicht ist, und Sie können zumindest eine Vorab-Prüfung an der Maschine durchführen, bevor das Teil runterkommt.“ Das ist einer von vielen Wegen, wie eine Werkzeugmaschine als „Nervenzentrum“ dient – in Ledvons Sicht –, das eine Fülle nützlicher Informationen für die Fabrik liefert.
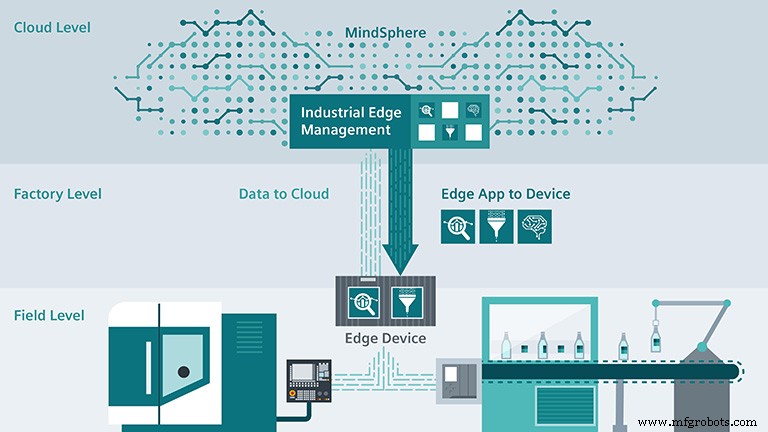
Tiansu Jing, Product Manager bei Siemens Industry Inc., Elk Grove Village, Illinois, bot einen anderen Blickwinkel: Edge Computing. Edge Computing behält die meisten Berechnungen und Verarbeitungen auf dem Edge-Gerät und nicht der CNC, während die Maschinen weiterhin in Echtzeit operieren. „Früher fokussierten sich verschiedene CNCs auf verschiedene Applikationen und alle zugehörigen Features, einschließlich Hardware, wurden entsprechend von den Steuerungslieferanten entwickelt“, erklärte er. „Viele Werkstätten wählten eine spezifische Steuerung wegen dieses Unterschieds.“ Edge Computing bricht diese Grenze auf und erweitert die Fähigkeit von CNCs. „Mit Edge Computing können verschiedene Applikationen genutzt werden, um mehr Maschinenleistung zu bieten, um Schnittqualität und Produktivität zu steigern.“ Jing fügte hinzu, dass durch die Verbindung der CNC mit dem Edge-Gerät, dem lokalen Server und der Cloud „Möglichkeiten bestehen, für verschiedene Entitäten, ihre eigene Expertise dem Endkunden via Apps in der Cloud anzubieten.“
In einem verwandten Punkt sagte Jing, „Remote Service wird zuverlässiger und günstiger. Mit der kompletten Digital Twin Lösung, die nicht nur eine virtuelle CNC, sondern auch virtuelle Maschinenmechanik umfasst, können Werkzeugmaschinenbauer und CNC-Lieferanten eine umfassende Lösung haben, um das zu duplizieren, was Werkstätten nutzen, und Kundenprobleme zu beheben. Diese Methodik kann die durch das Problem verursachte Ausfallzeit signifikant reduzieren und die Produktivität der Endanwender steigern. Gleichzeitig wird dies die Servicekosten für Maschinenbauer drastisch senken.“
Dinge, die CNC-Experten in den Wahnsinn treiben
Es stellt sich heraus, dass die großen CNC-Anbieter oft feststellen, dass ihre Kunden die erstaunliche Technologie, für die sie bereits bezahlt haben, nicht voll ausschöpfen. Laut Michaels ist das Fortsetzen der inversen Zeitmethode (G93) in der 5-Achs-Bearbeitung ein Paradebeispiel. „Wir bekommen endlich Leute dazu, Tool Center Point Control, Tolerance Control und die Machining Conditions Function zu nutzen, wo man Schruppen beschleunigen und Schlichten unabhängig im Programm verlangsamen kann“, sagte er. „Aber es hat Jahre gedauert, und es gibt immer noch Leute, die ihre moderne CAM-Software bitten, ein Programm mit G93 inversem Zeitcode zu generieren“, während die neuere Methode sowohl einen schnelleren Schnitt als auch eine bessere Oberfläche liefert.
Ledvon sagte, Anwender nutzen oft die integrierten Bearbeitungszyklen in der Steuerung nicht voll aus, die ein Teil viel effizienter herstellen können. Er nannte das Beispiel eines Kunden, der vergaß, dass sein Touchscreen einen Pfeil-nach-rechts-Button hatte, um einen weiteren Zyklus zu erreichen. Der Kunde wollte einen Bohrzyklus zu seinem Programm hinzufügen, nutzte also seine CAM-Software, um ca. 200 Zeilen Code dafür zu erstellen, obwohl er einfach den Pfeil drücken und ein paar Fragen beantworten könnte, um den Bohrzyklus zu erstellen.
„Viele Leute nehmen an, die Steuerung macht nur das, was eine andere Maschine vor einem Jahr oder vor drei Jahren gemacht hat“, beobachtete er, „und das ist nicht der Fall. Deshalb drängen wir auf Schulung.“
Webster sagte, die Zurückhaltung, moderne CAM-Programmierung anzunehmen, sei wahrscheinlich der größte Beitrag zu verlorener Produktivität. Manchmal sei es nur das Versäumnis, den neuesten Postprozessor zu nutzen. „Es gibt hilfreiche G-Code-Features, die Leute nicht nutzen – entweder weil sie nicht wissen, dass sie existieren, oder ihr CAD/CAM-System sie nicht unterstützt“, erklärte er. „Wir sehen immer noch viele Leute, die Programme aus ihrem CAD/CAM-System mit geraden G1s posten. [Sie machen] nur sehr kleine lineare Segmentbewegungen, obwohl es viele neue Programmiertechniken und Funktionen gibt. Viele CAM-Systeme und Postprozessoren sind nicht so aktuell wie die CNCs im Feld, dabei ist CAD/CAM heute sehr günstig und viel einfacher zu bedienen.“ Manchmal ist die beste Investition, die bereits getätigte Investition voll auszuschöpfen.
Also – was soll man kaufen?
Bei der CNC-Wahl sollte man sein Geschäftsmodell ernsthaft betrachten, riet Ledvon. „Ummostly Produktionsarbeit mit großen Losgrößen zu machen, mit Bedienern, die nicht so qualifiziert sind, dann sicherlich auf eine Steuerung standardisieren. Aber ich glaube nicht, dass das der Weg ist, heute Geld zu verdienen. Um in neue Marktsegmente zu wachsen oder ein höhermargiges Geschäft mit kleineren Losgrößen zu bekommen, brauchen Sie Flexibilität in Ihrem Setup.“ Das bedeutet Multifunktionsmaschinen und die besten Steuerungen für die Applikationen, die ein Unternehmen verfolgen will. „Denn wenn Sie weiterhin dieselbe Steuerung kaufen wie die Werkstatt gegenüber, ist der einzige Weg, zu konkurrieren, der Preis. Sie müssen einen Weg finden, sich zu differenzieren – und das ist einer.“
Automatisierungssteuerung System
- 5 Expertentipps für die Auswahl des richtigen CNC-Reparaturservices
- CNC-Fräsen meistern: 4 unverzichtbare Tipps für Einsteiger
- CNC-Dreher-Sicherheit: Wichtige Arbeitsplatzrichtlinien
- Wichtige CNC-Maschinenwartungstipps für Spitzenleistung
- Wie Sie die ideale CNC-Maschine für langfristige Leistung auswählen
- ATC-CNC-Router Kaufberatung: 7 Schlüsseltipps
- Experten-Leitfaden: Steuerungsgehäuse konfigurieren & verdrahten
- 7 Expertentipps zur Auswahl der idealen Werkstatt (Machine Shop)
- 5-Achs-CNC-Effizienz maximieren: 4 bewährte Insider-Tipps
- Expertenleitfaden: Den besten Fertigungslieferanten auswählen