



Lohnfertiger: Automatisierung für High-Mix, Low-Volume-Produktion nutzen
Denken Sie, Automatisierung sei in High-Mix/Low-Volume-Umgebungen zu schwierig? Denken Sie noch mal nach
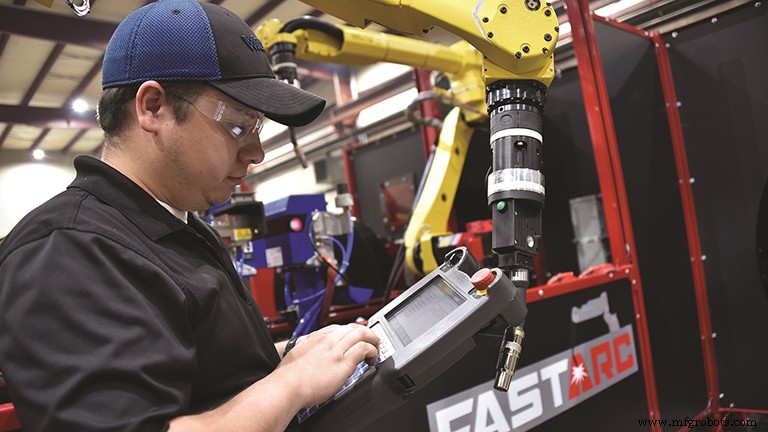
Roboter und Lohnfertiger wurden bislang nicht oft in einem Atemzug genannt. Schließlich „weiß“ jeder, dass Automatisierung nur für Großserienproduktion geeignet ist, und der typische Familienbetrieb ist alles andere als das – sein Terminkalender gefüllt mit Aufträgen für High-Mix, Low-Volume und oft hochkomplexe Arbeit. Wer braucht einen Roboter in dieser Umgebung, wo Rüstungen mehrmals pro Woche oder sogar täglich durchgeführt werden?
Bevor Sie zum nächsten Artikel springen, sollten Sie jedoch ein paar Dinge bedenken. Zum einen weisen viele Experten darauf hin, dass Lohnfertiger – unabhängig davon, was sich die Inhaber einreden – die geringste Maschinenauslastung der Branche aufweisen. Overall Equipment Effectiveness (OEE) Werte von 50 % oder niedriger sind keine Seltenheit. Automatisierung ist eine klare Lösung, um diese Zahl zu verbessern.
Und weil Maschinenumrüstung in Lohnfertigern häufiger vorkommt, werden mehr qualifizierte Zerspaner und Programmierer für rüstbezogene Tätigkeiten benötigt – Leute, die höhere Gehälter fordern und schwer zu finden sind. Das treibt Betriebskosten, reduziert Chancen für Zusatzaufträge und macht Rund-um-die-Uhr-Produktion extrem schwierig. Angesichts des Fachkräftemangels sollte Automatisierung also der Heilige Gral für jeden Lohnfertiger sein – selbst wenn die Implementierung kein einfacher Pfad sein mag.
Möglichkeiten für Plug-and-Play
Die Frage ist: Wo fängt man an? Zach Spencer hat ein paar Ideen. Als Custom Proposal Engineer bei Methods Machine Tools Inc., Sudbury, Massachusetts, merkte er an, dass Automatisierung nahe an eine Plug-and-Play-Angelegenheit heranreichen kann – besonders wenn sie als Teil eines Neumaschinenkaufs enthalten ist.
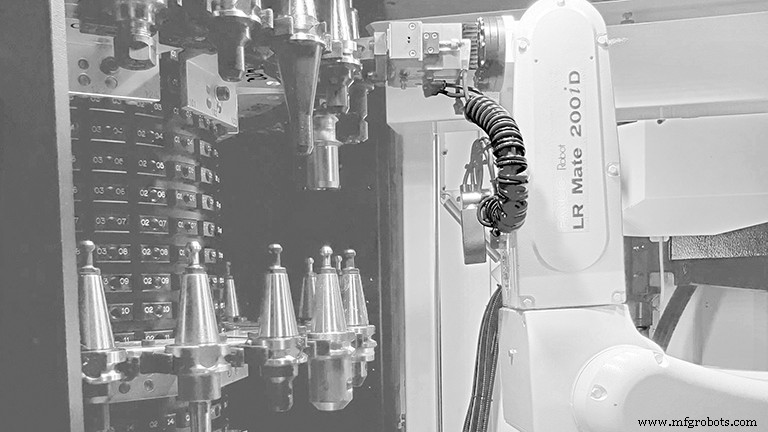
„Wir haben unsere JobShop Cell vor fast 15 Jahren entwickelt, und sie ist seither eine unserer beliebtesten Automatisierungslösungen für den FANUC RoboDrill“, sagte er. „Sie ist für Werkstätten konzipiert, die mindestens tägliche Umrüstungen haben, begrenzten Platz haben und die Flexibilität brauchen, einfach von einem Teil zum anderen zu wechseln.“
Die JobShop Cell ist in zwei Konfigurationen erhältlich, erklärte er. Eine nutzt ein Über-/Unter-Förderband-Arrangement, um Rohmaterial zum Roboter zu bringen und Fertigteile wegzuführen, die andere einen Schrank mit einer Reihe von Schubladen für Werkstück- und Materiallagerung. Beide setzen einen FANUC-Roboter ein, um die Maschine (oder ein Maschinenpaar, im Fall von Methods' Twin RoboDrill JobShop Cell) zu be- und entladen, und beide bieten eine Möglichkeit, eine CNC für Stunden oder sogar eine ganze Schicht unbeaufsichtigt laufen zu lassen – abhängig vom Werkstück.
Für höhere Volumen bietet Methods sein Plus-E an – ein Mehrpalettensystem im Aufzugsstil für mittlere bis hohe Volumen, sowie das Plus-K für Werkstätten, die sowohl Maschinen-Setup als auch Betrieb automatisieren möchten, mit der Möglichkeit, Werkzeughalter, vorgelegte Spannzangen und Vorrichtungen zu tauschen. „Sie können dem System sagen: Diese fünf Spannzangen sind Teil A, die nächsten zwei sind Teil B, die danach ist Teil C, und die nächsten zehn sind Teil D“, sagte Spencer. „Danach laden Sie einfach Material und gehen nach Hause. Beide Plus-Series-Maschinen sind eigenständige Einheiten, die neben einem RoboDrill stehen, und perfekt für Werkstätten, die einen einfachen Einstieg in die Automatisierung suchen.“
Den Trolley nutzen
Methods ist nicht der einzige Anbieter, der diesen Ansatz verfolgt. Eric Nekich, verantwortlich für Operations, Technology und Inside Sales bei Lang Technovation Co., Hartland, Wisconsin, sagte, die RoboTrex-Automatisierungssysteme des Unternehmens nutzen einen FANUC-Roboter und bis zu vier bewegliche Trolleys, jeder mit einer Anzahl vorgelegter Spannzangen. Der RoboTrex 52 kann beispielsweise bis zu 42 Spannzangen pro Trolley speichern (abhängig von Teilgröße und Trolley-Konfiguration) – potenziell unbeaufsichtigtes Bearbeiten von 168 Werkstücken.
Wie die JobShop Cell ist der RoboTrex eigenständig und voll umhaust, kann aber auch mit verschiedenen Bearbeitungszentrum-Marken und -Modellen integriert werden. Die einzige Hürde ist, sich um die Notwendigkeit zu wickeln, in einige von Langs Makro-Grip 5-Achs-Spannzangen zu investieren, die für die Nutzung mit dem System erforderlich sind (und zufälligerweise auf 50 RoboTrex-ausgestatteten Bearbeitungszentren in Langs Fabrik in Deutschland gefertigt werden). „Es ist eine Investition mit sehr schnellem ROI, denn Ihre Spindelauslastung wird mit dem RoboTrex USA System drastisch steigen“, sagte Nekich.
Michael Gamache, Business Development Manager bei New Berlin, Wisconsin-basiertem Gamache Systems, einer Division von Metalcraft of Mayville und exklusivem Integrator für RoboTrex-Systeme in den USA, erkennt an, dass manche Kunden vor der Investition in ein neues Spannsystem zurückschrecken könnten, bot aber hervorragende Gründe, genau das zu tun.
„Als Unternehmer verstehe ich, dass Spannzangen nicht günstig sind, aber aus Automatisierungssicht ist hochwertiges Spannen die halbe Miete“, sagte er. „Sie müssen das Rohmaterial in repetitiver, präziser Weise zum Roboter bringen, und das Makro-Grip-System ist einer der besten Wege, dies zu erreichen. Darüber hinaus ist das System sehr einfach einzurichten und zu bedienen, weil der Roboter die Spannzangen handhabt und nicht eine Vielzahl von Rohmaterialgrößen; deshalb funktioniert ein Programm für jedes Teil.“
Den Griff bekommen
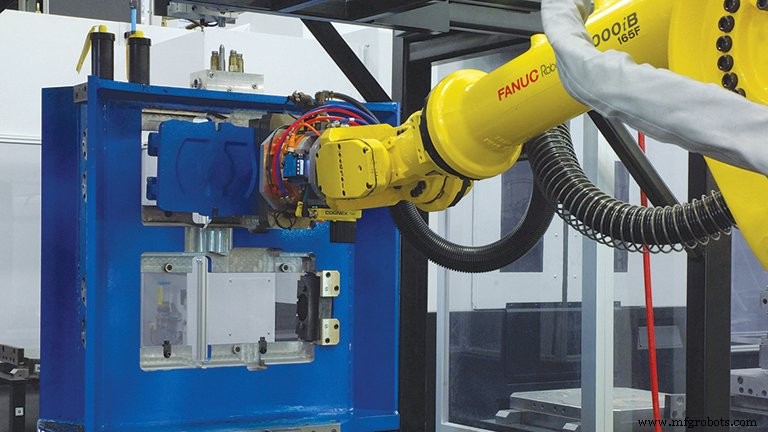
Tyler Mardaus, Design Engineer bei Minneapolis-basiertem Kurt Manufacturing – Industrial Products Division, stimmte der Notwendigkeit hochwertiger Spannung zu, obwohl der Ansatz seines Unternehmens deutlich anders ist als der von Lang. „Unser Custom Engineered Workholding (CEW) Team entwirft viele magnetgesteuerte, doppeltwirkende Hydrauliksysteme“, sagte er. „Hydraulik liefert höheren Druck und damit größere Spannkraft als manuelles Spannen, während der Magnet die elektronische Aktivierung der Spannzange durch Roboter oder Maschinensteuerung unterstützt – was ein wirklich automatisiertes System schafft.“
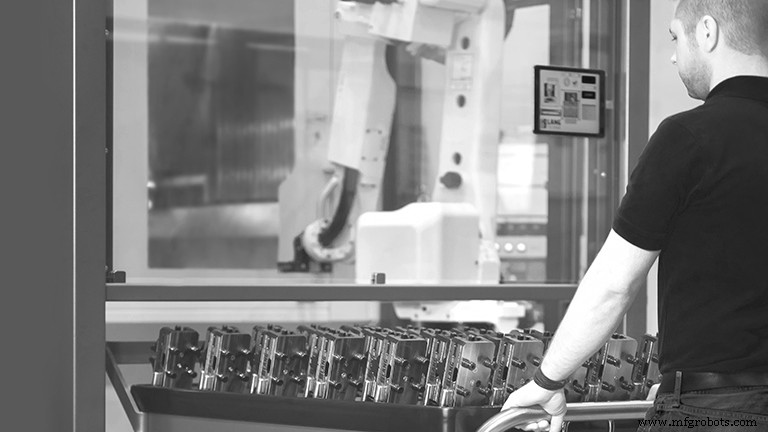
Er fügte hinzu, dass Werkstätten ihre Automatisierungsreise mit den höchstvolumigen Jobs beginnen sollten. Und wenn es Teile gibt, die eine Spannzange (oder mehrere) mit bearbeitbaren Backen nutzen können, können diese beim Rüsten getauscht werden, was die Rüstzeit reduziert. Was die Investition betrifft: Es gibt kein Entkommen vor der Notwendigkeit einer Hydraulikpumpe und Verrohrung, aber es könnte möglich sein, die bestehenden manuellen Spannzangen der Werkstatt mit hydraulikfreundlichen Mutter-und-Schrauben-Baugruppen nachzurüsten.
„Sie sollten bestrebt sein, ein geschlossenes Regelkreissystem zu schaffen“, sagte Mardaus. „Das beginnt mit der Installation irgendeiner Art von Teile-Sitz-Bestätigungsvorrichtung, aber Sie müssen auch verifizieren, dass die Spannzange mit der korrekten Kraft gespannt wurde, bevor der Zyklus startet, und dass die Spannzange gelöst ist, bevor der Roboter versucht, das Werkstück zu entfernen. All diese Schritte sind entscheidend für jede automatisierte Bearbeitungslösung.“
Spannzangenwechsel beschleunigen
Mardaus' Kommentar zur Rüstzeitreduzierung trifft ins Schwarze. Warum Arbeitskosten durch Automatisierung senken, wenn man bei jedem Jobwechsel Stunden teurer Stillstandzeiten in Kauf nimmt? Die genannten Schnellwechselbacken sind ein hervorragender Anfang, aber wenn das Budget es erlaubt, macht ein Nullpunkt-Positioniersystem – wie Langs Makro-Grip (und andere) – den Spannzangenwechsel zu einer Ein-Minuten-Übung. Es sollten auch robuste CAM-Fähigkeiten vorhanden sein, mit Simulationssoftware, die die postprozessierten Werkzeugbahnen, Werkzeughalter, Schneidwerkzeuge, Werkstücke, Spannvorrichtungen und die Werkzeugmaschine selbst bewertet.
Und wie Dietmar Moll, Director of Business Development bei Zoller Inc., Ann Arbor, Michigan, erklärte, sollten Werkstätten der Werkzeugverwaltung hohe Priorität einräumen – beginnend mit einem Offline-Voreinstell-System und zugehöriger Software. „Einer der größten Vorteile jeder Automatisierungsstrategie ist, dass Maschinenbeladung und andere nicht-wertschöpfende Arbeiten von einem Roboter oder Cobot übernommen werden, was qualifiziertes Personal für wichtigere Aufgaben freisetzt“, sagte Moll.
Offline-Werkzeugvoreinstellung ist eine dieser Aufgaben, aber es gibt auch gründliche Auftragsplanung, Werkzeughalter-Wartung und -Organisation, Schneidwerkzeug-Inspektion und Analyse von Shopfloor-Daten. Zu diesem Zweck bietet Zoller eine Vielzahl von Lösungen weit über das Werkzeugeinstellen hinaus. Seine Bronze-, Silber- und Gold-Level-Werkzeugmanagementsysteme (TMS) ermöglichen es einer Werkstatt, ihre Fähigkeiten nach Bedarf zu steigern – und liefern signifikant höhere Transparenz für Produktionsprozesse und werkzeugbezogene Assets. Und da diese mit Zollers „cora“ Cobot kommunizieren können, fügte Moll hinzu, „schließen sie den Kreis“, indem sie Werkzeugraum-Aufgaben wie Werkzeugreinigung und -lagerung automatisieren.
Ähnlich helfen die integrierten Werkzeuglagersysteme des Unternehmens, diese Assets zu organisieren – was Stillstandzeiten und Ineffizienz weiter reduziert. Und wenn der Auftrag abgeschlossen ist, können dieselben Systeme genutzt werden, um Werkzeuge zurück ins Lager zu buchen, ihre Leistung zu bewerten und verbleibende Standzeit zu erfassen. „Das hilft Werkstätten besser zu verstehen, welche Schneidwerkzeuge gut funktionieren und welche nicht – und gibt ihnen die Möglichkeit, Prozesse weiter zu verbessern und Werkzeugkosten zu senken“, sagte er.
Terminierungs-Empfehlungen
Robuste Werkzeugverwaltung ist auch ein wesentlicher Bestandteil der Auftragsterminierung – etwas, das kritisch für die Auslastung von Werkzeugmaschinen und Robotern gleichermaßen ist. Für Moll bedeutet das, zu wissen, welche Aufträge als nächstes anstehen und welche Werkzeuge dafür nötig sind. Für Daniel Carranco bedeutet es mehr – besonders im Kontext der Automatisierung. Der Director of Continuous Improvement bei Global Shop Solutions Inc., The Woodlands, Texas, merkte an, dass alle Werkstätten – automatisiert oder nicht – ein gutes ERP- und Terminierungssystem haben sollten, das auch den Shopfloor überwachen und Informationen zum Bearbeitungsprozess sammeln kann.
Die Überwachung und Datenerfassung erfordert jedoch integrationsfreundliche ERP-Software, Werkzeugmaschinen und Robotik. „Wir hatten Situationen, in denen der Kunde seine Ausrüstung mit unserem System integrieren wollte, aber feststellte, dass die Softwareplattform, die von dieser Ausrüstung genutzt wurde, für uns fast unmöglich zu bearbeiten war“, sagte er. „Also der erste Rat für alle, die eine integrierte Produktionsumgebung anstreben: Stellen Sie sicher, dass alles effektiv kommunizieren kann, und dass alle klar sind über die Arten und Volumina der ausgetauschten Daten.“
Kommunikation scheint mehr zu bedeuten als früher. Wo ERP-Systeme lange darin exzellierten, Daten von Menschen auf dem Shopfloor zu sammeln, müssen sie diese nun auch von Robotern und Maschinensteuerungen erfassen. Weiter enthalten diese Daten nicht nur die allgegenwärtige Auftragsnummer, Produktionszeit und fertiggestellte (oder ausgeschiedene) Menge, die Nutzer gewohnt sind, sondern können auch Echtzeit-Materialverbrauch, Inspektions- und Teilequalitätsinformationen, Maschinen- und Roboterstatus usw. anzeigen.
„Es gibt heute sicherlich viel mehr Informationen als früher, und bei der richtigen ERP-Software, Ausrüstung und Integration können all diese nahtlos und automatisch erfasst werden“, sagte er. „Das bietet völlig neue Möglichkeiten für kontinuierliche Verbesserung, aber noch wichtiger: Es befreit Mitarbeiter, sich auf wichtigere Dinge zu konzentrieren. Keine Zeit mehr für manuelle Datenerfassung, die oft lückenhaft ist, und Leute können an Prozessplanung und -analyse arbeiten.“
Best Practices einen Schub geben
Wie Carranco andeutete, sollten diese Technologien unabhängig von den Automatisierungsplänen einer Werkstatt verfolgt werden, da alle dazu dienen, den Betrieb effizienter zu machen und die OEE-Werte deutlich zu steigern. Und wenn der nächste Schritt getan wird – Implementierung eines Roboters oder Materialhandlingsystems – wird sich die Investition umso schneller amortisieren. Angenommen, Sie mögen oder können keines der vorkonfigurierten Systeme nutzen, die bereits besprochen wurden – die Frage wird dann: „Welchen Roboter kaufen wir und wie implementieren wir ihn?“
Dean Elkins kann einen empfehlen. Als Segment Leader für Materialhandling bei der Motoman Robotics Division von Yaskawa America Inc., Miamisburg, Ohio, sagte Elkins, Lohnfertiger präsentierten oft eine Reihe geeigneter Roboterapplikationen – ob Maschinenbeladung, Entgraten, automatisierte Montage oder Roboterschweißen. Die richtige Ausrüstung für diese Applikationen zu finden, erfordert jedoch eine gewisse Evaluierung und Gespräche mit kompetenten Leuten.
„Die Rechtfertigung einer Automatisierungsinvestition hängt von mehreren Faktoren ab“, sagte Elkins. „Offensichtlich desto größer die Produktionsmenge, desto mehr lohnt sich die Automatisierung. Aber auch niedrigere Volumen, wiederkehrende Arbeit kann profitabel sein, provided die Werkstatt die notwendigen Schritte unternimmt, um die Rüstzeit so weit wie möglich zu reduzieren. Teile mit längeren Laufzeiten sind ebenfalls gute Kandidaten, ebenso Teile mit einfachen Handhabungsanforderungen.“
Elkins merkte an, dass die meisten Lohnfertiger einen kleinen bis mittelgroßen, bodenmontierten Roboter – also eine Traglast von 5–25 kg – als alles finden, was benötigt wird, um einen Satz Teile zu entgraten, einen Kasten Halterungen zu schweißen oder eine CNC-Drehmaschine zu bedienen, nachdem alle für die Nacht nach Hause gegangen sind. Dazu ist jedoch ein gewisses Maß an Sicherheitsumhausung erforderlich, ebenso Greifer, ein Interface zur Werkzeugmaschine und möglicherweise Programmierungs- und Simulationssoftware.
Morgen, heute
Und vergessen Sie das Training nicht, warnte er. Automatisierung ist viel simpler als früher, doch der findige Lohnfertiger-Inhaber wird dennoch eine zusätzliche Investition in Training tätigen und eine dedizierte Person im Haus haben, die die Robotik der Werkstatt managt. Das gesagt, werden kollaborative und kraftbegrenzende Roboter – Cobots – zunehmend beliebter, besonders wo Platz ein Problem ist. Roboter können mit selbstwechselnden oder Schnellwechsel-Greifern ausgestattet werden, was die Flexibilität erhöht. Vision-Systeme können oft Teilefördersysteme eliminieren oder zumindest vereinfachen, und die Fähigkeit, einem Roboter seine Aufgaben beizubringen, reduziert den Bedarf an Offline-Programmiersystemen. „Es gibt viel zu bedenken“, sagte Elkins. „Deshalb ermutige ich jeden, der sich für Automatisierung interessiert, Hausaufgaben zu machen, Fragen zu stellen und mit einem seriösen Integrator zu partnerschaften.“
Acieta LLC, Waukesha, Wisconsin, ist ein solches Unternehmen. Steve Alexander, Vice President of Operations, warnt, dass nicht alle Integratoren gleich sind. „Stellen Sie sicher, dass Sie mit jemandem arbeiten, der Erfahrung mit Ihrer Art von Arbeit und dem Skill-Level hat, Ihr Robotik-Automatisierungsprojekt umzusetzen“, sagte er. „Holen Sie Referenzen ein, schauen Sie sich deren frühere Installationen an, und verstehen Sie die Qualität ihrer Arbeit. Industrieroboter sind darauf ausgelegt, weit über 10 Jahre zu halten, also wollen Sie sicherstellen, dass alles andere in der Zelle für eine automatisierte Umgebung ausgelegt ist und genauso zuverlässig wie der Roboter selbst.“
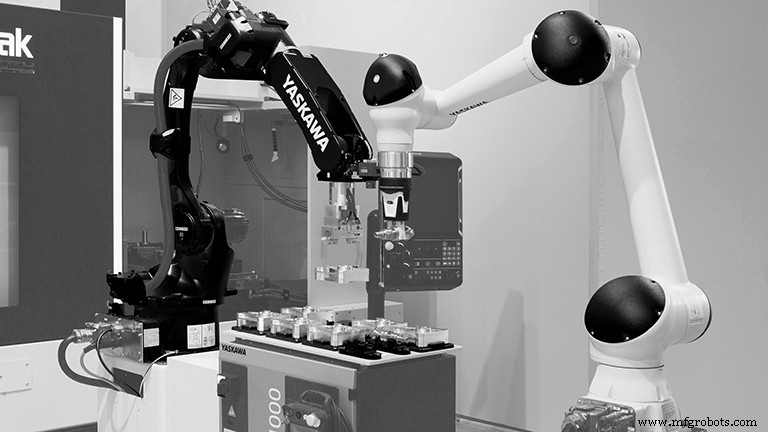
Dies kann zu einem Return on Investment (ROI) von nur wenigen Monaten führen, obwohl ein oder zwei Jahre wahrscheinlich eine realistischere Erwartung sind. Vieles hängt von der Applikation ab, aber auch der Roboter-Typ spielt eine Rolle. Wie Elkins feststellte, sind kollaborative Roboter – Cobots – in den letzten Jahren der Renner geworden, hauptsächlich wegen ihrer Benutzerfreundlichkeit und scheinbar sichereren Betrieb in Menschennähe. Doch der Schein kann trügen. Cobots können langsamer und weniger präzise sein als sogenannte „Industrieroboter“, was den ROI möglicherweise verlangsamt, und selbst der freundlichste Cobot kann einen Menschen verletzen, wenn etablierte Sicherheitsverfahren nicht befolgt werden.
Deshalb empfehlen Elkins und andere dringend eine Risikobewertung bei jeder Roboterinstallation. Er schlug auch vor, dass der beste Ansatz für Automatisierungsneulinge ist, klein und einfach zu starten. „Finden Sie einen einzelnen Schmerzpunkt und bezwingen Sie den zuerst, bevor Sie zusätzliche Prozesse oder Komplexität in Betracht ziehen“, sagte er. „Sie wollen gleich am Anfang Erfolg haben, damit alle – der Werkstattinhaber, die Maschinenbediener und die Integrationsleute – sich wohlfühlen, zu größeren oder komplexeren Projekten überzugehen. Manchmal ist die größte Herausforderung, die Mitarbeitereinbindung zu bekommen. Es gibt immer die Angst, dass Roboter Menschen ersetzen, also ist es wichtig, sie in die Implementierung einzubeziehen. Bilden Sie sie, holen Sie sie in den Roll-out, und wenn sie feststellen, dass der Roboter ihre Arbeit tatsächlich einfacher und interessanter macht, werden sie zu Ihren größten Befürwortern.“
Automatisierungssteuerung System
- Automatisierung: Überlebenswichtig für moderne Formenbauer
- Hahn Group zeigt umfassende Automatisierungslösungen auf Automate Show 2019
- Impfstoffentwicklung beschleunigen: Wie Automatisierung die Produktion beschleunigt
- Vollautomatisierung erreichen: Automatisierungs-Betriebsmodell skalieren und personalisieren (Teil 3)
- Das Automatisierungsteam aufbauen: Teil 2 der Operating-Model-Serie
- Wie Automatisierung Jobwachstum in der Fertigung antreiben kann
- Können kleine Unternehmen von Automatisierung profitieren?
- Wann in Automatisierung investieren: Ein praktischer Leitfaden
- Expertenrat vom Systemintegrator: Wann Verpackungsprozesse automatisieren?
- Precise Automation stellt exklusive Vollpalette industrieller Cobots auf Automate 2019 vor