



Warum ein Filter-Späneförderer für CNC-Drehoperationen unverzichtbar ist
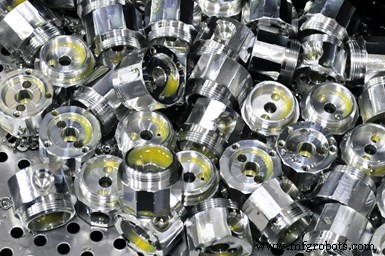
Filter-Späneförderer, wie sie bei der Fertigung von Teilen wie diesen bei Flotec in Indianapolis eingesetzt werden, können praktisch alle Spänematerialien, -größen und -formen abfördern und Partikel bis 50 Mikrometer entfernen. Foto: LNS America
Shops, die potenzielle neue CNC-Fräsmaschinen oder Drehmaschinen evaluieren, betrachten üblicherweise: wie gut sie in aktuelle Prozesse passen; ob sie Kapazität und Vielseitigkeit haben, um mit dem Geschäft zu wachsen und sich zu ändern; wie zuverlässig und robust sie sind; und die Verfügbarkeit von Ersatzteilen, technischem Service und Kundensupport.
LNS America sagt, dieselben Überlegungen sollten bei der Auswahl peripherer Bearbeitungsausrüstung wie Späneförderern gelten, da diese Geräte einen Bearbeitungsprozess entweder optimieren oder zum Flaschenhals werden können. Der Unterschied liegt darin, wie gut der Förderer zu aktuellen Bearbeitungsanwendungen passt und ob er sich an zukünftig auftretende unterschiedliche Anforderungen anpassen kann.
Späneförderer gibt es in verschiedenen Designs und Preisklassen. Hinsichtlich Letzterer stellen Filter-Späneförderer eine höhere Anfangsinvestition dar, aber ihr Return on Investment könnte sie für die Befriedigung aktueller Bedürfnisse und die bessere Anpassung der Bearbeitungsausrüstung an neue Jobs und Werkstückmaterialien lohnenswert machen, wie das Unternehmen hier darlegt.
Späneförderer-Wahlmöglichkeiten
Scharnierband-Späneförderer sind die beliebtesten Modelle und oft im Lieferumfang neuer CNC-Maschinen enthalten. Sie sind erschwinglich und zuverlässig, wenn sie richtig auf spezifische Bearbeitungsanwendungen abgestimmt sind, wie das Sammeln eines Mix aus groben und langfaserigen Materialien. Sie sind jedoch nicht die beste Wahl für Operationen, die feine Späne aus Aluminium, Messing, Gusseisen oder anderen Materialien erzeugen, da diese kleineren Partikel das Kühlmittel verunreinigen und Förderer, Flüssigkeitsleitungen und Pumpen verstopfen können.
Magnetische Späneförderer eignen sich für reine Eisenbearbeitungsprozesse, die Bruchspäne erzeugen. Wenn der Prozess jedoch langfaseriges Material erzeugt, das länger ist als der Magnetenabstand des Förderers, können die langen Fäden einen Kurzschluss in den Magneten verursachen. Zudem wird der Einsatz eines magnetischen Förderers bei der Bearbeitung von Eisenmaterialien, die Feinspäne erzeugen, nicht empfohlen, wegen der gleichen Kühlmittellieferprobleme.
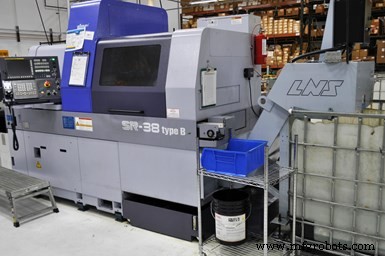
Als ineffizientes Spänemanagement Produktionsunterbrechungen verursachte, suchte Flotec LNS America zur Problemlösung.
Im Gegensatz dazu können Filter-Späneförderer praktisch alle Spänematerialien, -größen und -formen abfördern und Partikel bis 50 Mikrometer entfernen, die andernfalls Pumpen beschädigen und die Kühlmittellebensdauer verkürzen würden. Zudem sind sie effektiv, wenn Shops Drehzahlen und Vorschübe erhöhen, um Produktivität zu steigern und Kosten pro Teil zu senken. Dies erzeugt höhere Temperaturen in der Schneidzone, was größeren Kühlmitteldurchfluss zur Wärmereduktion erfordert. In manchen Fällen überfordert dieses erhöhte Kühlmittelvolumen die Fähigkeit eines konventionellen Späneförderers, Späne effizient zu entfernen und verunreinigtes Kühlmittel am Umlauf zu hindern. Resultat: Produktionsverlangsamungen oder -stopps und mögliche Schäden am Kühlmittelpumpensystem. Umlaufende Späne können auch Schneidwerkzeug-Standzeit verkürzen und die Oberflächenqualität bearbeiteter Werkstücke beeinträchtigen. Diese Attribute können Shops an der Implementierung zuverlässiger Lights-out-Produktion hindern oder unbeaufsichtigte Bearbeitungszeit limitieren.
Zudem können moderne Werkzeugmaschinen eine breite Palette von Operationen und Materialien verarbeiten – von Aluminium und Baustahl bis zu Exotenlegierungen. Wenn neue Aufträge hereinkommen, die einen Produktionsprozesswechsel erfordern, könnte die Anpassungsfähigkeit einer Maschine durch einen Späneförderer behindert werden, der die neue Last nicht bewältigen kann. In solchen Fällen könnte es nötig sein, den bestehenden Förderer durch ein effizienteres Modell zu ersetzen. Daher ist der Späneförderertyp, der am fähigsten ist, die breiteste Palette CNC-Bearbeitungsherausforderungen effizient zu bewältigen, einer, dervirtuell alle Spänematerialien, -typen und -formen erfolgreich filtert – von grob und langfaserig bis sehr fein –, was LNS als Filter-Späneförderer bezeichnet.
Worauf bei einem Filter-Späneförderer zu achten ist
Es gibt diverse Filter-Späneförderer-Designs. Einige nutzen austauschbare Filtermedien, andere haben permanente, selbstreinigende Filtertrommeln aus Edelstahl oder anderen Materialien, die auch Schabersysteme oder Lochkastenfilter einsetzen können.
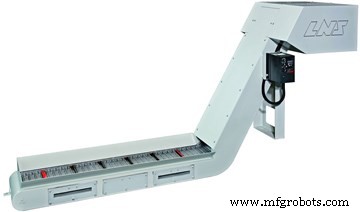
Ein Filter-Späneförderer-Typ kann eine breite Palette CNC-Bearbeitungsherausforderungen effizient bewältigen, indem er vielfältige Spänematerialien, -typen und -formen filtert.
Späneförderer mit austauschbaren, selbstreinigenden Filterkästen sollen Wartung stark reduzieren und sich leicht an unterschiedliche Bearbeitungsanwendungen anpassen lassen. Beispielsweise hat die LNS MH-Serie von Filter-Späneförderern austauschbare Filtrationskästen, die Späne ab 250 Mikrometer eliminieren, während der SF Kompaktfilter bis 50 Mikrometer filtert. Zusätzlich bieten diese Förderer gehärtete Laufbahnen, besonders in Kurven, zur Verschleißreduzierung; verstärkte Bänder für längere Lebensdauer und weniger Wartung; einen Fußabdruck nicht größer als nicht-filternde Späneförderer (kompakte Geräte, die noch weniger Platz benötigen ohne Leistungseinbußen, sind verfügbar); und Anpassung des Austragspunkts.
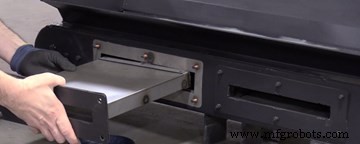
Austauschbare, selbstreinigende Filterkästen reduzieren Wartung stark und lassen sich leicht für unterschiedliche Bearbeitungsanwendungen anpassen.
Tatsächlich ermöglichte der Umstieg auf einen Filter-Späneförderer Flotec in Indianapolis, die gestiegene Nachfrage als Reaktion auf die COVID-19-Pandemie zu bewältigen. Flotec fertigt Regler und andere essenzielle Komponenten für medizinische Geräte, genutzt von Krankenhäusern, Neonatologie-ICUs und Rettungsdiensten. Das 1983 gegründete Unternehmen liefert Teile für OEMs und Endanwender weltweit, fast alle kundenspezifisch. Zuletzt verzeichnete allein die Regler-Linie über 4 Billionen einzigartige Artikel.
Als sich die Coronavirus-Pandemie ausbreitete, trieb die Nachfrage nach Flotecs Produkten das Unternehmen an, die Ausgabe zu maximieren und noch stärker auf Lights-out-Produktion für seine zweispindlige, zweirevolverige Swiss-Type-Drehmaschine zu setzen. Wie oft war für erfolgreiche Übernachtproduktion nötig, dass jeder Teil des Fertigungsprozesses störungsfrei läuft. Als ineffizientes Spänemanagement Unterbrechungen verursachte, holte Flotec LNS zur Hilfe.
Die Swiss-Type-Maschine war mit einem Standard-Scharnierband-Späneförderer ausgestattet. Flotec bearbeitet jedoch 6061 und T651 Aluminium, einige 350 Messinglegierung und 303 Edelstahl. Der Prozess erzeugt sehr feine Späne, die durch den Späneförderer in das zurückgewonnene Kühlmittel gelangen und in den Kühlmitteltank-Filtersystem fließen.
Die Maschine hat vier Hochdruck-Filterkörbe und einen zusätzlichen Korb, der Feinspäne auffängt, bevor sie in die Kühlmittelpumpen gelangen. Diese Materialien füllten die Filterkörbe, was zu niedrigeren Kühlmittelständen führte. Gleichzeitig sammelten sich Späne im Kühlmitteltank und verdrängten Kühlmittelvolumen. Dieser Volumenverlust löste Niedrig-Kühlmittel-Alarme aus, die den Kühlmitteldurchfluss im Hochdrucksystem reduzierten. Ergebnis: Bearbeitete Teile und Schneidwerkzeuge wurden unzureichend gekühlt, was zu kürzerer Werkzeugstandzeit und verschlechterter Teileoberfläche führte.
Die LNS-Lösung war der Austausch des bestehenden Scharnierband-Förderers gegen das LNS Turbo MH 250 Filter-Spänemanagementsystem. Das selbstreinigende Filterkasten-Design ermöglicht dem MH 250, praktisch alle Spänegrößen und -typen zu entfernen – einschließlich feiner Aluminium- und Messingspäne wie sie bei Flotecs Fräsprozess entstehen – während Kühlmittel auf 250 Mikrometer gefiltert wird.
Laut Flotec-Präsident Brian Davidson: „Vor dem Austausch des ursprünglichen Späneförderers gegen das LNS-Filtermodell erreichten wir tagsüber ca. 75 Einheiten Produktion und nachts im Lights-out-Betrieb 40. Jetzt produzieren wir 75 Einheiten pro 9-Stunden-Tag und 125 Einheiten von 17:30 Uhr (Lichter aus) bis 8:30 Uhr morgens. Damit haben wir die Ausgabe dieser CNC-Maschine mehr als verdoppelt – von ca. 2.875 Produktionseinheiten pro Monat auf 6.000 Einheiten pro Monat – allein durch den Austausch des ursprünglichen Späneförderers gegen den LNS MH 250 Filter-Späneförderer.“
Er berichtet auch weniger Wartung: „Wir reinigen den Kühlmitteltank jetzt nur noch einmal pro Monat. Vor dem Wechsel zum Filter-Späneförderer reinigten wir die zwei Filterkörbe der Maschine drei- bis viermal täglich. Jetzt nur noch zweimal wöchentlich. Ebenso reduzierten wir die Hochdruck-Filterkorb-Reinigung von täglich auf wöchentlich.“
Flotec stellte auch fest, dass ohne Feinspäne, die Kühlmittel verdrängten und degradierten, das Hochdrucksystem ordnungsgemäß funktioniert – was kritische Teileoberflächen schützt, Werkzeugverschleiß reduziert und Kühlmittellebensdauer verlängert.
Automatisierungssteuerung System
- UWB und AirTag: Evaluation ihrer Eignung für Asset-Tracking im Business
- Das richtige Kühlmittel für CNC-Bearbeitung wählen: Typen, Vorteile, Wartung
- Wie Industrie 4.0 die CNC-Bearbeitung revolutioniert
- Wichtige Aspekte beim CNC-Fräsen von gehärtetem Stahl: Ein professioneller Leitfaden
- Die richtigen Materialien für CNC-Bearbeitung wählen: Ein umfassender Leitfaden
- Liberty Touch Turn Elektronische Drehmaschinen: Präzision & Einfachheit für komplexe Bearbeitung
- Lights-Out CNC-Zerspanung: 3 Mindset-Shifts für 24/7-Produktion
- Präzise CNC-Metalldrehmaschinen: Fortschrittliche Lösungen für überlegene Metallbearbeitung
- Die richtige Aluminiumlegierung für präzises CNC-Fräsen wählen
- Bewährte Vorteile domestic CNC-Bearbeitungsbeschaffung