



21 Grundlagen der CNC-Gravurbearbeitung (Teil 1)
CNC-Gravurmaschinen eignen sich für Feinbearbeitung mit kleinen Werkzeugen – Fräsen, Schleifen, Bohren, Hochgeschwindigkeitsgewinden. Einsatzbereiche: 3C-Industrie, Formenbau, Medizintechnik.
Dieser Artikel fasst 21 Basiswissen zur CNC-Gravur zusammen.
1. Hauptunterschied: CNC-Gravur vs. CNC-Fräsen
Beide nutzen Fräsprinzip. Hauptunterschied: Werkzeugdurchmesser. CNC-Fräsen: 6–40 mm üblich. CNC-Gravur: 0,2–3 mm.
2. CNC-Fräsen nur Schruppen, CNC-Gravur nur Schlichten?
Prozessbegriff klären: Schruppen = großer Zerspanvolumen, Schlichten = klein. Man gewöhnt sich an „schweres Schneiden“ vs. „leichtes Schneiden“. Tatsächlich sind Schruppen, Halbschlichten, Schlichten Prozessstufen. Richtige Antwort: CNC-Fräsen kann schwer & leicht schneiden; CNC-Gravur nur leichtes Schneiden.
3. Kann CNC-Gravur Stahl im Schruppen bearbeiten?
Entscheidend: maximaler nutzbarer Werkzeugdurchmesser. Gravurwerkzeug bestimmt max. Schneidleistung. Erlaubt Form Werkzeuge > 6 mm → starkes Empfehlung: erst CNC-Fräsen, dann Gravur für Restmaterial.
4. CNC-Bearbeitungszentrum mit Hochgeschwindigkeitsspindel für Gravur nutzen?
Nein. Solche Produkte gab es auf Messen, aber Gravurprozess nicht abschließbar. Grund: CNC-BAZ-Design berücksichtigt eigenen Werkzeugbereich, Gesamtstruktur ungeeignet für Gravur. Fehlvorstellung: Hochgeschwindigkeitsspindel als einziges Gravurmerkmal angesehen.
5. Kann CNC-Gravur mit kleinen Werkzeugen EDM ersetzen?
Nein – keine Substitution. Gravur verringert Fräswerkzeug-Durchmesserbereich; kleine Formen, früher nur EDM, sind nun per Gravur machbar. Aber L/D-Verhältnis Gravurwerkzeug ~ 5:1. Bei kleinen Durchmessern nur flache Kavitäten. EDM: fast keine Schnittkraft; solange Elektrode herstellbar, Kavität bearbeitbar.
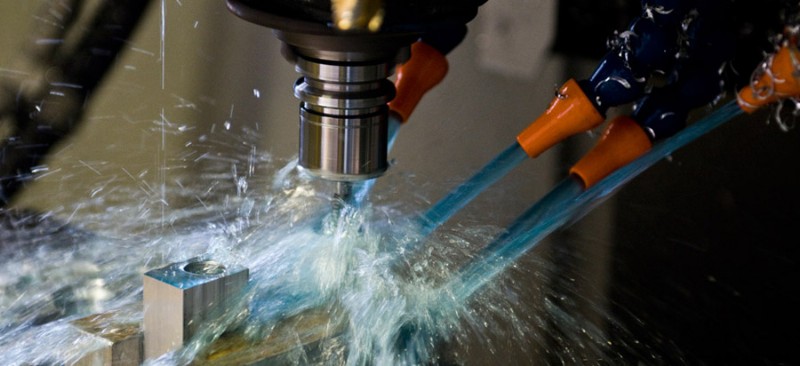
6. Haupteinflussfaktoren auf Gravurbearbeitung
Komplexer Prozess, viele Faktoren: Maschinenmerkmale, Schneidwerkzeuge, Steuerungssystem, Werkstoffeigenschaften, Bearbeitungstechnologie, Spannvorrichtungen, Umgebungsbedingungen.
7. Anforderungen an Steuerungssystem für CNC-Gravur
CNC-Gravur ist Fräsen → Steuerung muss Fräsen beherrschen. Für kleine Werkzeuge: Vorschubfunktion (Feedforward) zwingend – reduziert Vorschub im Voraus auf Bahnen, verringert Bruchhäufigkeit kleiner Werkzeuge. Gleichzeitig: Schnittgeschwindigkeit auf glatten Bahnabschnitten erhöhen → Gravureffizienz steigern.
8. Welche Werkstoffeigenschaften beeinflussen die Bearbeitung?
Hauptfaktoren: Werkstoffkategorie, Härte, Zähigkeit. Kategorien: metallisch / nicht-metallisch. Allgemein: höhere Härte → schlechtere Bearbeitbarkeit; höhere Zähigkeit → schlechtere Bearbeitbarkeit. Mehr Verunreinigungen → schlechter. Härtere Partikel im Werkstoff → schlechter. Faustregel: Höherer C-Gehalt → schlechtere Zerspanbarkeit; höherer Legierungsgehalt → schlechter; höherer Nichtmetallgehalt → besser (aber in Werkstoffen streng begrenzt).
9. Welche Materialien eignen sich für Gravur?
- Geeignete Nichtmetalle: Acryl (PMMA), Resin, Holz etc.
- Ungeeignete Nichtmetalle: Naturmarmor, Glas.
- Geeignete Metalle: Kupfer, Aluminium, Weichstahl < HRC 40.
- Ungeeignete Metalle: Vergüteter/gehärteter Stahl.
10. Einfluss des Werkzeugs auf die Bearbeitung
Werkzeugfaktoren: Werkstoff, Geometrie, Schleiftechnik. Gravurwerkzeug: Hartmetall (Pulvermetallurgie). Leistungsindex: mittlerer Pulverkorndurchmesser. Kleinerer Durchmesser → verschleißfester, höhere Standzeit. Schärfe beeinflusst Schnittkraft: schärfer → geringere Kraft, ruhigerer Schnitt, bessere Oberfläche, aber geringere Standzeit. Unterschiedliche Schärfe für unterschiedliche Werkstoffe. Weiche, klebrige Werkstoffe → schärferes Werkzeug. Harte Werkstoffe → Schärfe reduzieren für Standzeit, aber nicht zu stumpf (sonst zu hohe Schnittkraft). Schlüsselfaktor beim Schleifen: Kornzahl des Feinschleifscheibs.
- Hochfeine Schleifscheibe (hohe Kornzahl) → feinere Schneide → höhere Standzeit.
- Hochfeine Schleifscheibe → glattere Freifläche → bessere Schnittflächenqualität.
11. Werkzeugstandzeitformel
Hauptsächlich für Stahlbearbeitung. Empirische Formel: T = CT / (Vca × fb × Pc) (T = Standzeit, CT = Lebensparameter, Vc = Schnittgeschwindigkeit, f = Vorschub/Umdrehung, P = Schnitttiefe). Größter Einfluss: Schnittgeschwindigkeit. Weitere Einflüsse: Radiallauf, Schleifqualität, Werkstoff & Beschichtung, KSS.
12. Gravurmaschine während der Bearbeitung schützen
- Werkzeugmessgerät vor übermäßigem Öl schützen.
- Spänkontrolle beachten – Späne sehr schädlich: In Schaltschrank → Kurzschluss; In Führungen → Spindel-/Führungslebensdauer sinkt. Maschine Hauptbereiche gut abdichten.
- Lampe nicht am Schirm ziehen – Schirm beschädigt leicht.
- Während Bearbeitung nicht in Schneidbereich schauen → Fliegende Späne verletzen Augen. Bei laufender Spindel keine Bedienung am Arbeitstisch.
- Maschinentüren nicht ruckartig öffnen/schließen. Beim Schlichten verursachen Erschütterungen Schneidspuren.
- Spindeldrehzahl vor Start einstellen, dann bearbeiten. Sonst startet Bearbeitung vor Erreichen der Soll-Drehzahl → Motor „würgt“.
- Keine Werkzeuge/Werkstücke auf Maschinenbalken ablegen.
- Keine magnetischen Werkzeuge (Magnetschraubstöcke, Messuhrenhalter) auf Schaltschrank – Display wird beschädigt.
Herstellungsprozess
- 5-Achs-CNC-Bearbeitung meistern: Präzision, Geschwindigkeit & Branchenvorteile
- CNC-Bearbeitung & Gravur: Expertenüberblick zu Bearbeitungszentren, Fräsen & Präzisionsmaschinen
- 3D-Druck vs. CNC-Bearbeitung: Was eignet sich für Ihr Projekt?
- Präzises Acryl-CNC-Bearbeitung: Genau, sicher und effizient
- Präzisions-CNC-Bearbeitung für Polymere: Fortgeschrittene Techniken & Tipps
- 11 Wissenswerte Fakten zum CNC-Gravurfräsen
- Häufige CNC-Bearbeitungsfehler & bewährte Gegenmaßnahmen
- CNC-Bearbeitungseffizienz durch essenzielle Designprinzipien steigern
- 5-Achs-CNC-Bearbeitung erklärt: Präzision & Effizienz für komplexe Teile
- Präzisions-CNC-Lasergravur: Optimierung von Prototypen & Serienfertigung