



Vorrichtungen & Spannzeuge: Definitionen, Typen, Vorteile & Unterschiede
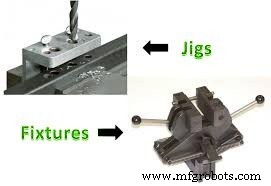
Vorrichtungen (Jigs) und Spannzeuge (Fixtures) sind wirtschaftliche Mittel zur Fertigung sich wiederholender Werkstücke durch den Einsatz spezieller Werkstückhalter- und Werkzeugführungsvorrichtungen.
Definitionen von Vorrichtungen und Spannzeugen
Vorrichtungen und Spannzeuge sind Hilfsmittel, die die Fertigungsrate identischer Teile erhöhen und den menschlichen Aufwand verringern. Eine Drehbank eignet sich für Einzelteile, ist aber für Serienfertigung ineffizient.
Vorrichtungen (Jigs)
Vorrichtung (Jig): Ein Gerät, das ein Werkstück hält und positioniert sowie ein oder mehrere Schneidwerkzeuge führt und steuert. Werkstück und Werkzeug werden so zueinander in wahrer Lage gehalten.
Eine Vorrichtung ist eine Platte, ein Gestell oder ein Kasten aus Metall (selten Nichtmetall), der Bauteile in identischer Position nacheinander aufnimmt und das Werkzeug gemäß Zeichnung, Spezifikation oder Betriebsplan an der richtigen Stelle führt.
Kurz: Sie hält das Werkstück UND führt das Schneidwerkzeug.
Hauptzweck: Wiederholgenauigkeit, Präzision und Austauschbarkeit in der Fertigung.
Wichtige Merkmale:
- Einsatz bei eindimensionalen Bearbeitungen (Bohren, Gewindeschneiden, Reiben).
- Leichtbauweise, komplexe Form.
- Keine Lehrenblöcke nötig; höhere Kosten.
- Nicht fest mit Maschinentisch verbunden (außer bei großen Operationen).
Spannzeuge (Fixtures)
Ein Spannzeug hält und positioniert ein Werkstück während der Prüfung oder Fertigung. Es führt das Werkzeug nicht. Spannzeuge sind standardisierte oder speziell konstruierte Haltevorrichtungen, die auf dem Maschinentisch gespannt werden. Die Werkzeuge werden manuell oder mit Lehren positioniert.
Kurz: Spannzeuge sind reine Werkstückhalter, die das Werkstück in der gewünschten Lage für jede Operation halten, stützen und positionieren.
Primäre Funktion: Halten und Positionieren des Werkstücks bei mehrachsigen Bearbeitungen (Fräsen, Schleifen, Drehen) sowie Sicherung von Wiederholgenauigkeit, Präzision und Austauschbarkeit.
Wesentliche Punkte:
- Einsatz bei mehrdimensionalen Bearbeitungen (Fräsen, Schleifen, Drehen).
- Schwerere, einfachere Konstruktion.
- Lehrenblöcke für einfaches Handling; geringere Kosten.
- Spezifische Werkzeuge für Fräs-, Hobel- und Stoßmaschinen.
- Fest mit Maschinentisch verbunden.
Unterschiede zwischen Vorrichtungen und Spannzeugen
Grundlegende Unterschiede:
- Spannzeug hält und positioniert, führt aber nicht das Werkzeug; Vorrichtung hält, positioniert und führt das Werkzeug.
- Spannzeuge sind schwerer, starr auf dem Maschinentisch verschraubt; Vorrichtungen sind leichter für schnelles Handling, Tischspannung oft entbehrlich.
- Spannzeuge für Fräsen, Schleifen, Hobeln, Drehen; Vorrichtungen für Bohren, Reiben, Gewindeschneiden.
Unterschiede in Tabellenform
| Vorrichtung (Jig) | Spannzeug (Fixture) |
|---|---|
| Führt das Schneidwerkzeug. | Führt das Schneidwerkzeug nicht. |
| Meist am Maschinentisch befestigt. | Immer am Maschinentisch befestigt. |
| Allgemein leichter als Spannzeug. | Allgemein schwerer als Vorrichtung. |
| Verwendet Vorrichtungsfüße. | Keine solchen Füße. |
| Buchsen (Bushes) zur Werkzeugführung. | Keine Buchsen. |
| Speziell für Bohren, Reiben, Senken. | Speziell für Fräsen, Drehen, Schleifen. |
| Weit verbreitet an Bohrmaschinen. | Weit verbreitet an Fräs- & Schleifmaschinen. |
| Kostspieliger. | Günstiger als Vorrichtung. |
| Komplexe Konstruktion. | Weniger komplex. |
Elemente von Vorrichtungen und Spannzeugen
Hauptbestandteile:
- Körper (Body): Platte, Kasten oder Gestell zur Aufnahme der Werkstücke. Muss sehr stabil und steif sein.
- Positionierelemente: Bringen das Werkstück in die richtige Lage zum Schneidwerkzeug.
- Spannelemente: Fixieren das Werkstück fest in der gewünschten Position.
- Führungs- und Einstellelemente: Führen das Schneidwerkzeug (bei Vorrichtungen) bzw. unterstützen korrekte Werkzeuglage (bei Spannzeugen).
- Befestigungselemente: Schrauben, Bolzen etc. zur Fixierung der Vorrichtung/des Spannzeugs an der Maschine.
- Indexierelemente: Nicht immer vorhanden. Erforderlich, wenn Werkstücke in verschiedene Positionen gedreht werden müssen (z. B. für Bearbeitung mehrerer Flächen).
Bauteil (Component)
Das eigentliche Werkstück muss beschafft und untersucht werden, um die Operationsreihenfolge und Konstruktionsdetails festzulegen. Eine bearbeitete Fläche dient als Referenzfläche (Datum), von der alle Maße ausgehen.
Typen von Vorrichtungen und Spannzeugen
Qualität, Typ und Komplexität hängen vom Werkstück und der Fertigungsmenge ab.
Typen von Vorrichtungen (Jigs)
- Schablonenvorrichtung (Template Jig)
- Plattenvorrichtung (Plate Jig)
- Kanalvorrichtung (Channel Jig)
- Durchmesser-Vorrichtung (Diameter Jig)
- Klappvorrichtung (Leaf Jig)
- Ringvorrichtung (Ring Jig)
- Kastenvorrichtung (Box Jig)
1. Schablonenvorrichtung (Template Jig)
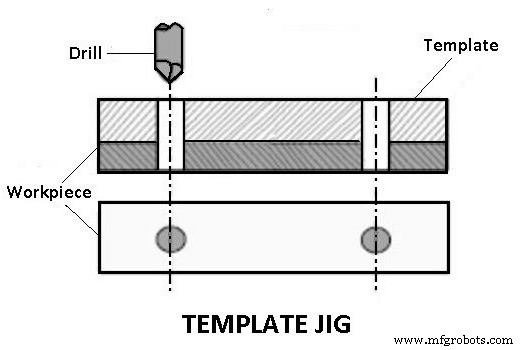
Einfachste Bauart. Eine Platte mit Bohrungen dient als Schablone, die auf dem Werkstück fixiert wird. Der Bohrer wird durch die Schablonenbohrungen geführt – so werden Löcher in gleicher relativer Position gebohrt.
2. Plattenvorrichtung (Plate Jig)
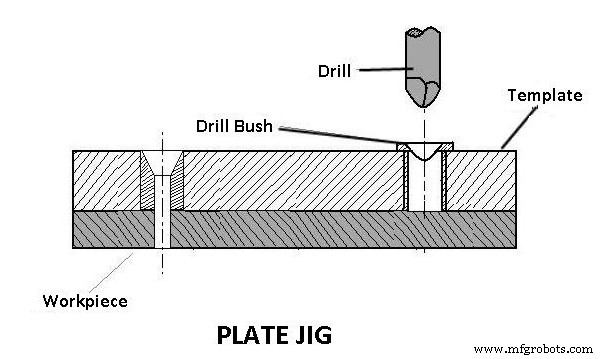
Verbesserte Schablonenvorrichtung mit Bohrbuchsen. Für präzise Lochabstände an großen Bauteilen.
3. Kanalvorrichtung (Channel Jig)
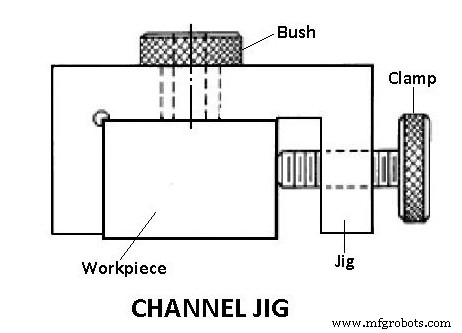
Einfache Vorrichtung mit U-förmigem Querschnitt. Werkstück wird in den Kanal eingelegt und mit Rändelmutter gespannt. Die Bohrbuchse führt das Werkzeug.
4. Durchmesser-Vorrichtung (Diameter Jig)
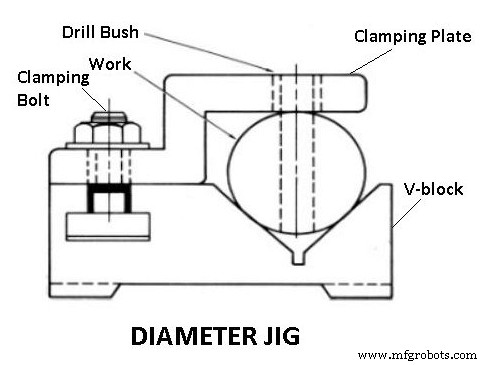
Für radiale Bohrungen in zylindrischen oder kugelförmigen Werkstücken. Werkstück auf V-Block, gespannt mit Platte, die auch als Lage dient. Bohrbuchse radial zum Werkstück positioniert.
5. Klappvorrichtung (Leaf Jig)
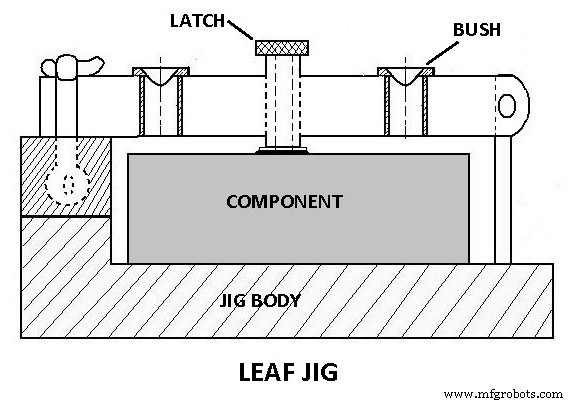
Besitzt ein schwenkbares Blatt (Leaf) zum Be- und Entladen. Werkstück wird über Stifte positioniert, mit Madenschrauben gespannt. Bohrbuchse führt das Werkzeug.
6. Ringvorrichtung (Ring Jig)
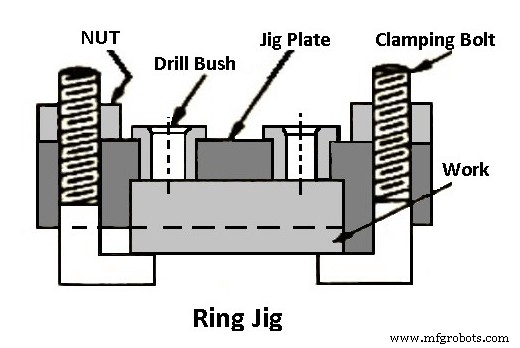
Für Bohrungen in kreisrunden Flanschteilen. Werkstück wird am Bohrkörper gespannt, Bohrungen über Buchsen geführt.
7. Kastenvorrichtung (Box Jig)
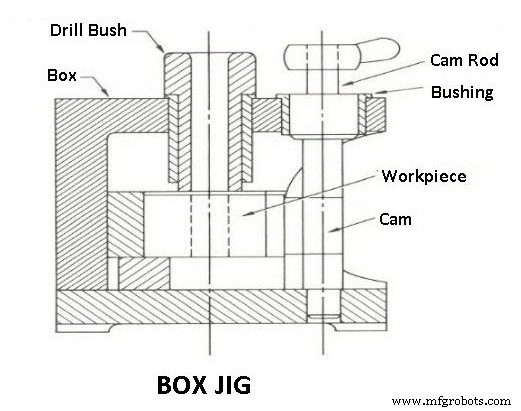
Kastenförmige Struktur, die das Werkstück starr hält, sodass es durch Drehen der Vorrichtung von verschiedenen Seiten bearbeitet werden kann (einzelne Aufspannung).
Typen von Spannzeugen (Fixtures)
1. Drehspannzeuge (Turning Fixtures)
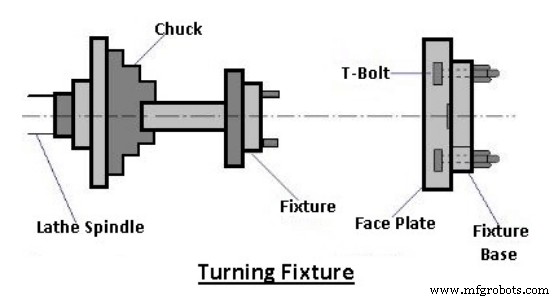
Auf Maschinenspindel oder Planscheibe montiert; Werkstücke werden darin gehalten. Gegebenenfalls Gegengewicht für Ausgleich.
2. Frässpannzeuge (Milling Fixtures)
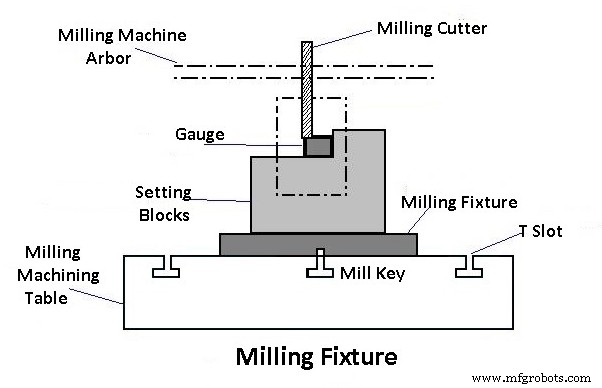
Auf Spindel oder Planscheibe montiert; Tisch wird relativ zum Fräser positioniert. Werkstück in Grundplatte gespannt vor Bearbeitungsbeginn.
3. Ziehspannzeuge (Broaching Fixtures)
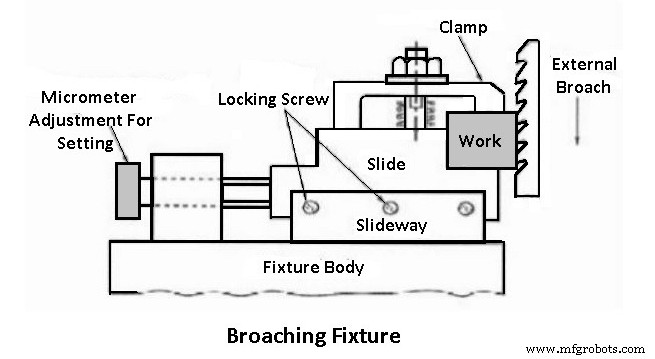
Auf Ziehmaschinen für Nutziehen, Lochziehen etc. zum Positionieren, Halten, Stützen.
4. Bohrspannzeuge (Boring Fixtures)
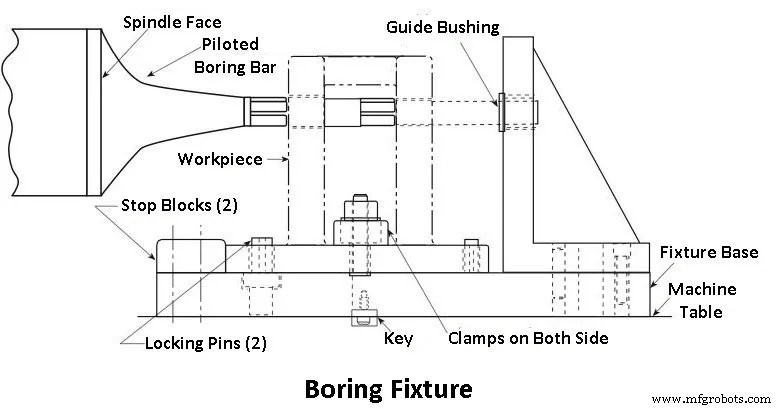
Integrieren fast alle Prinzipien von Vorrichtungs- und Spannzeugbau; weniger stabil als Frässpannzeuge, da geringere Schnittkräfte.
5. Schleifspannzeuge (Grinding Fixtures)
Verschiedene Typen auf Schleifmaschinen (Spannfutter, Dornen, Formbackenfutter, Magnetfutter). Beispiel: Vertikalschleifmaschine mit Drehtisch → Drehspannzeug; Planschleifmaschine mit Hubtisch → Eben- oder Strangspannzeug. Boherschleifvorrichtung als Standardbeispiel. Erfordern Kühlmittelzufuhr, Abzug, Schleifscheibenabrichtvorrichtungen, bei Drehvorrichtungen Auswuchten.
6. Gewindeschneidspannzeuge (Tapping Fixtures)
Speziell für präzises Positionieren und sicheres Spannen identischer Werkstücke zum Schneiden von Innengewinden in vorgebohrten Löchern. Unregelmäßige, unausgewogene Teile erfordern solche Spannzeuge, besonders bei Serienfertigung.
7. Duplex-Spannzeuge (Duplex Fixtures)
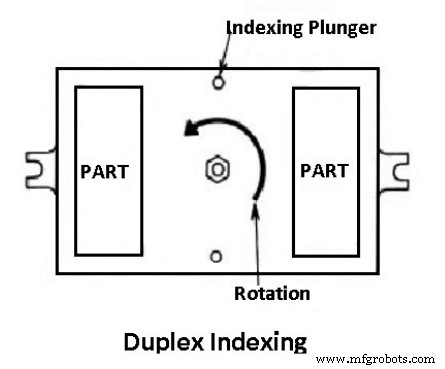
Hält zwei gleiche Werkstücke gleichzeitig, bearbeitet an zwei getrennten Stationen. Nach Bearbeitung um 180° indexiert: erstes Werkstück zur 2. Operation, fertiges zur 1. Station (Entnahme/Neubeladung). Ermöglicht hohe Serienleistung.
8. Schweißspannzeuge (Welding Fixtures)
Halten und stützen Bauteile während des Schweißens in korrelierter Lage, verhindern Verzug. Lageelemente sorgfältig platzieren; Spannen leicht aber fest, Spannbacken außerhalb der Schweißzone. Hohe Steifigkeit gegen Schweißspannungen.
9. Montagespannzeuge (Assembly Fixtures)
Halten Komponenten in korrekter Relativlage während der Montage (z. B. Nieten von Stahlplatten). Mechanische Montagespannzeuge für mechanische Operationen; Schweißspannzeuge sind auch Montagespannzeuge (thermisches Fügen).
10. Indexierspannzeuge (Indexing Fixtures)
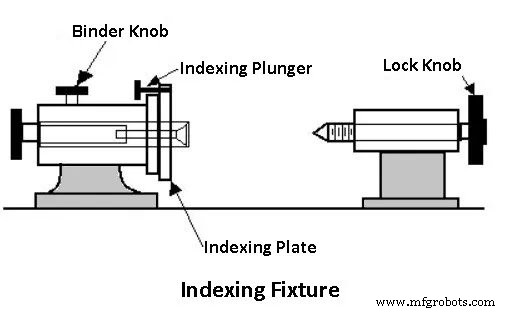
Für Werkstücke, die auf mehreren gleichmäßig verteilten Flächen bearbeitet werden müssen. Haltevorrichtung enthält Indexiermechanismus.
Prinzipien der Vorrichtungs- und Spannzeugkonstruktion
Erfolgreiches Design erfordert Analyse folgender Faktoren:
- Werkstückstudie
- Maschinentyp und -kapazität
- Positionierelemente
- Be- / Entladeeinrichtung
- Spannanordnung
- Kraftquellen für Spannung
- Freiräume zwischen Vorrichtung und Werkstück
- Indexiereinrichtungen
- Werkzeugführung / Schneideneinstellung
- Fehlbedienungssicherung (Poka-Yoke)
- Auswurfeinrichtungen
- Spanabfuhr
- Steifigkeit & Schwingungsverhalten
- Tischbefestigung
- Sicherheitseinrichtungen
- Fertigungsverfahren für Grundkörper, Gestell, Rahmen
Vorteile von Vorrichtungen und Spannzeugen
Bei Serienfertigung:
- Entfallen von Anreißen, Messen, sonstigen Einstellarbeiten.
- Erhöhte Bearbeitungsgenauigkeit durch automatisches Positionieren und Werkzeugführung.
- Identische, austauschbare Teile → erleichtert Montage.
- Höhere Fertigungskapazität: mehrere Werkstücke in einer Aufspannung, ggf. simultaner Mehrwerkzeugeinsatz. Rüstzeit stark reduziert. Höhere Schnittwerte durch hohe Spannsteifigkeit.
- Geringerer Bedienaufwand & Ermüdung.
- Auch weniger qualifizierte Bediener einsetzbar → geringere Lohnkosten.
- Geringere Qualitätskontrollkosten.
- Gesamte Bearbeitungskosten sinken durch teil-/vollautomatisierte Prozesse.
Nachteile
- Verschleiß im Laufe der Zeit.
- Hohe Anschaffungskosten (und Zeit) für Ersteinrichtung.
- Können viel Material beanspruchen und sperrig sein.
Anwendungsbereiche
- Massenfertigung von Automobilteilen.
- Prüfung in der laufenden Produktion.
- Blocktrennen in Stahlwerken.
- Kälteindustrie.
- Pumpenmontage.
- Bohren von Flanschen & Löchern in beliebigen Winkeln.
- Mehrspindelbearbeitung.
- Vorrichtungen für Massenbohren, Reiben, Gewindeschneiden.
- Werkzeugführung für Konturbearbeitung.
- Spannzeuge für Fräsen, Massen-Drehen, Schleifen.
Materialien für Vorrichtungen und Spannzeuge
- Vergüteter Stahl
- Grauguss
- Kunststoff
- Hartmetall
- Epoxidharze
- Edelstahl
- Bronze
- Niederschmelzende Legierungsstähle
Damit sind alle Aspekte – Elemente, Typen, Vor-/Nachteile, Materialien – abgedeckt. Bei Gefallen teilen Sie den Artikel und hinterlassen Feedback.
Industrietechnik
- Virtuelle Maschinen erklärt: Typen, Architektur und wesentliche Vorteile
- Kupfer, Messing und Bronze: Unterschiede und praktische Einsatzbereiche der Rotmetalle
- Lehre vs. Vorrichtung: Wichtige Unterschiede für Fertigungsexzellenz
- Elektroerosionsmaschinen (EDM): Typen, Vor- und Nachteile erklärt
- Schrägverzahnte Zahnräder: Typen, Fertigung, Vorteile & Praxisanwendungen
- Vorrichtungen und Spannzeuge verstehen: Schlüsselteile für die Präzisionsfertigung
- Industry 4.0: Vorteile, Risiken und Implementierungsherausforderungen
- IMMP vs. CMMS: Wichtige Unterschiede & Vorteile für modernes Wartungsmanagement
- FIFO vs. LIFO: Wesentliche Unterschiede, Vor- & Nachteile und praktische Anwendungen
- Getriebesysteme im Überblick: Typen & deren Vorteile