



Alle Reibahlen-Arten – Definitionen, Anwendungen & Bilder
Was sind Reibahlen?
Eine Reibahle ist ein rotationssymmetrisches Schneidwerkzeug (zylindrisch oder kegelig) zum Aufreiben oder Fertigreiben einer vorgefertigten Bohrung auf präzise Abmessungen. Sie können massive oder eingesetzte Schneiden haben, verstellbar oder nicht verstellbar sein, für Handbetrieb (Handreibahlen) oder maschinellen Einsatz (Maschinenreibahlen) ausgelegt sein.
Eine Reibahle ist ein Zerspanwerkzeug zum Aufweiten oder Fertigstellen einer Bohrung, die zuvor gebohrt, gedreht oder gegossen wurde, um eine gute Oberfläche und genaue Maße zu erzielen.
Was ist Reiben?
Reiben ist die Bearbeitung zum Fertigstellen und Bemessen einer zuvor gebohrten oder gedrehten Bohrung. Das Werkzeug heißt Reibahle und hat mehrere Schneiden. Die Reibahle wird auf der Reitstockspindel direkt oder über ein Bohrfutter aufgenommen und steht still, während sich das Werkstück mit sehr niedriger Drehzahl dreht; Vorschub 0,5–2 mm/Umdrehung.
Nomenklatur der Reibahlen
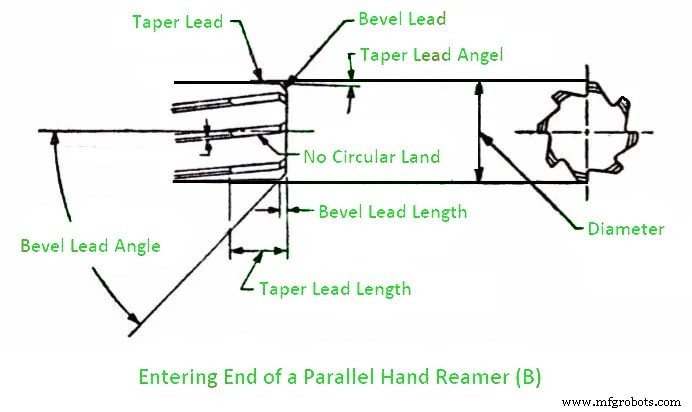
Die Bezeichnungen gemäß Abb. (A)–(D) lauten:
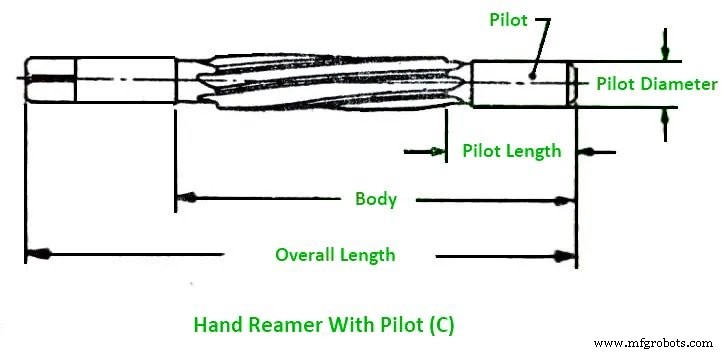
Die Elemente der Reibahle:
- Achse: Längliche Mittellinie der Reibahle.
- Hinterschliff (Back taper): Durchmesserabnahme pro 100 mm Länge vom Eintrittsende zum Schaft.
- Anschnitt (Bevel lead): Winkliges Schneidteil am Eintrittsende, erleichtert Eintritt in die Bohrung. Kein Rundlaufsteg.
- Körper (Body): Teil vom Eintrittsende bis Schaftbeginn.
- Rundlaufsteg (Circular land): Zylindrisch geschliffene Fläche an der Schneidkante auf der Vorschubseite.
- Freiwinkel (Clearance):
- Primär: Bereich hinter der Schneidkante für Freiraum.
- Sekundär: Bereich hinter Primärfreiraum oder Rundlaufsteg.
- Schneidkante (Cutting edge): Schnittlinie aus Spanfläche und Rundlaufsteg/Primärfreiraum.
- Spanfläche (Face): Fläche der Spannut an der Schneidkante, auf der der Span aufliegt.
- Spannuten (Flutes): Nuten im Körper zur Bildung der Schneiden, Spanabfuhr, Kühlmittelzufuhr.
- Ferse (Heel): Kante aus Sekundärfreiraum und Spannut.
- Land / Steg (Land): Teil des genuteten Körpers zwischen den Nuten, Fläche zwischen Schneidkante und Ferse.
- Führungszapfen (Pilot): Zylindrisch geschliffener Teil am Eintrittsende zur Zentrierung.
- Hals (Recess): Körperabschnitt mit reduziertem Durchmesser unter Schneiden, Pilot oder Führungsdurchmesser.
- Schaft (Shank): Teil, mit dem die Reibahle gehalten und angetrieben wird.
- Durchmesser: Maximaler Schneiddurchmesser am Eintrittsende.
Arten von Reibahlen
Klassifikation nach Einsatzzweck, Zweck und Form. Gängige Typen:
- Handreibahle
- Maschinen-Brückenreibahle
- Maschinen-Lehrdornreibahle (Jig Reamer)
- Parallel-Handreibahle mit Parallelschaft
- Parallel- oder Kegelschaft-Aufnahmereibahle (Socket Head Reamer)
- Kegelstift-Hand- oder Maschinenreibahle
- Hülsenreibahle (Shell Reamer)
- Ausdehnreibahle (Expansion Reamer)
- Maschinenreibahle mit Parallel- oder Kegelschaft
- a) Genutete Reibahle (Fluted)
- b) Rose-Reibahle (Rose)
- Kombinationsreibahle (Combination Reamer)
1. Handreibahle
Längerer Anschnitt (Vorderkegel) als Maschinenreibahle, um das Ansetzen per Handkraft zu erleichtern und gerades Anlaufen zu gewährleisten (Bruchrisikominimierung). Nuten gerade oder spiralig.
2. Maschinen-Brückenreibahle
Parallele Schneidkanten, Anschnitt integral mit Kegelschaft zur Aufnahme und Antrieb.
Einsatz in tragbaren Elektro-/Druckluftwerkzeugen für Schiffbau, Stahlbau, Plattenarbeiten.
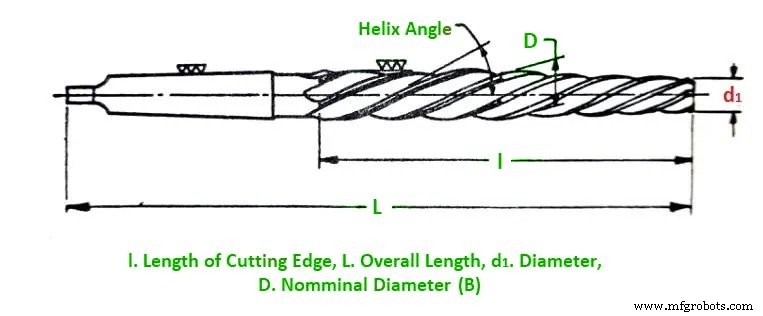
Nuten gerade oder helical. Durchmesser 6,4–37 mm.
3. Maschinen-Lehrdornreibahle (Machine Jig Reamer)
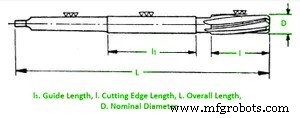
Kurze, nahezu parallele Schneidkanten mit Anschnitt und Führungszapfen zwischen Schaft und Schneiden, integral mit Kegelschaft. Nuten helical.
Der zylindrische Führungsabschnitt passt in eine Vorrichtungsbuchse und positioniert die Reibahle präzise. Durchmesser 7–50 mm.
4. Parallel-Handreibahle mit Parallelschaft
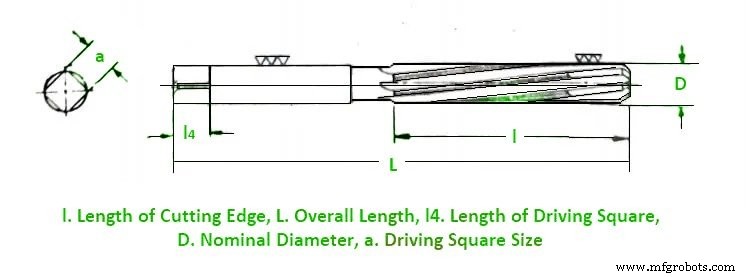
Nahezu parallele Schneidkanten mit Kegel und Anschnitt, integral mit Schaft im Nennschneiddurchmesser und Vierkant am Ende.
Nuten gerade oder helical. Vierkant für Handantrieb zur präzisen Bohrungsendbearbeitung. Zerspanvolumen 0,05–0,125 mm. Leicht konischer Einlauf (Länge = Durchmesser) für leichten Einstieg.
5. Parallel-Kegelschaft-Aufnahmereibahle (Parallel Taper Shank Socket Head Reamer)
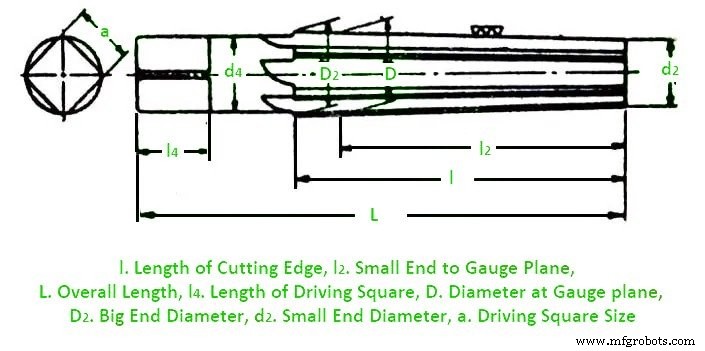
Gerader oder Kegelschaft, hand- oder maschinengetrieben. Kegelige Schneidkanten integral mit Parallel- oder Kegelschaft für Morsekegel. Nuten gerade oder helical.
Drei Ausführungen: Vor-, Vorfertig-, Fertigreibahle. Für Fertigung diverse Durchmesser für Morsekegel Nr. 1–6.
6. Kegelstift-Reibahle (Taper Pin Reamer)
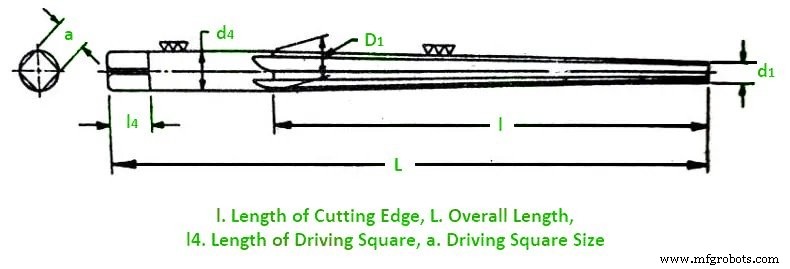
Für Fertigreiben, Formen oder Aufweiten von Bohrungen für passgenaue Kegelstifte (1:50). Hand- oder maschinengetrieben. Kegelige Schneiden für 1:50-Kegel, Parallel- oder Kegelschaft. Nuten gerade oder helical.
7. Hülsenreibahle (Shell Reamer)
Hülsenreibahlen sind mehrschneidige Stirnschneidwerkzeuge zum präzisen Aufweiten vorgeformter Bohrungen mit glatterer Oberfläche.
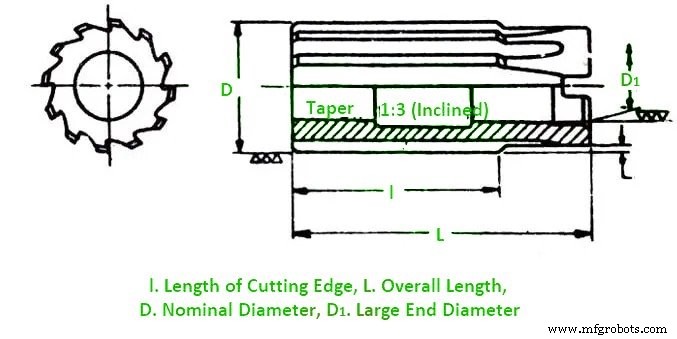
Axiales Loch für Dornaufnahme. Virtuell parallele Schneiden mit geschärftem Anschnitt. Für große Bohrungen zur Werkzeugkosteneinsparung (ein Dorn für viele Hülsen). Ausführung als Rose-Typ (Richten) oder genutet (Fertigreiben). Nuten gerade oder helical. Durchmesser 24–100 mm.
8. Ausdehnreibahle (Expansion Reamer)

Ausdehnreibahlen sind mehrschneidige Stirnschneidwerkzeuge mit verstellbaren Schneiden zum geringfügigen präzisen Aufweiten mit besserer Oberfläche.
Konstruktion erlaubt winzige Einstellung (Verschleißausgleich, Bohrungstoleranz). Zum Expandieren: Spannmutter lösen, Stift 1 axial drücken → Schneiden weiten sich minimal.
9. Maschinenreibahle mit Parallel- oder Kegelschaft (Chucking Reamer)
Maschinenreibahlen sind Universal-Schneidwerkzeuge mit hoher Warmfestigkeit und Verschleißfestigkeit.
Hinweis: Auch Maschinenreibahlen genannt.
Häufigster Typ. Einsatz in Drehmaschinen, Säulenbohrmaschinen, Schraubautomaten → glatte Bohrungsoberfläche.
Kurze, nahezu parallele Schneiden mit Anschnitt, langer Hals zwischen Schaft und Schneiden. Schaft parallel oder kegelig. Alle Nuten gerade, Schaft gerade oder kegelig. Antrieb bei niedriger Drehzahl, gesamtes Schneiden entlang der Nuten. Nuten ungleichmäßig verteilt → Laufruhe. Für präziseres Reiben. Durchmesser: Parallelschaft 1,5–32 mm, Kegelschaft 5–32 mm.
Maschinenreibahle (Rose-Typ)
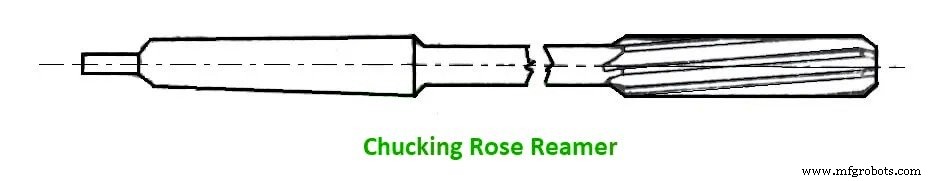
Rose-Reibahlen unterscheiden sich von genuteten: Schneidkanten nur an der Anschnittkante (45°). Genuteter Körper passt in die gereibte Bohrung. Leicht konisch zum Schaft hin (Verhindert Verbiegen). Höhere Zerspanleistung als genutete Reibahlen.
10. Kombinationsreibahle (Combination Reamer)
Reibahle mit zwei oder mehr Schneidstufen. Präzisionsgeschliffen auf das Mehrfach-Innenprofil des Teils. Vorteil: Reduziert Revolveroperationen, hält Tiefen, Innendurchmesser und Koaxialität präziser. Typisch in Schraubautomaten oder Zweitoperation-Drehmaschinen (nicht CNC, da G-Code interne Profile leicht erzeugen kann).
Anwendungen von Reibahlen
- Rotationschneidwerkzeug, häufig in der Metallbearbeitung.
- Aufweiten/Fertigstellen von Vorbohrungen, Drehbohrungen, Gussbohrungen für gute Oberfläche & präzise Maße.
- Ausgelegt für Säulenbohrmaschinen oder Revolverdrehmaschinen.
- Auch in Gewindeschneidmaschinen eingesetzt.
Schneidrotationsrichtung
Benennung nach Drehrichtung (Betrachtung vom Eintrittsende):
Links-schneidende Reibahle:
Schneidet bei Uhrzeigersinn-Rotation.
Rechts-schneidende Reibahle:
Schneidet bei Gegen-Uhrzeigersinn-Rotation.
Reibahlenwinkel
- Anschnittwinkel: Winkel zwischen Anschnittschneide und Reibahlenachse.
- Freiwinkel (Primär/Sekundär): Winkel zwischen Freiwinkelfläche und Tangente am Umfang an der Schneide.
- Spiralwinkel (Helix angle): Winkel zwischen Schneide und Achse.
- Spanwinkel (Rake angle): Winkel in Diametralebene zwischen Spanfläche und Radiallinie an der Schneide.
- Deckung → 0°, Spanfläche radial.
- Spanfläche hinter Radiallinie (Schnittrichtung) → positiver Spanwinkel, Unterschneidung.
- Spanfläche vor Radiallinie → negativer Spanwinkel, Überschneidung.
- Kegelanschnittwinkel: Winkel zwischen Kegelanschnittschneide und Achse.
Industrietechnik
- Widerstandstypen: Vom Potentiometer zum Thermistor
- Kondensatortypen: Polarisiert, nicht polarisiert & variabel
- Elektrische Schalter verstehen: Typen, Funktionen und Anwendungen
- Variablen in C#: Typen, Speicherung und Verwendung
- 15 Wichtige Fräsmaschinen-Typen für Präzisionsmetallbearbeitung
- 10 wesentliche Gussmodell-Typen für optimale Metallproduktion
- PCB-Lochtypen verstehen: Design, Funktionen und Best Practices
- Via-Typen: Der umfassende Leitfaden zu PCB-Interconnections
- Sandguss-Ausrüstung erkunden: Typen & Anwendungen
- Umfassender Leitfaden zu Präzisionsschleifmaschinen