



16 wesentliche Erkenntnisse zum Blechumformprozess – Praktischer Leitfaden
Der Stanzprozess ist ein Blechumformverfahren, bei dem Blech in eine gewünschte Form gebracht wird. Der Prozess kann verschiedene weitere Blechbearbeitungen umfassen wie Stanzen, Biegen, Ausschneiden, Scheren, Piercen usw.
In diesem Artikel erfahren Sie anhand von Shanes praktischer Erfahrung verschiedene Aspekte des Blechstanprozesses.
1. Informationen aus dem Abfall
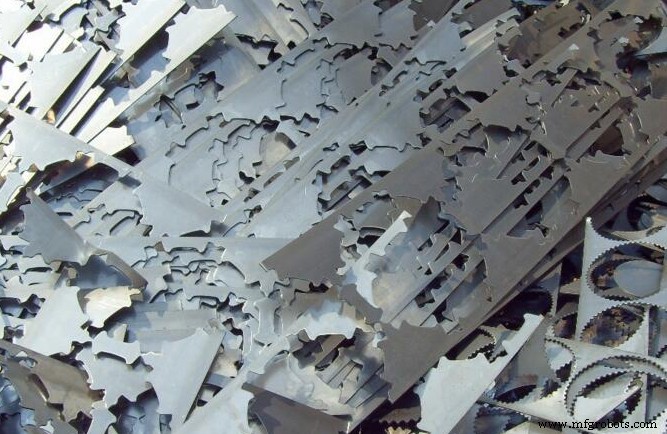
Ausschuss ist im Wesentlichen die Spiegelung des gestanzten Lochs – dasselbe Teil in entgegengesetzter Position. Durch die Prüfung des Ausschusses können Sie beurteilen, ob der Spalt zwischen Ober- und Unterwerkzeug korrekt ist.
Ist der Spalt zu groß, weist der Abfall raue, wellige Bruchflächen und eine schmale Glanzzone auf. Je größer der Spalt, desto größer der Winkel zwischen Bruchfläche und Glanzzone.
Ist der Spalt zu klein, zeigt der Abfall eine kleine Winkelbruchfläche und ein breites Glanzband. Übermäßige Spalte erzeugen Löcher mit großen Graten und Kanteneinrissen, was zu einer dünnen Kante am Querschnitt führt.
Ein zu kleiner Spalt erzeugt eine leichte Wulst und große Winkelrisse, was zu einem Querschnitt führt, der mehr oder weniger senkrecht zur Materialoberfläche steht.
Idealer Abfall sollte einen angemessenen Kollabierwinkel und ein gleichmäßiges Glanzband aufweisen. Dies hält den Stanzdruck minimal und formt ein sauberes rundes Loch mit wenigen Graten.
Aus dieser Sicht bedeutet die Vergrößerung des Spalts zur Verlängerung der Werkzeugstandzeit, die Qualität des fertigen Lochs zu opfern.
2. Auswahl des Werkzeugspalts
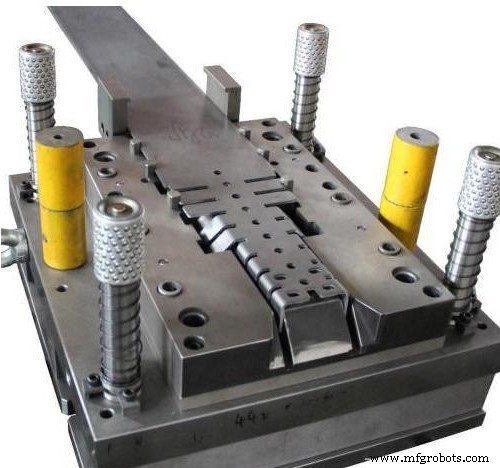
Der Werkzeugspalt hängt von der Art und Dicke des zu stanzenden Materials ab. Unangemessener Spalt kann folgende Probleme verursachen:
(1) Zu großer Spalt: Grat am Stanzteil ist relativ groß, Stanzqualität schlecht.
Zu kleiner Spalt: Obwohl die Stanzqualität gut ist, ist der Werkzeugverschleiß stark, was die Standzeit stark verkürzt und leicht zum Bruch des Stempels führt.
(2) Zu großer oder zu kleiner Spalt begünstigt Materialanhaftung am Stempel, was zu Materialbiegen beim Stanzen führt.
Zu kleiner Spalt erzeugt leicht einen Vakuum zwischen Stempelunterseite und Blech, was zum Rücksprung des Abfalls führt.
(3) Angemessener Spalt verlängert die Werkzeugstandzeit, sorgt für guten Abstreifeffekt, reduziert Grat und Flanschbildung, hält das Blech sauber, Lochdurchmesser konsistent, vermeidet Kratzer, verringert Nachschleifbedarf, hält das Blech gerade und gewährleistet präzise Stanzpositionierung.
Bitte beachten Sie die folgende Tabelle zur Auswahl des Werkzeugspalts (Werte in Prozent):
| Spaltauswahl (Gesamtspalt) | |||
|---|---|---|---|
| Material | Minimum | Optimal | Maximum |
| Rotkupfer | 8% | 12% | 16% |
| Messing | 6% | 11% | 16% |
| Baustahl | 10% | 15% | 20% |
| Aluminium (weich) | 5% | 10% | 15% |
| Edelstahl | 15% | 20% | 25% |
| % × Materialdicke = Werkzeugspalt |
3. Wie man die Werkzeugstandzeit verbessert
Für Anwender kann die Verlängerung der Werkzeugstandzeit die Stanzkosten erheblich senken.
Faktoren, die die Werkzeugstandzeit beeinflussen:
- Materialart und -dicke
- Ob angemessener Unterwerkzeugspalt gewählt wurde
- Strukturelle Form des Werkzeugs
- Ob während des Stanzens gute Schmierung vorhanden ist
- Ob das Werkzeug eine spezielle Oberflächenbehandlung durchlaufen hat (z. B. Titanbeschichtung, Kohlenstofftitanitrid)
- Ausrichtung von Ober- und Unterturm
- Angemessene Verwendung von Einstellscheiben
- Ob das Schrägkantenwerkzeug richtig eingesetzt wird
- Ob der Werkzeughalter der Maschine verschlissen ist
4. Probleme bei der Bearbeitung spezieller Lochgrößen
- Bei minimalem Lochdurchmesser im Bereich φ0,8–φ1,6: Spezialstempel verwenden.
- Beim Stanzen dicker Platten: Größeres Werkzeug relativ zum Bearbeitungslochdurchmesser verwenden.
Beispiel 1. Gemäß den Bearbeitungsbedingungen in der Tabelle entspricht der Bearbeitungslochdurchmesser zwar dem Werkzeug in Station A, verwenden Sie jedoch das Werkzeug in Station B.
| Material | Plattendicke (mm) | Lochdurchmesser (mm) |
| Baustahl (40 kg/mm²) | 6,0 | 8,2–12,7 |
| Edelstahl (60 kg/mm²) | 4,0 | 8,2–12,7 |
Beispiel 2. Gemäß der Tabelle entspricht der Lochdurchmesser dem B-Station-Werkzeug, verwenden Sie jedoch das C-Station-Werkzeug.
| Material | Plattendicke (mm) | Lochdurchmesser (mm) |
| Baustahl (40 kg/mm²) | 6,0 | 22,9–31,7 |
| Edelstahl (60 kg/mm²) | 4,0 | 22,9–31,7 |
(3) Generell sollte das Verhältnis von minimaler Breite zu Länge der Stempelschneide nicht weniger als 1:10 betragen.
Beispiel 3. Bei rechteckigem Stempel, wenn die Schneidenlänge 80 mm beträgt, ist Schneidenbreite ≥ 8 mm am geeignetsten.
(4) Beziehung zwischen minimaler Stempelschneidenabmessung und Plattendicke.
Es wird empfohlen, dass die minimale Abmessung der Stempelschneide das 2-fache der Plattendicke betragen sollte.
5. Werkzeugnachschleifen
1. Bedeutung des Werkzeugnachschleifens
Regelmäßiges Nachschleifen des Werkzeugs garantiert konsistente Stanzqualität. Es verbessert nicht nur die Werkzeugstandzeit, sondern auch die Maschinenstandzeit. Den richtigen Schleifzeitpunkt zu erkennen, ist entscheidend.
2. Spezifische Merkmale, die einen Nachschliff erfordern
Es gibt keine feste Schlagzahl, die bestimmt, ob Schleifen erforderlich ist. Entscheidend ist die Schärfe der Schneide.
Hauptsächlich durch drei Faktoren bestimmt:
(1) Schneidenradius prüfen. Wenn der Radius R0,1 mm erreicht (maximal R0,25 mm), ist Schleifen erforderlich.
(2) Stanzqualität prüfen: Gibt es große Grate?
(3) Anhand des Maschinengeräuschs beim Stanzen bestimmen. Ungewöhnliches Geräusch desselben Werkzeugs deutet auf stumpfen Stempel hin – Schleifen erforderlich.
Hinweis: Auch wenn die Schneide abgerundet oder die Rückseite der Schneide rau wird, sollte Schleifen in Betracht gezogen werden.
3. Schleifmethode
Es gibt verschiedene Schleifmethoden, realisierbar durch spezielle Schleifmaschinen oder Flachschleifer. Das Schleifverhältnis von Stempel zu Unterwerkzeug beträgt généralement 4:1; Werkzeughöhe nach dem Schleifen anpassen.
(1) Gefahren falscher Schleifmethoden: Falsches Schleifen beschleunigt die Beschädigung der Schneide, was die Schlagzahl pro Schleifvorgang erheblich reduziert.
(2) Vorteile korrekter Schleifmethode: Stanzqualität und -genauigkeit bleiben stabil. Die Schneide beschädigt sich langsam und hat längere Standzeit.
4. Schleifregeln
Folgende Faktoren sind beim Werkzeugschleifen zu beachten:
(1) Bei Schneidenradius R0,1–0,25 mm hängt es von der Schärfe ab.
(2) Schleifscheibenoberfläche reinigen.
(3) Lose, grobe und weiche Schleifscheibe empfohlen, z. B. WA46KV.
(4) Schleifmenge (Abtrag) pro Vorgang nicht über 0,013 mm. Übermäßiger Abtrag verursacht Überhitzung der Werkzeugoberfläche (gleichbedeutend mit Glühen), erweicht das Werkzeug und verkürzt die Standzeit drastisch.
(5) Ausreichend Kühlmittel während des Schleifens zuführen.
(6) Stempel und Unterwerkzeug während des Schleifens stabil fixieren, spezielle Spannvorrichtungen verwenden.
(7) Die Gesamtschleifmenge des Werkzeugs ist begrenzt. Wird dieser Wert erreicht, ist der Stempel verschlissen. Weiterverwendung riskiert Schäden an Werkzeug und Maschine – der Aufwand lohnt nicht.
(8) Nach dem Schleifen die Schneide mit Ölstein bearbeiten, um übermäßig scharfe Kanten und Linien zu entfernen.
(9) Nach dem Schleifen die Schneide reinigen, entmagnetisieren und ölen.
Hinweis: Die Schleifmenge hängt hauptsächlich von der Dicke des gestanzten Blechs ab.
6. Stempel vor Gebrauch beachten
1. Lagerung
(1) Innen- und Außenseite der Oberwerkzeughülse mit sauberem Tuch abwischen.
(2) Beim Lagern Kratzer oder Dellen an der Oberfläche vermeiden.
(3) Ölen zum Rostschutz.
2. Vorbereitung vor Gebrauch
(1) Oberwerkzeughülse vor Gebrauch gründlich reinigen.
(2) Oberfläche auf Kratzer und Dellen prüfen. Falls vorhanden, mit Ölstein entfernen.
(3) Innen und außen ölen.
3. Vorsichtsmaßnahmen beim Einbau des Stempels in die Oberwerkzeughülse
(1) Stempel reinigen und dessen Langschaft ölen.
(2) Stempel in den Boden der Oberwerkzeughülse an der Großstation ohne Kraft einsetzen. Keinen Nylonhammer verwenden.
Bei der Installation den Stempel nicht durch Anziehen der Schrauben an der Oberwerkzeughülse fixieren. Schrauben erst anziehen, nachdem der Stempel korrekt positioniert ist.
4. Einbau der Oberwerkzeugbaugruppe in den Turm
Um die Werkzeugstandzeit zu verlängern, sollte der Spalt zwischen Außendurchmesser der Oberwerkzeughülse und Turmloch so klein wie möglich sein. Führen Sie folgende Schritte sorgfältig aus:
(1) Nut und Innendurchmesser des Turmlochs reinigen und ölen.
(2) Nut der Oberwerkzeugführungsbuchse an den Turmlochschlüssel anpassen.
(3) Oberwerkzeughülse gerade in das Turmloch einsetzen, nicht kippen. Die Führungsbuchse sollte durch Eigengewicht hineingleiten.
(4) Wenn die Hülse zur Seite kippt, mit weichem Werkzeug (z. B. Nylonhammer) vorsichtig richten. Wiederholen, bis sie durch Eigengewicht in die korrekte Position gleitet.
Hinweis: Keine Kraft auf den Außendurchmesser der Führungsbuchse ausüben, nur auf den Stempelkopf. Nicht auf den Hülsenkopf schlagen, um Turmlochbeschädigung und verkürzte Standzeit einzelner Stationen zu vermeiden.
6. Werkzeugwartung
Wenn der Stempel vom Material festgehalten wird und nicht entfernt werden kann, prüfen Sie folgende Punkte:
1. Nachschleifen von Stempel und Unterwerkzeug.
Ein scharfes Werkzeug erzeugt schöne Schnittflächen. Ist die Schneide stumpf, wird zusätzlicher Stanzdruck benötigt. Der Werkstückquerschnitt wird rau, was großen Widerstand verursacht und den Stempel vom Material festhalten lässt.
2. Werkzeugspalt.
Wenn der Werkzeugspalt nicht passend zur Plattendicke gewählt wurde, benötigt der Stempel eine große Entformkraft beim Trennen vom Material. Wenn der Stempel aus diesem Grund festgehalten wird, Unterwerkzeug mit angemessenem Spalt ersetzen.
3. Zustand des bearbeiteten Materials.
Bei schmutzigem Material oder Verunreinigungen haftet Schmutz am Werkzeug, sodass der Stempel vom Material festgehalten wird und nicht bearbeitet werden kann.
4. Verformtes Material.
Nach dem Lochen klemmt das verzogene Material den Stempel ein. Verformtes Material vor der Bearbeitung richten.
5. Übermäßige Federnutzung.
Verursacht Federmüdung. Federnleistung regelmäßig prüfen.
7. Ölen
Ölmenge und Anzahl der Öleinspritzungen hängen von den Bearbeitungsmaterialbedingungen ab.
Bei Materialien ohne Rost und Zunder (z. B. kaltgewalzter Stahl, korrosionsbeständiger Stahl) wird Öl in das Werkzeug eingespritzt. Einspritzpunkte: Führungsbuchse, Öleinspritzöffnung, Kontaktfläche zwischen Messerkörper und Führungsbuchse, Unterwerkzeug usw. Leichtes Motoröl verwenden.
Bei Materialien mit Rost und Zunder wird Rostpulver während der Bearbeitung zwischen Stempel und Führungsbuchse gesaugt, was zu Verschmutzung führt, sodass der Stempel nicht frei in der Führungsbuchse gleiten kann. In diesem Fall würde Ölen den Rostansatz erleichtern.
Daher bei diesem Material: Öl abwischen, monatlich zerlegen, Schmutz von Stempel und Unterwerkzeug mit Dampf (Holz)öl entfernen, vor Wiederaufbau sauber wischen. Dies gewährleistet gute Schmierungseigenschaften des Werkzeugs.
8. Häufige Probleme und Lösungen im Werkzeugeinsatz
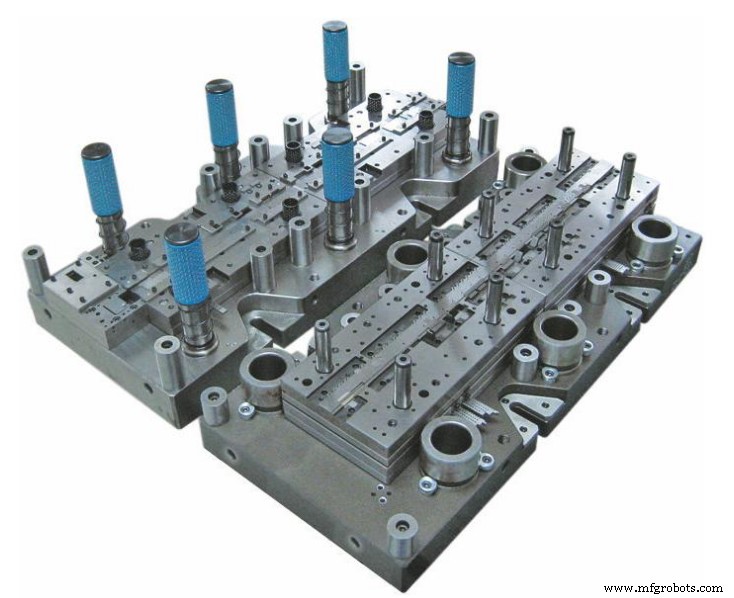
Problem 1: Blech löst sich aus der Klemme
| Ursache | Lösung |
| Unvollständiges Werkzeugabstreifen | 1. Stempel mit Schräge verwenden 2. Schmiermittel auf Blech auftragen 3. Schwerlastwerkzeug einsetzen |
Problem 2: Starker Werkzeugverschleiß
| Ursache | Lösung |
| Unangemessener Werkzeugspalt (zu klein) | Werkzeugspalt vergrößern |
| Fehlausrichtung von Ober- und Unterwerkzeughalter | 1. Stationseinstellung und Ausrichtung von Ober- und Unterwerkzeug 2. Turmnivellierung |
| Verschlissene Führungsbauteile und Turmeinsätze nicht rechtzeitig ersetzt | Ersetzen |
| Stempelüberhitzung | 1. Schmiermittel auf Blech 2. Schmierung zwischen Stempel und Unterwerkzeug sicherstellen 3. Mehrere Werkzeugsätze gleicher Spezifikation und Größe im selben Programm verwenden |
| Falsche Schleifmethode führt zu Anlassen des Werkzeugs, verschärft Verschleiß | 1. Weiche Schleifscheibe 2. Schleifscheibe häufig reinigen 3. Kleiner Schnitt 4. Ausreichend Kühlmittel |
| Stufenstanzen | 1. Stufenabstand vergrößern 2. Brückenstufenverfahren anwenden |
Problem 3: Stempelband und Stempelanhaftung
| Ursache | Lösung |
| Unangemessener Werkzeugspalt (zu klein) | Werkzeugspalt vergrößern |
| Stempelschneide abgestumpft | Rechtzeitig schleifen |
| Schlechte Schmierung | Schmierbedingungen verbessern |
Problem 4: Abfallrücksprung
| Ursache | Lösung |
| Unterwerkzeugproblem | Kugelsicheres Material für Unterwerkzeug verwenden |
| Bei kleinen Lochdurchmessern Spalt um 10 % reduzieren | |
| Bei Durchmesser > 50,00 mm Spalt vergrößern | |
| Rillen an der Schneidenseite des Werkzeugs anbringen | |
| Stempel | Werkzeugtiefe erhöhen |
| Polyurethan-Auswerferstift einbauen | |
| Schrägschneide anwenden |
Problem 5: Schwieriges Abstreifen
| Ursache | Lösung |
| Unangemessener Werkzeugspalt (zu klein) | Werkzeugspalt vergrößern |
| Stempelverschleiß | Rechtzeitig schleifen |
| Federmüdung | Feder ersetzen |
| Stempelanhaftung | Anhaftung entfernen |
Problem 6: Stanzgeräusch
| Ursache | Lösung |
| Abstreifschwierigkeit | Unterwerkzeugspalt vergrößern und gute Schmierung |
| Abstreifkraft erhöhen | |
| Abstreifplatte mit weicher Oberfläche | |
| Problem mit Blechunterstützung auf Arbeitstisch und im Turm | Kugelunterstützungswerkzeug |
| Arbeitsgröße reduzieren | |
| Arbeitsdicke erhöhen | |
| Blechdicke | Schrägkantenstempel verwenden |
9. Vorsichtsmaßnahmen bei der Verwendung spezieller Formwerkzeuge
1. Der Schlittenhub verschiedener Maschinenmodelle unterscheidet sich – Schließhöhe des Formwerkzeugs beachten.
2. Ausreichende Formgebung sicherstellen, sorgfältig einstellen. Pro Schritt nicht mehr als 0,15 mm. Zu große Einstellung kann Maschine und Werkzeug beschädigen.
3. Bei Ziehformen: Leichte Federbaugruppe wählen, um Blechreißen oder schwieriges Abstreifen durch ungleichmäßige Verformung zu vermeiden.
4. Kugelunterstützungswerkzeug um das Formwerkzeug installieren, um Blechkippung zu verhindern.
5. Formposition so weit wie möglich vom Spannsystem entfernt.
6. Formen am besten am Ende des Bearbeitungsprogramms realisieren.
7. Gute Blechschmierung unbedingt sicherstellen.
8. Bei Bestellung auf Ausbeute spezieller Formwerkzeuge achten. Wenn zwei Formabstände nah beieinander liegen, unbedingt mit unserem Vertriebsmitarbeiter kommunizieren.
9. Da Formwerkzeuge lange Abstreifzeit benötigen, bei Formbearbeitung niedrige Geschwindigkeit wählen, idealerweise mit Verzögerung.
10. Vorsichtsmaßnahmen bei der Verwendung von Rechteckschneidern
1. Stufenabstand so groß wie möglich, mindestens 80 % der gesamten Werkzeuglänge.
2. Sprungstufe am besten durch Programmierung realisieren.
3. Schrägkantenwerkzeug empfohlen.
12. Wie stanzen, ohne die Nennkraft der Maschine zu überschreiten?
Rundlöcher über 114,3 mm Durchmesser müssen im Produktionsprozess gestanzt werden. Ein so großes Loch überschreitet die obere Grenze der Maschinennennkraft, besonders bei hoher Scherfestigkeit. Dieses Problem lässt sich durch mehrfaches Stanzen großer Löcher lösen. Schneiden entlang des Umfangs eines großen Kreises mit einem kleinen Werkzeug reduziert die Stanzkraft um die Hälfte oder mehr. Die meisten vorhandenen Werkzeuge können dies leisten.
11. Einfache Methode zum Stanzen großer Rundlöcher
Das Werkzeug dieser Konvexlinse kann in den benötigten Radius gefertigt werden.
Wenn der Lochdurchmesser die Nennkraft des Stempels übersteigt, wird Schema (A) empfohlen: Dieses Werkzeug stanzt den Kreisumfang aus.
Wenn der Lochdurchmesser innerhalb der Nennkraft gestanzt werden kann, können ein Radialwerkzeug und ein Konvexlinsenwerkzeug den benötigten Loch viermal ohne Werkzeugdrehung stanzen (B).
12. Schließlich: Nach unten formen
Bei der Auswahl des Formwerkzeugs sollte das nach unten gerichtete Formen vermieden werden, da es zu viel vertikalen Raum beansprucht und zusätzliche Blechnivellier- oder Biegeprozesse erfordert. Nach unten gerichtetes Formen kann auch in das Unterwerkzeug fallen und dann aus dem Turm gezogen werden. Ist nach unten Formen die einzige Option, sollte es als letzter Schritt in der Blechbearbeitung betrachtet werden.
13. Materialverformung verhindern
Wenn viele Löcher in die Platte gestanzt werden müssen und die Platte nicht flach bleibt, kann die Ursache die Akkumulation von Stanzspannungen sein. Beim Lochen wird das Material um das Loch nach unten gedehnt, was die Zugspannung auf der Plattenoberseite erhöht. Die Abwärtsbewegung erhöht auch die Druckspannung auf der Plattenunterseite. Bei wenigen Löchern ist der Effekt nicht offensichtlich, aber mit zunehmender Lochzahl steigen Zug- und Druckspannungen exponentiell, bis die Platte sich verformt.
Eine Möglichkeit, diese Verformung zu beseitigen:
Jedes zweite Loch stanzen, dann zurückkehren und die restlichen Löcher stanzen. Dies erzeugt zwar dieselben Spannungen, zerlegt aber die Akkumulation von Zug-/Druckspannungen, die durch aufeinanderfolgendes Stanzen in gleicher Richtung entsteht. So teilt die erste Lochgruppe den Verformungseffekt der zweiten Gruppe.
14. Wenn Ihr Edelstahlflansch verformt ist
Hochwertiges Formschmiermittel vor dem Flanschen auf das Material auftragen. Dies trennt das Material besser vom Werkzeug und ermöglicht gleitende Bewegung auf der Unterwerkzeugoberfläche während der Formung. Das Material kann die beim Biegen und Dehnen entstehenden Spannungen besser verteilen, was Verformung am Rand des Flanschlochs und Verschleiß am Flanschlochboden verhindert.
15. Vorschläge zur Überwindung von Abstreifschwierigkeiten
1. Stempel mit feinen Gummipartikeln verwenden.
2. Unterwerkzeugspalt vergrößern.
3. Federmüdung prüfen.
4. Schwerlastwerkzeug verwenden.
5. Schrägkantenwerkzeug 적절히 verwenden.
6. Blech schmieren.
7. Polyurethan-Auswerferkopf für Großstationenwerkzeug einbauen.
16. Hauptursachen für Abfallrücksprung
1. Schärfe der Schneide. Je größer der Schneidenradius, desto leichter tritt Abfallrücksprung auf.
2. Werkzeugeintrittsmodul. Beim Stanzen an jeder Station sind die Anforderungen an das Eintrittsmodul festgelegt. Ein kleines Eintrittsmodul begünstigt Abfallrücksprung.
3. Ob der Werkzeugspalt angemessen ist. Unangemessener Spalt begünstigt Abfallrücksprung.
4. Ob Ölverschmutzung auf der bearbeiteten Plattenoberfläche vorhanden ist.
Dennoch müssen Sie routinemäßige und regelmäßige Wartung durchführen, um sicherzustellen, dass Kühlmittel und Zufuhrsysteme den Erwartungen entsprechen.
Dies ist ein Gastbeitrag von Shane vom MachineMfg-Team
Shane arbeitet seit über 5 Jahren in der mechanischen Ingenieurbranche. Er liebt das Schreiben und konzentriert sich auf den Austausch technischer Informationen, Anleitungen, detaillierter Lösungen und Gedanken zu Metallen und Metallbearbeitung. Durch seine Artikel können Nutzer verwandte Probleme immer leicht lösen und finden, was sie suchen.
Industrietechnik
- 5 aufschlussreiche Fakten zum Druckgussprozess
- Prozessverbesserung: Der Schlüssel zu nachhaltigem Arbeitskräftewachstum
- Präzisionsmetallumformung erklärt: Moderne Technologie & Automatisierung
- Temperaturkontrolle im Druckguss meistern für optimale Qualität
- Schmieden, Stanzen & Gießen: Wesentliche Unterschiede verstehen
- Progressiv- vs. Transfer-Stanzen: Den richtigen Metall-Stanzprozess wählen
- Thyristor vs. Transistor: Kernunterschiede für Leistungselektronik erklärt
- Progressivstanzmatrizen verstehen: Wie sie Hochvolumenproduktion formen
- Warum Matrizenfreiraum beim Stanzen entscheidend ist: Genauigkeit & Zuverlässigkeit sichern
- BGA-Rework und -Reparatur meistern: Professioneller Leitfaden