



Feinguss: Entscheidende Vorteile gegenüber der Wachsmusterherstellung
Was ist der Feingussprozess?
Beim Feinguss (Investment Casting / Präzisionsguss / Lost-Wax-Casting) wird ein Modell aus Wachs gefertigt, mit feuerfesten Materialien wie Ton umhüllt und anschliessend erhitzt, damit das Wachs ausfliesst. Es entsteht eine leere Keramikschale, in die geschmolzenes Metall gegossen wird. Nach dem Abkühlen wird die Keramikschale zerstört, um das Metallteil zu entnehmen.
Vorteile des Feingussverfahrens
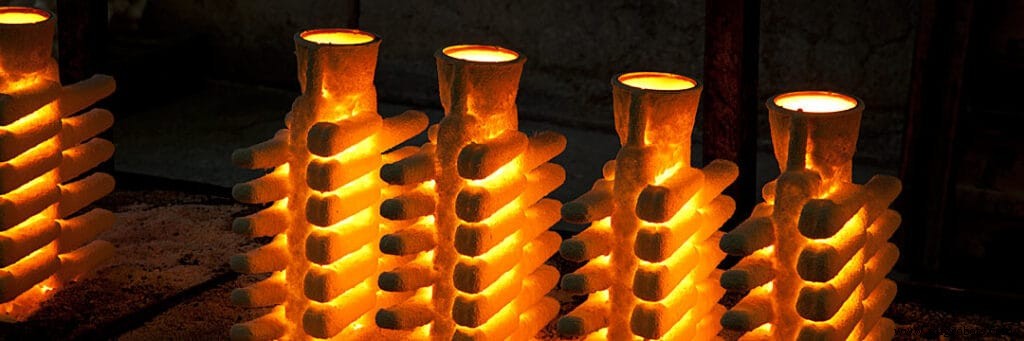
Feinguss bietet gegenüber anderen Guss- und Formverfahren folgende Vorteile:
- Hohe Massgenauigkeit (Toleranzgrad 4–6) und feine Oberflächenrauheit (Ra 0,4–3,2 µm).
- Deutlich reduzierter Bearbeitungszuschlag, teils sogar zusatzfreie Fertigung, was Kosten senkt.
- Herstellung komplexer Formen, die mit anderen Methoden kaum realisierbar sind.
- Grössenspektrum von wenigen Millimetern bis zu mehreren Metern; Wanddicken ab 0,5 mm, Bohrungen unter 1,0 mm möglich.
- Keine Legierungsbeschränkung: Kohlenstoffstahl, Edelstahl, Legierungsstahl, Kupfer-, Aluminium-, Super-, Titan- und Edelmetalllegierungen giessbar.
- Besonders geeignet für schwer umformbare, schweissbare oder zerspanbare Legierungen.
- Hohe Produktionsflexibilität: von Einzelstück bis Grossserie einsetzbar.
- Zusammenfassend: starke Fertigungskapazität, niedrige Stückkosten, Vereinfachung komplexer Prozesse, schneller Return on Investment – klare Wettbewerbsvorteile.
Typische Fehler bei der Wachsmusterherstellung
- Wachsmusterverformung: Nach dem Entformen können neben Schwindung auch unsachgemässe Entnahmetechniken zu Verformungen führen. Durch Biegung und Verzug beim Abkühlen sollten frisch entformte Muster flach auf grosser Auflagefläche gelagert werden. Zu weiches Wachs oder ungünstiges Formen-Design begünstigen Verformungen zusätzlich.
- Unvollständiges Füllen: Ursachen sind zu niedrige Wachstemperatur, zu langsame Einspritzgeschwindigkeit und zu kalte Form, was zu raschem Abkühlen während des Fliessens führt. Äussert sich in unausgefüllten Ecken, Kanten und Dünnwandbereichen – analog zu Fehlguss bei Metall.
- Gratschichten (Drapes): Dünne Wachsschichten an Formtrennflächen, Kernverbindungen oder Kernfussstellen. Hauptursachen: ungenaue Form, beschädigte/verschmutzte Trennflächen, zu geringe Schliesskraft, zu hoher Einspritzdruck oder zu hohe Wachstemperatur.
- Lunker (Blasen) im Wachsmuster: Sichtbare Oberflächenblasen oder interne, grössere Blasen, die sich durch lokale Wölbungen bemerkbar machen – verursacht durch Gasexpansion im Wachs.
Schlüsselaspekte des Feingussprozesses
- Nicht zu viel Trennmittel in die Formhöhle sprühen.
- Eingestellte Schmelz- und Presszyklen nicht leichtfertig ändern.
- Wachsmuster getrennt in Ablagetabletts lagern, um Beschädigungen zu vermeiden; bei Bedarf Spannvorrichtungen gegen Verformung einsetzen.
Anwendungsbereiche des Feingusses
Feinguss findet in nahezu allen Industriebereichen Anwendung, besonders in Elektronik, Petrochemie, Chemie, Energie, Transport, Leichtindustrie, Textil, Pharma, Medizintechnik, Pumpen und Armaturen.
Rapid Prototyping revolutioniert das Feingussverfahren für Luft- und Raumfahrt, Automobil- und Verteidigungsindustrie
Edelstahl-Feinguss: Aktuelle Entwicklung, Trends und Chinas wachsende Wettbewerbsfähigkeit
Industrietechnik
- Feinguss (Investment Casting): Vorteile, Nachteile und Schlüsselaspekte
- Druckguss: Vorteile, Herausforderungen und Schlüsselerkenntnisse für Hersteller
- Der beste Dichtstoff: Polyurethan, Silikon oder Gummi? Klare Entscheidungshilfe
- Wasserglas-Feinguss (Natriumsilikat-Guss): Umfassender Überblick
- Präzisions-Edelstahl-Feinguss: Fortschrittliche Fertigung komplexer Teile
- Rapid Prototyping revolutioniert das Feingussverfahren für Luft- und Raumfahrt, Automobil- und Verteidigungsindustrie
- Windkraft erforschen: Vorteile und Herausforderungen für eine grünere Zukunft
- Feinguss: Kosteneinsparungen & Qualität freisetzen – Teil 2
- Feinguss vs. Druckguss: Wichtige Unterschiede erklärt
- Feinguss vs. Lost-Foam-Guss: Wichtige Ähnlichkeiten & Unterschiede verstehen