



Vakuum-Feinguss: Präzision, Qualität und Zuverlässigkeit für hochintegre Metallteile
Vakuum-Feinguss liefert extrem hochwertige Metallteile mit feinen Details und hervorragender Oberflächenqualität. Er ist jedoch komplexer als herkömmlicher Feinguss und erfordert anspruchsvolle Schmelz- und Formfüllanlagen. Daher ist er für Teile reserviert, die sehr hohe strukturelle Integrität erfordern und bei denen Fehler teuer sind.
Warum Vakuum?
Flüssiges Metall neigt dazu, beim Einfließen in die Form zu "wirbeln". Diese Turbulenz führt zu zwei Fehlerarten: Oxide und Porosität.
Oxide entstehen, wenn Metallatome mit Sauerstoff binden. Dies geschieht an der Metall-Luft-Grenzfläche, wo sich eine Oxidschicht bildet. Bei manchen Metallen, wie Aluminium, ist Oberflächenoxidation vorteilhaft, da sie eine korrosionsbeständige Schicht erzeugt. Während des Gießens ist sie jedoch problematisch.
Dies liegt daran, dass sich beim Wirbeln des flüssigen Metalls Oxide an der Oberfläche bilden und in den Körper des Gussteils eingebettet werden. Sobald das Metall erstarrt, bilden diese Diskontinuitäten Schwachstellen.
Porosität ist die Bildung von Blasen im Metallkörper. Wie Oxide verringern diese die Festigkeit, besonders in hochbeanspruchten Bereichen, wenn sie durch Bearbeitung freigelegt werden.
Eine Möglichkeit, Turbulenz, Oxidation und Porosität zu minimieren, ist das langsame Füllen vom Boden der Form aus. Die meisten Gießereien versuchen dies, aber Teiledesign und Zykluszeitbeschränkungen limitieren oft, was möglich ist. Eine andere Methode ist das Entfernen der Luft aus der Form, bevor das Metall einfließt.
Der Vakuum-Feingussprozess
Feinguss wird verwendet, um komplexe Metallteile herzustellen, die wenig sekundäre Bearbeitung benötigen. Die Form wird durch Beschichten eines Wachsmodells mit keramischer Suspension erstellt. Nachdem die Suspension zu einer harten Schale getrocknet ist, wird das Wachs ausgeschmolzen, um eine Kavität für das Metall zu hinterlassen.
Beim Vakuum-Feinguss wird die Form gleich hergestellt, aber dann wird Luft aus der Formkavität abgesaugt, bevor sie mit Metall gefüllt wird. Da das Ziel ist, das flüssige Metall vor Oxidation zu schützen, werden Schmelzen und Gießen beide unter Vakuum durchgeführt. Dies geschieht in einer Vakuum-Induktionsschmelzanlage (VIM).
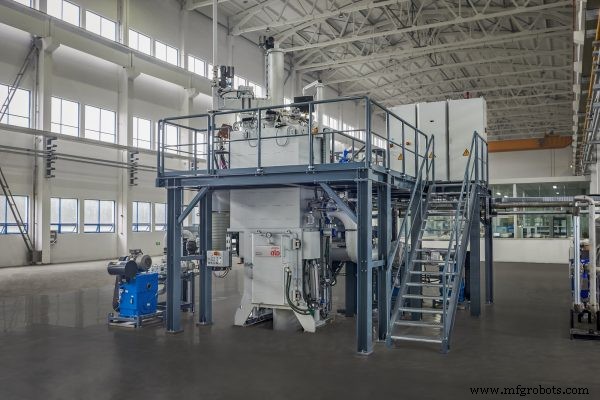
In einer VIM-Konfiguration besteht die Maschine aus zwei vertikal angeordneten Kammern. Eine andere VIM-Konfiguration enthält ein effizientes horizontales Drei-Kammer-Vakuum-Induktionssystem. Die vertikale Zwei-Kammer-Konfiguration hat einen oberen und unteren Kammer, die unter Vakuum stehen. Die keramische Feingussschale wird in die untere Kammer gelegt und auf ein niedriges Mikron-Niveau evakuiert. Dann wird ein Isolationsventil geöffnet und die Form in eine Position nahe dem Schmelztiegel zum Gießen angehoben. Nach dem Füllen mit Metall wird die Schale aus der Vakuumformkammer entfernt. Nach der Erstarrung wird die Keramik entfernt, um die Gussteile freizulegen. Das horizontale Drei-Kammer-VIM-System hat Isolationsventile, die Vakuumkonsistenz zwischen den Kammern ermöglichen. Die Effizienz wird durch Tiegelstopfen und Schmelzen, die integraler Bestandteil des Gießzyklus sind, erhöht, was mehr Schmelzen/mehr Pfund pro Stunde bei Aufrechterhaltung hoher Vakuumniveaus und überlegener Gussqualität ermöglicht.
In einer Variation dieses Prozesses kann die Tiegelkammer unter Druck gesetzt werden. (Die Verwendung eines Inertgases vermeidet Oxidation.) Der Druck erhöht die Formfüllgeschwindigkeit und hilft sicherzustellen, dass jeder Teil der Formkavität gefüllt wird.
Vorteile des Vakuum-Feingusses
Der primäre Vorteil dieses Prozesses ist die nahezu vollständige Beseitigung von Oxidations- und Porositätsfehlern im Gussteil. (Nur "nahezu", da es unmöglich ist, jedes Sauerstoffmolekül aus der Form zu entfernen.) Darüber hinaus verhindert es Fehlfüllungen durch Lufttaschen.
Weitere Vorteile sind, dass der Prozess sehr feine Merkmale und außergewöhnlich dünnwandige Abschnitte bilden kann, da das Vakuum sicherstellt, dass die Kavität vollständig gefüllt wird. Zudem ist die Oberflächenqualität ausgezeichnet.
Metalle für Vakuum-Feinguss
Jedes für Feinguss geeignete Metall kann unter Vakuum verarbeitet werden. Der Prozess wird jedoch am häufigsten mit Nickel, kobaltbasierten Superlegierungen und Titanlegierungen eingesetzt, da diese Metalle eine außergewöhnlich hohe Affinität für Sauerstoff haben und leicht Oxide bilden. Zudem machen der hohe Wert dieser Metalle und ihre Verwendung in komplexen, hochwertigen Produkten die Minimierung von Ausschuss vorteilhaft.
Sollten Sie Vakuum-Feinguss verwenden?
Das Erzeugen eines Vakuums an den Formwerkzeugen vor dem Metallgießen verhindert, dass Luft Fehler im Gusskörper erzeugt. In Kombination mit Feinguss ermöglicht diese Technik die Produktion hochwertiger Teile, die für hochbelastete und hochbeanspruchte Anwendungen geeignet sind. Die Prozessekonomie macht Vakuum-Feinguss besonders attraktiv für hochwertige Metalle wie Nickel, kobaltbasierte Superlegierungen und Titanlegierungen.
Impro Gussspezialisten können Ihnen helfen zu entscheiden, ob Vakuum-Feinguss für Ihre Teile richtig wäre. Kontaktieren Sie uns, um diese Diskussion zu beginnen.
Industrietechnik
- Sandstrahlen: Hauptvorteile für Oberflächenvorbereitung und Metallfertigung
- Moderne Fertigungsprozesse: Schlüsseltechniken & Innovationen
- Seifenherstellung: Von Fetten zur Verseifung – Der Herstellungsprozess
- Feinguss: Kosteneinsparungen & Qualität freisetzen – Teil 2
- Feinguss vs. Druckguss: Wichtige Unterschiede erklärt
- Schalenbildung beim Feinguss meistern: Leitfaden für Präzision und Qualität
- Edelstahl-Feinguss meistern: Präzision, Haltbarkeit, Industrieanwendungen
- CNC-Drehen erklärt: Der vollständige Prozessüberblick
- Feinguss: Wie Metallprodukte hergestellt werden
- Feinguss (Investment Casting) erklärt: Ein zeitloses Fertigungsverfahren