



Effizienzsteigerung: Vom EDM zum CNC-Fräsen im Werkzeugbau
Für Werkzeugbau-Formen kommen verschiedene Fertigungsverfahren zum Einsatz. Meist CNC-Fräsen (subtraktiv). Weitere Verfahren: Additive Fertigung, EDM (Funkenerosion).
Hersteller stehen unter Druck, Teile schneller denn je zu liefern. EDM ist in vielen Fällen valide, aber es lohnt sich zu prüfen, ob sich manche Fälle durch schnellere Methoden – CNC-Bearbeitung – ersetzen lassen.
Was ist EDM?
EDM = Electrical Discharge Machining (Funkenerosion), auch „Funkenerosionssenken“. Elektrischer Strom wird durch eine Elektrode in einem Dielektrikum geleitet. Die Elektrode hat die Form des zu entfernenden Materials. Der Funke erodiert das Material zur gewünschten Endform. Entwickelt von den Brüdern Lazarenko in der Sowjetunion während des Zweiten Weltkriegs.
Elektroden meist aus Graphit. Auch Kupfer, Messing, Kupferlegionen möglich. Elektroden müssen vor EDM-Einsatz gefertigt werden.
Einsatzgebiete für EDM
Langjährig wahrgenommene Vorteile von EDM:
- Scharfe innere Ecken
Größter EDM-Vorteil: scharfe innere Ecken, die sonst winzige CNC-Werkzeuge oder gar nicht fräsbar wären. - Tiefe Formbereiche
EDM statt CNC, weil Schneidwerkzeuge nicht tief genug reichten. - Sehr komplexe Geometrien
Konventionelle Weisheit: Komplexe Formen leichter per EDM. - Rippenbearbeitung
Rippen in Formen sind dünn und tief – EDM dort oft Standard. - Unbemannte Operationen
Früher: EDM-Senkmaschinen eher unbeaufsichtigt laufen lassen als CNC-Fräsen. - Spezifizierte EDM-Oberfläche
EDM-Oberfläche konsistent, ohne Frässpuren/Schlieren. Manchmal gefordert.
Nachteile von EDM
- Wärmebeeinflusste Zonen (HAZ): Schweißbereiche etc. – EDM-Wärme verursacht mehr Probleme als Nutzen.
- Hohe Präzision: Durch Toleranzkette Elektrode/Spannzange + unbekannte Funkengröße oft ungeeignet für hochpräzise Bereiche.
EDM ist langsam
Größter Nachteil: langer Prozess. Erst CNC-Fräsen der Elektrode(n). Oft mehrere Elektroden pro EDM-Operation (Elektroden erodieren mit). Dann EDM-Prozess selbst – geringere Abtragsraten als Fräsen.
Nicht nur EDM langsamer, sondern CNC-Maschine für Elektrodenfertigung vorab nötig. Graphitfräsen erzeugt viel Staub. Ohne dedizierte Graphit-CNC mit Hochleistungsabsaugung: Maschinenstillstand bei jedem Wechsel Metall→Graphit (Reinigung).
Wenn EDM Teil Ihres Prozesses ist und Sie Output steigern wollen: So viel EDM-Arbeit wie möglich durch CNC-Fräsen ersetzen.
Bei scharfen Innenkanten kann CNC wenig ausrichten. Aber neue Hard- & Software mindert die anderen EDM-Vorteile.
Tiefe Bereiche fräsen
Elektroden/EDM war Standard für tiefe Formbereiche. Das Wachstum von 5-Achs-CNC-Fräsen im Formenbau ändert das Paradigma. Meist 3+2-Achs-Betrieb, nicht voll simultan.
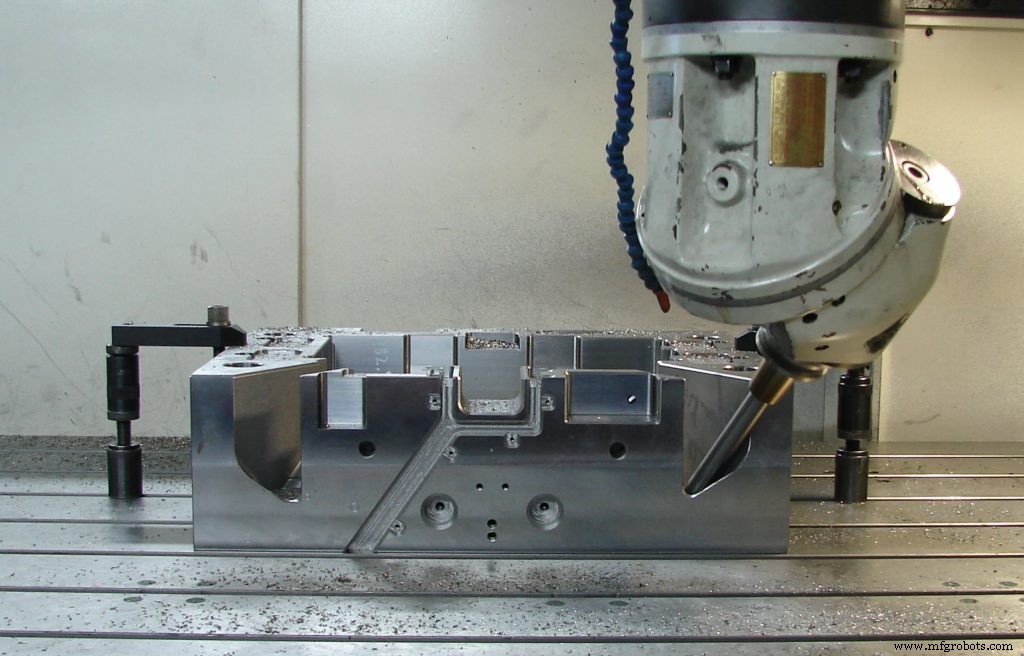
Bediener/Programmierer drehen Werkzeugachse weg von Z und fräsen tiefe Bereiche ohne EDM. Moderne CAD/CAM wie Fusion 360 hat Mehr-Achs-Fähigkeiten genauso verbessert und vereinfacht wie die Maschinen selbst. Fusion 360 verkürzt Durchlaufzeiten, bringt Teile schneller raus.
Erfolgreiches Fräsen tiefer Bereiche (3+2/5-Achs) erfordert Kollisionsvermeidung & Simulation von Werkzeug, Werkzeughalter, Spindel, Maschinenkomponenten. Meist im CAM-System (Fusion 360) oder Drittanbieter-Simulationssoftware (z. B. CAMplete).
Rippenbearbeitung
Rippen im Werkzeug sind schwierig: Werkzeuge mit großem L/D (Länge/Durchmesser) → Auslenkung, Vibration, Bruchgefahr. Spanabfuhr in der Rippe kritisch.
Trotzdem: Rippen fräsen deutlich schneller als EDM. Spezialisierte CAM-Systeme mit Rippenfunktionen erleichtern Programmierung: schrittweise entlang Werkzeugachse, Morphing oder Konturverfolgung. Kleine axiale Schnitttiefen ermöglichen sicheres Rippenfräsen.
CNC-seitig: Schrumpffutter für Steifigkeit, Fräser mit guter Spanabfuhr, starker Flutkühlung/Druckluft für Spanabfuhr.
Komplexe Geometrien
Komplexe Geometrien waren EDM-Domäne, viele ersetzbar durch Fräsen. Grund: Verbesserungen in allen CNC-Bereichen:
- Schrumpffutter & Werkzeugtechnologien → mehr Steifigkeit
- Främaschinen glatter mit High-Speed-Machining & Glättungsoperationen
- CAM-Software (Fusion 360) mit mehr Optionen/Methoden, inkl. automatischer Restbearbeitung für komplizierte Formen
Unbemanntes Fräsen
Teure 5-Achs-Maschine unbeaufsichtigt laufen lassen? Genau das tun fortgeschrittene Shops für Effizienz & Spindelauslastung. Je länger Maschinen laufen, desto schneller Teile raus, desto mehr Aufträge.
Die genannte Simulationssoftware für Mehr-Achs prüft: Programme kollisionsfrei, unbeaufsichtigt lauffähig. Algorithmen wechseln Werkzeuge nach definierter Standzeit automatisch → längere unbeaufsichtigte Laufzeiten. Besonders nützlich bei Großteilen.
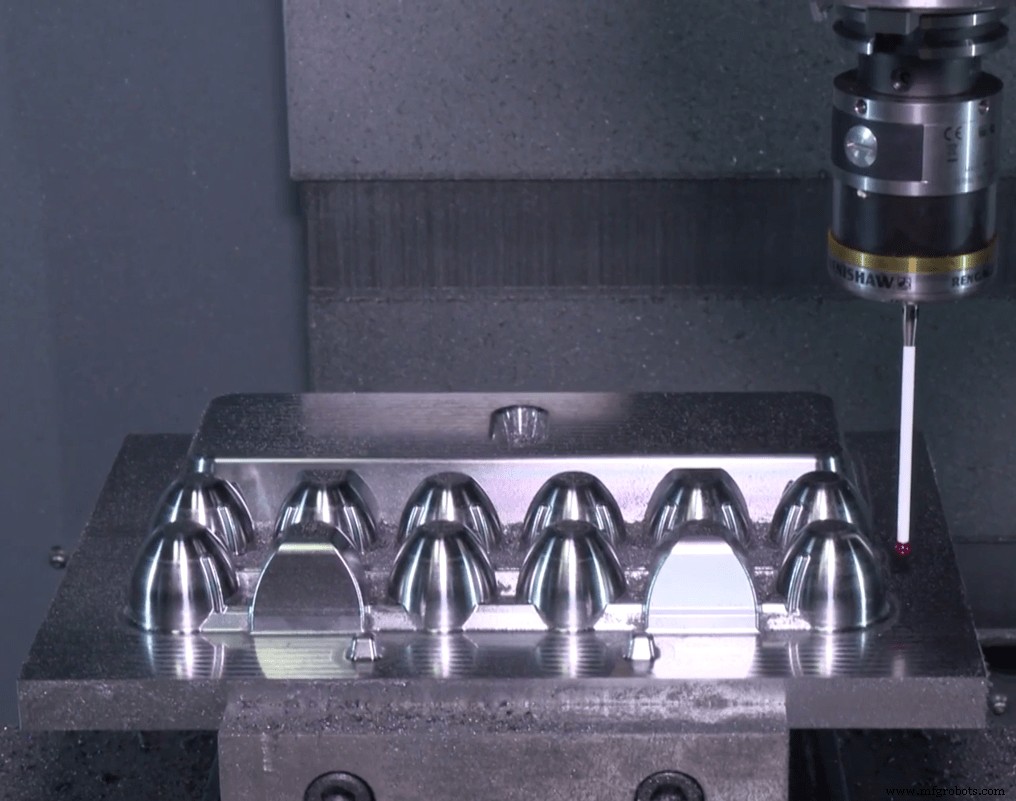
Messung im Prozess ist Schlüssel. Fusion 360 integriert In-Prozess-Prüfoperationen: Schlüsselfeatures tasten auf Maß → nachfolgende Teile bleiben in Toleranz trotz Werkzeugverschleiß. Andere Operationen stoppen Maschine bei Außer-Toleranz (Maß/Lage). Verhindert katastrophale Fehler, die Produktion stören.
Umstieg auf CNC-Fräsen
Fräsen im Formenbau bietet höhere Abtragsraten als EDM. Umstieg verkürzt Lieferzeiten, erhöht Output. Fortschritte bei Werkzeugaufnahme, 5-Achs-Maschinen, CAM-Software (Fusion 360) ermöglichen Ersetzen vieler EDM-Operationen durch CNC-Fräsen.
Bereit für den Wechsel von EDM zu CNC-Fräsen? Erfahren Sie, wie Sie Ihre Maschinen mit Fusion 360 maximal auslasten.
Industrietechnik
- CNC-Fräsen meistern: 4 unverzichtbare Tipps für Einsteiger
- CNC-Werkstückspannung optimieren für präzise Fräsoperationen
- PCB-Fertigung im 5G-Zeitalter: Trends & Herausforderungen
- VDMA legt umfassenden Fahrplan für Additive Fertigung und Industrie 4.0 vor
- Produktions effizienz steigern mit fortschrittlichen CNC-Bearbeitungsdiensten
- Präzisions-CNC-Fräsen von Freiformflächen: Prozess, Werkzeuge & Tipps
- CNC-Fräsen & Bearbeitung erklärt: Hauptanwendungen und Vorteile
- Vorteile der CNC-Drehfräsbearbeitung (Mill-Turn) entdecken
- Top CNC-EDM-Maschinen für Präzisionsbearbeitung
- Top 5 CNC-Fräsverfahren für höchste Designpräzision