



Entformungsschrägen im Spritzguss meistern: Designprinzipien & bewährte Best Practices
Wenn wir über Best Practices für Kunststoff-Spritzgussteile sprechen, gibt es einige, die unvermeidbar sind. An der Spitze dieser Liste steht meist der Spritzguss-Entformungsschrägenwinkel. Jedes Spritzgussdesign zielt auf Fertigbarkeit ab. Daher müssen Sie jeden Schritt des Prozesses berücksichtigen.
Obwohl Ihre Teile im Werkzeug korrekt geformt werden können, können Probleme während des Auswerfprozesses auftreten. Dies kann zu unerwünschten Fehlern in den geformten Teilen führen. Ein Entformungsschrägenwinkel hilft, viele dieser unerwünschten Probleme zu vermeiden. In diesem Artikel besprechen wir die Vorteile von Entformungsschrägen und einen Designleitfaden für einfaches Spritzgießen Ihrer Teile.
Während wir später mehr über die Vorteile sprechen, lassen Sie uns kurz einen Entformungsschrägenwinkel beschreiben.
Was ist ein Entformungsschrägenwinkel?
Ein Entformungsschrägenwinkel bezieht sich auf die Neigung, die auf die Seiten der meisten Merkmale von spritzgegossenen Teilen angewendet wird. Die Positionierung der Entformungsschrägen verläuft in Richtung des Werkzeugzugs und der Trennlinie. Sie helfen, die geformten Teile leicht aus dem Werkzeug zu lösen.
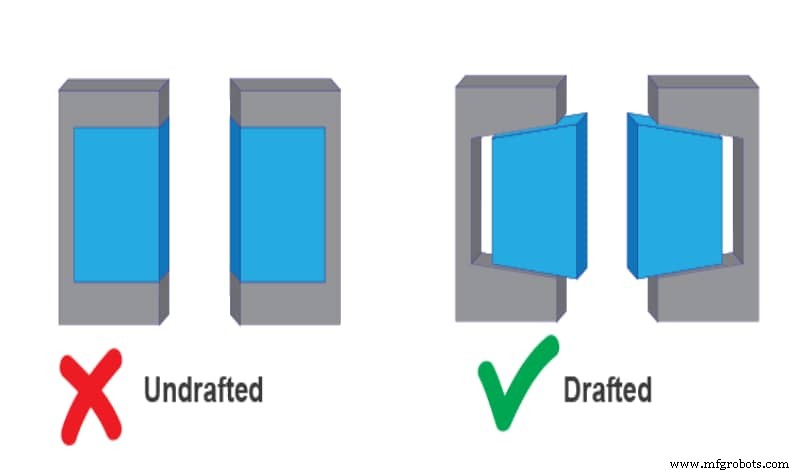
99 % Ihres Spritzgussdesigns erfordern Entformungsschrägen für ein erfolgreich gefertigtes Teil. Der Winkel verjüngt sich auf den Oberflächen des geformten Teils. Daher kann das Teil leicht über die Kavitäten und Kerne des Werkzeugs gleiten, während Sie entformen.
Vorteile eines Entformungsschrägenwinkels
Oft können Entformungsschrägen einen Interessenskonflikt erzeugen. Werkzeugmacher mögen und empfehlen Entformungsschrägen. Werkzeugbauer finden es jedoch mühsam, die Winkel auf allen Kavitäts- und Kernflächen zu bearbeiten. Einige glauben auch, dass Entformungsschrägen das Teiledesign komplizieren könnten.
Es ist jedoch entscheidend zu beachten, dass Entformungsschrägen eine umfangreiche Reihe von Vorteilen bieten. Sie sind unerlässlich, um sicherzustellen, dass geformte Teile den erforderlichen Qualitätsstandard erfüllen. Ohne Entformungsschrägen erhöhen Sie die Wahrscheinlichkeit von Spritzgussproblemen. Dies kann die Produktionskosten und Lieferzeiten unnötig erhöhen.
Probleme entstehen oft durch Reibung und Vakuum, wenn keine Entformungsschrägen in das Teil integriert sind. Dies kann Ihr Teil beschädigen. In extremen Fällen wird auch das Werkzeug beeinträchtigt. Kunststoffe schrumpfen vor dem Abkühlen. Daher werden sich einige Bereiche Ihres Teils wahrscheinlich vom Werkzeug lösen. Andere Bereiche werden den Kern festhalten.
Ein Entformungsschrägenwinkel ermöglicht es Ihnen, einen einfachen Druck auf die Auswerferstifte auszuüben, um Ihr Teil aus dem Werkzeug zu drücken. Auf diese Weise verhindern Sie, dass die Oberflächen Ihres Teils beim Auswerfen entlang des Werkzeugs geschleppt werden. Reibung zwischen der Oberfläche Ihres Teils und der Werkzeugoberfläche kann Kratzer verursachen und das Erscheinungsbild Ihres Teils beeinträchtigen.
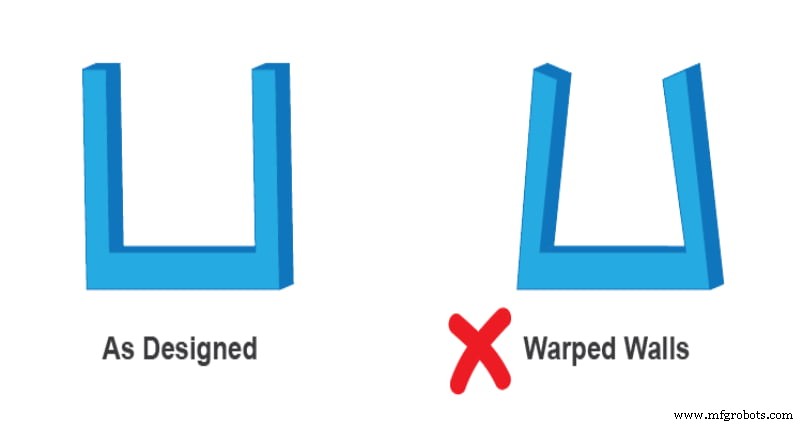
Darüber hinaus verhindern Entformungsschrägen die Bildung von Vakuum während des Auswerfens. Das Fehlen der Entformungsschrägen kann dazu führen, dass Auswerferstifte auf das Bauteil drücken, bis das Vakuum belastet wird. Dies kann zum Biegen, Brechen oder Verziehen des Teils führen, wenn es ausgeworfen wird.
Das Hinzufügen von Entformungsschrägen zu Ihrem Design hilft Ihnen, diese Probleme zu vermeiden. Daher können Sie die kosmetischen Oberflächen Ihres Teils verbessern und die Produktionskosten senken. Ein Entformungsschrägenwinkel hilft Ihnen auch, aufwendige und teure Auswerfvorrichtungen zu vermeiden.
Zusammenfassend bietet das Hinzufügen von Entformungsschrägen zu Ihrem Design:
- Gewährleistet glatte, gleichmäßige, kratzfreie Oberflächen, wenn erforderlich
- Reduziert die Möglichkeit von Teilebeschädigungen durch Reibung beim Auswerfen
- Gewährleistet die Gleichmäßigkeit und Integrität anderer Oberflächentexturen und -veredelungen
- Reduziert Verschleiß am geformten Teil
- Reduziert die Wahrscheinlichkeit einer Beschädigung des Werkzeugs
- Minimiert Verzug Ihrer Geometrie
- Reduziert die Gesamtkühlzeit, indem die Notwendigkeit aufwendiger Auswerfvorrichtungen eliminiert oder reduziert wird
- Bietet sowohl direkte als auch indirekte Reduzierung der Gesamtproduktionskosten
Entformungsschrägen-Designleitfaden und Best Practices
Zunächst müssen Sie beachten, dass es keinen einzelnen ausreichenden Entformungsschrägenwinkel für alle geformten Teile gibt. Jedes einzelne Teil hat seine einzigartigen Entformungsanforderungen. Größere Teile können mehr Entformungsschrägen erfordern als kleinere. Auch dünnwandige Teile, die unter hohem Druck geformt werden, können mehr Entformungsschrägen erfordern als solche, die unter niedrigerem Druck geformt werden.
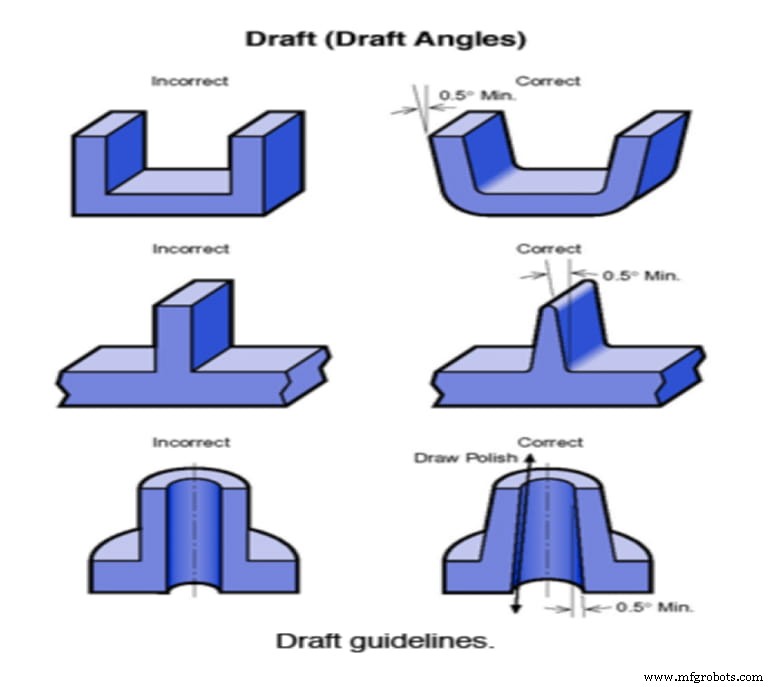
Mit diesem Hintergrund sind hier einige allgemeine Leitfäden und Best Practices für das Entformungsdesign:
1. Die meisten Teile erfordern einen Entformungsschrägenwinkel von 1½ bis 2 Grad
Dies ist eine Faustregel, die für geformte Teile mit Tiefen bis zu 2 Zoll gilt. Bei dieser Größe reicht ein Entformungsschrägenwinkel von etwa 1½ Grad für das einfache Lösen der Teile aus dem Werkzeug aus. Dies hilft, Schäden an den Teilen zu verhindern, wenn das thermoplastische Material schrumpft.
2. Entformungsschrägenwinkel sollte durchschnittlich einen zusätzlichen Grad pro Zoll Tiefe betragen
Diese Praxis eignet sich am besten für größere oder tiefere Teile. Diese Arten von Teilen erfordern mehr Entformungsschrägen, um die zusätzliche Oberfläche zu berücksichtigen. Die zusätzlichen Entformungsschrägen berücksichtigen auch die Reibung, die während der Werkzeugfreigabe auftritt.
3. Entformungsschrägenwinkel sollte in Richtung des „Oberen“ des Werkzeugs vorhanden sein
Das bedeutet, dass die Entformungsschrägen der Richtung des Werkzeugs folgen sollten, die nach oben oder weg zeigt, während die Trennung erfolgt. Angenommen, Sie sind mit hohlen Boxen mit geneigten Wänden vertraut. In diesem Fall werden Sie feststellen, dass die offene Oberseite etwas breiter ist als die Unterseite. Dies ist das Ergebnis eines korrekt angewendeten Entformungsschrägenwinkels.
4. Texturierte Teile erfordern in der Regel mehr Entformungsschrägen
Einige Teile können komplexe Texturen auf ihren Oberflächen haben. Andere können versenkte oder erhabene Oberflächen haben.
Für solche Komponenten sollte der Entformungsschrägenwinkel zum optimalen 1½ bis 2 Grad addiert werden. Die Addition sollte in einem Tempo von weiteren 1½ Grad pro 0,001 Zoll (Tausendstel-Zoll) Oberflächentiefe erfolgen.
5. Jede Komponente eines Teils sollte Entformungsschrägen haben
Materialien mit komplexen Geometrien oder Teile mit spannungsreduzierenden Merkmalen sollten Entformungsschrägen haben. Diese Merkmale umfassen Rippen, Lamellen, Stege und andere. Sie sind alle entscheidende Komponenten eines guten Designs. Folglich sollte jeder Bereich dieser Merkmale, der mit dem Werkzeug in Kontakt kommt, Entformungsschrägen beinhalten.
6. Das Einbeziehen von Entformungsschrägen an zwei Seiten eines Teils bietet noch mehr Vorteile
Einige Materialien (wie ein massives zylindrisches Teil) haben oft ihre Trennlinie in der Mitte. In diesem Fall sollten beide Enden des Teils Entformungsschrägen haben. Dies liegt daran, dass bei dieser Art von Operation zwei Werkzeugfreigabeaktionen involviert sind.
7. Vertikale Flächen sollten – mindestens – einen halben Grad Entformungsschrägen haben
Diese Richtlinie ist wichtig, wenn das Design einen gleichmäßigen Winkel von der Unterseite bis zur Oberseite der vertikalen Fläche erfordert. Ein halber Grad Entformungsschrägen bietet einen effektiven Kompromiss für Designs, die gerade Wände erfordern. Es hilft auch, dass das Teil den Spritzgussanforderungen entspricht.
8. Es ist immer ratsam, einen Entformungsschrägenwinkel zu haben
Es ist wichtig, diese Tatsache zu betonen, da viele Designer dazu neigen, die Integration eines Entformungsschrägenwinkels zu widerstehen. Unabhängig davon, wie klein, müssen Ingenieure immer für einen gewissen Grad an Entformungsschrägen plädieren. Ein Entformungsdesign ist immer am besten, da es unwahrscheinlich ist, dass Sie einen Designfall finden, der einen Null-Grad-Winkel erfordert. Denken Sie an den Spruch: „Jeder Entformungsschrägenwinkel ist besser als keiner.“
Merkmaltiefe und minimaler Entformungsschrägenwinkel im Spritzguss
Mehrere Faktoren beeinflussen die Auswahl von Entformungsschrägen. Diese Faktoren umfassen Wandstärke, Wassertiefe, Schwindraten, Materialauswahl, Veredelung/Textur, Auswerfen und Fertigungsfähigkeiten. Die folgende Tabelle zeigt die Merkmaltiefe der geformten Teile und den minimal erforderlichen Entformungsschrägenwinkel.
| MERKMALTIETE | MINDESTDICKE/ENTFORMUNGSSCHRÄGEN | |||
| 0,25 in. | 0,040 in./0,5° | |||
| 0,5 in. | 0,040 in./1° | 0,060 in./0,5° | ||
| 0,75 in. | 0,040 in./2° | 0,060 in./1° | 0,080 in./0,5° | |
| 1 in. | 0,060 in./2° | 0,080 in./1° | >0,100 in./0,5° | |
| 1,5 in. | 0,080 in./2° | >0,100 in./1° | ||
| 2 in. | >0,100 in./2° |
Fazit
Ziel dieses Leitfadens ist nicht, Entformungsschrägen zu diskutieren, weil es ein attraktives Designmerkmal ist. Vielmehr sind Entformungsschrägen wichtige Komponenten erfolgreich gestalteter Teile. Sie gewährleisten effektive und qualitativ hochwertige Produktionsprozesse. Die Missachtung des Entformungsschrägenwinkels kann zu einer hohen Anzahl von Ausschussteilen führen. Es kann auch zu Werkzeugschäden führen. Es ist immer am besten, auf dem neuesten Stand der Best Practices für Spritzguss zu bleiben. Eines davon ist die Integration von Entformungsschrägen im Spritzguss.
Bei RapidDirect sind wir Spritzgussspezialisten, bereit, unsere Expertise mit Ihnen zu teilen. Unsere Ingenieure haben ein tiefes Verständnis der Spritzguss-Best-Practices und integrieren sie in unsere Dienstleistungen. Unsere Ingenieure können Ihre Designs adäquat bewerten und Vorschläge machen. Wir bieten kostenloses DfM, um sicherzustellen, dass Sie die besten Ergebnisse aus Ihrem Teiledesign erhalten.
Unser breites Spektrum an Fertigungsdienstleistungen umfasst robuste Spritzgussdienstleistungen. Falls Sie unsicher sind, ob Ihr Entformungsschrägenwinkel für Ihr Teil ausreicht, stehen wir für Designbesprechungen zur Verfügung. Zudem bieten wir eine allgemeine Inspektion von Teilen an, um sicherzustellen, dass sie für den Formprozess bereit sind. All diese Dienstleistungen kommen zu wettbewerbsfähigen Preisen.
FAQ – Entformungsschrägenwinkel für Spritzguss
Wie hoch sollte der Entformungsschrägenwinkel für Polyethylen-Material sein?Ein Entformungsschrägenwinkel von 1 Grad pro Seite wird vorteilhaft sein. Hochglanzpolierte Oberflächen führen dazu, dass LDPE an Kavitäten und Kernen haftet. Daher helfen Entformungsschrägen von etwa 1½ Grad, die Teile leicht zu lösen.
Wie berechnet man den Entformungsschrägenwinkel?Ingenieure berechnen einen Entformungsschrägenwinkel als Gradmessung. In seltenen Fällen wird der Winkel als Millimeter- oder Zollmessung berechnet. Die Berechnung erfolgt von der vertikalen Achse des Werkzeugs. Er hilft, den Schrumpf des Kunststoffmaterials zu berücksichtigen.
Industrietechnik
- Hybrid Additive & Spritzguss: Neues Paradigma für Produktionslebenszyklen
- Wartungslager meistern: Bewährte Strategien für Inventar-Exzellenz
- Hochviskose PEEK-Compounds: Optimal für Spritzguss und Extrusion
- Spritzgießen meistern: Experten-Best-Practices auf Molding 2019
- Aluminiumschweißen meistern: Bewährte Techniken für starke, zuverlässige Nähte
- Roboter-Schweißen Best Practices: Qualität, Geschwindigkeit und Einsparungen steigern
- Die entscheidende Rolle von Entformungsschrägen beim Spritzguss
- Kosten sparen bei Custom Blechteilen & Gehäusen: 19 bewährte Strategien
- Ultiboard: Umfassender Einsteigerleitfaden für PCB-Design
- Präzisionsmetallteile & Werkzeuge für Kraftstoffeinspritzsysteme