



Spritzguss mit Auswerferstiften optimieren: Typen & Best Practices
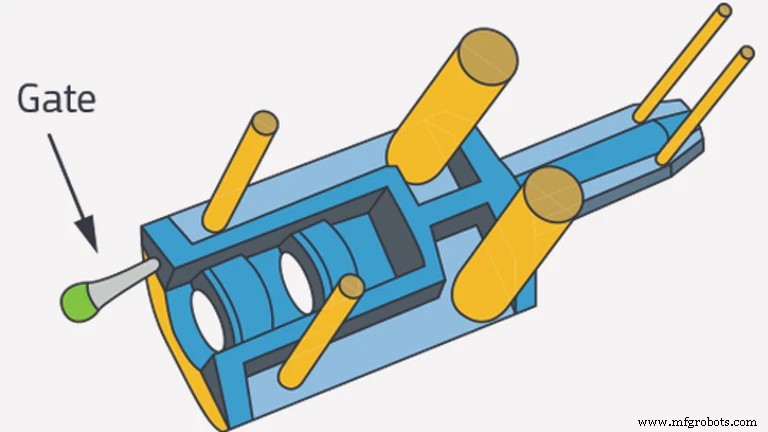
Die Einführung von Auswerferstiften in Spritzguss-Fertigungsprozesse hat zu automatisierten Abläufen, verbesserter Produktionsgeschwindigkeit und effizienteren Produkten geführt. Sie hat auch die Konsistenz in den Produktdesigns verbessert.
Trotz der Verbesserung der Fertigungsprozesse durch Spritzguss gibt es jedoch viele Designfehler, die optimiert werden müssen. Dies, um bessere und effektivere Produkte zu garantieren.
Daher betrachtet dieser Artikel Auswerferstifte im Spritzguss und wie man ihr Design optimiert, um effektivere Produkte zu erhalten.
Was sind Spritzguss-Auswerferstifte?
Auswerferstifte sind entscheidend für die Teileherstellung. Sie sind ein integraler Bestandteil des Auswerfsystems im Werkzeug, das das Endergebnis der Produkte in einem Spritzgussprozess bestimmt.
Spritzguss ist ein Fertigungsverfahren, bei dem geschmolzener Kunststoff in ein Metallwerkzeug eingespritzt wird, um die Form des Werkzeugs anzunehmen. Daher beinhaltet Spritzguss mit Auswerferstiften die Entfernung fertiger Teile aus den Druckgusswerkzeugen. Das Metallwerkzeug besteht aus zwei Teilen: A- und B-Seite. Nach dem Abkühlen des geschmolzenen Materials im Werkzeug werden beide Teile des Metallwerkzeugs getrennt, um die Entfernung des festen Kunststoffs zu ermöglichen. Spritzgusswerkzeuge sind so konstruiert, dass beim Öffnen die A-Seite angehoben wird, wodurch das geformte Teil und die B-Seite verbleiben.
Auswerferstifte befinden sich auf der B-Seite des Werkzeugs, von wo aus sie das geformte Teil aus dem Werkzeug drücken. Die Stempelmarke eines Auswerferwerkzeugs wird häufig als Delle auf fertigen Produkten abgebildet.
Typen von Auswerferstiften
Es gibt viele Arten von Auswerferstiften, die in der Produktfertigung verwendet werden. Im Folgenden sind die gängigsten Typen aufgeführt, die Sie für den Prozess als ideal empfinden werden.
Durchgehärtete Auswerferstifte
Diese Auswerferstifte werden wärmebehandelt, um Konsistenz in der Härte über den Durchmesser des Stifts zu gewährleisten. Durchgehärtete Stifte können Arbeitstemperaturen bis zu 200 °C standhalten und sind meist für Kunststoff-Auswerfsysteme im Werkzeug geeignet.
Gehärtete Auswerferstifte (Case Hardened)
Sie sind auch als Nitrid-H13-Stifte bekannt, sind viel härter als durchgehärtete Stifte und für Druckguss-Auswerfsysteme im Werkzeug geeignet. Gehärtete Stifte werden auf 65–70 HRC nitriert und können Temperaturen über 200 °C standhalten.
Schwarze Auswerferstifte
Hersteller entwickelten diese Auswerferstifte aufgrund der Unfähigkeit der Nitrid-H13-Stifte, bei Arbeitstemperaturen über 600 °C eingesetzt zu werden. Der schwarze Auswerferstift ist mit einer schwarzen Oberflächenbehandlung beschichtet, die ihn selbstschmierend macht und Temperaturen bis zu 1000 °C standhalten lässt. Er ist ein teurer Auswerferstift und eignet sich für Metall-Auswerfsysteme im Werkzeug für Automobile.
Spritzguss-Designüberlegungen
Ein Spritzgusswerkzeugdesign muss so beschaffen sein, dass es wie geplant funktioniert. Ein Fehler im Design kann zu Rissen oder Schrumpfung des Teils führen, was sich als zu kostspielig oder zu aufwendig zur Behebung erweisen kann.
Daher ist die Notwendigkeit, ein gut strukturiertes Design auszuführen, wichtig, und es gibt bestimmte Faktoren zu berücksichtigen.
● Entformungsschrägen erstellen
Entformungsschrägen sind eine schräg geformte Neigung, die auf beide Seiten eines Spritzgusswerkzeugs angewendet wird. Diese leichte Verzerrung der Werkzeugform ermöglicht das einfache Entfernen des Kunststoffs aus dem Werkzeug.
Entformungsschrägen müssen vorhanden sein, um Widerstand gegen Reibung beim Entfernen des Teils aus dem Werkzeug zu bieten. Mehr Entformungsschrägen würden das einfache Lösen der Teile aus dem Auswerfsystem im Werkzeug gewährleisten.
Das Fehlen von Entformungsschrägen würde zu großen Auswerferstiftmarkierungen auf dem Teil während der Entfernung und Kratzern an der Werkzeugwand führen.
● Gleichmäßige Wandstärke
Wenn geschmolzenes Material in ein Werkzeug mit gleichmäßiger Wandstärke gegossen wird, fließt es frei ohne Einschränkung, füllt die Kavität der Wand und nimmt ihre definierte Form an.
Ungleichmäßige Werkzeugwände führen zur Abkühlung des dünneren Abschnitts des geschmolzenen Materials. Daher wird beim Abkühlen des dickeren Abschnitts das Material schrumpfen, Spannungskonzentration entstehen und schließlich beim Entfernen Risse entstehen.
Dennoch kann, wenn Ihr Design keine gleichmäßige Wandstärke zulässt, dies durch Auskernen und Hinzufügen von Rippen behoben werden.
(Auskernen ist ein Prozess, bei dem geschmolzener Kunststoff aus dem breiten Bereich entfernt wird, um Gleichmäßigkeit entlang der Wand zu gewährleisten. Rippen sind Stützstrukturen, die Sie der Wand als Verstärkung hinzufügen, um die Wanddicke zu reduzieren)
● Abgerundete Kanten sicherstellen
Abgerundete Ecken an der Innenseite und Außenseite des Teils haben mehrere Vorteile. Sie reduzieren die Spannungskonzentration und verhindern, dass das Teil reißt.
Scharfe Ecken begrenzen den Fluss von geschmolzenem Kunststoff im Werkzeug, und beim Abkühlen zieht der Kunststoff an den scharfen Ecken und ist schwer zu entfernen.
Abgerundete Teile sind einfacher herzustellen, wirtschaftlicher und ermöglichen eine bessere Formung und Entfernung von Produkten.
● Untergriffe reduzieren
Untergriffe sind hervorstehende Merkmale im Werkzeugdesign, die die Entfernung einer der Werkzeugseiten behindern. Untergriffe sind im Werkzeugdesign notwendig und unvermeidbar, da sie verhindern, dass das Teil direkt aus dem Werkzeug ausgeworfen wird.
Untergriffe können jedoch durch das Erstellen von Verriegelungen oder Riegeln behoben werden, die ein einfaches Entfernen oder Montieren ermöglichen. Soweit möglich, muss das Designteam die Anzahl der Untergriffe in einem Auswerfsystem im Werkzeug auf ein Minimum reduzieren.
● Angusspositionen
Angüsse sind die Eintrittspunkte des geschmolzenen Kunststoffs in das Werkzeug. Beim Abkühlen des Teils hinterlässt der Anguss eine Stempelmarke, die meistens noch sichtbar ist, auch nach Entfernung der Delle.
Das Designteam kann einen Kantenanguss verwenden, um dies zu beheben, wo die resultierenden Dellen weniger auffällig wären. Der geschmolzene Werkstoff ist auch über eine an der Auswerferstift positionierte Verlängerung injizierbar.
Beim Abkühlen des Teils kann der Auswerferstift die resultierende Stempelmarke vom Anguss während der Entfernung des Teils aus dem Werkzeug abstoßen.
● Materialbeschaffenheit
Die Art des verwendeten Materials sollte von der Funktion des Produkts abhängen.
Einige Materialien sind dick, einige flexibel, andere hart oder spröde. Die gewählte Materialart bestimmt, welchen Zweck das Teil erfüllt und wie sein Design aussieht.
Während Sie einige Materialien verdicken können, ist es auch möglich, sie in Formen zu biegen. Sie sollten dies vor der Wahl der Materialart berücksichtigen.
Häufige Fehler und Lösungen
Spritzguss mit Auswerferstiften bringt einige Fehler mit sich. Im Folgenden sind die möglichen Fehler und die notwendigen Lösungen aufgeführt.
Brüche
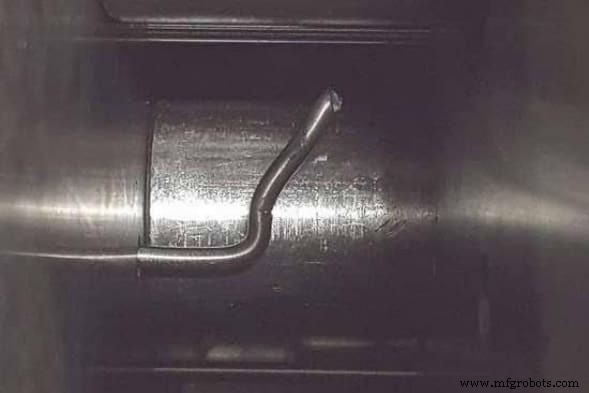
Der Hauptgrund für das Brechen von Auswerferstiften ist der Unterschied zwischen der erforderlichen Kraft, um das Teil aus dem Werkzeug auszuwerfen, und der Festigkeit des Stifts.
Das Auswerfen von Teilen aus dem Werkzeug erfordert Kraft. Manchmal übersteigt die erforderliche Kraft die Festigkeit des Stifts aufgrund seiner ungestützten Länge, was zum Brechen führt.
Daher ist die effizienteste Methode, um Auswerferstiftbrüche zu beheben, die Verwendung großer Mengen an Auswerferstiften mit größeren Durchmessern. So wird die erforderliche Kraft gleichmäßig auf verschiedene Stifte verteilt, was Bruch reduziert.
Auswerferstiftmarkierungen
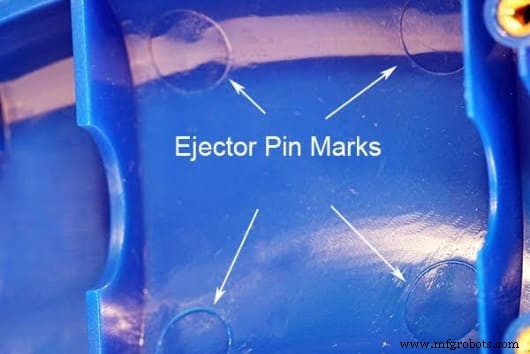
Dies sind „Dellen“, die von Auswerferstiften während der Entfernung aus dem Werkzeug auf dem Teil hinterlassen werden. Diese Stempelmarke kann zum Reißen der Produkte während der Nutzung führen. Daher ist es wichtig, ein Auswerfsystem im Werkzeug zu entwerfen, um Auswerferstiftmarkierungen zu verhindern.
- Ordnen Sie die Auswerferstifte so an, dass die Auswerfkraft über das Teil konstant ist.
- Platzieren Sie die Auswerferstifte auf harten Teilen wie Metalleinsätzen, Säulen und Rippen, um Auswerferstiftmarkierungsfehler zu vermeiden.
- Entwerfen Sie die Position der Auswerferstifte auf der flachen Oberfläche des Teils anstatt auf Schrägen.
Jetting
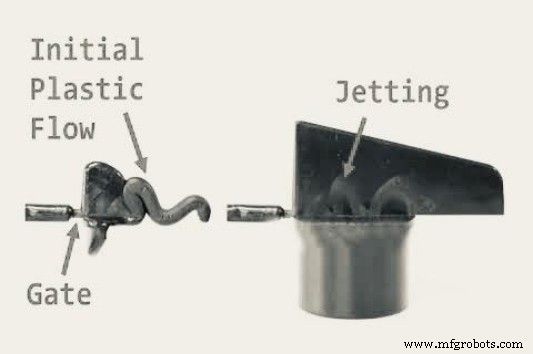
Jetting tritt als Folge von zu kleiner Angussgröße oder zu schneller Einspritzung von geschmolzenem Material in das Werkzeug auf, was zu einer verzerrten Form führt.
Dies kann behoben werden durch:
- Vergrößerung der Angussgröße
- Kontrolle des Flusses des geschmolzenen Materials in das Werkzeug
Andere Arten von Auswerfern
Obwohl sie bei vielen Zerspanern nicht üblich sind, gibt es auch andere Arten von Auswerfern. Im Folgenden sind einige Beispiele aufgeführt.
Auswerferhülsen
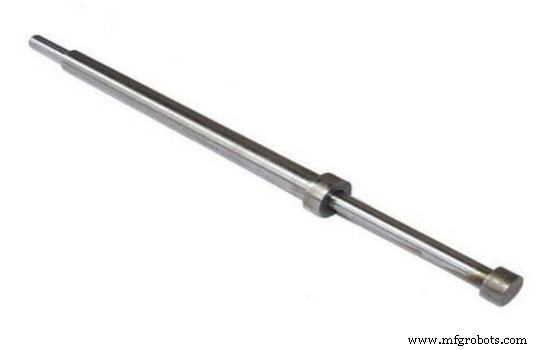
Dies sind einfach hohle Auswerferstifte. Sie bestehen aus einem harten Hülsenstift mit Loch und einem Kernstift, der in das Loch passt. Die Löcher in den Auswerferhülsen dienen der Führung und dem Schutz des Stifts.
Auswerferplatten
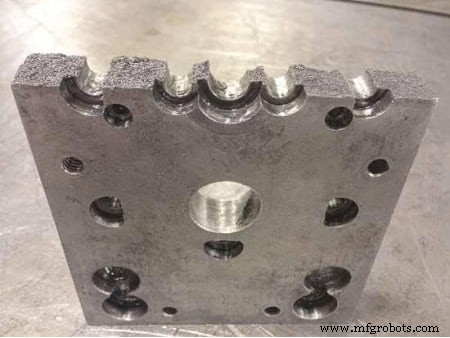
In einem Auswerfsystem im Werkzeug funktionieren Auswerferplatten zusammen mit den Auswerferstiften. Sie halten den Kopf der Stifte, um zu verhindern, dass sie während des Spritzguss-Auswerferstiftprozesses herauskommen.
Auswerferblöcke
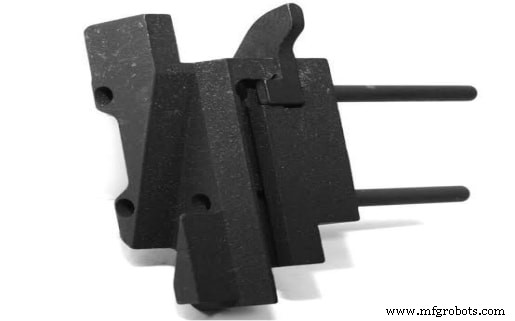
Sie haben schmierende Hohlrillen und werden auf die Oberfläche von dünnen Produkten angewendet, die eine hohe Oberflächengüte erfordern, aber durch Auswerferstiftmarkierungsfehler beeinträchtigt würden.
Sie begrenzen Auswerferstiftmarkierungen und sind auch für die Oberfläche von Produkten mit hohem Verzug anwendbar.
Fazit
Designexperten können die Bedeutung von Auswerferstiften im Spritzgussprozess nicht ignorieren. Dies liegt daran, dass das im Werkzeug geformte Produkt von der Effizienz der Auswerferstifte abhängt, um Auswerferstiftmarkierungsfehler zu vermeiden.
Daher ist es wichtig, einem Unternehmen zu vertrauen, das Wissen über Design for Manufacturing, die Verwendung von Auswerferstiften und eine hervorragende Erfolgsbilanz im Spritzguss-Auswerferstift-Design hat.
Wir bei RapidDirect können optimierte Designs für Ihren Spritzguss-Auswerferstift-Prozess garantieren. Konsultieren Sie unser Support-Team für Fertigungsberatung und wenn Sie bereits eine CAD-Datei haben, ist es nur ein kleiner Schritt. Laden Sie sie jetzt hoch, um ein sofortiges Angebot für Ihr Design zu erhalten.
FAQs
Welche Spritzguss-Designs können verwendet werden, wenn die Oberfläche begrenzt ist?In Designfällen, wo die Oberfläche so begrenzt ist, dass es keine Punkte am Teil gibt, die ein Auswerfen aus dem Werkzeug ermöglichen, können Sie Ihr Design optimieren, indem Sie:
– Ansätze (Bosses) als Auswerferpads hinzufügen
– Auswerferstifte durch Flüssigsilikonkautschuk-Teile ersetzen, sodass beim Abkühlen die Teile manuell über das Flüssigsilikonkautschuk aus den Werkzeugen ausgeworfen werden.
Bei der Materialwahl ist es am besten, die Funktion Ihres Produkts und die Eigenschaften zu berücksichtigen, die es besitzen sollte. Günstigere Alternativen würden langfristig scheitern. Daher ist es am besten, Hochleistungsmaterialien zu verwenden, die unsere Produktanforderungen erfüllen.
Industrietechnik
- Duroplast-Spritzguss: Vorteile, Nachteile & Expertenberatung
- Spritzguss erklärt: Expertenvideo & praktischer Leitfaden
- Hochviskose PEEK-Compounds: Optimal für Spritzguss und Extrusion
- Motorschutzschalter-Typen & wesentliche Anwendungsrichtlinien
- FormSand erklärt: Arten, Eigenschaften und Einsatz im Gießereiwesen
- Präzisions-Kunststoff-Spritzgießen: Effiziente Produktion langlebiger Komponenten
- Warum Spritzguss das bevorzugte Fertigungsverfahren ist
- Spritzguss mit Auswerferstiften optimieren: Typen & Best Practices
- Formoberflächentexturen für überragende Spritzgussqualität entdecken
- Spritzguss-Fachbegriffe verstehen: Mehrkavitäten, Familienwerkzeuge, Einlegeteile