



Diese 4 häufigen Design-Fehler beim Spritzguss vermeiden
Viele Unternehmen nutzen Spritzgussdienstleistungen, um kosteneffizient hohe Stückzahlen identischer Teile herzustellen. Beim Kunststoffspritzguss werden Thermoplaste in einem beheizten Zylinder geschmolzen, bevor das geschmolzene Material über eine druckbeaufschlagte Düse in ein langlebiges, präzises Metallwerkzeug eingespritzt wird. Nach Abkühlung und Aushärtung wird das Teil ausgeworfen, und der Prozess wiederholt sich. Unternehmen nutzen diesen Fertigungsprozess für alles – von Elektronikgehäusen bis zu Wasserflaschen.
Spritzguss ist ein komplexer Prozess, und ein Fehler kann kosmetische Mängel verursachen, die Produktintegrität gefährden und teure Neukonstruktionen nach sich ziehen. Die gute Nachricht: Die meisten dieser Probleme sind vermeidbar, solange Sie Design-Best-Practices befolgen. Hier sind 4 der häufigsten Fehler, auf die Sie beim Design eines Teils für Spritzguss achten müssen.
4 der häufigsten Spritzgussfehler und wie man sie löst
1. Design mit Hinterschneidungen
Eine Hinterschneidung (Undercut) ist jede zurückgesetzte Fläche, Vorsprung, Nut, Überhang, Gewinde, Snap-Fit oder anderes Merkmal, das die Auswerfung eines Teils aus seiner Form verhindert. Hinterschneidungen können zu erhöhten Fertigungskosten, Teilekomplexität und Werkzeuginstandhaltungsanforderungen führen, daher ist es am besten, potenzielle Hinterschneidungen wann immer möglich zu eliminieren.
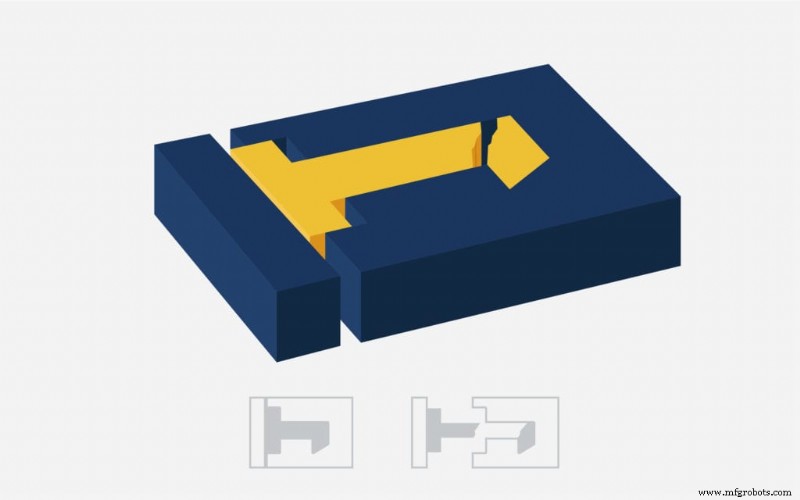
Wenn Sie eine für Ihr Teildesign essenzielle Hinterschneidung haben, gibt es Möglichkeiten, die Auswerfung zu verbessern. Das Neupositionieren problematischer Merkmale parallel zur Entformungsrichtung ist eine kosteneffektive Lösung. Dies ermöglicht das Auswerfen ohne Beschädigung, beseitigt die Hinterschneidung. Bei Teilen mit internen Hinterschneidungen oder Flächen ohne Entformungsschrägen können Sie auch Auswerfer (Lifter) nutzen, um den Auswerfprozess zu erleichtern. Sie können Hinterschneidungsmerkmale möglicherweise durch cleveres Design von Löchern und Nuten im Teil formen – unsere Fast Radius Ingenieure können Sie dabei unterstützen.
2. Uneinheitliche Wandstärke
Einheitliche Wandstärke hilft geschmolzenem Kunststoff, in einer einzigen Richtung durch die Werkzeugkavität zu fließen, sodass das Material die Kavität präziser füllt. Da dünnere Wände schneller abkühlen als dickere, können Variationen in der Wandstärke Senkungen, Verzug, Fehlfüllungen (Short Shots) und mehr verursachen.
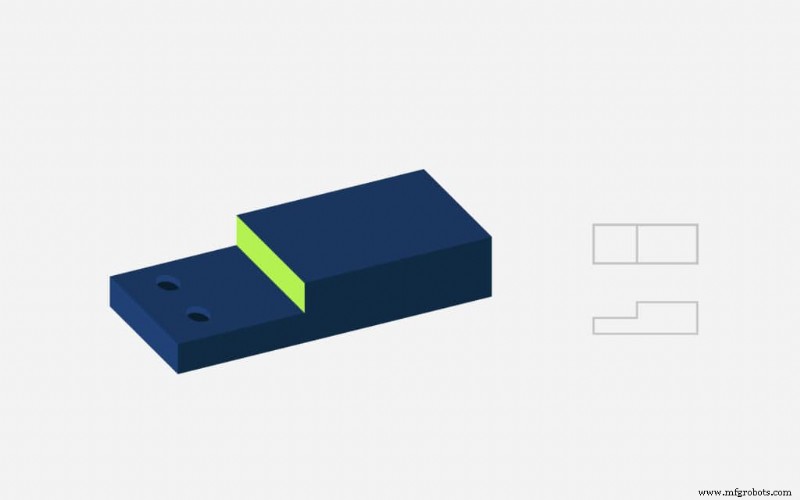
Um diese Probleme zu vermeiden und sicherzustellen, dass alle Bereiche Ihres Teils mit gleicher Rate abkühlen, verwenden Sie konsistente Wandstärken. Wandstärken zwischen 1,2 mm und 3 mm sind in den meisten Fällen optimal. Wenn Sie Wände unterschiedlicher Stärke benötigen, sollten Sie:
- Den Übergang zwischen dünnen und dicken Abschnitten so graduell wie möglich gestalten – Best Practice: Auskerben (Coring) und Rippen (Ribbing) statt Wandstärkeänderungen nutzen oder Änderungen minimieren, wo sie nötig sind.
- Korrekte Rippen- und Stegstärke verwenden – Rippen und Stege sollten 40–80 % der Basiswandstärke nicht überschreiten, mit einem Basisradius von 25–40 % der Wandstärke.
- Kunststoff aus den dicksten Bereichen entfernen – Dies nennt man Auskern (Coring) und hilft, Wandabschnitte einheitlich zu halten.
3. Entformungsschrägen vergessen
Das Hinzufügen von Entformungsschrägen (Draft), einer leichten Verjüngung an jeder vertikalen Fläche des Teils, ist essenziell für eine reibungslose Auswerfung. Ein Teil ohne Draft kann im Werkzeug steckenbleiben, und fehlender Drag kann auch unschöne Ziehspuren (Drag Lines) verursachen, wenn die vertikalen Wände des Teils beim Auswerfen am Metallwerkzeug schleifen. Durch Hinzufügen einer sanften Verjüngung schützen Sie Ihr Teil vor Reibung, gewährleisten ein einheitliches Finish und reduzieren Verschleiß, Abrieb und Verzug während der Auswerfung.
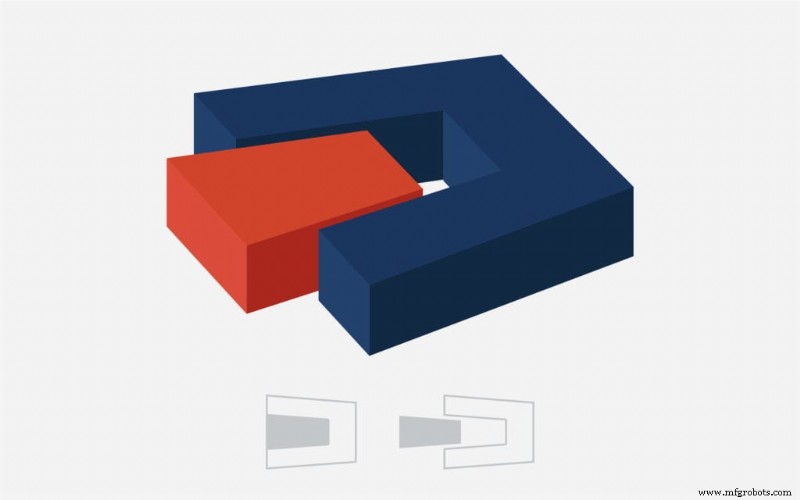
Entformungswinkel hängen von mehreren Faktoren ab: Wandstärke, Oberflächentextur. Sie müssen Schrumpfrate des Materials, Endverwendungsfunktion des Teils und Tiefe der Kavität berücksichtigen, um den richtigen Entformungswinkel zu bestimmen – am besten mit einem erfahrenen Fertigungspartner für eine genaue Bewertung. Als Faustregel: Mindestens 1,5 bis 2 Grad Draft und 1 Grad pro Zoll Kavitätstiefe hinzufügen. Bei stark strukturierter Oberfläche können 5 Grad nötig sein, um Ziehspuren zu vermeiden.
4. Scharfe Ecken einbauen
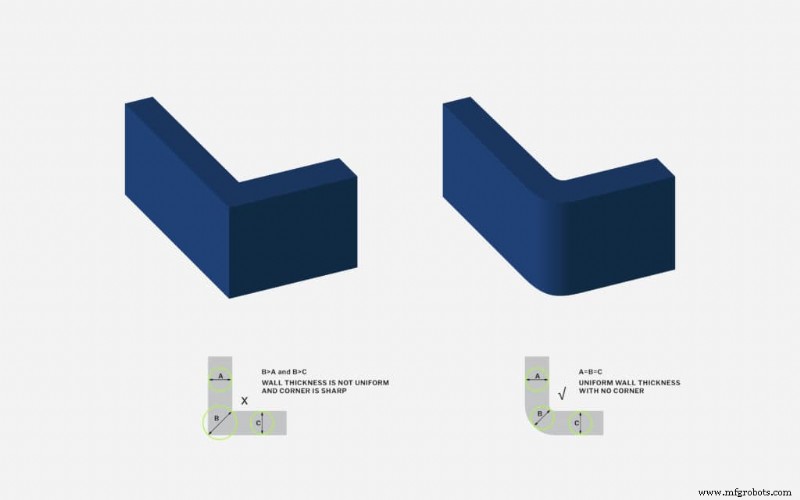
Nicht nur erfordern scharfe Kanten und Ecken mehr Druck zum Füllen, sie verursachen oft, dass Teile beim Auswerfen am Werkzeug haften. Da scharfe Ecken den Materialfluss durch Formen erschweren, können sie Lunker (Vakuumvoids) verursachen – Bereiche, wo Luftblasen eingeschlossen werden. Diese können kosmetische Schäden verursachen, Spannungskonzentration erhöhen und zum Teileversagen führen. Daher ist es wichtig, innere und äußere Kanten und Ecken wann immer möglich abzurunden.
Beim Designen von Ecken daran denken, diese mit konsistenter Wandstärke zu modellieren. Interne Ecken auf 50 % der Wandstärke abrunden (fillet), externe Ecken auf 150 %.
Fehler an spritzgegossenen Teilen mit Fast Radius vermeiden
Spritzguss-Designfehler können die Produktion um Wochen zurückwerfen, Kosten erhöhen und zu minderwertigen oder sogar unbrauchbaren Teilen führen. Sich Zeit für durchdachte Designentscheidungen am Projektbeginn zu nehmen, ist essenziell und spart langfristig Zeit und Geld. Doch es gibt viel zu beachten – die Zusammenarbeit mit einem erfahrenen Spritzgusspartner wie Fast Radius hilft, das Design beim ersten Mal richtig zu machen.
Wenn Sie mit Fast Radius zusammenarbeiten, erhalten Sie Zugriff auf unser Team aus Ingenieuren, Beratern und Designexperten, die Sie durch den gesamten Fertigungsprozess begleiten. Ob Sie Hilfe beim subtilen Einbau von Entformungsschrägen in Ihr Design benötigen oder bei der Entscheidung über eine angemessene Wandstärke – Fast Radius hilft Ihnen, das bestmögliche Teil zu designen. Kontaktieren Sie uns noch heute, um mit dem Design für Ihr nächstes Spritzgussprojekt zu beginnen.
Mehr erfahren? Besuchen Sie unser Resource Center für Artikel zu Materialauswahl, Ein- vs. Mehrkavitätenwerkzeuge und mehr.
Bereit, Ihre Teile mit Fast Radius zu fertigen?
Angebot anfordern
Industrietechnik
- Diese häufigen Design-Fallen für effiziente Fertigung vermeiden
- Die entscheidende Rolle von Entformungsschrägen beim Spritzguss
- Top RIM-Materialien: Fünf wesentliche Typen für überlegenes Produktdesign
- Bewährte Designstrategien für das Gießen mit Thermoset-Polyurethanen
- Spritzguss-Angussdesign meistern: Ihr umfassender Leitfaden für fehlerfreie Kunststoffteile
- Entformungsschrägen im Spritzguss meistern: Designprinzipien & bewährte Best Practices
- Warum gleichmäßige Wandstärke im Spritzguss entscheidend ist – Design-Leitfaden
- Design for Manufacturing (DfM): Kosten & Qualität im Spritzguss optimieren
- Die richtigen Werkzeugwerkstoffe für den Spritzguss-Erfolg auswählen
- Kleinserien-Spritzguss: Wichtige Limitationen und praktische Lösungen