



Aluminiumextrusion erklärt: Von Grundlagen bis Industrieanwendungen
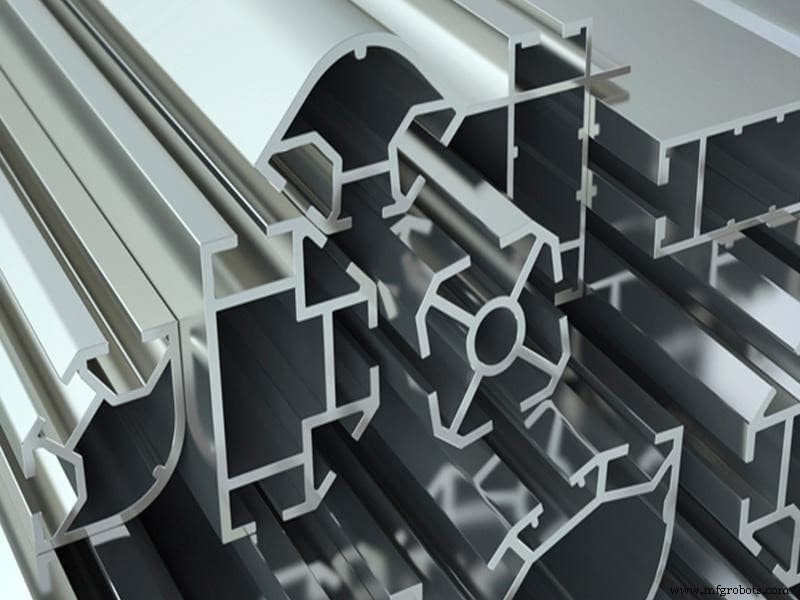
Aluminiumextrusion gewinnt in Produktinnovation und Fertigung zunehmend an Bedeutung. Technavio prognostiziert weltweites Nachfragewachstum von ca. 4 % zwischen 2019 und 2023.
Vielleicht haben Sie von diesem Verfahren gehört und fragen sich, was es ist und wie es funktioniert. Dieser Artikel taucht tief in alles ein, was Sie über Aluminiumextrusion wissen müssen.
Was ist Aluminiumextrusion?
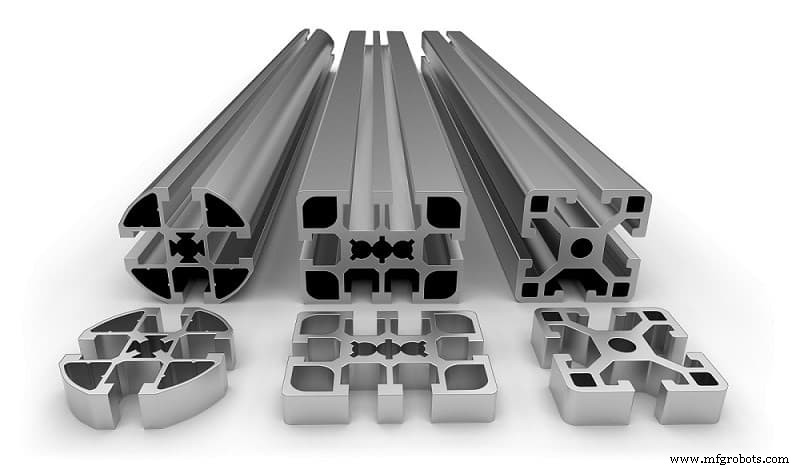
Aluminiumextrusion ist ein Verfahren, bei dem Aluminiumlegierung in eine Form (Matrize) mit vorgegebenem Querschnittsprofil gepresst wird. Ein massiver Stempel drückt das Aluminium durch die Matrize, die es in exakter Form verlässt und auf einem Auslauftisch abgeführt wird.
Das Verfahren ist grundlegend einfach zu verstehen. Die Kraft ist vergleichbar mit dem Ausdrücken einer Zahnpastatube. Die Zahnpasta tritt in Form der Tubenöffnung aus. Die Öffnung erfüllt denselben Zweck wie die Extrusionsmatrize.
Geschichte der Aluminiumextrusion
Der Prozess begann vor über 100 Jahren. 1797 entwickelte Joseph Bramah das Extrusionsverfahren für Bleirohre. Zunächst „Spritzen“ genannt, manuell bis Thomas Burr 1820 die erste hydraulische Presse fertigstellte. Alexander Dick schuf 1894 das Warmstrangpressverfahren, heute moderner Standard. Durch Warmstrangpressen nutzen Hersteller NE-Legierungen. 1904: Nachfrageexplosion in Auto- und Bauindustrie nach erster Aluminiumextrusionspresse.
Weltkriege: massiver Bedarf an extrudiertem Aluminium für Militär und Flugzeugbau. Bedarf wuchs weiter. Heute Teil des Alltags: vom Auto bis zu Haushaltsgegenständen – alles Produkte dieses effizienten Verfahrens.
Direktes und indirektes Aluminiumextrusionsverfahren
Zwei Hauptverfahren: direkt und indirekt. Direkt: Matrize fest, bewegter Stempel presst Metall durch. Indirekt: Bolzen (Billet) fest, Matrizenanordnung bewegt sich gegen Bolzen, erzeugt Druck. Detaillierter Blick:
Direktes Aluminiumextrusionsverfahren
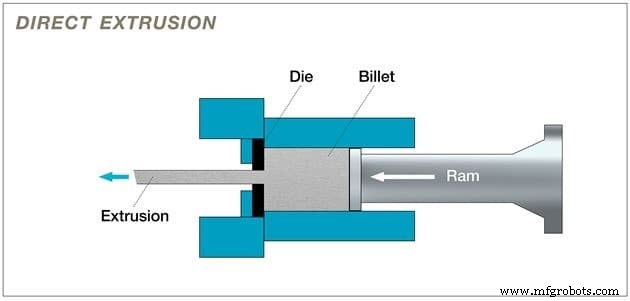
Direktstrangpressen ist gängigste Methode. Extruder legt Bolzen (vorgeheiztes Aluminium) in beheizten Behälter. Bewegter Stempel presst Metall durch Matrize. Sehr hoher Druck entsteht.
Fachleute legen oft Materialblöcke zwischen Bolzen und Stempel – verhindert Kontakt Stempel/heißer Bolzen. Auch „Vorwärtsstrangpressen“ genannt, da Bolzen und Stempel gleiche Vorwärtsrichtung haben.
Indirektes Aluminiumextrusionsverfahren
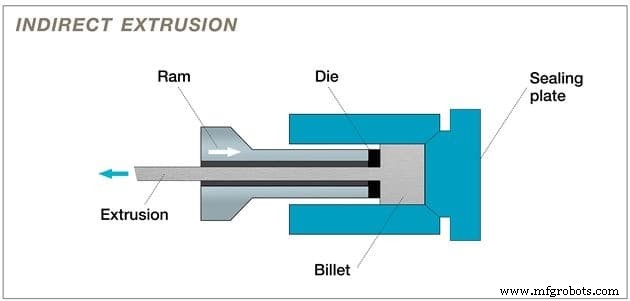
Indirektes Strangpressen (Rückwärtsstrangpressen) unterscheidet sich. Matrize fest, Bolzen und Behälter bewegen sich gleichzeitig. Ein „Stem“ (Stiel) führt den Prozess aus. Stem länger als Behälter, hält Stempel. Bolzen wird durch feststehende Matrize gepresst.
Im Gegensatz zum Direktverfahren: weniger Reibung → bessere Wärmekontrolle. Produktqualität konsistenter (Kraft stabiler). Temperaturkonstanz → bessere mechanische Eigenschaften, Gefügestruktur.
Schritt-für-Schritt-Anleitung zum Aluminiumextrusionsverfahren
Schritt 1: Extrusionsmatrize vorbereiten
Runde Matrize fertigen oder vorhandene nutzen. Vor Extrusion auf 450–500 °C vorheizen – gleichmäßiger Metallfluss, maximale Matrizenlebensdauer. Dann in Extrusionspresse laden.
Schritt 2: Aluminiumbolzen vorheizen
Bolzen (dicker zylindrischer Block aus Aluminiumlegierung) aus langem Materialstrang schneiden. In Ofen auf 400–500 °C vorheizen. Bolzen formbar, aber nicht geschmolzen.
Schritt 3: Bolzen in Extrusionspresse überführen
Nach Vorheizen mechanisch in Presse überführen. Vorher Schmiermittel auftragen. Trennmittel auf Extrusionsstempel auftragen – verhindert Anhaften Stempel/Bolzen.
Schritt 4: Bolzenmaterial in Extrusionspressenbehälter pressen
Formbarer Bolzen in Presse. Hydraulischer Stempel übt ca. 15.000 Tonnen Druck aus. Druck presst Bolzen in Behälter. Aluminium dehnt sich aus, füllt Behälterwände.
Schritt 5: Extrudiertes Material gegen Matrize pressen
Aluminium füllt Behälterwände, wird gegen Extrusionsmatrize gepresst. Stetiger Druck → einzige Richtung: durch Matrizenöffnungen. Verlässt Matrize in vollendeter Form.
Schritt 6: Extrudate abschrecken (Quenchen)
Abzieher (Puller) hält Extrudat nach Austritt. Schützt beim Verlassen der Presse. Profil kühlt gleichmäßig über Tisch durch Ventilator oder Wasserbad – „Abschrecken“.
Schritt 7: Extrudate auf Tischlänge scheren
Bei Erreichen der vollen Tischlänge: Scheren mit Heißsäge. Temperatur in jedem Extrusionsschritt essenziell. Trotz Abschreckens noch nicht vollständig kalt.
Schritt 8: Extrudate auf Raumtemperatur abkühlen
Nach Scheren: Überführung auf Kühlbahn vom Auslauftisch. Profile verbleiben bis Raumtemperatur. Dann: Richten (Stretching).
Schritt 9: Extrudate zum Richtgerät (Stretcher) bewegen und richten
Verformungen (Drall) sichtbar – Korrektur nötig. Richtgerät: Profil mechanisch an beiden Enden spannen, ziehen bis vollständig gerade. Bringt in Spezifikation.
Schritt 10: Extrudate zur Ablängsäge (Finish Saw) bewegen und auf Länge schneiden
Profile gerade, werkzeuggehärtet → Sägetisch. Schnitt auf spezifische Längen, meist 2,4–6,4 m (8–21 ft). Nach Sägen: Ofen für Alterung auf korrektes Tempers (T5 oder T6).
Schritt 11: Sekundäroperationen durchführen (Wärmebehandlung, Bearbeitung, Oberflächenveredelung)
Nach Extrusion: Wärmebehandlung zur Eigenschaftsverbesserung. Dann Bearbeitung für Dimensionskorrektur. Oberflächenveredelung verbessert Optik und Korrosionsbeständigkeit.
Welche Formen lassen sich mit Aluminiumextrusion herstellen?
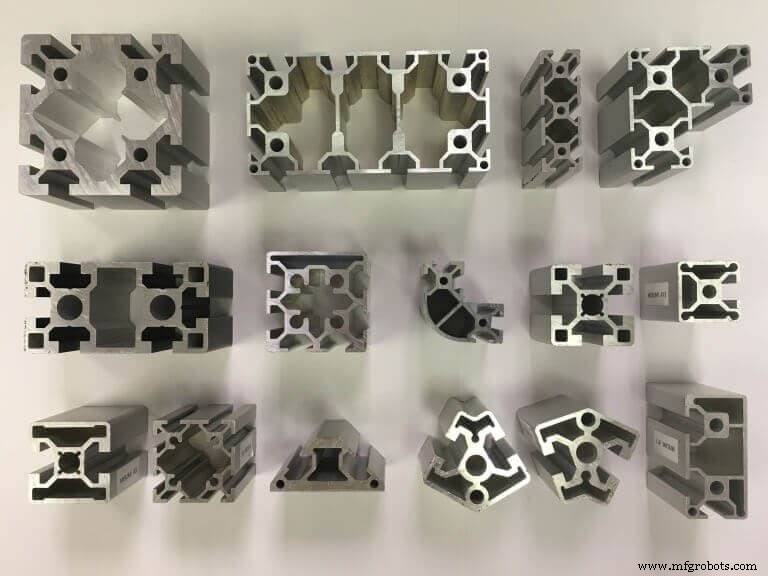
Vier Hauptkategorien extrudierter Formen:
1. Vollprofile (Solid). Keine eingeschlossenen Öffnungen/Hohlräume (Träger, Winkel, Stäbe).
2. Hohlprofile (Hollow). Eine oder mehrere Öffnungen/Hohlräume (Rechteck-/Quadratrohre).
3. Halboffen (Semi-Hollow). Teilweise eingeschlossene Hohlräume (C-Profil mit schmalem Spalt).
4. kundenspezifische Aluminiumextrusionsformen. Oft mehrere Extrusionen. Auch Verzahnungsprofile mit Farbvarianten. Nach Designerspezifikation.
Suchen Sie kundenspezifische extrudierte Teile mit individuellen Formen? RapidDirect übernimmt Beschaffung. Unsere Aluminiumextrusionsprozesse sind die besten. Fortschrittliche Maschinen + professionelles Engineering-Team = erstklassige Custom Manufacturing Services.
Mehrere Oberflächenveredelungsoptionen für Endprodukte. Unabhängig von Wahl: beste Lieferung. Ständige Tests in jedem Fertigungsschritt für Top-Qualität. Designdatei hochladen → Sofortangebot.
Faktoren, die Aluminiumextrusion beeinflussen
Obwohl effektiv, beeinflussen Faktoren das Ergebnis. Beachten Sie diese für Projekterfolg.
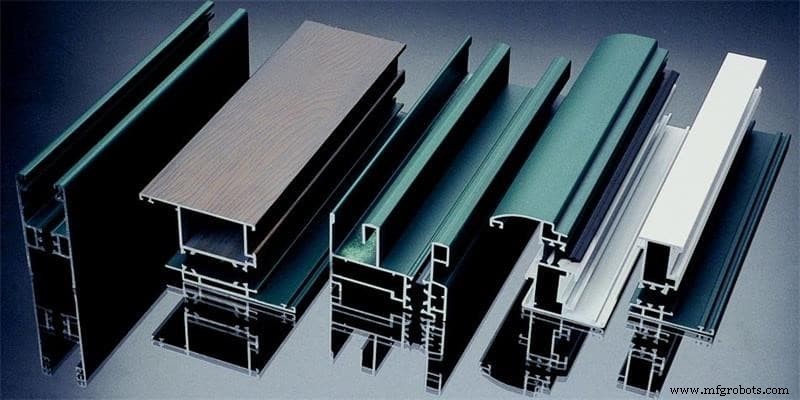
Extrudierte Formen
Form bestimmt Leichtigkeit und Kosten. Extrusion produziert breites Formspektrum, aber Grenzen existieren. Einfache Vollprofile leichter, schneller, günstiger als halboffene. Je komplexer die Form, desto anspruchsvoller und teurer.
Extrusionsgeschwindigkeit
Geschwindigkeit korreliert direkt mit Metall-Druck und -Temperatur im Behälter. Geschwindigkeit, Druck, Temperatur müssen korreliert sein für stetigen Prozess und konstantes Extrudatsegment.
Bolzentemperatur
Optimale Bolzentemperatur: akzeptable Toleranz/Oberfläche bei kürzestmöglicher Zykluszeit. Immer ideal: niedrigste zulässige Prozesstemperatur.
Zu hohe Temperaturen → flüssigerer Metallfluss. Metall widersteht Eintritt in verengte Bereiche → Maßabweichungen unter Toleranz. Übermäßige Hitze reißt Metall an scharfen Ecken/dünnen Kanten.
Extrusionsverhältnis (Extrusion Ratio)
Indikator für mechanischen Arbeitsaufwand. Niedriges Extrusionsverhältnis → minimaler mechanischer Aufwand an massereichen Formbereichen. Hohes Verhältnis → höherer Druck nötig, presst Metall durch kleinere Öffnungen → extremer mechanischer Aufwand.
Pressenbetrieb
Gewicht pro Fuß relevant für rentablen Pressenbetrieb. Leichtere Profile → kleinere Pressen. Aber andere Faktoren fordern größere Kapazitäten. Großes, dünnwandiges Hohlprofil: trotz geringem Gewicht/Fuß höhere Presskraft nötig. Faktor wirkt wie Extrusionsverhältnis. Höherer Faktor → schwerer zu extrudieren → beeinflusst Pressenproduktion.
Zungenverhältnis (Tongue Ratio)
Signifikant für Extrusionsleistung. Bestimmung: kleinste Öffnung zum Hohlraum quadrieren. Gesamte Formfläche berechnen. Quadrat der Öffnung durch Fläche teilen. Höheres Zungenverhältnis → schwieriger zu extrudieren.
Anwendungen von Aluminiumextrusionen
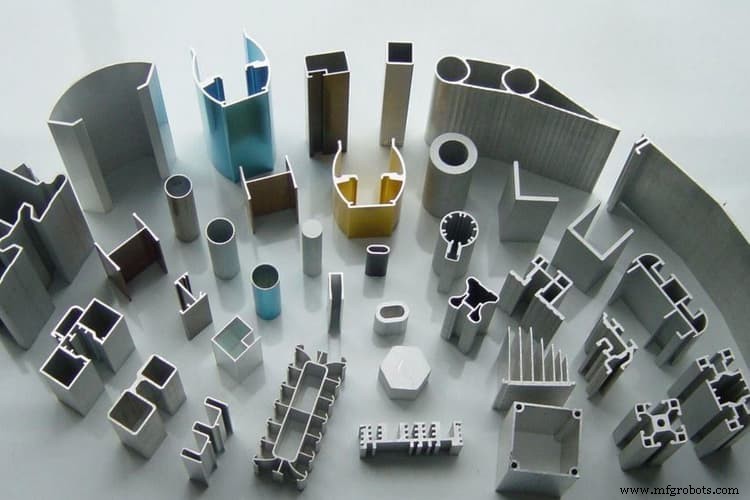
Materialeigenschaften machen Extrusionsaluminium effektiv für diverse Industrien. Festigkeits-Gewichts-Verhältnis und Zugfestigkeit ideal für: Motorblöcke, Paneele, Getriebegehäuse, Dachreling, Fahrgestelle, Komponententeile.
Extrusionsaluminium fertigt auch: Kühlerrohre, Kondensatorrohre, Klimaanlagen, Kernreaktoren, Kühlvorrichtungen in Elektronik. Extrudierte Aluminiumrohre führen Drähte/Koaxialkabel (unmagnetisch). Korrosions-/Rostbeständigkeit → Außenanwendungen. Hohe Reflektivität → Schutz vor Licht, Infrarot, Radiowellen.
Aluminiumextrusion: Ein wichtiges Fertigungsverfahren
Aluminiumextrusionsverfahren essenziell für Teile mit kundenspezifischen Querschnittsprofilen. Prozess faszinierend, diverse Produktformen möglich, die wärmebehandelt, bearbeitet, veredelt werden können. RapidDirect bietet beste Aluminiumextrusionsdienstleistungen. Kontaktieren Sie uns – bringen wir Ihr Projekt zum Leben. Designdatei auf digitaler Angebotsplattform hochladen → Sofortangebot, transparenter Bestellprozess.
Industrietechnik
- Aluminium: Produktion, Eigenschaften und Umweltauswirkungen
- Aluminiumfolie: Premium-Material für Wärmedämmung & industrielle Anwendungen
- Aluminium- vs. Standard-PCBs: Was passt zu Ihrem Elektronik-Design?
- Aluminium-Extrusion: Von historischen Wurzeln zu zukünftigen Innovationen
- Kunststoffextrusion meistern: Prozess, Materialien & Schlüsselanwendungen
- Instandhaltung bei Ausfall: Der reaktive Ansatz erklärt
- Aluminium-Nachhaltigkeit: Warum es die umweltfreundlichere Wahl ist
- EN AW-5005 Aluminiumlegierung: Geringe Dichte, hohe Wärmeleitfähigkeit & Korrosionsbeständigkeit
- AA 7075 T7: Premium Hochfest-Aluminiumlegierung für die Luft- und Raumfahrt
- Der Extrusionsprozess: Anwendungen, Materialien und Verfahren im Überblick