



Niederdruck-Druckguss erklärt: Vorteile, Prozess und Warum er für Automobilteile essenziell ist
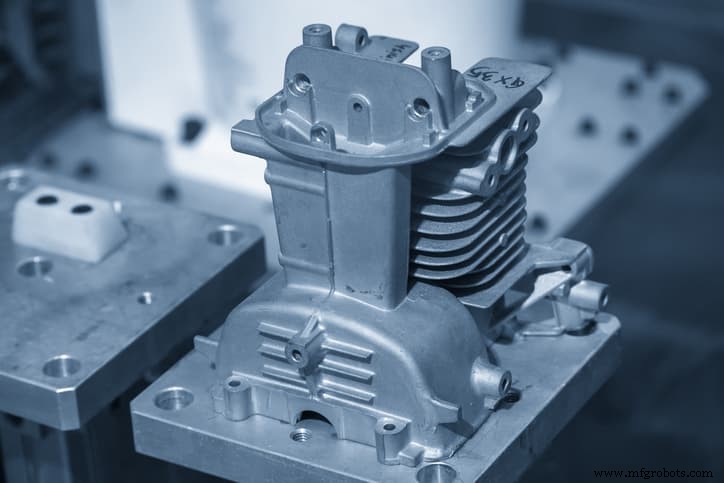
Der Name sagt es: Niederdruck-Druckguss spritzt Schmelze unter kontrolliertem Niederdruck in die Kokille – mit Vorteilen. Beispiel: präzise Fertigung achsensymmetrischer Räder → Automobilindustrie Hauptanwender.
Bevor Sie an einen Druckgussdienst auslagern, sollten Sie den Prozess kennen. Dieser Artikel stellt Niederdruck-Druckguss vor: Funktionsweise, Vor-/Nachteile, Alternativen.
Was ist Niederdruck-Druckguss?
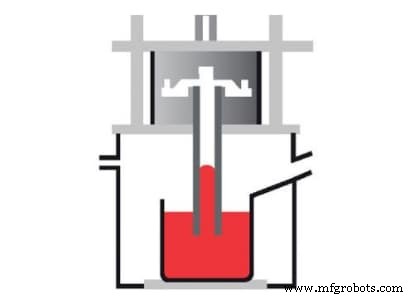
LPDC füllt eine Kokille mit Schmelze unter Niederdruck. Hohe Genauigkeit durch konstanten Kavitätsfüllung während Schrumpfphase (Erstarren) → Volumenreduzierung wird kompensiert. Weitere Attribute: reduzierte Oxidbildung und Porosität, überlegene Konsistenz der Schmelze von oben nach unten.
Wie funktioniert Niederdruck-Druckguss?
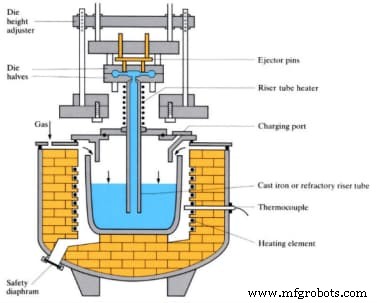
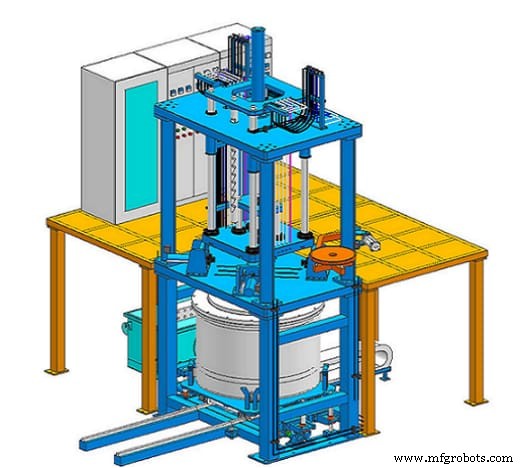
LPDC nutzt niedrigen Druck, typisch 20–100 kPa (2,9–14,5 psi), statt Schwerkraft zum Formfüllen. Im Gegensatz zum traditionellen Druckguss einzigartiger Aufbau mit mehreren Geräten. Aufbau und benötigte Ausrüstung:
Prozessbeginn: Schmelzofen schmilzt Legierungen auf Gießtemperatur. Beispiel: Aluminium 710–720 °C.
Schmelze geht in Halteofen unter der Form – Behälter bei Gießtemperatur.
Niederdruck presst Schmelze durch Steigrohr (Riser Tube) in Form. Flüssigmetall bewegt sich unter konstantem Druck bis Erstarren in Kavität.
Nach Erstarren: Druckabfall, Restschmelze fließt durch Steigrohr zurück in Halteofen zur Wiederverwendung. Schließlich: einfaches Entnehmen nach Formabkühlung.
Vorteile des Niederdruck-Druckgusses
LPDC hat viele Vorteile für diverse Industrien:
Hohe Genauigkeit
Teile sind hochgenau. Konstanter Niederdruck während Erstarren → kontinuierlicher Kavitätsfüllung, kompensiert Volumenschwund. Beste Methode für achsensymmetrische Teile wie Räder.
Hochreine Gussteile
Guss rein durch wenig bis keine Schlacke (Verunreinigungen). Geringe Schlacke durch Maschinenaufbau: Schlacke liegt auf Schmelzeoberfläche. Steigrohr geht in Halteofen tief → gepresste Schmelze schlackefrei. Niederdruck → geringe Schlackeeintragswahrscheinlichkeit.
Zudem: keine Oxidation der Schmelze durch stabilen Füllprozess. Stabilität reduziert Tumbling, Aufprall, Spritzer → keine Oxidationsschlacke, die Reinheit beeinträchtigt.
Gute Formbarkeit
Niederdruckfüllung → gute Formbarkeit durch verbesserte Fließfähigkeit der Schmelze. Gussteile haben klare Konturen, glatte Oberflächen. Ideal für komplexe Geometrien durch hohe Formbarkeit.
Kristallisation
Erstarren unter Druck → Kompaktstruktur durch Kristallisation. Gussteile fest, geeignet für hohe Festigkeitsanforderungen.
Nachteile des Niederdruck-Druckgusses
Trotz Genauigkeit gibt es Nachteile:
Langsamerer Gusszyklus
Niederdruck → langsamer Zyklus. Weniger Teile pro Zeit, höhere Stückkosten.
Erodierte Metallteile
Erodierte Aluminiumguss-Formen durch Kontakt Gerätemetall/Schmelze. Hohe Wartungskosten, besonders in Großfertigung. Gerätebestandteile können in Schmelze gelangen → Leistungseinbußen.
Nicht für Dünnwandteile geeignet
Mindestwanddicke ca. 3 mm. Ungeeignet für Dünnwandteile (HPDC: unter 0,40 mm).
RapidDirect: Ihr Niederdruck-Druckguss-Partner
Wenn Ihr Projekt Genauigkeit, reine Gussteile, herausragende Materialeigenschaften erfordert, sollte Niederdruckguss oberste Priorität haben. Trotz langsamerem Zyklus: perfekte Prozesswahl braucht Erfahrung/Wissen. Frühen Expertenrat einholen.
Kontaktieren Sie RapidDirect für Fertigungsbedarf. Wir bieten Niederdruck-Druckguss und breites Spektrum weiterer Dienstleistungen: CNC-Bearbeitung, 3D-Druck, Blechbearbeitung – starkes Engineering-Team und Anlagen.
Angebot heute anfordern: Designdateien hochladen oder unseren Druckguss-Leitfaden prüfen (Prozess, Materialien, Oberflächen, Anwendungen, Kosten).
Niederdruck- vs. Hochdruck-Druckguss
Beide Verfahren für unterschiedliche Szenarien: Bauteilkomplexität, Stückzahl, Budget. Klärung der Unterschiede und Vorteile von LPDC gegenüber HPDC:
Zykluszeit
LPDC-Druckbereich: ca. 0,7–1 bar. HPDC: oft über 1.000 bar. → LPDC niedrigere Zykluszeit als HPDC. HPDC verantwortlich für ~50 % Leichtmetallguss, LPDC ~20 %.
Teilfestigkeit
LPDC-Teile: hohe Festigkeit durch Erstarren unter konstantem Druck über lange Zeit → kompakte, dichte Struktur. HPDC-Teile: gute Festigkeit, aber nicht vergleichbar mit LPDC (hoher Druck, kurze Zeit).
Gussqualität
LPDC-Gussteile höherwertig als HPDC. Schrumpfungsvolumenreduzierung wird durch konstante Schmelzenachspeisung bis Erstarren kompensiert.
Reinere Gussteile: weniger Schlacke, keine Poren. HPDC: Poren durch hohen Druck möglich, Schlacke kann in Kavität gelangen.
Kosten
HPDC: höhere Betriebs- und Investitionskosten (Maschinen). Aber niedrigere Stückkosten durch schnellen Zyklus.
Wanddicke
LPDC ideal für dicke Teile. Ungeeignet für Dünnwände (< 3 mm). HPDC für Dünnwände (< 0,40 mm).
Alternativen zum Niederdruck-Druckguss
Trotz Vorteilen können Bedingungen LPDC limitieren. Alternativen und Vergleich:
Schwerkraftguss (Kokillenguss)
Schmelze fließt durch Schwerkraft in Form. Für NE-Legierungen: Al, Cu, Mg, Zn.
Vorteil gegenüber LPDC: breiteres Materialspektrum. LPDC beliebter für Al-Legierungen → „Aluminium-Niederdruck-Druckguss“.
Feinguss (Investment Casting)
Basiert auf altem Wachsausschmelzverfahren. Wachsmodell in Endteilform via Spritzguss oder 3D-Druck. In Keramikschlamm getaucht (Dicke kontrolliert) → Form. Wachs ausgeschmolzen → Metallhülse. Schmelze in Form gegossen, weitere Schritte.
Feinguss genauer als LPDC (Wachsmodell aus präzisen Prozessen wie 3D-Druck). Keramik dehnt sich nicht aus.
Sandguss
Häufigstes Metallgussverfahren in Gießereien. Traditionell: Form aus Sand, Ton, Wasser; mit Schmelze füllen, Form bei Fertigstellung zerstören. Druckguss vs. Sandguss basiert auf Werkstoff. Sandguss übertrifft LPDC bei hochhitzebeständigen Metallen.
Fazit
Niederdruck-Druckguss spritzt Schmelze (vorwiegend Aluminium) mit relativ niedrigem Überdruck in die Form. Kurzer Zyklus. Hochgenau für komplexe Geometrien, reine Gussteile, herausragende Materialeigenschaften → Top-Prozess in vielen Industrien. Artikel stellt Funktionsweise, Vor-/Nachteile, Alternativen vor.
Fragen zum Prozess? Kontaktieren Sie RapidDirect. Designdatei hochladen für heutiges Angebot – entdecken Sie unsere Unterstützung für Ihre Druckgussbedürfnisse.
FAQs
Warum ist Aluminium gut für Druckguss?Aluminium ist gängigstes Druckgussmaterial wegen geringem Gewicht. Trotz Leichtgewicht: hohe Zugfestigkeit. Mehr Oberflächenveredelungsoptionen → ästhetischer als andere NE-Metalle.
Welche Druckgussarten gibt es?Zwei Arten: Hochdruck- und Niederdruck-Druckguss. Ähnlicher Aufbau, aber unterschiedliche Prozesse/Eigenschaften → unterschiedliche Anwendungen. HPDC breitere Anwendung durch hohe Zyklusraten. LPDC genauer, ideal für achsensymmetrische Teile.
Industrietechnik
- Druckguss: Vorteile, Herausforderungen und Schlüsselerkenntnisse für Hersteller
- Der Gussprozess: Von antiken Ursprüngen zur modernen Fertigung
- Flansch-Schmiedeprozess verstehen: Vorteile, Techniken und Anwendungen
- Umfassender Leitfaden zu Gussverfahren: Techniken & Anwendungen
- Feinguss vs. Druckguss: Wichtige Unterschiede erklärt
- Sandguss vs. Druckguss: Die wesentlichen Unterschiede verstehen
- Schalenbildung beim Feinguss meistern: Leitfaden für Präzision und Qualität
- Edelstahl-Feinguss meistern: Präzision, Haltbarkeit, Industrieanwendungen
- Harzsandguss wann & warum: Der richtige Prozess für Ihre Anwendung
- Schwerkraftguss (Gravity Casting): Einfach, hohe Qualität, schnelle Produktion