



Superlegierungen meistern: Expertentipps für das Zerspanen der härtesten Materialien
Einen Vorteil in der heutigen wettbewerbsintensiven Zerspanungswelt zu erlangen, erfordert, dass Werkstätten bei Schneidwerkzeugtechnologie auf dem Laufenden bleiben. Hier sind einige Lösungen für Superlegierungen – Metalle, die notorisch schwer zu zerspanen sind, aber in der Luftfahrt, Energie- und Medizintechnik allgegenwärtig.
Inconel zählt zu den am schlechtesten zerspanbaren Metalllegierungen. Dasselbe gilt für Hastelloy, Nimonic, Waspaloy und Rene. Alle enthalten relativ hohe Anteile an Nickel, Kobalt oder Chrom (manchmal alle drei) sowie Feuerfestmetalle wie Molybdän und Tantal.
Angesichts ihrer extremen Zähigkeit, Härte und Beständigkeit gegen Hitze und Verschleiß sollte es keine Überraschung sein, dass diese wichtigen Metalle den hochtrabenden Titel „Superlegierungen“ tragen.
Inconel 718 wird beispielsweise häufig für Heißgaskomponenten in Gasturbinen verwendet, weshalb es als hitzebeständige Superlegierung (HRSA) eingestuft wird.
Monel K-500 ist hochbeständig gegen Dampf und Seewasser, was es zu einem Favoriten für Marineanwendungen macht.
Kobalt-Chrom (CoCr) hingegen wird für alles verwendet – von Zahnbrücken und künstlichen Knien bis hin zu Windkraftanlagen und Eheringen.
Es gibt drei allgemeine Klassen von Superlegierungen: nickelbasiert, kobaltbasiert und eisenbasiert. Die meisten sind proprietär, entwickelt von Unternehmen wie Haynes International und Special Metals Corporation (SMC) für Luftfahrtanwendungen und extrem heiße, kalte oder korrosive Umgebungen. Wie angemerkt, sind alle schwer zu zerspanen und erfordern starre Ausrüstung und Schneidwerkzeuge, die für diese anspruchsvollen Materialien ausgelegt sind.
Schaftfräser, Bohrer und Wendeplatten
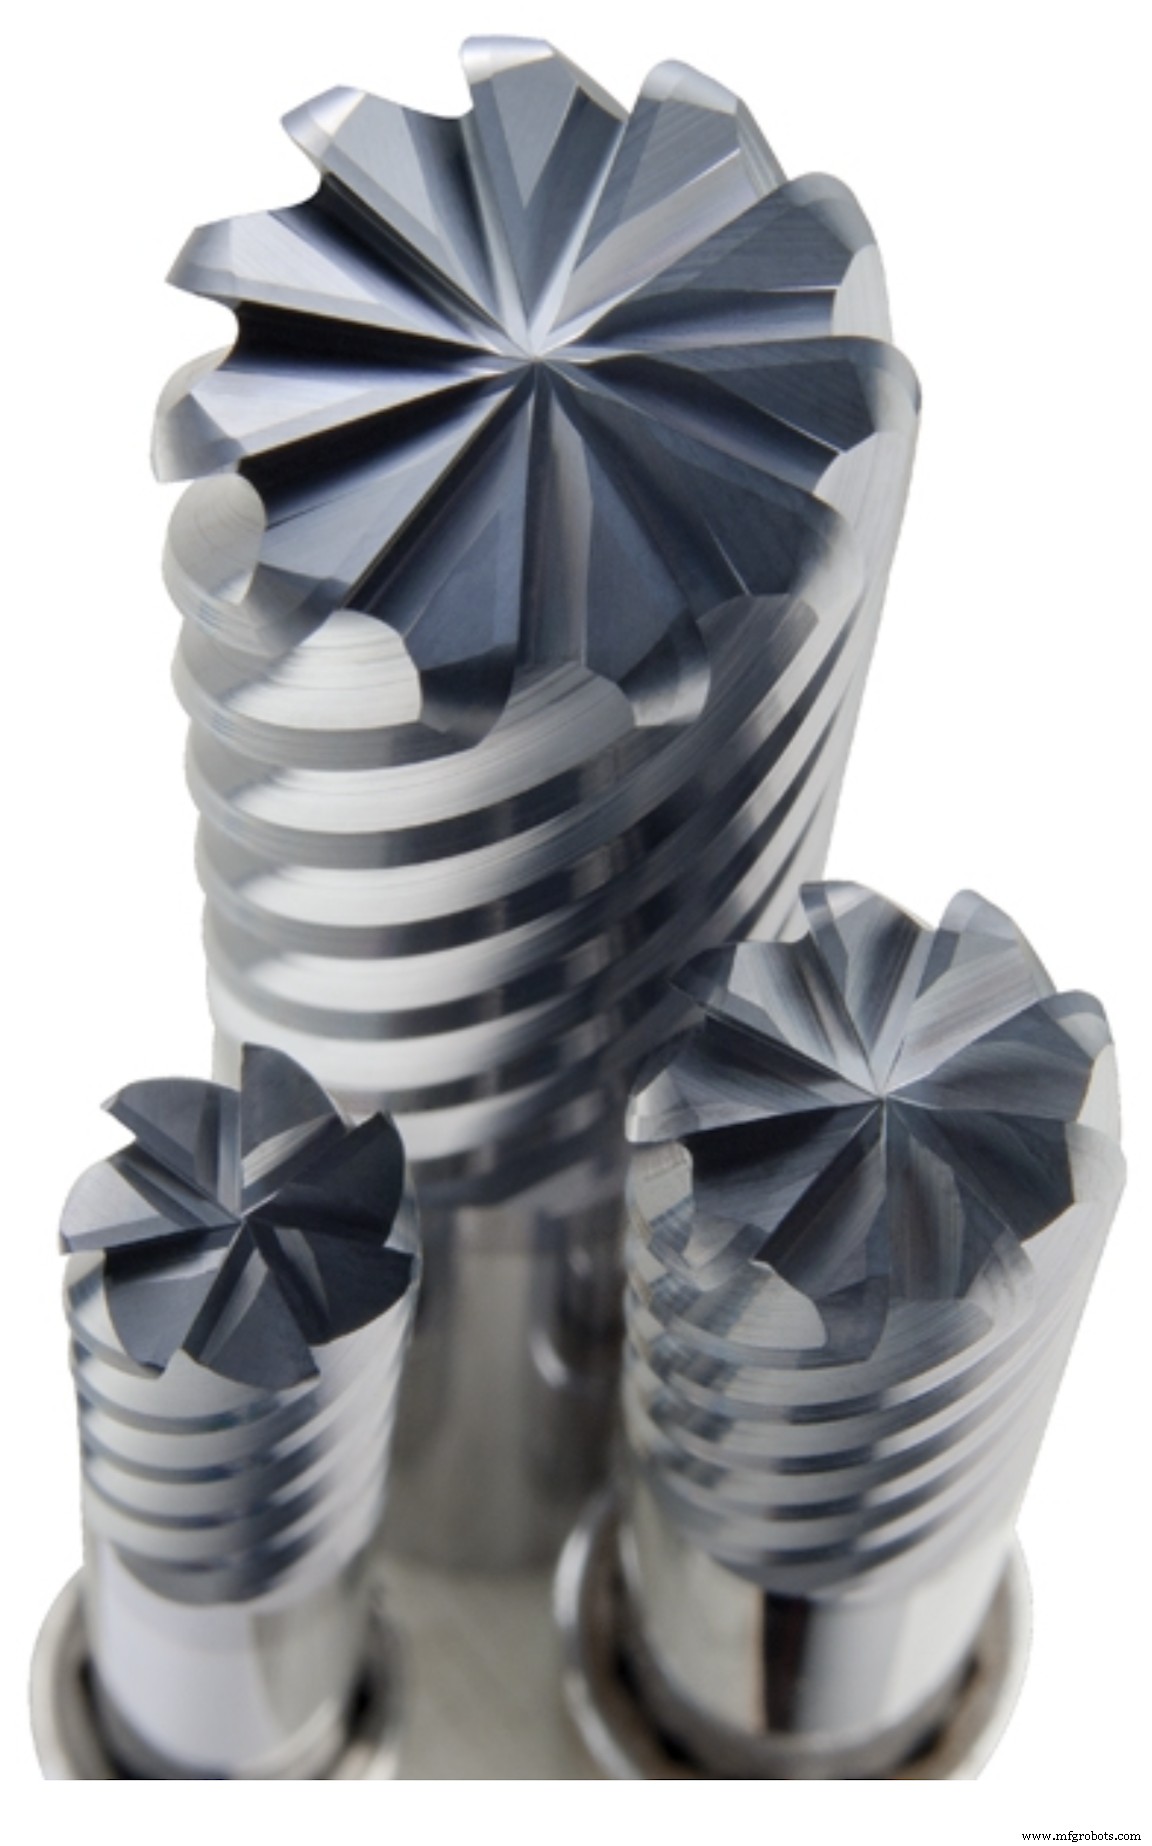
Glücklicherweise haben Werkstätten, die bereit sind, HRSA und andere Superlegierungen anzugehen, heutzutage eine große Auswahl an Schneidwerkzeugen.
Die drei Schneidwerkzeughersteller, mit denen wir für diesen Artikel sprachen, bieten alle Schaftfräser, Bohrer und Wendeplatten an, die speziell für solche anspruchsvollen Materialien entwickelt wurden – ebenso wie andere Anbieter. Der Vorbehalt in jedem Fall: Es könnten unterschiedliche Bearbeitungstaktiken nötig sein, um diese Werkzeuge voll auszuschöpfen.
KYOCERA SGS Precision Tools Inc. bietet beispielsweise seine Multi-Carb-Serie Schaftfräser an, die Anwendungsingenieur Jacob Rak zufolge mit 7, 9 oder 11 Schneiden erhältlich sind und über einen sehr massiven Kern für Steifigkeit verfügen.
„Früher war der konventionelle Ansatz bei Superlegierungen, Fräser mit weniger Schneiden einzusetzen und aggressiv anzugreifen“, sagt er. „Aber wir haben in internen Tests und bei unseren Luftfahrtkunden gesehen, dass Werkzeuge mit höherer Zähnezahl, angewendet bei ziemlich geringen Schnitttiefen und niedrigen bis mäßigen Schnittgeschwindigkeiten, extrem effektiv in Superlegierungen sind.“
Je nach spezifischem Material empfiehlt Rak grundsätzlich, mit einer radialen Schnitttiefe (DOC) von nicht mehr als 5 Prozent des Werkzeugdurchmessers zu starten. Das setzt natürlich voraus, dass eine High-Efficiency-Machining- (HEM-) oder Dynamic-Milling-Strategie verwendet wird, da diese den Span dünner machen und die Wärme in der Schneidzone reduzieren.
„Wir sind bis zu 20 Prozent DOC mit einem 9-Schneiden-Werkzeug gegangen und es hat sehr gut funktioniert“, sagt er. „Der Schlüssel ist die Nutzung dieser High-Efficiency-Machining-Werkzeugbahnen, um die Schneidkräfte zu verteilen und Lastspitzen am Werkzeug zu verhindern.“
Einsatz eines massiven Kernwerkzeugs
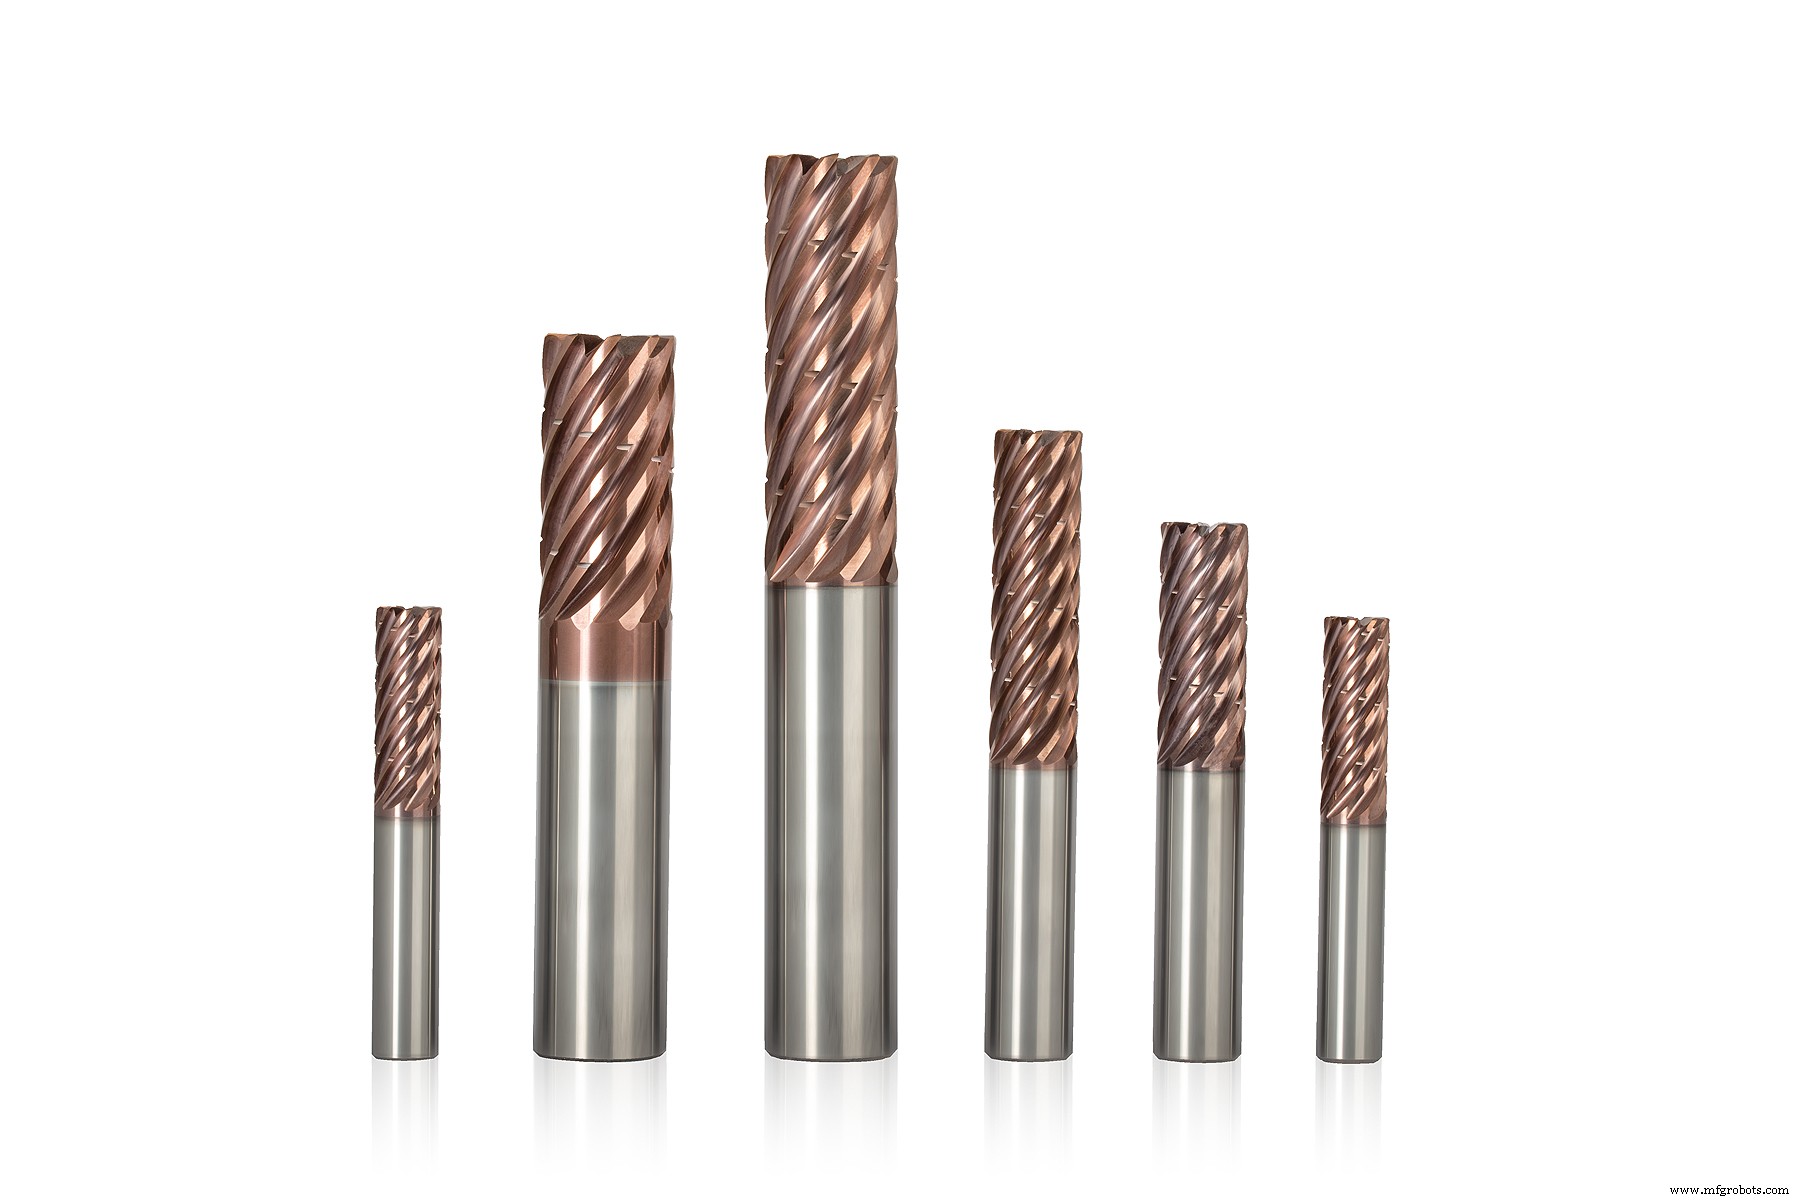
Rak betont erneut die Notwendigkeit eines massiven Kernwerkzeugs, da dies die bei der Superlegierungsbearbeitung häufige Durchbiegung reduziert. Das bestätigt auch Derek Nading, Anwendungsingenieur bei M.A. Ford Mfg. Co. Inc., der bei einer schwierigen Superlegierungsanwendung typischerweise mit dem firmeneigenen TuffCut XT9 (380er Serie) startet.
„Der XT9 ist ein 9-schneidiger, variabler Teilung, 37-Grad-Drallwinkel-Schaftfräser, den wir vor einigen Jahren für einen großen Luftfahrtkunden als Sonderwerkzeug entwickelt haben“, sagt er. „Wir stellten schnell fest, dass er in hitzebeständigen Superlegierungen unübertroffene Leistung bietet, also machten wir nach einigen weiteren Anpassungen – darunter eine TiAlSiN-basierte (ALtima Xtreme) Beschichtung – daraus ein Standardangebot.“
Wie bei SGS und anderen Schneidwerkzeugherstellern schlägt M.A. Ford auch vor, dass eine trochoidale Frässtrategie der klare Weg vorwärts bei der Superlegierungsbearbeitung ist.
„Dank der Fortschritte bei Werkzeugmaschinen und ihren Steuerungen in den letzten Jahren geben dynamische Frästechnologie zusammen mit beschichtetem Hartmetall die bestmögliche Standzeit und Spanabfuhrrate“, sagt Dirk Dietsch, Regional Business Manager für M.A. Fords Great-Lakes-Region.
„Doch das sind nicht die einzigen Vorteile des dynamischen Fräsens“, fügt er hinzu. „Es liefert auch geringere Schneidkräfte, verbesserte Teileoberflächenqualität, Reduzierung kritischer Wärme im Werkstück und den konsistentesten, sichersten Prozess gegen katastrophalen Werkzeugbruch.“
Werkzeug kühl halten
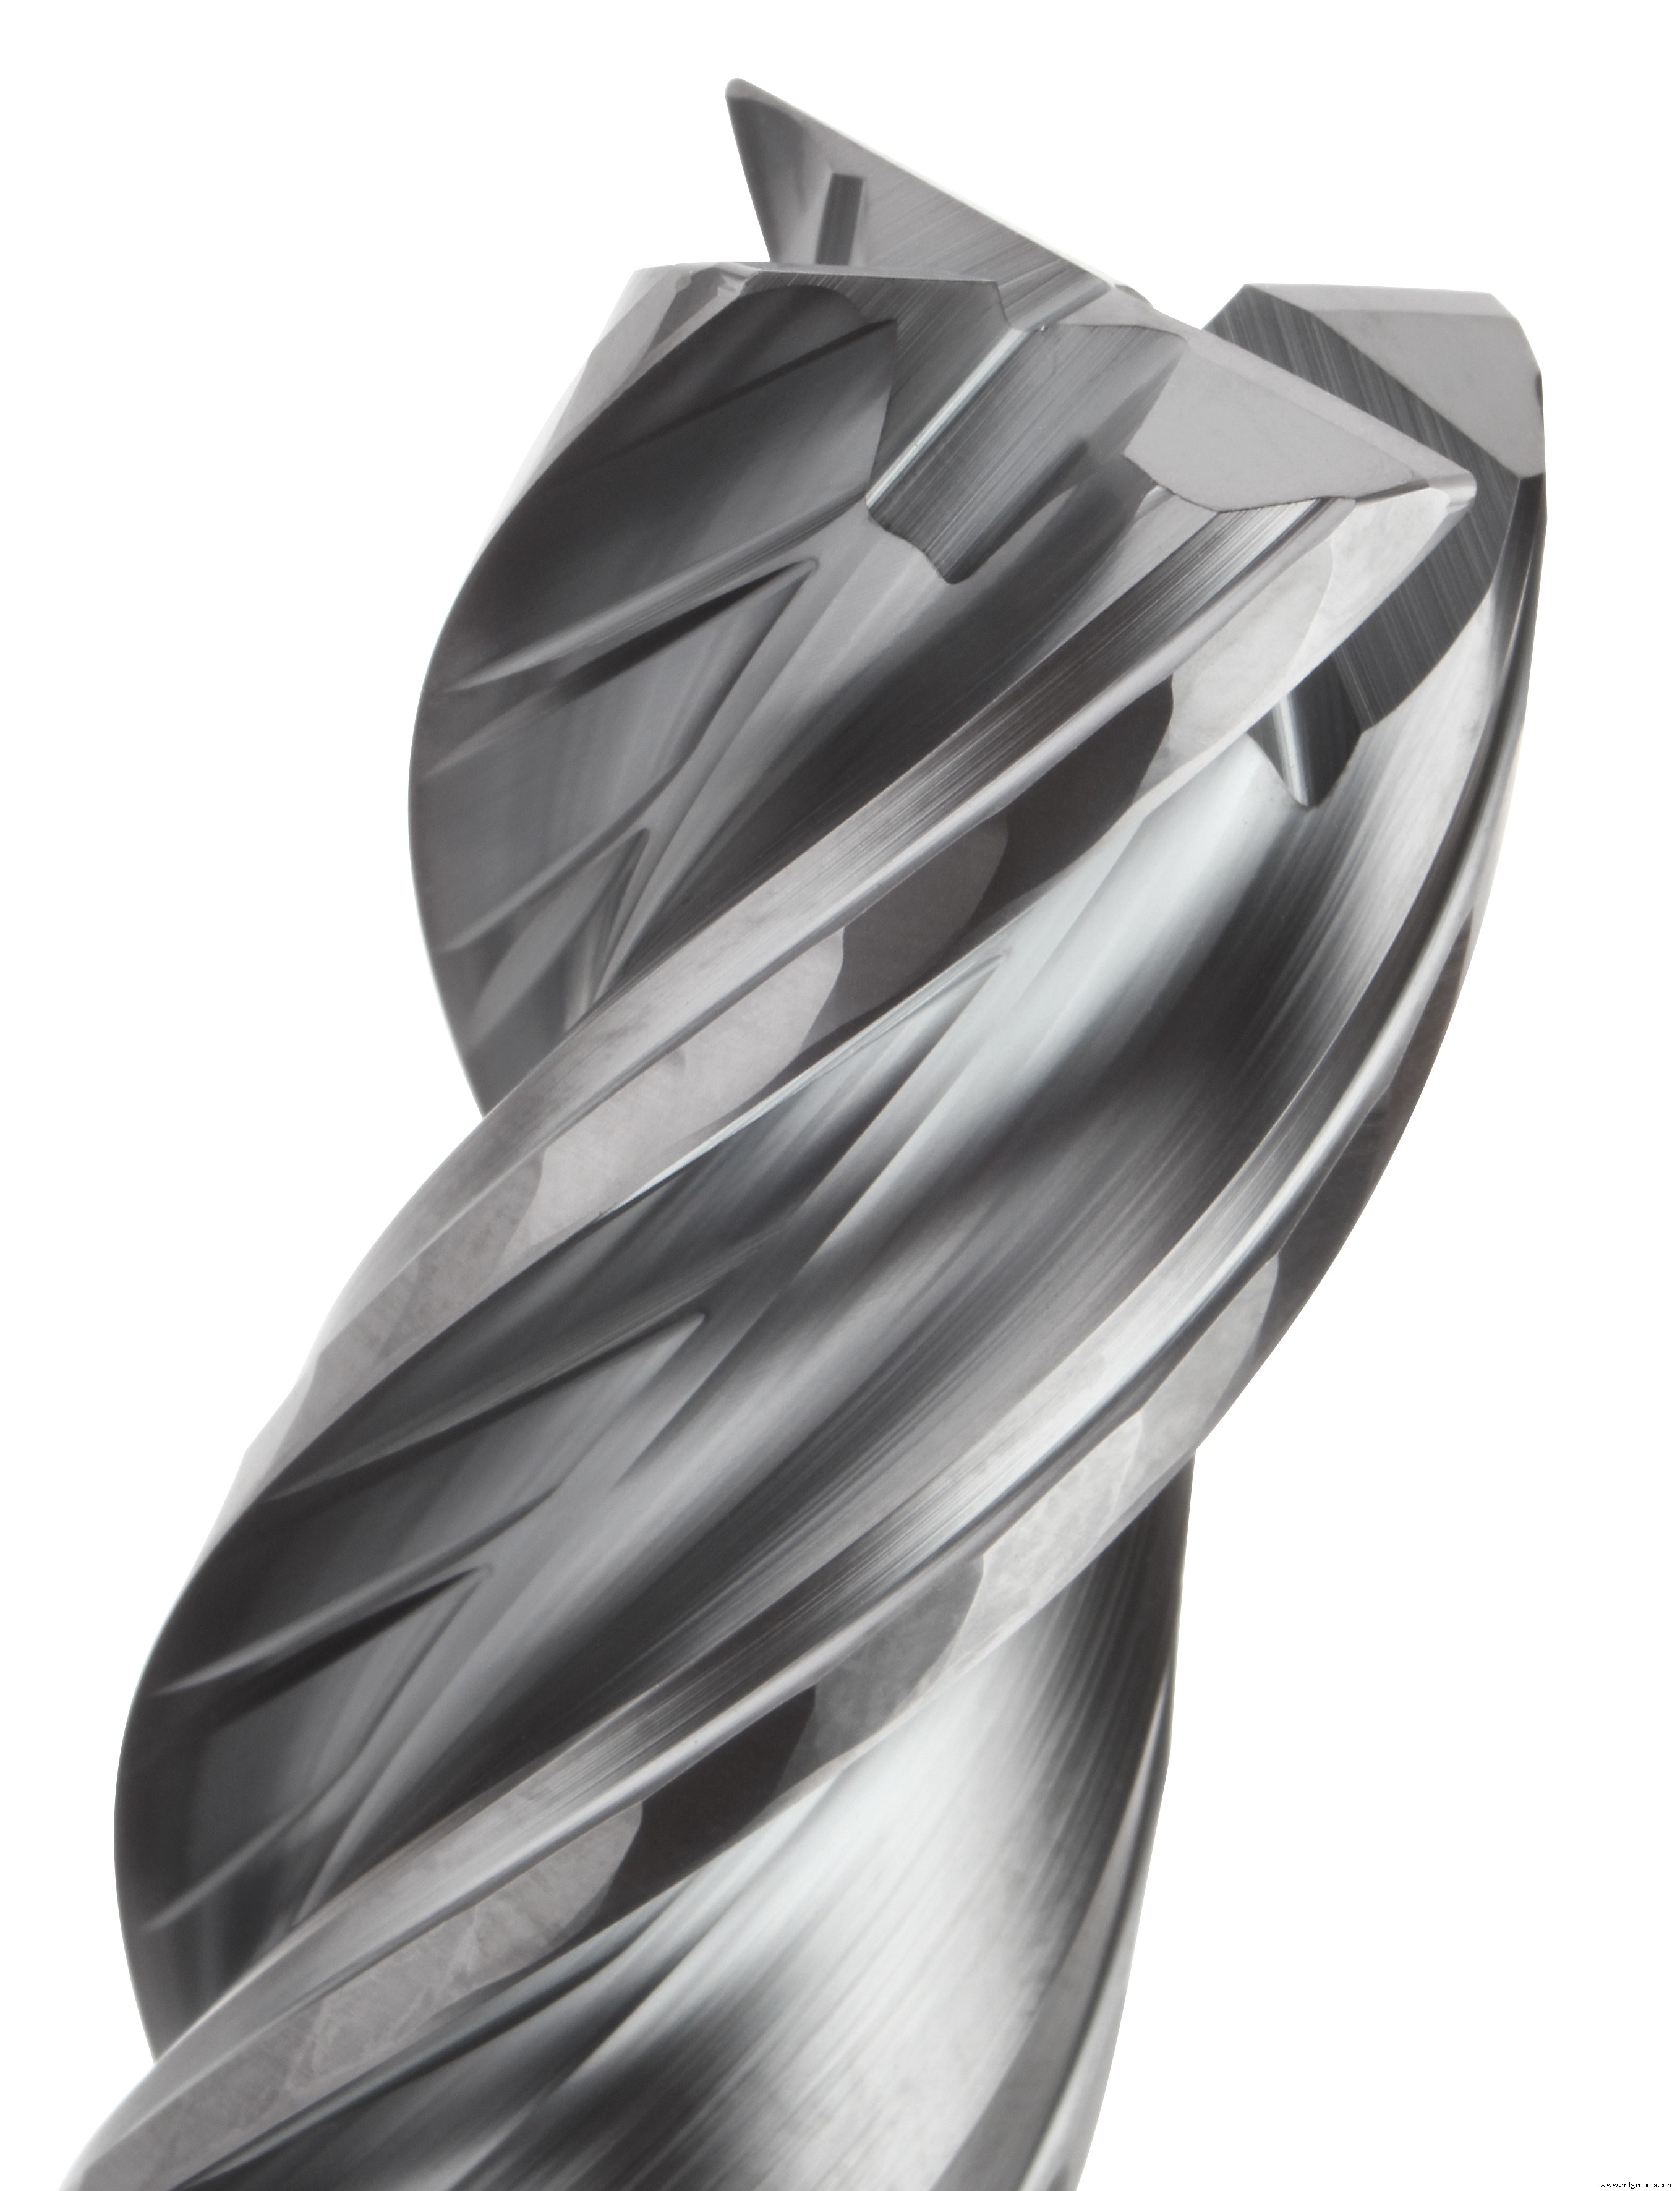
Beide Schneidwerkzeugspezialisten betonen die Notwendigkeit einer starren Aufspannung und eines ebenso robusten Werkzeugmaschinen, wie auch Steve Archambault, Regional Product Manager bei Kennametal Inc. Auf die Frage, welcher der firmeneigenen Schaftfräser für erfolgreiches Superlegierungszerspanen am besten sei, nannte er mehrere Möglichkeiten, hob aber den HARVI 1 TE als erste Wahl hervor.
„Es gibt ein paar Tricks in seinem Design, die es dem HARVI 1 TE erlauben, ruhiger und mit weniger Reibung zu laufen“, sagt er. „Bei diesen Hochtemperaturlegierungen ist genau dieser Teil – Hitze und Reibung – ein riesiges Problem. Mit einer exzentrischen Facettenfreifläche, spezieller Spankammer und parabolischem Kern für Festigkeit hat dieses Werkzeug alle Attribute, die für effizientes Superlegierungsschneiden nötig sind.“
Greg Sage, Regional Product Manager für Drehen bei Kennametal, weist schnell darauf hin, dass Vollhartmetall nicht das einzige Spiel in der Stadt ist für die Bearbeitung von Superlegierungen; es gibt auch Keramik.
Sage sekundiert den Rat der anderen zur Steifigkeit, fügt aber hinzu, dass sie besonders notwendig ist bei Werkzeugen wie Kennametals Vollkeramik-Schaftfräsern und in Drehapplikationen, wo Keramik oder PCBN (polykristallines kubisches Bornitrid) verwendet wird.
„Bei gegebener steifer Aufspannung können Sorten wie unsere KYS25-Keramik Schnittgeschwindigkeiten von 700 sfm (ca. 213 m/min) oder mehr in Superlegierungen erreichen, was den Durchsatz enorm steigert“, sagt Sage. „Und für Schlichtoperationen machen Kennametals KB1630 PCBN-Wendeplatten einen fantastischen Job. Wichtig ist jedoch, dass sich Werkstätten bewusst sind, dass es viele Optionen gibt, und sie ihren Schneidwerkzeuglieferanten um Unterstützung bitten sollten, wenn sie entscheiden, welche sie verwenden und wie sie sie anwenden.“
Setups super machen
Schneidwerkzeughersteller werden Ihnen sagen, dass ein materialspezifische Sorte und Geometrie, starre Aufspannung und die richtige Werkzeugmaschine allesamt nötig sind für erfolgreiches Zerspanen von hitzebeständigen Superlegierungen wie Inconel und Hastelloy.
Sie haben recht, natürlich, aber es gibt mehr zur HRSA-Geschichte als das.
Wenn der Bohrer oder Fräser es erlaubt, ist die Verwendung von gefiltertem, gut gewartetem Kühlschmierstoff durch das Werkzeug bei Drücken von 70 bar oder mehr (1.000 psi) ebenfalls ratsam. Natürlich gilt diese Aussage gleichermaßen für weniger anspruchsvolle Materialien, genauso wie für die meisten Drehoperationen.
Auch die Werkzeughalterkonstruktion verdient sorgfältige Überlegung. Da Werkzeugausziehen beim Schruppen von Superlegierungen, Titan und sogar Aluminium ein Problem ist, ist ein Haimer Safe-Lock oder vergleichbarer Anti-Slip-Werkzeughalter eine gute Investition. Genauso wie ein Werkzeugauswuchtsystem. Wie jeder Zerspaner weiß, sind die Beseitigung von Rundlauf und Vibrationen der Schlüssel zur Verlängerung der Standzeit und Verbesserung der Teilequalität; einer der besten Wege, dies zu erreichen – zusätzlich zur Verwendung hochwertiger hydraulischer, mechanischer oder Schrumpfspannfutter – ist, die komplette Werkzeughalter-Montage vor dem Einsatz auszuwuchten.
Folgen Sie diesen Schritten, und Sie werden bald feststellen, dass Superlegierungen gar nicht so super-schwierig sind.
Welche Tipps und Techniken können Sie zum Zerspanen von Superlegierungen beitragen? Teilen Sie Ihre Gedanken und Erkenntnisse in den Kommentaren unten.
Wie managen Sie das Zerspanen schwer zerspanbarer Materialien?
Da Hersteller in einem herausfordernden globalen Markt einen Vorteil suchen, ist es wichtig zu verstehen, wie bestimmte Metalle zu bearbeiten sind.
Techniken zum Zerspanen von Superlegierungen – Metallen, die notorisch schwer zu zerspanen sind, aber in der Luftfahrt, Energie- und Medizintechnik allgegenwärtig – sind daher nützlich zu kennen.
Helfen Sie anderen, Einblicke in die Bearbeitung dieser Materialien zu gewinnen, indem Sie an unserer Umfrage teilnehmen.
Welche Techniken zum Zerspanen von Superlegierungen finden Sie am nützlichsten?
Industrietechnik
- 4 bewährte Strategien zur Steigerung der Rentabilität Ihres Fertigungswerks
- 12 bewährte Strategien für beschleunigtes Wachstum Ihres CNC-Bearbeitungsgeschäfts
- Zähe Materialien zerspanen: Tipps für bessere Oberfläche & Standzeit
- Titanbearbeitung meistern: Die besten Fräswerkzeuge für Superlegierungen auswählen
- 7 essenzielle Werkzeugbeschichtungen für überlegenes CNC-Zerspanen
- Präzisions-Medizintechnik-Zerspanung meistern: 8 essenzielle Techniken für Titan, Cobalt-Chrom & Edelstahl
- 5-Achs-CNC-Effizienz maximieren: 4 bewährte Insider-Tipps
- Top 5 Schneidtechniken für nickelbasierte Hochtemperaturlegierungen
- Medizintechnik-Zerspanung: Expertenrat zu Schneidwerkzeugen für Präzision und Erfolg
- Die besten Bronzelager-Materialien für Ihre Ausrüstung wählen