



Tiefkavitätenbearbeitung meistern: Zuverlässige Lösungen mit OSG EXOCARB® WXS® Schaftfräsern
OSG EXOCARB® WXS® Schaftfräser-Serie bietet zuverlässige Alternative für Tiefkavitätenbearbeitung
Magnus Hoyer, OSG Deutschland
Eine Reihe von Herausforderungen – schlechte Spanabfuhr, Vibrationen, Rattern, Werkzeuginstabilität und geringe Standzeit – sind häufig mit der Bearbeitung tiefer Kavitäten verbunden. In tiefen Anwendungen werden die Seitenwände des Werkstücks zu Barrieren für ordnungsgemäße Spanabfuhr. Die Spanabfuhr verschlechtert sich nur, je tiefer ein Fräser in ein Bauteil vordringt. Zudem können Werkzeughalter und Adapter aufgrund der hohen Konturen und schmalen Stege mit dem Werkstück kollidieren. Bei Standardschneidwerkzeugen sind die Schneidkanten voll mit dem Werkstück eingriffen, was zu radialen Schneidkräften führt, die Vibrationen, Rattern und damit Werkzeugversagen auslösen können. Elektrische Entladungsbearbeitung (EDM) wird oft als Alternative für die Tiefkavitätenbearbeitung genutzt, ist aber extrem zeitaufwändig und kostspielig.
Die Meissner AG, ein deutscher Hersteller von Prototypen, Produktionswerkzeugen und Formen, stand vor einer solchen Herausforderung bei der Herstellung von Wassermantelkernwerkzeugen, die die Bearbeitung enger Taschen, schmaler Stege und hoher Konturen erfordern. Als Hersteller, der immer mit den neuesten Produktionsanlagen und Technologien synchron ist, hat Meissner festgestellt, dass selbst mit 5-Achs-Bearbeitung optimale Leistung für diese Art von Arbeit nicht erreicht werden kann.
1922 gegründet und in Biedenkopf-Wallau, Deutschland, ansässig, bietet Meissner Dienstleistungen einschließlich Entwicklung, Design und Fertigung von Prototypen und Produktionswerkzeugen und Formen für Kunden weltweit. Produktionswerkzeuge können Werkzeuge für den Guss von Motorblöcken, Zylinderköpfen, Autofelgen-Teilen aus verschiedenen Materialien, Blasformen für Kraftstofftanks und Füllrohre und mehr umfassen.
Meissner beschäftigt insgesamt 340 Mitarbeiter, davon etwa 50 Ingenieure. Meissner legt großen Wert auf Produktqualität, Zuverlässigkeit und kontinuierliche Innovation. Meissner setzt moderne Ausrüstung und Technologie mit praktisch allen automobilindustriellen CAD-Systemen und einem CAD-basierten Datenmanagement ein, um effektive und effiziente Kommunikation mit seinen Kunden zu ermöglichen.
Meissner war eines der ersten Unternehmen in Deutschland, das 5-Achs-Bearbeitung einführte. Die Reduzierung der Zykluszeit und die Erhöhung der Präzision sind zwei große Vorteile von 5-Achs-CNC-Bearbeitungszentren. Doch Produktionstechniker bei Meissner haben immer häufiger festgestellt, dass es für bestimmte Komponenten nicht immer Sinn macht, sich auf 5-Achs-Bearbeitung zu verlassen.
Laut Christoph Schwarz, Gruppenleiter Mechanische Fertigung bei Meissner, ist die Unfähigkeit, das Potenzial eines 5-Achs-Bearbeitungszentrums voll auszuschöpfen, besonders bei der Bearbeitung von Wassermantelkernwerkzeugen offensichtlich.
„Bei diesen Werkzeugen haben wir enge Bereiche, enge Taschen, schmale Stege und hohe Konturen“, sagte Schwarz. „Schwenkbewegungen der Maschinen sind begrenzt, was Drehzahlen und Vorschübe reduziert.“
Laut Schwarz belasten die Drehbewegungen die Werkzeuge zusätzlich. Je nach Werkstückgeometrie macht ein 5-Achs-Bearbeitungszentrum also nicht immer Sinn. Meissner bearbeitete Tiefkavitätenwerkstücke auch mit EDM, aber das ist zeitaufwändig und kostspielig.
„Mit dem richtigen Werkzeug haben unsere Vergleiche gezeigt, dass wir bei bestimmten Werkstücken mit einem 3-Achs-Bearbeitungszentrum viel schneller sind“, sagte Schwarz.
Tiefe und enge Kavitäten erfordern meist sehr lange und dünne Werkzeuge. Werkzeugdurchbiegung ist ein häufiges Problem während der Bearbeitung. Deshalb suchte Meissner nach einer Alternative, da man weder im 5-Achs-Winkel fräsen noch auf EDM setzen wollte.
Mit den 2-schneidigen Toroidal- und Kugelkopffräsern von OSG scheint eine Lösung gefunden worden zu sein, insbesondere für Konturenschruppen und -schlichten von Kernwerkzeugen für Wassermäntel. Die Idee, OSGs Toroidal- und Kugelkopffräser in Verbindung mit einem 3-Achs-Bearbeitungszentrum einzusetzen, entstand Anfang des Jahres aus einem anderen Projekt. Die Toroidal- und Kugelkopffräser aus OSGs WXS®-Serie wurden aus vielen Gründen gewählt, erklärt Schwarz.
„Erstens die positive Erfahrung. OSG zeigte immer Bereitschaft bei Anfragen, Lieferzeiten waren kurz und die Beratung kompetent“, sagte Schwarz. „Wichtiger jedoch war das Ergebnis, das mit diesen Schneidwerkzeugen erzielt wurde.“
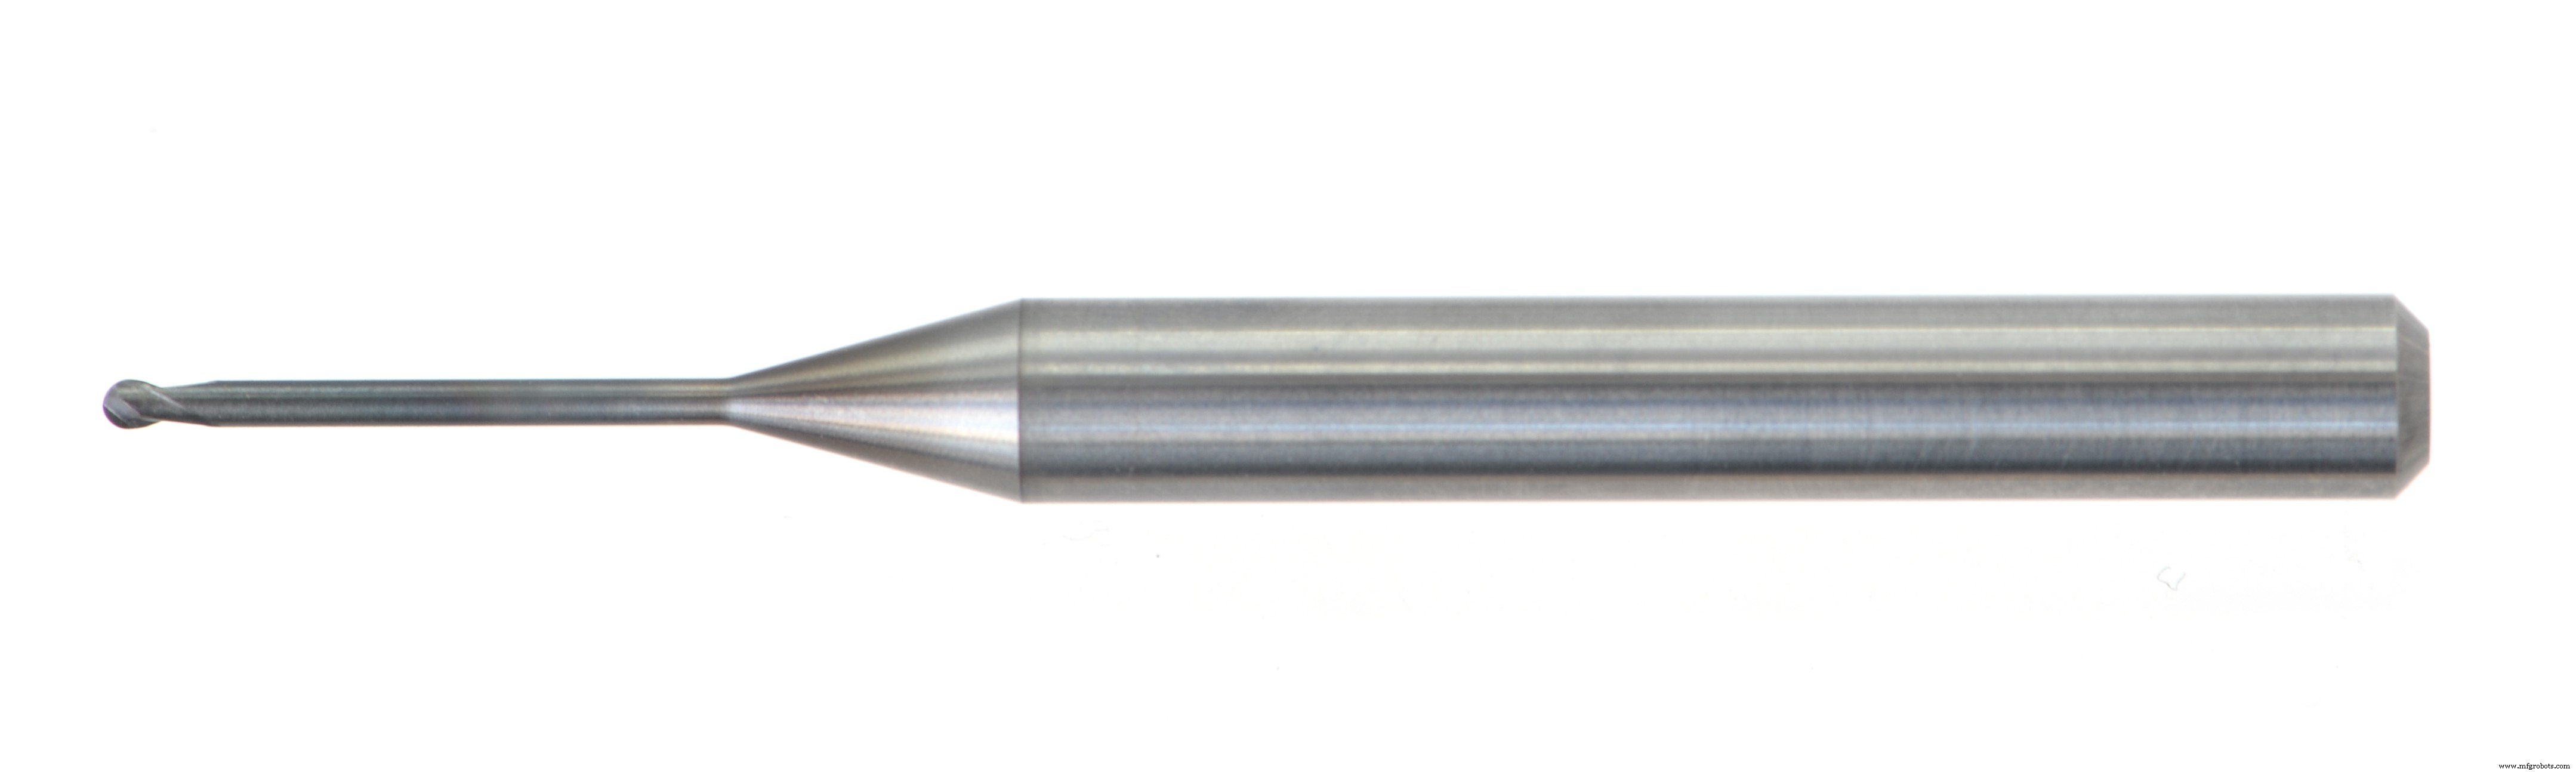
Während die Fräser der WXS®- und WXS-C-Serie aus OSGs Hauptsitz in Japan stammen, werden Werkzeuge der EPL-Serie im OSG-Deutschland-Werk in Göppingen gefertigt. Die WXS®-Schaftfräser-Serie ist mit einer superharten Nanotechnologie-Beschichtung für hohe Hitzebeständigkeit ausgelegt. Sie ist für Werkstoffe über 50 HRC konzipiert. Die OSG-Original-WXL®-Beschichtung hat eine Oxidationstemperatur von 1.300 °C, um höhere Spindeldrehzahlen und längere Standzeiten zu ermöglichen, selbst bei Hochgeschwindigkeits- oder Trockenbearbeitung. Ihre einzigartige Werkzeuggeometrie ermöglicht hochwertige, hochpräzise Fräsbearbeitung selbst unter schwierigen Bedingungen. Neben dem WXS®-Schaftfräser ist der WXS-CRE ein 5-schneidiger Hochleistungs-Hartmetallschaftfräser mit Superradius für Werkstoffe bis 65 HRC. Last but not least ist der EPL ein 2-schneidiger Hochleistungs-Langhals-Kugelkopffräser für Werkstoffe von 45 HRC bis 60 HRC.
Bearbeitungsversuche wurden am Wassermantelkernwerkzeug mit tiefen Kavitäten mittels 3-Achs-Fräsen durchgeführt. Werkzeuge verschiedener Hersteller wurden unter identischen Bedingungen getestet. Laut Matthias Bassler, Abteilungsleiter Produktion bei Meissner, fiel die Entscheidung zugunsten von OSG.
„Wir schauen nicht auf die letzte Sekunde, aber Zeit ist auch ein wichtiger Faktor für uns“, sagte Bassler.
„Wir haben sehr viele, sehr zeitaufwändige Schlichtoperationen. Qualität, Standzeit und Prozesszuverlässigkeit sind von enormer Bedeutung. Jegliche Nacharbeit – aus welchem Grund auch immer – hätte enorme Auswirkungen auf die Kosten. Unsere Tests haben gezeigt, dass wir mit Werkzeugen anderer Hersteller einen zusätzlichen Schritt fahren mussten. Mit OSG hingegen lief alles glatt“, sagte Bassler.
Zusätzlich zur Produktivität hat Meissner strenge Anforderungen an Maßgenauigkeit und Oberflächengüte. Kernwerkzeuge werden mit einem optimalen Bearbeitungszuschlag von 0,3 mm vorgeschliffen. Nach dem Schlichten müssen Toleranzen auf allen Ebenen innerhalb des angegebenen Toleranzbereichs von 0,03 mm liegen. Solche Ergebnisse erfordern naturgemäß 적절한 Programmierung.
„Um die Arbeit richtig zu machen, muss man zuerst die Werkzeugfolge bestimmen“, sagte Christoph Rothenpieler, CAM-Programmierer bei Meissner.
„Die Werkzeuge für Schruppen und Vorschlichten sollten so gewählt werden, dass so wenig Durchbiegung wie möglich später beim Schlichten auftritt. Das ist der einzige Weg, um einen optimalen Kontur vorzubereiten“, fügte Rothenpieler hinzu.
Voraussetzungen für solche Präzision hängen stark vom Bearbeitungszentrum und den Schneidwerkzeugen ab. In diesem Fall liefern Hermle-Bearbeitungszentren die besten Ergebnisse. 80 Prozent der Schlichtarbeit werden auf diesen Maschinen erledigt. In puncto Schneidwerkzeuge weiß OSG-Verkaufsleiter Uli Blöcher, worauf es wirklich ankommt.
„Die Unterschiede zwischen Werkzeugen werden primär durch die Wahl des Hartmetalls, die Geometrie der Schneidkanten, die Steifigkeit der Schäfte und vor allem durch das Substrat oder wie das Werkzeug an den Schneidkanten arbeitet, bestimmt“, sagte Blöcher.
OSGs EXOCARB® WXS®-Serie bietet einzigartige Schneidwerkzeuggeometrien, die schnellere Zykluszeiten bei tiefen Anwendungen ermöglichen. Die Spiralgash-Technologie der Schneidgeometrie minimiert Vibrationen und Rattern und ermöglicht so stabiles Konturfräsen.
Sehen Sie sich dieses kurze Video an, um einen Vergleich der Wärmeentwicklung zwischen OSGs EXOCARB® WXS® und einem Konkurrenz-Schaftfräser in D2-Werkzeugstahl zu sehen:
Meissners Suche nach einer alternativen Bearbeitungslösung hat es ihnen ermöglicht, eine Reihe von 3-Achs-Bearbeitungszentren wiederzubeleben, während ihre 5-Achs-Zentren mit anderen Aufträgen voll ausgelastet sind.
Mit dem richtigen Werkzeug kann ein 3-Achs-Zentrum ein 5-Achs-Zentrum übertreffen, um die Rentabilität zu maximieren. OSGs Werkzeuge zeigen, dass das Fräsen von tief und eng auf einem 3-Achs-System mit minimalem Rattern, Zykluszeit und Rüstzeit möglich ist, während gleichzeitig Abtragsrate und Standzeit steigen. Manchmal das Infragestellen einer etablierten Methode der erste Schritt zum Fortschritt sein.
Zuvor in SHAPE IT Magazine vorgestellt.
Industrietechnik
- 3-Achs vs. 5-Achs-Zerspanung: Was Sie wissen müssen
- Hochgeschwindigkeitszerspanung (HSM): Schlüsselvorteile für die Teilefertigung
- NADCAP-Zertifizierung: Qualität und Vertrauen in der Präzisionsbearbeitung steigern
- Zukunft der Zerspanung: Technologische Disruption & aufkommende Trends meistern
- Premium-Edelstahllösungen für Schneiden, Schleifen und Finishen
- Fortgeschrittene Zerspanung von Titan & HRSA-Metallen: Bearbeitbarkeit, Kühlschmierstoffe und Werkzeuge optimieren
- Optimale CNC-Werkzeug- & Programmauswahl für Spitzenleistung
- Mill-Turn-Bearbeitungszentren: Duale Fräs- & Dreh-Lösungen
- Vielseitige CNC-Drehbearbeitung: Von Metall bis Kunststoff
- Konventionelle vs. nicht-konventionelle Zerspanung: Techniken, Anwendungen, Nutzen