



Herausforderungen bei der Edelstahlbearbeitung meistern: Lösungen & Best Practices
Stetig neue Produkte stellen höhere Anforderungen an Werkstoffwerkstoffe. Manchmal müssen Materialien besondere Anforderungen an hohe Härte, Verschleißfestigkeit, Zähigkeit etc. erfüllen – es entstehen schwer zerspanbare Werkstoffe, und die Bearbeitungstechnologie wird höher gefordert. Im Vergleich zu hochwertigem Baustahl enthalten Edelstähle Legierungselemente wie Cr, Ni, Nb, Mo. Deren Zunahme verbessert nicht nur die Korrosionsbeständigkeit, sondern beeinflusst auch die Zerspanbarkeit von Edelstahl.
Dieser Artikel nimmt Edelstahl und andere schwer zerspanbare Werkstoffe zum Gegenstand, verbindet dies mit praktischen Problemen, analysiert die Bearbeitungsschwierigkeiten von Edelstahl und schlägt praktikable, effektive Lösungen vor.
Der Artikel kombiniert praktische Bearbeitungsprobleme, analysiert die Schwierigkeiten der Edelstahlbearbeitung und schlägt praktikable, effektive Lösungen vor.
Analyse der Schwierigkeiten beim Edelstahlschneiden
In der Praxis ist das Schneiden von Edelstahl oft von Werkzeugbruch und Aufbauschneide begleitet. Aufgrund der großen plastischen Verformung beim Schneiden brechen die entstehenden Späne nicht leicht und neigen zum Aufkleben, was zu starker Kaltverfestigung während des Schneidprozesses führt. Jeder Schnitt erzeugt eine verfestigte Schicht für den nächsten Schnitt. Nach mehrfacher Aufschichtung wird der Edelstahl im Schneidprozess immer härter, die erforderliche Schneidkraft steigt.
Die Entstehung der Kaltverfestigungsschicht und der Anstieg der Schneidkraft führen zwangsläufig zu erhöhter Reibung zwischen Werkzeug und Werkstück, auch die Schneidetemperatur steigt.
Zudem ist die Wärmeleitfähigkeit von Edelstahl gering, die Wärmeabfuhr ungünstig; viel Schneidewärme konzentriert sich zwischen Werkzeug und Werkstück, was die bearbeitete Oberfläche verschlechtert und die Oberflächenqualität stark beeinträchtigt. Der Temperaturanstieg verschleißt das Werkzeug stärker, erzeugt Mondkrater auf der Spanfläche und Ausbrüche an der Schneide – was Oberflächenqualität mindert, Arbeitswirkung senkt und Produktionskosten erhöht.
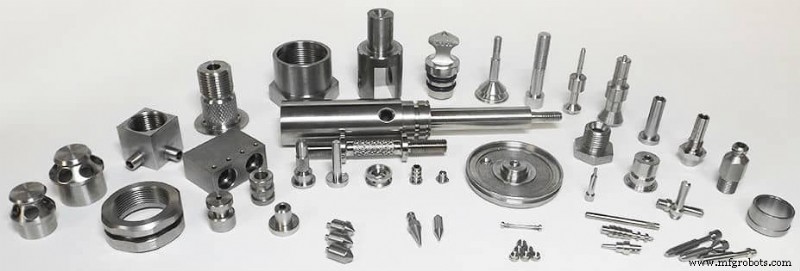
Wege zur Qualitätsverbesserung bei der Edelstahlbearbeitung
Aus dem Obigen geht hervor: Edelstahlbearbeitung ist schwieriger, es entsteht leicht eine „verfestigte Schicht“, Werkzeugbruch, Späne brechen nicht leicht, kleben am Werkzeug, was den Werkzeugverschleiß verstärkt. Für diese Schneideeigenschaften von Edelstahl haben wir aus drei Aspekten – Werkzeugwerkstoff, Schnittparameter, Kühlmethode – Wege zur Qualitätsverbesserung gesucht.
3.1 Auswahl des Werkzeugwerkstoffs
Das richtige Werkzeug ist Basis für hochwertige Teile. Zu schlechtes Werkzeug liefert keine qualifizierten Teile; ein gutes Werkzeug erfüllt zwar Oberflächenqualität, verursacht aber leicht Verschwendung und erhöht Kosten. In Anbetracht der schlechten Wärmeabfuhr, Kaltverfestigungsschichten und Aufklebeneigung beim Edelstahlschneiden sollte der gewählte Werkzeugwerkstoff gute Hitzebeständigkeit, hohe Verschleißfestigkeit und geringe Affinität zu Edelstahl aufweisen.
3.1.1 Hochleistungsschnellarbeitsstahl (High Speed Steel)
Hochleistungsschnellarbeitsstahl ist ein hochlegierter Werkzeugstahl mit Zügen von W, Mo, Cr, V, Co etc. Er weist gute Verarbeitbarkeit, gute Festigkeit und Zähigkeit, starke Stoß- und Vibrationsfestigkeit auf. Bei der durch Hochgeschwindigkeitsbearbeitung entstehenden hohen Hitze (ca. 500 °C) behält er noch hohe Härte (HRC noch über 60). Gute Rotglutbeständigkeit, geeignet für Fräser, Bohrer und andere Fräswerkzeuge, die den Anforderungen von Edelstahlschneiden – verfestigte Schicht, schlechte Wärmeabfuhr – gerecht werden.
W18Cr4V ist der typischste Schnellarbeitsstahl. Seit seiner Entstehung 1906 wurde er vielfach zu diversen Werkzeugen verarbeitet. Mit stetiger Verbesserung der mechanischen Eigenschaften schwer zerspanbarer Werkstoffe reicht W18Cr4V nicht mehr aus. Hochleistungs-Cobalt-Schnellarbeitsstahl wurde notwendig. Gegenüber normalem Schnellarbeitsstahl bietet er bessere Verschleißfestigkeit, Rotglutbeständigkeit und Zuverlässigkeit. Geeignet für hohe Abtragsraten und unterbrochenes Schneiden. Gängige Sorten: z. B. W12Cr4V5Co5.
3.1.2 Hartmetall (Hard alloy steel / Cemented Carbide)
Hartmetall ist ein Pulvermetallurgieprodukt aus hochharten, feuerfesten Metallkarbiden (WC, TiC) als Hauptbestandteil, mit Co, Ni, Mo als Bindemittel, im Vakuum- oder Wasserstoffofen gesintert. Hartmetall verfügt über gute Festigkeit, Zähigkeit, Hitzebeständigkeit, Verschleißfestigkeit, Korrosionsbeständigkeit, hohe Härte etc. – eine Reihe exzellenter Eigenschaften. Bei 500 °C bleibt es im Wesentlichen unverändert, bei 1000 °C noch hohe Härte – geeignet für schwer zerspanbare Materialien wie Edelstahl und hitzebeständige Stähle. Gängige Hartmetalle in drei Hauptkategorien: YG-Typ (Wolfram-Cobalt), YT-Typ (Wolfram-Titan-Cobalt), YW-Typ (Wolfram-Titan-Tantal/Niob). Zusammensetzung und Einsatz unterscheiden sich stark. YG-Hartmetall hat gute Zähigkeit und Wärmeleitfähigkeit; größere Spanwinkel wählbar, geeignet für Edelstahlschneiden.
3.2 Auswahl geometrischer Parameter für Edelstahlschneidwerkzeuge
1) Spanwinkel γ₀:
In Anbetracht der hohen Festigkeit, guten Zähigkeit und schwer abbrechbaren Späne von Edelstahl sollte – bei ausreichender Werkzeugfestigkeit – ein größerer Spanwinkel gewählt werden. Das reduziert plastische Verformung des Werkstücks, senkt Schneidetemperatur und Schneidkraft und verringert Kaltverfestigung.
2) Freiwinkel α₀:
Erhöhung des Freiwinkels verringert Reibung zwischen bearbeiteter Fläche und Flanke, mindert aber Wärmeabfuhr und Schneidenfestigkeit. Freiwinkelgröße hängt von Schnitttiefe ab: Bei großer Schnitttiefe kleineren Freiwinkel wählen.
- Hauptschrägwinkel κᵣ, Nebenschrägwinkel κ'ᵣ:
Verringerung des Hauptschrägwinkels κᵣ verlängert die wirksame Schneidenlänge – gut für Wärmeabfuhr, erhöht aber Radialkraft beim Schneiden, was Vibration begünstigt. κᵣ oft 50°–90°. Bei unzureichender Maschinensteifigkeit kann er erhöht werden. Nebenschrägwinkel oft κ'ᵣ = 9°–15°.
4) Schneidkantenneigung λₛ:
Zur Erhöhung der Schneideneckenfestigkeit wird λₛ meist 7° bis -3° gewählt.
3.3 Auswahl von Kühlschmierstoff und Kühlmethode
Die Zerspanbarkeit von Edelstahl ist schlecht; an Kühlschmierstoff werden höhere Anforderungen an Kühlung, Schmierung, Penetration und Reinigung gestellt. Gängige Kühlschmierstoffe:
1) Emulsion:
Häufige Kühlmethode mit guter Kühl-, Reinigungs- und Schmiereigenschaft – oft für Edelstahl-Schruppdrehen verwendet.
2) Sulfidhaltiges Öl (Vulcanized oil):
Bildet beim Schneiden hochschmelzende Sulfide auf der Metalloberfläche, die bei hoher Temperatur nicht leicht zerstört werden – gute Schmierung, gewisse Kühlung – allgemein für Bohren, Reiben, Gewindeschneiden.
3) Mineralöle (Motoröl, Spindelöl):
Gute Schmierung, aber schlechte Kühlung und Penetration – geeignet für Außenpräzisionsdrehen.
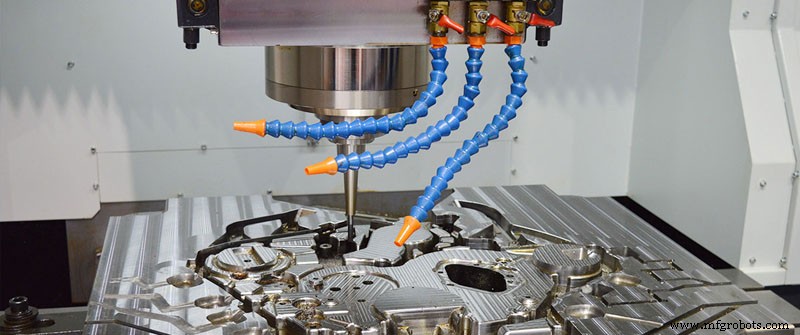
Während des Schneidens sollte die Kühlmitteldüse auf den Schneidbereich gerichtet sein; besser noch Hochdruckkühlung, Sprühkühlung etc.
Zusammenfassend: Obwohl Edelstahl schlechte Zerspanbarkeit, starke Kaltverfestigung, große Schneidkraft, geringe Wärmeleitfähigkeit, Aufklebeneigung, Werkzeugverschleiß etc. aufweist, lassen sich diese Probleme lösen, wenn man passende Bearbeitungsmethode, Werkzeug, Schnittverfahren, Schnittparameter, Kühlmittel wählt und im Arbeitsalltag sorgfältig nachdenkt.
Herstellungsprozess
- Edelstahlgriffe: Vorteile, Nachteile & Experteneinschätzung
- Rostfreier Stahl erklärt: Zusammensetzung, Herstellung und globale Bedeutung
- Rostfreie Stahlsorten: Typen, Eigenschaften & Häufige Anwendungen
- Premium-Edelstahllösungen für Schneiden, Schleifen und Finishen
- Werkzeugbruch, -verschleiß & -ausbrüche verstehen: Ursachen, Verhütung & Lösungen
- Edelstahl vs. Baustahl: Was ist beim Stanzen überlegen?
- Vielseitige CNC-Drehbearbeitung: Von Metall bis Kunststoff
- Konventionelle vs. nicht-konventionelle Zerspanung: Techniken, Anwendungen, Nutzen
- Warum Stahl die Präzisions-CNC-Bearbeitung dominiert: Vorteile & Anwendungen
- Edelstahlbearbeitung meistern: Techniken & Best Practices