



5 Lösungen für häufige Fehler im CNC-Bearbeitungszentrum
Ein CNC-Bearbeitungszentrum steht für hochpräzises, hocheffizientes automatisches Metallbearbeitungsgerät, ausgestattet mit Mehrpositionen-Revolver oder Antriebsrevolver – fähig zur Bearbeitung von Linearzylindern, Schrägzylindern, Bögen, diversen Gewinden, Nuten, Schnecken und anderen komplexen Werkstücken. Es verfügt über diverse Kompensationsfunktionen der Linear- und Bogeninterpolation und zeigt ehrliche wirtschaftliche Wirkung bei der Fertigung komplexer Teile. Jedoch: Jedes Problem im System, Antriebssystem, der Elektronik oder dem Regelobjekt verursacht Fehler. Im folgenden Leitfaden stellen wir kurz Ursachen und Lösungen von Fehlern in der CNC-Bearbeitung vor.
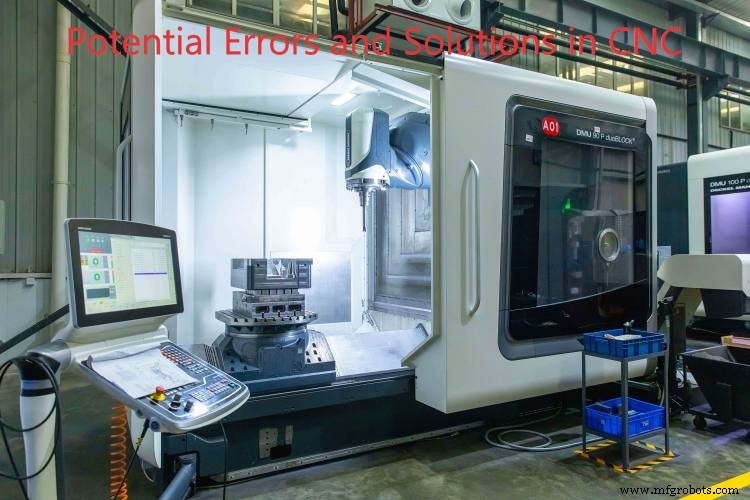
Ursachen von Fehlern im CNC-Bearbeitungszentrum & Behebungsmöglichkeiten
- Bei Hochgeschwindigkeitsbearbeitung: Beschleunigungs-/Verzögerungsfehler und Servosystem-Nachlauf im CNC-System.
- Durch Trägheit von System, Antrieb und Elektronik des Regelobjekts: Dynamische Fehler wie Überschwingen, Schwingungen, Überfahren, Aus-Schritt bei hoher Beschleunigung.
- Bei 3-Achs-CNC-Seitenfräsen: Bearbeitungsfehler besteht aus Linearapproximationsfehler und Normalenvektor-Rotationsfehler.
- Bearbeitungsfehler hängt mit Normalenkrümmung der bearbeiteten Fläche, Werkzeugradius und Interpolationslänge zusammen – proportional zum Quadrat der Interpolationslänge.
- Programmierung, Werkzeugwahl und menschliche Faktoren können anomale Bearbeitungsgenauigkeit verursachen.
- Normalenvektor-Rotationsfehler durch Rotation des Normalenvektors der bearbeiteten Fläche entlang der Interpolationsrichtung – proportional zum Werkzeugradius.
- Genauigkeitsfehler durch Einfluss von Werkzeugmaterial und Schneidölleistung.
Lösungen für Fehler im CNC-Bearbeitungszentrum
- Automatische Beschleunigung/Verzögerung des Numeriksystems wird per Softwarefunktion realisiert. Grundanforderung: Gewähltes Beschleunigungsgesetz muss Bahn- und Positionsgenauigkeit sichern, und Beschleunigungsprozess muss schnell, stabil, stabil sein. Gleichzeitig: Steueralgorithmus so einfach wie möglich für Computerrealisierung.
- Bei konvexen Flächen: Normalenvektor-Rotationsfehler durch Werkzeugmittelpunktsmodifikation kompensierbar; bei konkaven Flächen keine Kompensation nötig. Wenn System keine Autokompensation: Werkzeugradius reduzieren, um Fehler zu verringern.
- Linearapproximationsfehler wird durch Interpolations-Sehnenlänge bestimmt – abhängig von Interpolationszyklus und Werkzeugvorschub des Numeriksystems. Kontrollierbar durch: Numeriksystem mit kleinerem Interpolationszyklus wählen oder Vorschub reduzieren.
- Resthöhenfehler der Schneidlinie = Hauptfaktor für Oberflächenrauheit bei Freiformflächenbearbeitung. Steuerbar durch sinnvolle Schnittlinienbreiten-Parameter.
- Werkzeugmaterial und Schneidöl des CNC-Zentrums beeinflussen direkt Werkzeugverschleiß – schnell verschleißende Werkzeuge erzeugen große Werkstückfehler. Genauigkeitsverbesserung durch passende Werkzeug- und Schneidölwahl für verschiedene Prozesse.
Obige Ursachen für Fehler im CNC-Bearbeitungszentrum: Nur durch Analyse der Fehlermanismen lassen sich gezielte Maßnahmen ergreifen, um Werkstückqualität effektiv zu verbessern.
Industrietechnik
- Vorteile der CNC-Bearbeitung für die moderne Fertigung entdecken
- Präzision entfesseln: Hauptvorteile der CNC-Bearbeitung für die moderne Fertigung
- Den besten CNC-Bearbeitungsservice in China finden: Ein praktischer Leitfaden
- Hochgeschwindigkeits-CNC-Bearbeitungszentrum: Schlüsselkonfigurationen & Anforderungen
- Bewährte Lösungen für häufige CNC-Bearbeitungsfehler
- Der ultimative Leitfaden zur CNC-Kunststoffbearbeitung
- CNC-Bearbeitungskosten verstehen: Schlüsselfaktoren & Optimierung
- CNC-Bearbeitungszentren: Evolution, Einfluss & Entwicklungsgeschichte
- Morgen gestalten: Innovationen, die die Zukunft der CNC-Bearbeitung antreiben
- Fortschrittliche CNC-Bearbeitungszentren: Präzision für Luftfahrt & mehr