



Hochgeschwindigkeits-CNC-Bearbeitungszentrum: Schlüsselkonfigurationen & Anforderungen
In CNC-Bearbeitungsdienstleistungen ist Hochgeschwindigkeits-CNC-Bearbeitung ein sehr wichtiger Prozess, der Teile schnell und präzise bearbeitet und die entsprechende Bearbeitungseffizienz steigert.
Es gibt noch viele Unterschiede zwischen Hochgeschwindigkeits-CNC-Bearbeitungszentren und gewöhnlichen Bearbeitungszentren: Spindeln, Werkzeugmagazine, Werkzeuge, CNC-Systeme – hauptsächlich in Spindeldrehzahl und Schnittvorschub. Ein Standard-Hochgeschwindigkeits-CNC-Bearbeitungszentrum muss die Anforderungen eines Standard-Hochgeschwindigkeits-CNC-Bearbeitungszentrums erfüllen.
1. Die Spezialspindel trägt das Hochgeschwindigkeits-CNC-Bearbeitungszentrum
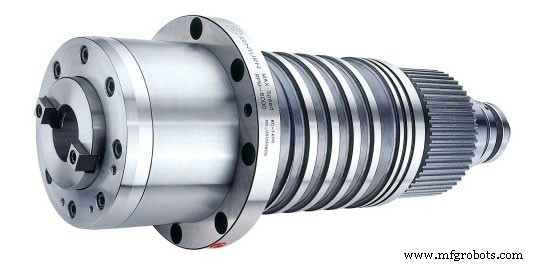
Die Hochgeschwindigkeitsspindel des Hochgeschwindigkeits-Bearbeitungszentrums sollte hohe Präzision, gute Steifigkeit, stabilen Lauf und geringe thermische Verformung aufweisen. Beliebte Spindeltypen in Bearbeitungszentren: Riemenantrieb, Zahnradantrieb, Direct-Drive, Motorspindel (Electric Spindle). Hochgeschwindigkeits-CNC-Bearbeitungszentren können Direct-Drive-Spindeln und Motorspindeln nutzen – die übrigen Typen erfüllen die Grundgeschwindigkeitsanforderungen kaum. Spindeldrehzahl eines Hochgeschwindigkeits-CNC-Bearbeitungszentrums darf nicht unter 10.000 min⁻¹ liegen. Solch hohe Drehzahlen im Wesentlichen nur mit Direct-Drive und Motorspindeln erreichbar.
Maximaldrehzahl Direct-Drive < Motorspindel. Je höher die Drehzahl, desto geringer die Schnittkraft – daher ist die Schnittkraft der Direct-Drive-Spindel weit besser als die der Motorspindel.
2. Hochgeschwindigkeits-CNC-Bearbeitungszentrum Schnittvorschub
Bei CNC-Werkzeugmaschinen: Erhöhung des Schnittvorschubs = Erhöhung der Bearbeitungseffizienz. Dies gilt für Hochgeschwindigkeits-CNC-Bearbeitungszentren. Der Schnittvorschub liegt allgemein bei 20–40 m/min. Natürlich ist der Schnittvorschub der schnellste.
Der ausgereifte Einsatz von Linearmotoren brachte einen qualitativen Sprung für Hochgeschwindigkeits-CNC-Bearbeitungszentren – steigerte Bearbeitungseffizienz und -genauigkeit in alle Richtungen. Antriebsart: berührungsloser Direktantrieb, wenige bewegte Teile, keine Verzerrungsprobleme. Damit erreichte der Maschinenbau ein Niveau, das mit herkömmlichen Kugelgewindetrieben unerreichbar ist. Linearmotor: hohe Beschleunigung/Verzögerung (bis 2g = 10–20× herkömmlicher Antrieb), Vorschubgeschwindigkeit 4–5× herkömmlich.
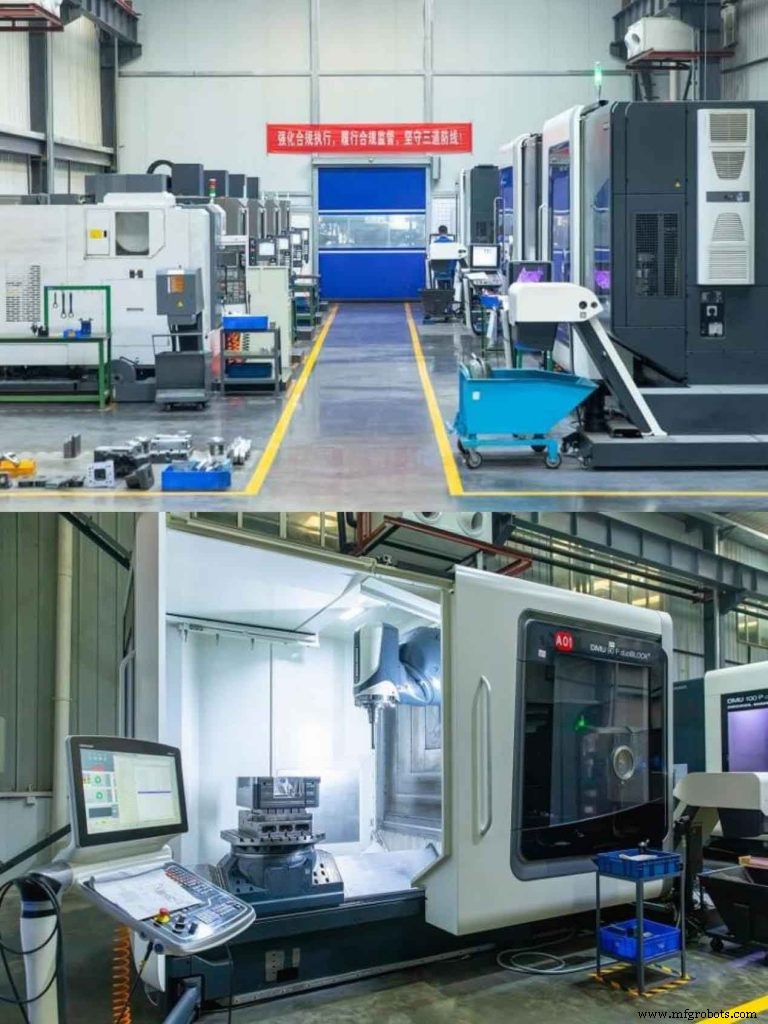
3. Hochgeschwindigkeits-CNC-Bearbeitungszentrum CNC-System
Das CNC-System des Hochgeschwindigkeits-Bearbeitungszentrums hat höhere Anforderungen als das allgemeine CNC-System eines Bearbeitungszentrums. Es muss die schnellste Datenverarbeitungskapazität und höchsten Funktionsumfang haben. Dies gilt für 4- oder 5-Achs-Hochgeschwindigkeitszentren. Bevorzugt: Numerische Steuerung mit 32-Bit- oder 64-Bit-Prozessor. Diese beiden Systeme sind sehr stark und nicht mit gewöhnlichen CNC-Systemen vergleichbar.
4. Hochgeschwindigkeits-CNC-Bearbeitungszentrum Werkzeug
Nicht der Werkzeugtyp, sondern das Werkzeugmaterial ist entscheidend. Gängige Werkzeugmaterialien für Hochgeschwindigkeits-CNC-Bearbeitungszentren: Polycrystalline Diamond (PKD), Cubic Boron Nitride (CBN), Hartstoffbeschichtete Werkzeuge. Ein gutes Werkzeug ermöglicht höchste Schnittgeschwindigkeiten.
Dynamisches Auswuchten der Werkzeugstruktur nötig – besonders bei langen Werkzeugen, um Gefahr durch hohe Fliehkräfte (Bruch von Haltern/Schneiden mit geringer Biegefestigkeit/Bruchzähigkeit) zu vermeiden – kritisch für Hochgeschwindigkeitszentren. Werkzeughaltersystem-Wahl beeinflusst Wiederholgenauigkeit des automatischen Werkzeugwechsels und Schnittsteifigkeit. Aktuell: 7:24 Kegel einseitig spannendes Werkzeughaltersystem bevorzugt.
5. CNC-Programmierung für Hochgeschwindigkeitsbearbeitung
CNC-Programmierung für Hochgeschwindigkeitsbearbeitung unterscheidet sich von gewöhnlicher Bearbeitung. Durch hohen Vorschub und Bearbeitungsgeschwindigkeit muss der Programmierer vorhersagen können, wie das Schneidwerkzeug in das Werkstück eingreift. Neben kleinem Vorschub und geringer Schnitttiefe: Plötzliche Richtungsänderungen im NC-Code vermeiden – sie reduzieren nicht nur Schnittgeschwindigkeit, sondern können "Kriechen" verursachen, was Oberflächenqualität mindert, Über- oder Restmaterial, Werkzeug- und sogar Spindelschaden verursacht. Besonders bei 3D-Konturbearbeitung: Komplexe Profil-/Eckenbereiche separat bearbeiten. Alle Flächen auf einmal bearbeiten ist besser als "Zickzack"-Verfahren, Geradenverfahren oder andere allgemeine Methoden.
Bei Hochgeschwindigkeitsbearbeitung: Werkzeug langsam in Werkstück eintauchen lassen, erneutes Eintauchen nach Ausfahren vermeiden. Besser: Von einer Schicht langsam in die nächste übergehen als plötzlich nach Ausfahren wieder einzutauchen. Stabile Schnittparameter halten: Konsistenz von Schnittdicke, Vorschub, Schnittgeschwindigkeit. Bei Schnitttiefe-Erhöhung: Vorschub reduzieren, da Laständerungen Werkzeugablenkung verursachen – mindert Genauigkeit, Oberflächenqualität, verkürzt Standzeit.
Daher oft: Komplexe Konturbereiche vorbearbeiten, damit Hochgeschwindigkeits-Schlichtwerkzeuge (kleiner Durchmesser) nicht durch plötzliche Laststeigerung hinter Großwerkzeugen (vorheriger Prozess) zurückbleiben. Aktuell haben einige CAM-Software "Restmaterialanalyse"-Funktion. Diese ermöglicht dem CAM-System, nach jedem Schnitt die Lage des Restmaterials genau zu kennen – Schlüssel für konstante Werkzeugbelastung, entscheidend für erfolgreiche Hochgeschwindigkeitsbearbeitung.
Kurz: Je simpler der Werkzeugpfad, desto besser. So kann der Prozess maximalvorschub erreichen, ohne durch dichte Datenpunktcluster und plötzliche Richtungsänderungen abbremsen zu müssen. Im "Zickzack"-Pfad: Verbindung zweier benachbarter Geraden durch "Bogen" (oder bogenähnliches Segment) reduziert Frequenz von Beschleunigungs-/Verzögerungsprogramm-Aufrufen und -Umschaltungen.
Bei Hochgeschwindigkeitsbearbeitung ist die automatische Über-/Restmaterialhalt-Funktion des CAM-Systems unverzichtbar für Bearbeitungsgenauigkeit und -sicherheit. Über-/Restmaterialschaden am Werkstück ist irreparabel. Werkzeugschaden katastrophal. Erfordert: Genaues, kontinuierliches digitales Modell der bearbeiteten Geometrie und effizienten Werkzeugpfadalgorithmus für Konturintegrität. Auch CAM-Werkzeugpfadverifikation wichtig: Programmierer prüft Programmkorrektheit vor Workshop-Übergabe; automatische Vorschubanpassung für maximal sicheren Vorschub.
Industrietechnik
- CNC-Bearbeitung & Gravur: Expertenüberblick zu Bearbeitungszentren, Fräsen & Präzisionsmaschinen
- CNC-Bearbeitung 2020: Top-Branchentrends & Innovationen
- CNC-Bearbeitungszentren: Evolution, Einfluss & Entwicklungsgeschichte
- Fortschrittliche CNC-Horizontalbearbeitungszentren für überlegene Produktionseffizienz
- Mill-Turn-Bearbeitungszentren: Duale Fräs- & Dreh-Lösungen
- Bearbeitungszentrum vs. Drehzentrum: Expertenvergleich & Leitfaden
- Die Kraft von CNC-Portalbearbeitungszentren für Präzisionsfertigung entdecken
- Warum Stahl die Präzisions-CNC-Bearbeitung dominiert: Vorteile & Anwendungen
- Präzisions-CNC-Bearbeitung: Potenzial von Magnesium & Flachmetallen nutzen
- Toleranz in der Präzisions-CNC-Bearbeitung meistern