



Polyurethan-Guss vs. Spritzguss: Praktischer DFM-Leitfaden zur Entscheidungsfindung
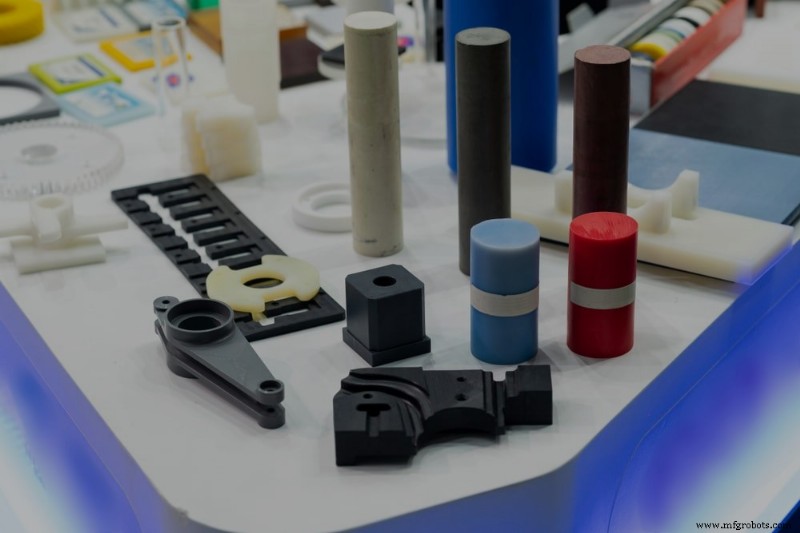
Design for Manufacturing (DFM) optimiert Bauteildesign, damit Hersteller hochwertige Teile mit minimalen Stückkosten fertigen. Durch Berücksichtigung der Fertigungsmethode und ihrer Restriktionen lassen sich Produktionszeit verkürzen, Kosten senken, umfangreiche Neudesigns vermeiden.
DFM-Best-Practices variieren je Produkt und gewählter Fertigungsmethode. Zwar sind sowohl Spritzguss als auch Polyurethan-Guss Formverfahren für Kunststoffteile, doch ihre DFM-Richtlinien unterscheiden sich. Hier der komplette Überblick.
Polyurethan-Guss vs. Spritzguss
Vor Spritzguss muss passendes Werkzeug via CNC-Bearbeitung designed und gefertigt werden. Bauteilgeometrie wirkt direkt auf Werkzeug: komplexes Bauteil → komplexes Werkzeug. Komplexe Teile erfordern Schiebeeinheiten, Kernzüge, Ausnehmkerne im Werkzeugdesign. Beim Spritzguss schließen sich Kern und Kavität, geschmolzener Kunststoff wird in Werkzeug gespritzt, abgekühlt, ausgehärtet, ausgeworfen – fertiges Bauteil.
Polyurethan-Guss startet mit Master-Modell (via CNC oder 3D-Druck). Bediener legt Modell in Formkasten, füllt flüssiges Silikon, härtet aus. Nach Aushärtung wird Form halbiert, Modell entnommen. Übrig bleibt Kavität in Bauteilform. Diese wird mit Polyurethan-Gussharz befüllt und in beheizter Vakuumkammer ausgehärtet.
- Beide Verfahren füllen Formkavität mit Kunststoffmaterial – aber Schlüsselunterschiede bestehen.
- Spritzgussformen oft aus Stahl/Aluminium – weit langlebiger als Silikonformen beim Polyurethan-Guss.
- Polyurethan-Gussform günstiger als Spritzgussform. Komplexe Spritzgussformen kosten schnell Zehntausende Euro, Polyurethan-Gussform typischerweise Hunderte bis Tausende.
- Spritzgusswerkzeug braucht oft Monate bis Produktionsstart, Polyurethan-Gusswerkzeug in unter zwei Wochen fertig.
- Polyurethan-Guss nachgiebiger bei Wandstärke und Unterschnitten als Spritzguss.
Bei hoher Serienstückzahl oder engen Toleranzen: Spritzguss in Betracht ziehen. Metallformen langlebiger, steifer als Silikon – liefern kontinuierlich konsistente Bauteilqualität. Mehr Kontrolle beim Spritzguss: Materialfluss, Abkühlrate, Einspritztemperatur, -ort steuerbar. Hohe Anfangsinvestition amortisiert sich bei Tausenden Teilen.
Polyurethan-Guss ideal für Prototypenentwicklung oder Kleinserien – Weichwerkzeug bietet Geschwindigkeit, Flexibilität, Erschwinglichkeit. Hohe Nachfrage, aber Serienwerkzeug nicht bereit? Produktion via Polyurethan-Guss starten.
Top DFM-Aspekte für Polyurethan-Guss und Spritzguss
Bei DFM für beide Verfahren: Toleranzen, Wandstärke, Unterschnitte im Blick behalten.
Toleranzen
Kein Fertigungsverfahren ist perfekt – Designer/Ingenieure erlauben Variationen durch Toleranzen. Bauteile werden gegen zulässige Maßabweichungen von Basismaßen geprüft – innerhalb = okay, darüber = funktionsunfähig. Toleranzen werden im Designprozess festgelegt und diktieren nutzbare Fertigungsverfahren.
Engste Toleranzen mit Polyurethan-Guss extrem schwierig – oft unmöglich – da flexible Silikonformen durch Vakuumlast bewegt werden. Bei Bedarf extrem präziser Komponenten: Polyurethan-Guss nicht nutzen.
Metall-Spritzgussformen bieten geringere Streuung – sie bewegen sich weniger. Doch geschmolzener Kunststoff schrumpft beim Abkühlen → geringe Maßabweichungen. Spritzgusstoleranzen müssen dies reflektieren.
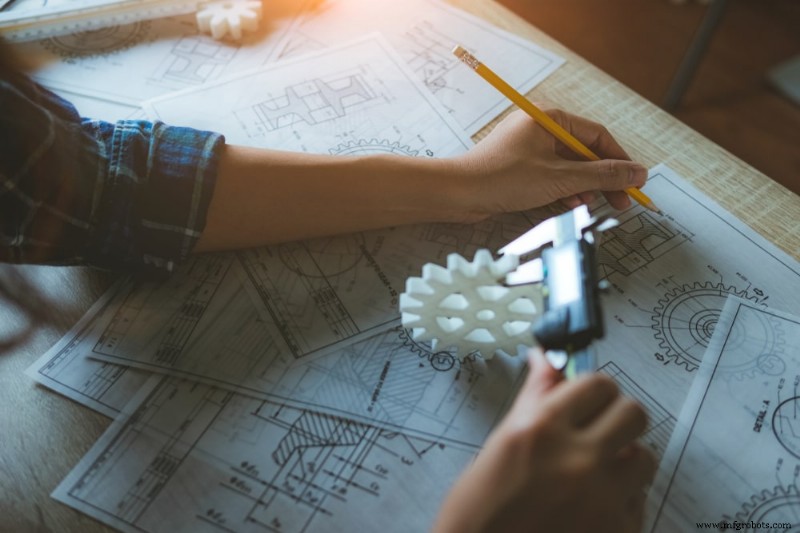
Unter-Toleranzierung günstiger, beeinträchtigt aber Nutzbarkeit; Über-Toleranzierung teurer, zeitaufwendiger. Die perfekte Balance sichert zuverlässige, funktionale, passgenaue Teile. Bauteilfunktion, Toleranzkettung, Fertigungs- und Montageprozesse berücksichtigen. Wenn gewähltes Verfahren Toleranzanforderungen nicht erfüllt → andere Technologie oder Redesign für lockerere Toleranzen.
Wandstärke
Gleichmäßige Wandstärke wichtig: erhöht Teilekonsistenz, verbessert Spannungsverteilung, senkt Kosten. Ungleichmäßige Wandstärke → Verzug, Senkstellen, Schwinden, Fehlfüllungen, Lunker beim Spritzguss.
Ideale Wandstärke hängt von Größe, Geometrie, strukturellen/ästhetischen Anforderungen ab. Empfehlung Spritzguss: 1–4 mm. Polyurethan-Guss erlaubt varying Wandstärken, aber Schwinden/Verzug beim Aushärten möglich. Für beide: Wandstärke unter 5 mm halten.
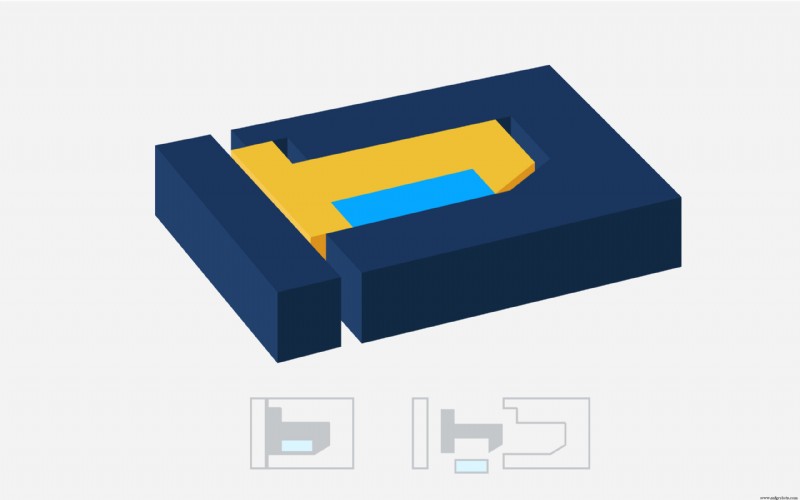
Ausbuchtungen/Einschnitte, die beschädigungsfreie Entnahme aus Einteilform verhindern = Unterschnitte. Manchmal machen versenkte Flächen, Nuten, Überhänge Demontage schwierig und beschädigen Teil. Manchmal harmlos. Hängt von Design und Orientierung ab.
Unterschnitte
Auswirkung hängt von Fertigungsverfahren ab. Dank Silikonflexibilität beim Polyurethan-Guss: Werkzeug einfach biegen/dehnen zur Freigabe bei Unterschnitt. Bei Metallwerkzeug Spritzguss: weit weniger flexibel. Hersteller muss Schiebeeinheiten hinzufügen, Loch/Schlitz in Form, oder Form mit Trennflächen-parallelen Features redesignen – für beschädigungsfreie Entnahme. Resultat: komplexere, teurere Werkzeuge.
Design for Manufacturing mit Fast Radius
Ob Polyurethan-Guss oder Spritzguss: DFM-Integration in Designprozess senkt Stückkosten, spart Zeit. Durch Berücksichtigung von Fertigungsmethode, Toleranzen, Wandstärken, Unterschnitten beim Design: Teilfehlausrichtungen minimieren, Produktionsprozess optimieren.
Unabhängig vom gewählten Verfahren: Fast Radius unterstützt DFM für zufriedenstellende Endqualität und Kosten. Expertenteam berät zu Toleranzen, Wandstärken, optimalen Unterschnitt-Workarounds. Kontaktieren Sie uns noch heute.
Industrietechnik
- Kleinserien-Spritzguss: Bewährter 3D-Druck-Leitfaden für kosteneffiziente Prototypen
- Reaction Injection Molding (RIM): Prozess, Vorteile und Anwendungen
- Spritzgießen vs. Gießen: Den richtigen Prozess für Ihr Produkt wählen
- Thermoformen vs. Reaction Injection Molding (RIM): Den richtigen Prozess für maßgeformte Produkte wählen
- Spritzgießen vs. RIM: Den richtigen Prozess für komplexe Designs wählen
- Gießen vs. Reaktionsspritzgießen (RIM): Unterschiede bei Thermoset-PU
- Druckguss vs. Spritzgießen: Das richtige Verfahren für Ihr Produkt wählen
- Wann Vakuumguss gegenüber Spritzguss wählen: Ein praktischer Leitfaden
- Spritzguss-Angussdesign meistern: Ihr umfassender Leitfaden für fehlerfreie Kunststoffteile
- Präzisionsguss: Verfahren, Anwendungen und Vorteile im Detail