



Sandguss von Sphäroguss (Duktiles Eisen): Prozessüberblick, Vorteile & Einschränkungen
Kohlenstoffstahl ist aufgrund seines hohen Schmelzpunkts nicht einfach im Sandguss. Sphäroguss (Duktiles Eisen) ist eine Alternative. Sein niedrigerer Schmelzpunkt bietet einen Weg, ähnliche metallurgische Eigenschaften wie Stahl in einem sandgegossenen Teil zu erreichen. Der Wechsel von Stahl zu Sphärogussguss ist ein Weg, Bearbeitungsanforderungen zu reduzieren und möglicherweise auch Stückkosten zu senken.
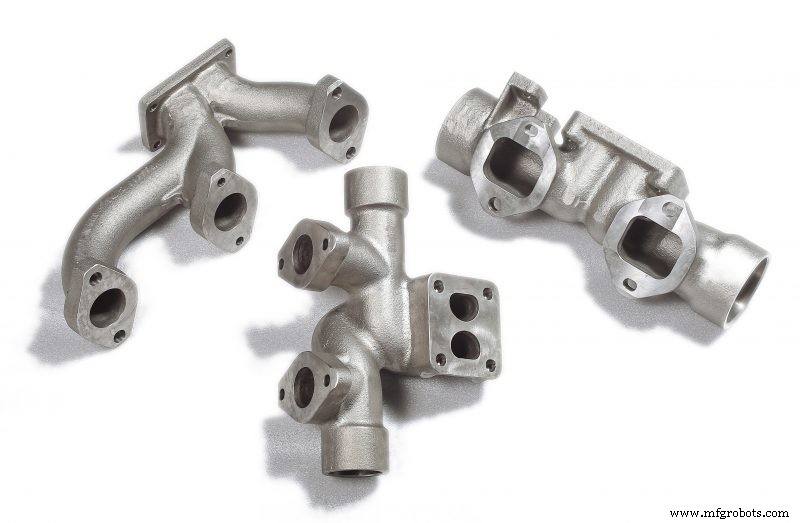
Hier ist eine Einführung in Sphäroguss und eine Erklärung, was beim Sandguss damit involviert ist.
Zwei Arten von Gusseisen
Gießer arbeiten seit Jahrhunderten mit Grauguss. Er schmilzt und gießt leicht und hat gute Bearbeitbarkeit, aber sein Nachteil ist niedrige Zugfestigkeit und Duktilität.
Die niedrige Festigkeit wird durch Graphitplättchen verursacht, die im gesamten Metallmatrix verteilt sind. Diese liefern Rissinitiationspunkte, die zu Schwäche führen.
Sphäroguss, entwickelt in der Mitte des 20. Jahrhunderts, überwindet dieses Problem. Das Hinzufügen kleiner Mengen sorgfältig ausgewählter Elemente zu kohlenstoffreichem, hochwertigem Roheisen erzeugt winzige Graphitkugeln in einer Matrix aus Ferrit und Perlit (Fe3C) statt Plättchen. Aus diesem Grund wird es manchmal als kugeliges oder nodulares Gusseisen bezeichnet.
Sphäroguss ist etwas weniger dicht als Stahl (7,1 g/cm³ vs. 7,8 g/cm³) und daher leichter, doch die Zugfestigkeit ist sehr ähnlich. Er hat mäßig gute Duktilität, gute Verschleißfestigkeit und kann Stoßlasten absorbieren.
Der Sandgussprozess
Sandguss beginnt mit einem Modell, das das zu gießende Teil repliziert. Dies wird in einen Kasten gelegt, der mit Sand gefüllt ist. Das Modell wird dann entfernt, um eine Kavität zu hinterlassen, die mit Metall gefüllt wird.
Der Kasten, technisch ein "Formkasten", besteht aus zwei Hälften, einem oberen "Oberkasten" und einem unteren "Unterkasten". Durchgänge werden im Oberkasten gebildet, wo Metall einfließt, und überschüssiges Metall steigt auf, sobald die Kavität gefüllt ist. Dies sind die Angusskanäle und Speiser.
Sobald das Metall erstarrt ist, wird der Sand ausgeschüttelt, und der Guss wird zum Entfernen von Angusskanälen und Speisern geschickt, bevor er bearbeitet wird.
Sphäroguss und Sand
Sand spielt eine entscheidende Rolle im Gussprozess. Da er leicht durchlässig ist, lässt er Gas entweichen, während er gleichzeitig das flüssige Metall abkühlt, das von außen nach innen erstarrt. Packdichte und Sandzusammensetzung müssen sorgfältig verwaltet werden, um konsistente Metallshrinkage und Teilequalität zu gewährleisten.
Sphäroguss wird üblicherweise in Grünsand mit ca. 5 % Steinkohlestaub gegossen. "Grün" bezieht sich hier nicht auf die Farbe, sondern auf den Feuchtigkeitsgehalt. "Grüner" Sand ist Sand, der nicht durch einen Trocknungsprozess gegangen ist.
Zusätzlich zum Sand selbst enthält Grünsand für Guss einen Anteil Bentonit-Ton. Dieser wirkt als Binder und hält den verdichteten Sand im Formkasten zusammen.
Steinkohlestaub, manchmal "Seekohle" genannt, ist ein wichtiger Bestandteil von Sand für das Gießen von Sphäroguss. Seine Rolle ist es, eine reduzierende Atmosphäre zu erzeugen, die den Sauerstoff aufnimmt, der freigesetzt wird, wenn heißes Eisen mit dem Sand in Kontakt kommt. Er verlangsamt die Ausdehnung und führt zu glatteren, saubereren Gussoberflächen mit weniger anhaftendem Sand. Gießsand mit Steinkohlestaub ist leicht an seiner grauen oder fast schwarzen Erscheinung zu erkennen.
Gusseisen-Impfung
Zwei Verarbeitungsschritte sind entscheidend, um Gusseisenteile herzustellen, die mit Stahl konkurrieren können. Dies sind Impfung und Magnesiumbehandlung. Für beste Qualität Sphäroguss werden sie kurz vor dem Gießen durchgeführt.
Impfung adressiert die Tendenz von Kohlenstoff, als Graphitplättchen auszufallen. Sie beinhaltet das Hinzufügen kleiner Mengen speziell ausgewählter Legierungen, die Punkte für die Nukleation oder Kristallisation des Kohlenstoffs bereitstellen. Dies verhindert die Bildung der Plättchen, die für Festigkeit und Duktilität schädlich sind.
Auf ähnliche Weise wird Magnesium hinzugefügt, um "jeglichen Schwefel im Eisen aufzufangen". Wie bei der Impfung verbessert dies die mechanischen Eigenschaften des resultierenden Metalls.
Fähigkeiten und Einschränkungen
Sphäroguss-Sandguss ist ideal für die Herstellung von Gusseisenteilen, die mit Stahl konkurrieren können. Schwindungszugaben und Entformungsschrägen sind erforderlich, um Qualitätsstücke zu erstellen, und sekundäre Bearbeitung wird fast immer benötigt, um Präzisionsmerkmale wie Löcher und Montageflächen hinzuzufügen. Zusätzlich sind dünne Abschnitte unpraktisch. Allerdings sind gute Oberflächenqualitäten mit der Verwendung von Steinkohlestaub erreichbar.
Sandguss bietet wenig Begrenzung für die Größe der Teile, die gegossen werden können. Kleine Teile unter einem Pfund (0,5 kg) gießen genauso gut wie solche, die Hunderte von Pfund wiegen und in Fuß gemessen werden.
Industrietechnik
- Erstarrung von Metallen: Mechanismen, Geschwindigkeiten und Gussprozesse
- Formsand im Metallguss: Arten, Bestandteile und entscheidende Eigenschaften
- Sandformen verstehen: Definitionen, Typen und Guss-Grundlagen
- Sandguss: Prozess, Eigenschaften und industrielle Anwendungen
- Vietnam Cast Iron Co., Ltd. – Umfassender Aluminiumguss-Prozessablauf
- Temperaturkontrolle im Druckguss meistern für optimale Qualität
- Experten-Harzsandguss: Fortgeschrittene Fähigkeiten & Präzise Prozesse
- Sandguss vs. Zentrifugalguss: Die richtige Metallteil-Produktionsmethode wählen
- Sandguss vs. Schmieden: Die richtige Metallfertigungsmethode wählen
- Sandguss von Grafitguss-Eisen (CGI): Fähigkeiten, Grenzen & Vorteile