



Fräsen meistern: Schnittgeschwindigkeiten, Vorschübe & Gewindeschneidetechniken
Lernziele
Nach dieser Einheit können Sie:
- Vertikale Fräsmaschinen-Setups und -Operationen für verschiedene Bearbeitungsaufgaben auswählen.
- Passende Schnittgeschwindigkeiten für verschiedene Werkstoffe bestimmen.
- Schnittgeschwindigkeiten und Vorschübe für Schaftfräsoperationen berechnen.
- Korrektes Einrichten für kraftvorschubgestütztes Gewindeschneiden (Power Feed Tapping) erklären.
Schnittgeschwindigkeit (Cutting Speed)
Schnittgeschwindigkeit ist die Geschwindigkeit an der äußeren Schneide des Werkzeugs während des Schnitts – auch Oberflächengeschwindigkeit (Surface Speed) genannt. Oberflächengeschwindigkeit, Surface Feet per Minute (SFM) und Oberfläche stehen in direktem Verhältnis. Drehen zwei unterschiedlich große Werkzeuge mit gleicher Drehzahl (U/min), hat das größere die höhere Oberflächengeschwindigkeit. Gemessen in SFM (Feet per Minute). Alle Schneidwerkzeuge arbeiten nach dem Surface-Footage-Prinzip. Schnittgeschwindigkeiten hängen primär vom Werkstoff und Schneidwerkzeugmaterial ab. Härte des Werkstoffs beeinflusst die empfohlene Schnittgeschwindigkeit stark: Je härter der Werkstoff, desto langsamer die Schnittgeschwindigkeit. Je weicher, desto schneller (siehe Abb. 1).
Stahl → Eisen → Aluminium → Blei (steigende Schnittgeschwindigkeit)
Abbildung 1: Steigende Schnittgeschwindigkeit basierend auf Werkstoffhärte
Auch die Härte des Schneidwerkzeugmaterials beeinflusst die empfohlene Schnittgeschwindigkeit: Je härter das Werkzeug, desto höher die zulässige Schnittgeschwindigkeit (siehe Abb. 2).
Kohlenstoffstahl → Schnellarbeitsstahl (HSS) → Hartmetall (Carbide)
Abbildung 2: Steigende Schnittgeschwindigkeit basierend auf Schneidwerkzeughärte
Tabelle 1: Schnittgeschwindigkeiten für Werkstoffarten (SFM)
| Werkstoff | Schnittgeschwindigkeit (SFM) |
|---|---|
| Unlegierter Stahl (Low Carbon Steel) | 40–140 |
| Mittelkohlenstoffstahl | 70–120 |
| Hochkohlenstoffstahl | 65–100 |
| Automatenstahl (Free-machining) | 100–150 |
| Edelstahl 302, 304 | 60 |
| Edelstahl 310, 316 | 70 |
| Edelstahl 410 | 100 |
| Edelstahl 416 | 140 |
| Edelstahl 17-4 PH | 50 |
| Legierter Stahl 4130, 4140 | 70 |
| Legierter Stahl 4030 | 90 |
| Werkzeugstahl | 40–70 |
| Grauguss (normal) | 80–120 |
| Grauguss (hart) | 5–30 |
| Grauguss | 50–80 |
| Aluminiumlegierungen | 300–400 |
| Nickellegierung Monel 400 | 40–60 |
| Nickellegierung Monel K500 | 30–60 |
| Nickellegierung Inconel | 5–10 |
| Kobaltbasislegierungen | 5–10 |
| Titanlegierungen | 20–60 |
| Reintitan | 35–55 |
| Kupfer | 100–500 |
| Bronze (normal) | 90–150 |
| Bronze (hart) | 30–70 |
| Zirkonium | 70–90 |
| Messing und Aluminium | 200–350 |
| Siliciumfreie Nichtmetalle | 100–300 |
| Siliciumhaltige Nichtmetalle | 30–70 |
Spindeldrehzahl (RPM)
Ist die SFM für Material und Werkzeug bekannt, lässt sich die Spindeldrehzahl berechnen, da sie von Schnittgeschwindigkeit und Werkzeugdurchmesser abhängt.
RPM = (CS × 4) / D
Wobei:
- RPM = Umdrehungen pro Minute
- CS = Schnittgeschwindigkeit in SFM
- D = Werkzeugdurchmesser in Zoll
Fräsvorschub (Milling Feed)
Der Vorschub (Feed) ist die Strecke in Zoll pro Minute (IPM), die das Werkstück in den Fräser hineinbewegt wird. An den LBCC-Maschinen ist der Vorschub unabhängig von der Spindeldrehzahl – eine gute Anordnung, die schnellere Vorschübe bei großen, langsam drehenden Fräsern erlaubt.
Der Vorschub hängt ab von:
- Schnittiefe und -breite
- Frästyp
- Schärfe des Fräsers
- Werkstoff
- Festigkeit und Homogenität des Werkstücks
- Geforderte Oberflächengüte
- Geforderte Genauigkeit
- Leistung und Steifigkeit von Maschine, Spannvorrichtung und Werkzeugaufnahme
Vorschub pro Zahn (Feed per Tooth)
Vorschub pro Zahn ist die Materialmenge, die jeder Zahn pro Umdrehung und Vorschub abträgt. Beim Vorschub schneidet jeder Zahn gleich dicke Späne. Diese Spandicke (Vorschub pro Zahn) und die Zahnzahl bilden die Basis für die Vorschubrate.
Die ideale Vorschubrate (IPM) berechnet sich:
IPM = F × N × RPM
Wobei:
- IPM = Vorschub in Zoll/Minute
- F = Vorschub pro Zahn
- N = Zahnzahl
- RPM = Spindeldrehzahl
Beispiel:
Vorschübe für Schaftrfräser an Vertikalfräsmaschinen: 0,001–0,002 Zoll/Zahn für kleine Fräser in Stahl bis 0,010 Zoll/Zahn für große Fräser in Aluminium. Schnittgeschwindigkeit für Baustahl = 90 SFM. RPM für 3/8" HSS-Zweischneider:
RPM = 90 × 4 / 0,375 = 960 RPM
Bei gewähltem Vorschub pro Zahn von 0,002 Zoll:
IPM = 0,002 × 2 × 960 = 3,84 IPM
Maschinenvorschub (Machine Feed)
Die Maschinenbewegung, die den Schneideingriff bewirkt, heißt Vorschub. Meist in 1/1000 Zoll gemessen. Auf verschiedenen Maschinen unterschiedlich ausgedrückt. Bohrmaschinen mit Kraftvorschub bewegen den Bohrer pro Spindelumdrehung um einen festen Betrag (IPR – Inches Per Revolution). Beispiel: Einstellung 0,006" → Vorschub 0,006" pro Umdrehung.
Gewindeschneiden (Tapping Procedures)
Gute Praxis:
Gewindeführungen (Tap Guides) verwenden
Gewindeführungen sind essenziell für gerade, nutzbare Gewinde. An Drehbank oder Fräse ist der Gewindebohrer bereits zentriert. Bei manueller Ausrichtung: 90°-Gewindeführung ist präziser als das freie Auge.
Öl verwenden
Beim Bohren und Gewindeschneiden ist Öl entscheidend: verhindert Quietschen, glättet den Schnitt, spült Späne, kühlt Werkzeug und Werkstück.
Pickern (Pecking)
Pickern verhindert Überhitzung und Bruch. Beim Pickern wird stückweise gebohrt/geschnitten, dann zurückgenommen zum Späneabwurf und Abkühlen. Üblich: Eine volle Umdrehung vor, halbe zurück. Bei jedem Rückzug Späne entfernen und Öl nachlegen.
Manuelles Gewindeschneiden (Hand Tapping)
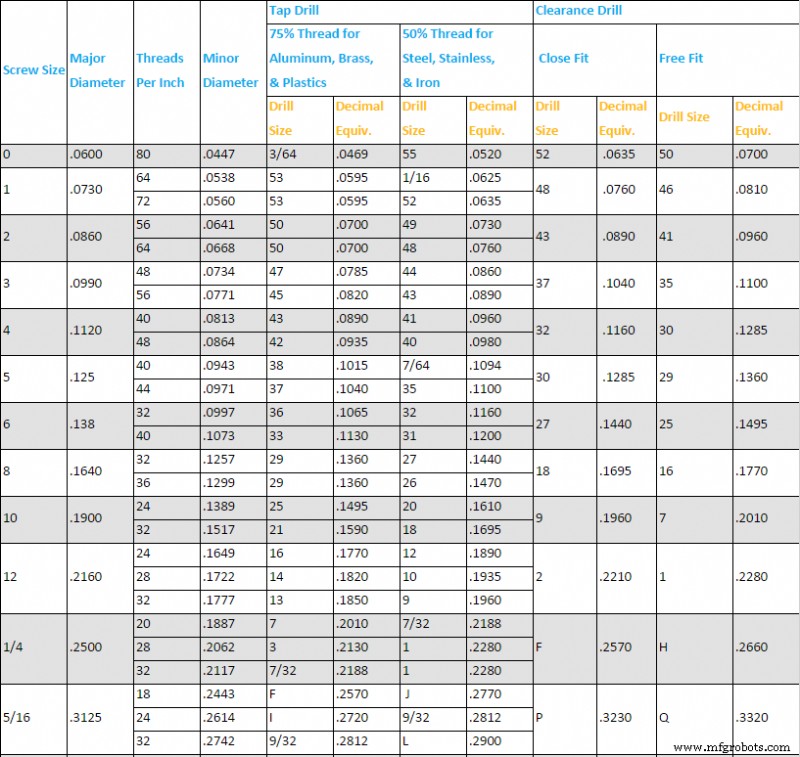
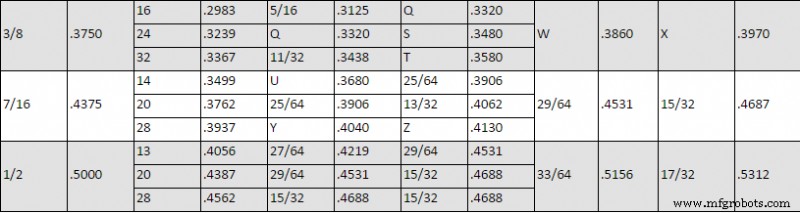
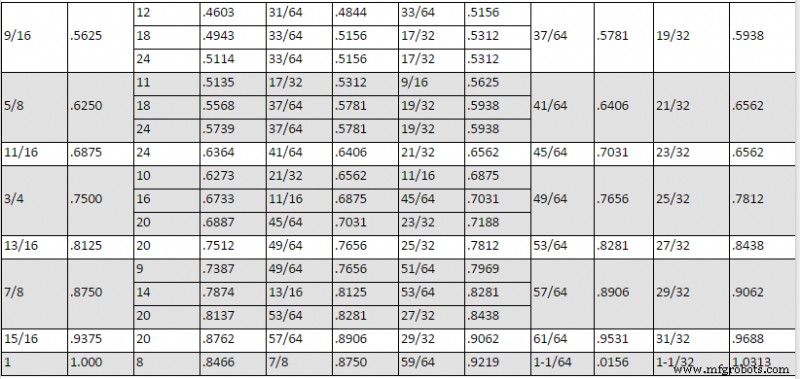
- Bohrergröße aus Tabelle wählen. Erste Anlaufstelle bei Gewindebohrerwahl.
- Ggf. Fase (Chamfer) vor dem Gewindeschneiden anbringen. Für Schrauben manchmal erwünscht. Optimale Spindeldrehzahl: 150–250 U/min.
- Gewindeführung besorgen. Loch ist bereit. Gewindebohrer und Führungsblöcke an Handfräsmaschinen nutzen. Passenden Block wählen, über Bohrloch setzen.
- Gewinde schneiden. Mit Gewindeschlüssel pickern: Ganz rein, halbe raus. Bis gewünschter Tiefe.
- Gewinde beenden. Wenn Gewindebohrer nicht weitergeht oder Tiefe erreicht: Druck lösen, Gewindebohrer herausnehmen. Weiterer Druck bricht ihn – je kleiner, desto bruchempfindlicher.
Kraftvorschub-Gewindeschneiden an der Vertikalfräse (Power Feed Tapping)
- Ähnlich wie Handgewindeschneiden, aber Vertikalfräse übernimmt den Vorschub.
- Vor Start: Fräse in niedrigen Gang schalten.
- Quillensperre lösen, Quille ganz absenken → ausreichend Hub für Gewindetiefe.
- Spindel VORWÄRTS, 60 U/min einstellen.
- Gewindebohrer vorschieben. Wenn er greift, zieht er sich selbst ins Loch.
- Bei Erreichen der Tiefe: Spindelrichtungschalter zügig von VORWÄRTS auf RÜCKWÄRTS umschalten (eine flüssige Bewegung). Das kehrt den Gewindebohrer um und zieht ihn heraus – schützt Gewinde und Werkzeug.
- Maschine ausschalten.
- Gewindeloch, Gewindebohrer, Maschine reinigen.
EINHEITSTEST
- Schnittgeschwindigkeiten für harte vs. weiche Materialien erklären.
- Schnittgeschwindigkeit für Werkzeugstahl und Aluminium?
- RPM für ½" HSS-Schaftfräser in Aluminium berechnen.
- Vorschubrate für 3-Schneider berechnen (RPM aus Aufgabe 3).
- RPM für ¾" HSS-Schaftfräser in Bronze berechnen.
- Vorschubrate für 2-schneidigen ½" Hartmetall-Schaftfräser in unlegiertem Stahl berechnen.
- Zweck des Pickerns (Pecking) beim Bohren/Gewindeschneiden?
- Passende Bohrergröße für 5/16–24 Gewindebohrer wählen.
- Warum Kühlschmierstoffe verwenden?
- Unterschied Hand- vs. Kraftvorschub-Gewindeschneiden beschreiben.
Industrietechnik
- Warum Wasserstrahlschneiden die überlegene Wahl für Gummi- & Kunststoffteile ist
- Drehmaschinen-Operationen & Schneidwerkzeug-Auswahl meistern
- Plasmaschneiden erklärt: Funktionsweise, Vorteile und Tipps
- Drehmaschinen-Operationen & Schneidwerkzeuge: Präzisionsbearbeitung meistern
- Aluminium-Schneiden und -Schleifen meistern: Häufige Herausforderungen überwinden
- CNC-Schneideffizienz steigern: Synthetische Kühlschmierstoffe für höhere Geschwindigkeiten & Vorschübe
- Werkzeugstandzeit maximieren & Produktivität steigern: 5 bewährte Strategien
- Schneidherausforderungen bei Mixed-Matrix- und Faserverstärkten Verbundwerkstoffen meistern
- Taper-Kompensation meistern für überlegenes Wasserstrahlschneiden
- Drahterodieren (Wire EDM): Vorteile, Nachteile und optimale Einsatzbereiche