



CNC-Programmierung meistern: Sprache, Struktur und G/M-Codes
Lernziele
Nach Abschluss dieser Einheit sollten Sie in der Lage sein:
- Die Programmanweisungen zu identifizieren
- Das Programmformat zu verstehen
- Letter Address Command Codes zu beschreiben
- Sonderzeichen-Code-Definitionen zu beschreiben
- G- und M-Codes zu verstehen
CNC-Programme listen Anweisungen auf, die in der Reihenfolge ausgeführt werden, in der sie geschrieben sind. Sie lesen sich wie ein Buch, von links nach rechts und von oben nach unten. Jeder Satz in einem CNC-Programm wird auf einer separaten Zeile geschrieben, die als Block bezeichnet wird. Blöcke sind in einer bestimmten Sequenz angeordnet, die Sicherheit, Vorhersagbarkeit und Lesbarkeit fördert, daher ist es wichtig, einer standardisierten Programmstruktur zu folgen.
Die Blöcke sind in folgender Reihenfolge angeordnet:
- Programmstart
- Werkzeug laden
- Spindel ein
- Kühlmittel ein
- Schnellverfahr (Rapid) zur Position über dem Teil
- Bearbeitungsoperation
- Kühlmittel aus
- Spindel aus
- In sichere Position verfahren
- Programmende
Die oben genannten Schritte stellen den einfachsten CNC-Programmtyp dar, bei dem nur ein Werkzeug und eine Operation verwendet werden. Programme mit mehreren Werkzeugen wiederholen Schritte zwei bis neun für jedes Werkzeug.
Tabelle 3 und Tabelle 4 im Abschnitt G- & M-Codes zeigen die häufigsten G- und M-Codes, die man sich wenn möglich einprägen sollte.
Wie jede Sprache hat die G-Code-Sprache Regeln. Zum Beispiel sind einige Codes modal, was bedeutet, dass sie nicht wiederholt werden müssen, wenn sie sich zwischen Blöcken nicht ändern. Einige Codes haben je nach Verwendungsort und -weise unterschiedliche Bedeutungen.
Obwohl diese Regeln in diesem Kapitel behandelt werden, müssen Sie nicht jede Nuance der Sprache lernen. Es ist die Aufgabe des CAD/CAM-Software-Postprozessors, das CNC-Programm korrekt zu formatieren und zu schreiben.
Programmformat
Das Programm in Tabelle 1 unten fräst einen quadratischen Kontur und bohrt ein Loch.
| Block | Beschreibung | Zweck |
|---|---|---|
| % O1234 (T1 0.25 END MILL) G17 G20 G40 G49 G80 G90 |
Programmanfang. Programmnummer (Programmname). Werkzeugbeschreibung für Bediener. Sicherheitsblock: stellt sicher, dass die Maschine im sicheren Modus ist. |
Programmstart |
| T1 M6 S9200 M3 |
Werkzeug #1 laden. Spindeldrehzahl 9200 U/min, rechtsdrehend (CW). |
Werkzeugwechsel |
| G54 M8 G00 X-0.025 Y-0.275 G43 Z1. H1 Z0.1 G01 Z-0.1 F18. |
Vorrichtungsoffset #1 verwenden. Kühlmittel ein. Schnellverfahr über dem Teil. Schnellverfahr zur Sicherheitsebene, Werkzeuglängenoffset #1 nutzen. Schnellverfahr zur Vorschubebene. Lineare Bewegung auf Schnitttiefe bei 18 IPM (Zoll/Min). |
Positionieren |
| G41 Y0.1 D1 F36. Y2.025 X2.025 Y-0.025 X-0.025 G40 X-0.4 G00 Z1. |
Werkzeugradiuskorrektur (CDC) links, Einfahrlinie, Durchmesseroffset #1, 36 IPM. Lineare Bewegung. Lineare Bewegung. Lineare Bewegung. Lineare Bewegung. CDC aus mit Ausfahrbewegung. Schnellverfahr zur Sicherheitsebene. |
Kontur fräsen |
| M5 M9 (T2 0.25 DRILL) T2 M6 S3820 M3 |
Spindel aus. Kühlmittel aus. Werkzeugbeschreibung für Bediener. Werkzeug #2 laden. Spindeldrehzahl 3820 U/min, rechtsdrehend. |
Werkzeugwechsel |
| M8 X1. Y1. G43 Z1. H2 Z0.25 |
Kühlmittel ein. Schnellverfahr über dem Loch. Schnellverfahr zur Sicherheitsebene, Werkzeuglängenoffset #2 nutzen. Schnellverfahr zur Vorschubebene. |
Positionieren |
| G98 G81 Z-0.325 R0.1 F12. G80 Z1. |
Bohrzyklus (canned cycle), Tiefe Z-.325, Vorschub 12 IPM. Bohrzyklus abbrechen. Schnellverfahr zur Sicherheitsebene. |
Loch bohren |
| M5 M9 G91 G28 Z0 G91 G28 X0 Y0 G90 M30 % |
Spindel aus. Kühlmittel aus. Zur Maschinen-Nullposition in Z zurückkehren. Zur Maschinen-Nullposition in XY zurückkehren. Zurück auf absoluten Positioniermodus (Sicherheit). Programm auf Anfang zurücksetzen. Programmende. |
Programmende |
Letter Address Command Codes (Buchstabenadress-Codes)
Der Befehlsblock steuert die Werkzeugmaschine durch Letter Address Commands. Einige werden mehrmals verwendet, und ihre Bedeutung ändert sich je nach G-Code im selben Block.
Codes sind entweder modal (bleiben wirksam, bis sie abgebrochen oder geändert werden) oder nicht-modal (wirken nur im aktuellen Block). Viele Buchstabenadressen sind logisch gewählt (T für Tool, S für Spindel, F für Vorschub, etc.).
Die folgende Tabelle listet die häufigsten Letter Address Command Codes auf.
| Variable | Beschreibung | Definitionen |
|---|---|---|
| A | Absoluter/inkrementeller Position der A-Achse (Drehachse um X) | A,B,C – 4./5. Achse Drehbewegung. Drehung um X-, Y- bzw. Z-Achse. Winkel in Grad bis 3 Dezimalstellen. G01 A45.325 B90. |
| B | Absoluter/inkrementeller Position der B-Achse (Drehachse um Y) | Wie A |
| C | Absoluter/inkrementeller Position der C-Achse (Drehachse um Z) | Wie B |
| D | Definiert Durchmesser- oder Radialoffset für Werkzeugradiuskorrektur | Kompensiert Werkzeugdurchmesser-Verschleiß und -Ablenkung. D wird von einer Ganzzahl begleitet, die der Werkzeugnummer entspricht (T5 nutzt D5). Kein Dezimalpunkt. Immer mit G41/G42 und XY-Bewegung (nie Bogen). Steuerung liest Register und verschiebt Werkzeugpfad links (G41) oder rechts (G42) um Registerwert. G01 G41 X2. D1 |
| E | Präziser Vorschub für Gewindeschneiden auf Drehmaschinen | |
| F | Definiert Vorschubgeschwindigkeit | Setzt Vorschub bei Linien, Bögen oder Bohrzyklen. Vorschub in Zoll/Min (G94 Modus) oder Inverse Zeit (G93 Modus). Bis 3 Dezimalstellen (für Gewindezyklen), Dezimalpunkt erforderlich. G01 X2. Y0. F30. |
| G | Adresse für Vorbereitungsbefehle (Preparatory Commands) | G-Befehle sagen der Steuerung oft, welche Bewegungsart gewünscht ist (z. B. Schnellverfahr, Linearvorschub, Kreisbogenvorschub, Festzyklus) oder welcher Offsetwert zu nutzen ist. G02 X2. Y2. I.50 J0. |
| H | Definiert Werkzeuglängenoffset; Inkrementelle Achse entsprechend C-Achse (z. B. Dreh-Fräskombi) | Ruft ein Werkzeuglängenoffset-Register (TLO) auf der Steuerung auf. Die Steuerung kombiniert TLO und Vorrichtungsoffset Z, um zu wissen, wo das Werkzeug relativ zum Teil-Datum ist. Immer mit Ganzzahl (H1, H2...), G43 und Z-Koordinate. G43 H1 Z2. |
| I | Definiert Bogengröße in X-Achse für G02/G03; auch Parameter in Festzyklen | Für Bogenbewegungen (G2/G3): inkrementelle X-Distanz vom Bogenstartpunkt zum Bogenmittelpunkt. Bestimmte Bohrzyklen nutzen I als optionalen Parameter. G02 X.5 Y2.500 I0. J0.250 |
| J | Definiert Bogengröße in Y-Achse für G02/G03; auch Parameter in Festzyklen | Für Bogenbewegungen: inkrementelle Y-Distanz vom Startpunkt zum Mittelpunkt. Bestimmte Bohrzyklen nutzen J optional. G02 X.5 Y2.500 I0. J0.250 |
| K | Definiert Bogengröße in Z-Achse für G02/G03; auch Parameter in Festzyklen, gleich L-Adresse | Für Bogenbewegung: inkrementelle Z-Distanz vom Startpunkt zum Mittelpunkt. In G17-Ebene: inkrementelle Z-Distanz für Helixbewegungen. Bestimmte Bohrzyklen nutzen K optional. G18 G03 X.3 Z2.500 I0. K0.250 |
| L | Festzyklus-Wiederholungszähler; Register-Spezifikation für G10 | Wiederholungsanzahl: Definiert Anzahl Wiederholungen („Loops“) eines Festzyklus an jeder Position. Standard 1, sofern nicht anders programmiert. Manchmal wird K-Adresse statt L verwendet. Mit inkrementeller Positionierung (G91) können gleichmäßig verteilte Löcher als Schleife programmiert werden. G10: Spezifikation welches Register zu bearbeiten (Werkstückoffsets, Werkzeugradiusoffsets, Werkzeuglängenoffsets etc.). |
| M | Zusatzfunktion (Miscellaneous Function) | Immer mit Ganzzahl, die die Bedeutung bestimmt. Pro Block nur ein M-Code erlaubt. Erweiterte M-Code-Definitionen folgen später. M08 |
| N | Zeilen-(Block-)Nummer im Programm; Systemparameternummer für G10 | Blocknummern erleichtern Lesbarkeit. Selten bei CAD/CAM-Programmen ohne Unterprogramme erforderlich. Belegen Steuerungsspeicher, daher nutzen die meisten 3D-Programme keine Blocknummern. Ganze Zahlen bis 5 Stellen, kein Dezimalpunkt. Dürfen nicht vor Bandstart/Ende (%) und meist nicht vor reinen Kommentarblöcken stehen. N100 T02 M06 |
| O | Programmname | Programme werden auf der Steuerung nach Programmnummer gespeichert. Ganzzahl, vorangestellt mit O, keine Dezimalstellen. O1234 (Übung 1) |
| P | Parameteradresse für diverse G- und M-Codes | Verweilzeit (Dwell) in Sekunden. Begleitet G4, sofern nicht in Bohrzyklen verwendet. G4 P.1 |
| Q | Schrittweite bei Festzyklen (Peck Increment) | Inkrementelle Vorschubdistanz pro Pass in einem Spänbruchbohrzyklus. G83 X2.000 Y2.000 Z-.625 F20. R.2 Q.2 P9. |
| R | Definiert Bogenradius oder Rückzugshöhe in Festzyklen | Bögen können über Radius R oder I,J,K-Vektoren definiert werden. IJK sind zuverlässiger als R, daher Empfehlung: IJK nutzen. R wird auch von Bohrzyklen als Rückzugebene (Z-Wert) genutzt. G83 Z-.625 F20. R.2 Q.2 P9. |
| S | Definiert Drehzahl (Spindel- oder Schnittgeschwindigkeit je nach Modus) | Spindeldrehzahl in U/min (RPM). Ganzzahl ohne Dezimal, immer mit M03 (Spindel rechts) oder M04 (Spindel links). S2500 M03 |
| T | Werkzeugauswahl | Wählt Werkzeug. Ganzzahl, immer mit M6 (Werkzeugwechselcode). T01 M06 |
| U | Inkrementelle Achse entsprechend X-Achse (typisch nur Drehmaschinen Gruppe A Steuerungen); auch Verweilzeit auf manchen Maschinen | Bei diesen Steuerungen machen X und U G90/G91 überflüssig. Auf diesen Drehmaschinen ist G90 ein Festzyklusadress für Schruppen. |
| V | Inkrementelle Achse entsprechend Y-Achse | Bis 2000er selten genutzt, da die meisten Drehmaschinen mit U/W keine Y-Achse hatten. Live-Werkzeuge und Turn-Mill machen V-Adresse weniger selten. |
| W | Inkrementelle Achse entsprechend Z-Achse (typisch nur Drehmaschinen Gruppe A Steuerungen) | Bei diesen Steuerungen machen Z und W G90/G91 überflüssig. G90 ist Festzyklusadresse für Schruppen. |
| X | Absoluter/inkrementeller Position der X-Achse | Koordinatendaten für X-Achse. Bis 4 Dezimalstellen, nachgestellte Nullen nicht verwendet. Koordinaten sind modal – keine Wiederholung in Folgblöcken nötig, wenn unverändert. G01 X2.250 F20. |
| Y | Absoluter/inkrementeller Position der Y-Achse | Koordinatendaten für Y-Achse. G01 Y2.250 F20. |
| Z | Absoluter/inkrementeller Position der Z-Achse | Koordinatendaten für Z-Achse. |
Sonderzeichen-Code-Definitionen
Im Folgenden eine Liste häufig verwendeter Sonderzeichen, ihrer Bedeutung, Verwendung und Einschränkungen.
- % – Programmstart oder -ende
Alle Programme beginnen und enden mit % in einem eigenen Block. Dieser Code heißt „Band-Rücklaufzeichen“ (ein Relikt aus der Zeit, als Programme per Papierband geladen wurden). - () – Kommentare
Kommentare für den Bediener müssen in Großbuchstaben und in Klammern eingeschlossen sein. Maximale Länge 40 Zeichen, alle Zeichen großgeschrieben.
(T02: 5/8 END MILL) - / – Block Delete (Blocklöschung)
Codes nach diesem Zeichen werden ignoriert, wenn der Block Delete-Schalter an der Steuerung aktiv ist.
/ M00 - ; – Ende des Blocks
Dieses Zeichen ist im Texteditor nicht sichtbar (Wagenrücklauf), erscheint aber am Ende jedes Codeblocks, wenn das Programm auf der Maschinensteuerung angezeigt wird.
N8 Z0.750 ;
G- & M-Codes
G- und M-Codes bilden den größten Teil des CNC-Programminhalts. Die Definition jeder Code-Klasse und die spezifischen Bedeutungen der wichtigsten Codes folgen.
G-Codes (Vorbereitungsbefehle)
Codes, die mit G beginnen, heißen Vorbereitungsworte, weil sie die Maschine auf eine bestimmte Bewegungsart vorbereiten.
| Code | Beschreibung |
|---|---|
| G00 | Schnellverfahr (Rapid Motion). Zum Positionieren für Nicht-Fräsbewegungen. |
| G01 | Lineare Bewegung mit festgelegtem Vorschub. |
| G02 | Uhrzeigersinniger Bogen (Clockwise Arc). |
| G03 | Gegen den Uhrzeigersinn (Counterclockwise Arc). |
| G04 | Verweilen (Dwell). |
| G28 | Zurück zur Maschinen-Nullposition (Machine Home). |
| G40 | Werkzeugradiuskorrektur (CDC) aus. |
| G41 | Werkzeugradiuskorrektur (CDC) links. |
| G42 | Werkzeugradiuskorrektur (CDC) rechts. |
| G43 | Werkzeuglängenoffset (TLO) aktivieren. |
| G54 | Vorrichtungsoffset #1. |
| G55 | Vorrichtungsoffset #2. |
| G56 | Vorrichtungsoffset #3. |
| G57 | Vorrichtungsoffset #4. |
| G58 | Vorrichtungsoffset #5. |
| G59 | Vorrichtungsoffset #6. |
| G80 | Bohrzyklus abbrechen. |
| G81 | Einfacher Bohrzyklus. |
| G82 | Einfacher Bohrzyklus mit Verweilen. |
| G83 | Spänbruchbohrzyklus (Peck Drilling). |
| G84 | Gewindebohrzyklus (Tapping). |
| G90 | Absoluter Koordinatenprogrammiermodus. |
| G91 | Inkrementeller Koordinatenprogrammiermodus. |
| G98 | Bohrzyklus-Rückkehr zum Anfangspunkt (Initial Point / R-Ebene). |
| G99 | Bohrzyklus-Rückkehr zur Bezugsebene (Reference Plane / letzte Z-Höhe). |
M-Codes (Zusatzfunktionen)
Codes, die mit M beginnen, heißen Zusatzworte. Sie steuern Maschinenhilfsfunktionen wie Kühlmittel und Spindelrichtung. Pro Codeblock darf nur ein M-Code erscheinen.
| Code | Beschreibung |
|---|---|
| M00 | Programmstopp. Zyklusstart-Taste drücken zum Fortfahren. |
| M01 | Optionaler Stopp. |
| M02 | Programmende. |
| M03 | Spindel ein, rechtsdrehend (CW). |
| M04 | Spindel ein, linksläufig (CCW). |
| M05 | Spindel stopp. |
| M06 | Werkzeugwechsel. |
| M08 | Kühlmittel ein. |
| M09 | Kühlmittel aus. |
| M30 | Programmende und Zyklusstart zum erneuten Ausführen. |
Ausgewählte G-Code-Definitionen (Erweitert)
G00 – Schnellverfahr (Rapid Move)
Dieser Code befiehlt der Maschine, so schnell wie möglich zu einem angegebenen Punkt zu fahren. Er wird immer mit einer Koordinatenposition verwendet und ist modal. Im Gegensatz zu G01 koordiniert G00 die Achsen nicht, um in einer Geraden zu fahren. Stattdessen bewegt sich jede Achse mit ihrer Maximalgeschwindigkeit, bis sie ihr Ziel erreicht. Dies ergibt eine Bewegung wie in Abbildung 1 unten.
G00 X0. Y0.
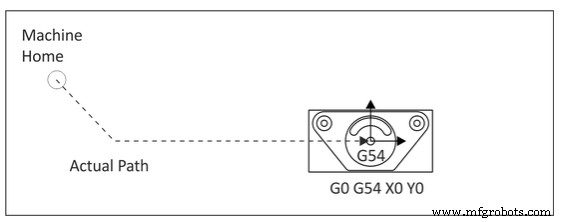
Abbildung 1. G00 Bewegung
Vorsicht: Die Schnellverfahrgeschwindigkeit mancher Maschinen kann 1 m/s überschreiten. Ein falscher Offset oder Koordinatenbefehl kann die Maschine schneller crashen, als der Bediener den Not-Aus drücken kann. Beim ersten Programmablauf den Rapid-Feed-Override an der Maschine nutzen.
Lineare Bewegung ist Geradlinige Bewegung
G-Code dreht sich um Bewegung, und die häufigste Bewegungsart in Teilprogrammen ist die geradlinige (lineare) Bewegung. Bewegung ist modal: Sie teilen der Steuerung mit einem G-Code mit, welche Bewegungsart Sie wünschen, und sie merkt sich, diese Art immer auszuführen, bis Sie sie mit einem anderen G-Code ändern.
- G00 für schnelles Positionieren (Rapids): Bewegung so schnell wie die Maschine kann. Wird genutzt, um den Fräser durch Luft zur nächsten Schnittposition zu bewegen.
- G01 für langsameren Schneidvorschub (Feed): Bewegung langsamer, zum Schneiden. Vorschub durch „F“-Wort festgelegt.
F-Wort = „F“ wie „Feedrate“ (Vorschub).
S-Wort = „S“ wie „Spindle Speed“ (Spindeldrehzahl), Adresse in U/min.
Lineare Bewegung mit X, Y, Z spezifizieren
Das Angeben von G00 oder G01 verursacht keine Bewegung – sie teilen der Steuerung lediglich mit, welche Bewegungsart erwartet wird, wenn man schließlich sagt, wohin bewegt werden soll. Für echte Bewegung muss ein Ziel mit X, Y, Z angegeben werden. Um zum Teilnullpunkt zu fahren, könnte man ausgeben:
G00 X0 Y0 Z0 oder langsamer mit G01 X0 Y0 Z0 F40.
Interpolierte Bewegung (Interpolated Motion): Wenn wir mehrere Koordinaten in einer Zeile angeben, bedeutet das, dass mehr als eine Maschinenachse gleichzeitig bewegt wird. Der Controller bewegt sie alle mit genau der richtigen relativen Geschwindigkeit, sodass der Fräser einer Geraden zum Ziel folgt und mit dem programmierten Vorschub fährt.
Wenn wir dasselbe Ziel angeben, aber die Koordinaten auf mehrere Zeilen verteilen, ist jede Zeile eine separate Bewegung:
G00 X0 Y0 (Bewegung zu X0 Y0 in einem Zug, Z konstant)
Z0 (Bewegung zu Z0 in einem Zug, X und Y konstant)
G00 und G01 sind modal, daher müssen sie nur angegeben werden, wenn der Modus gewechselt werden soll.
Z-Achse
Das Konzept interpolierter Bewegungen wirft ein interessantes Problem für die Z-Achse auf. Es ist oft ratsam, die Schnitttiefe-Achse separat zu bewegen, statt als koordinierte Bewegung mit X und Y. Ob eine Kollision droht, wenn sich der Fräser Werkstück und Spannvorrichtung nähert. Erst in X und Y bewegen, dann in Z – es ist viel einfacher einzuschätzen, ob eine versehentliche Kollision bevorsteht. Man trifft auch seltener zufällige hervorstehende Objekte wie Spannbacken, wenn man den Fräser hoch hält, bis man direkt über dem Schnittstartpunkt ist.
G02 und G03 – Kreisbogenbewegung als Modus
G02 aktiviert den Modus für im Uhrzeigersinn verlaufende Kreisbögen.
G03 aktiviert den Modus für gegen den Uhrzeigersinn verlaufende Kreisbögen.
Sobald der G02- oder G03-Modus aktiv ist, werden Bögen in G-Code definiert, indem ihre 2 Endpunkte und der Mittelpunkt angegeben werden, der gleich weit von jedem Endpunkt entfernt sein muss. Die Endpunkte sind einfach: Der aktuelle Steuerpunkt (Position bei Blockbeginn) definiert einen Endpunkt. Der andere wird durch XYZ-Koordinaten festgelegt. Der Mittelpunkt wird am häufigsten durch I, J oder K identifiziert, die relative Versätze vom Bogenstartpunkt zum Mittelpunkt angeben.
BEISPIEL UHRZEIGERSINNIGER BOGEN
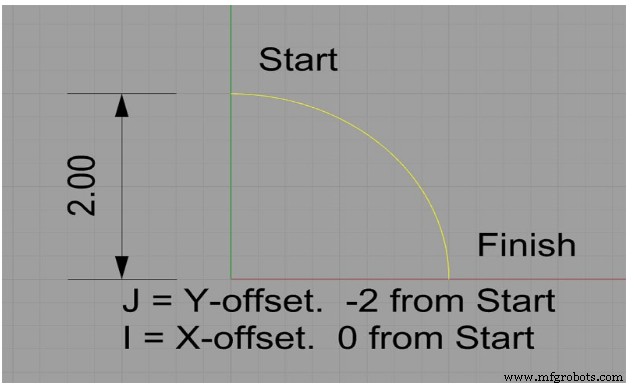
Abbildung 2. Ein Bogens Mittelpunkt mit IJK
Dieser Bogen startet bei X0 Y2 und endet bei X2 Y0. Sein Mittelpunkt ist bei X0 Y0. In G-Code spezifiziert:
G02 (Uhrzeigersinnigen Bogenmodus setzen)
X2 Y0 I0 J-2.0
Mittelpunkt über Radius „R“
Der Mittelpunkt kann auch durch Angabe des Kreisradius definiert werden. Der Kreis hat Radius 2, der G-Code wäre einfach:
G02 X2 Y0 R2
G17/G18/G19 – Ebenenfestlegung (Plane Designation)
Bögen müssen in einer durch G17 (XY), G18 (XZ) oder G19 (YZ) bezeichneten Ebene liegen. G17 ist Maschinendefault.
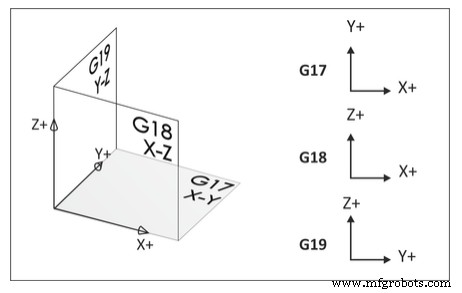
Abbildung 3. Ebenenfestlegung
G40/G41/G42 – Werkzeugradiuskorrektur (CDC / Cutter Diameter Compensation)
CDC ist ein Schlüssel zur präzisen CNC-Bearbeitung. Sie erlaubt dem Bediener, Werkzeugverschleiß und -ablenkung zu kompensieren, indem die Maschine angewiesen wird, vom programmierten Pfad nach links (G41) oder rechts (G42) abzuweichen. G40 hebt die Korrektur auf. Der Offsetbetrag wird in einem CNC-Steuerungs-D-Register eingetragen. Das Verschleißregister kann wie eine Tabelle angesehen werden, auf die die Steuerung bei jeder Bewegung zugreift.
| Werkzeug-Durchmesseroffset | Wert |
|---|---|
| D1 | 0.0125 |
| D2 | 0.0000 |
| D3 | 0.0000 |
| D4 | 0.0000 |
| D5 | 0.0000 |
| D6 | 0.0000 |
Der Wert im D-Register wird vom Maschinenbediener berechnet, der die fertigen Maßmerkmale überwacht, sie mit der Zeichnung vergleicht und die Differenz bei Bedarf in das Register einträgt, um das Teil innerhalb der Spezifikation zu halten. Bei keiner Abweichung wird das Register auf Null gesetzt.
G01 G41 D1 X1.0 Y.25 F40.
G43 – Werkzeuglängenkompensation
G43 aktiviert die Werkzeuglängenkompensation. Sie wird immer von einem H-Code und einer Z-Bewegung begleitet, wobei H das einzulesende TLO-Register angibt und Z die Höhe, die in Bezug auf das Teil-Datum angefahren werden soll.
Das TLO kann wie eine Tabelle auf der Steuerung angesehen werden:
| Werkzeuglängenregister | Z |
|---|---|
| H1 | 10.236 |
| H2 | 4.7510 |
| H3 | 6.9652 |
| H4 | 7.6841 |
| H5 | 12.4483 |
| H6 | 8.2250 |
Der TLO wird mit dem aktiven Vorrichtungsoffset auf der Steuerung kombiniert, sodass die Maschine weiß, wo die Werkzeugspitze relativ zum Teil-Datum ist.
G43 H1 Z1.
G54 – Werkstückoffset (Work Offset)
Werkstückoffsets sind Datenspeicher in der CNC-Steuerung, die den Abstand von der Maschinen-Home X,Y,Z-Position zum Teil-Datum halten. Diese Offsets können wie eine Tabelle auf der Steuerung angesehen werden:
| Werkstückoffset | X | Y | Z |
|---|---|---|---|
| G54 | 14.2567 | 6.6597 | 0.0000 |
| G55 | 0.0000 | 0.0000 | 0.0000 |
| G56 | 0.0000 | 0.0000 | 0.0000 |
| G57 | 0.0000 | 0.0000 | 0.0000 |
| G58 | 0.0000 | 0.0000 | 0.0000 |
| G59 | 0.0000 | 0.0000 | 0.0000 |
Tipp: G54 wird üblicherweise für die erste Bearbeitungseinrichtung verwendet. Zusätzliche Offsets dienen der Bearbeitung anderer Teilseiten.
Die X- und Y-Werte repräsentieren den Abstand von Machine Home zum Teil-Datum XY. Der Z-Wert ist der Abstand vom Werkzeugreferenzpunkt (z. B. Oberseite eines 1-2-3-Blocks) zum Teil-Z-Datum.
G54 X0. Y0.
Einheitstest
- Beschreiben Sie die CNC-Programmanweisungen.
- Alle CNC-Programme beginnen und enden mit was?
- Letter Address Command Codes beschreiben.
- Nennen Sie drei Sonderzeichencodes.
- G- und M-Codes beschreiben.
- Beschreiben Sie
G00 G90 G54 X0 Y0. - Beschreiben Sie
G00 G90 G43 H1 Z1. - Was ist der Unterschied zwischen G00 und G01?
- Erklären Sie den Unterschied zwischen G02 und G03.
- Beschreiben Sie die F- und S-Worte.
Industrietechnik
- Mikroprozessor-Programmiergrundlagen
- C-Programmstruktur verstehen: Einsteiger-Guide
- C# Programmstruktur verstehen: Kernkomponenten & Beispiel
- CNC-Bearbeitung meistern: Variablen kontrollieren für konsistente Ergebnisse
- CNC-Fräsen-Genauigkeit meistern: Bewährte Schritte für Präzisionsteile
- Premium CNC-Bearbeitung & Werkzeugbau-Services in Portland, Oregon
- CNC-Betrieb: Haas Fräsmaschine einrichten & steuern
- CNC-Maschinen-Genauigkeit & Positionierpräzision steigern: Umfassender Leitfaden
- CNC-Werkzeug- und Schneidenschleifmaschinen: Funktion, Einsatz und Vorteile
- CNC-Werkzeugvoreinstellung & -messung: Leitfaden für Präzision & Effizienz