



Einheit 1: Fräskopf ausrichten (Tramming) und Präzisionseinstellung meistern
Lernziele
Nach Abschluss dieser Einheit können Sie:
- Das Ausrichten (Tramming) des Fräskopfs beschreiben.
- Das Einrichten (Indizieren) des Schraubstocks erklären.
- Die Verwendung von Spannzangen (Spring Collets) erläutern.
- Den Unterschied zwischen Gleichlauffräsen und Gegenlauffräsen beschreiben.
- Die Anwendung eines Kantentasters (Edge Finder) erklären.
- Das korrekte Einstellen des Schnellwechselgetriebes beschreiben.
- Das Abrichten (Quadrieren) von Rohmaterial beschreiben.
- Planfräsen (Face Milling) beschreiben.
- Fortgeschrittene Spannmethoden (Advanced Workholding) beschreiben.
Werkzeuge zum Tramming
Ein Feinzeiger (Dial Indicator) ist ein Präzisionswerkzeug zur Messung minimaler Durchbiegungen zwischen zwei Flächen. Beim Tramming wird ein am Spannfutter befestigter Feinzeiger verwendet, um die Ausrichtung des Fräskopfs zum Frästisch zu bestimmen. Der gleiche Schraubenschlüssel, der die Quille festzieht und löst, dient auch zum Justieren der verschiedenen Schrauben am Fräskopf.
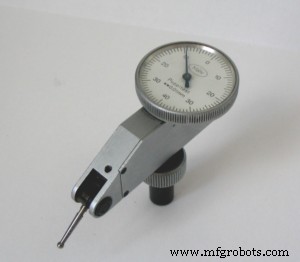
Feinzeiger zum Tramming des Fräskopfs.
Tramming des Fräskopfs
Tramming stellt sicher, dass der Fräskopf senkrecht zu den X- und Y-Achsen des Frästisches steht. Damit sind Schneidwerkzeug und Fräsebenen rechtwinklig zum Tisch, und unregelmäßige Fräsmuster werden vermieden.
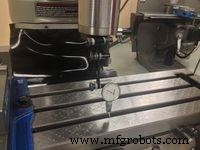
Feinzeiger an der Spindel zur präzisen Fräskopfausrichtung.
Der Kopf einer Vertikalfräsmaschine kann vorne/hinten und seitlich kippen. Diese Einstellungen können sich im Laufe der Zeit verstellen. Der Fräskopf sollte regelmäßig geprüft und justiert werden, damit die Spindel senkrecht zum Tisch steht.
- Schraubstock vom Frästisch entfernen.
- Feinzeiger an der Spindel befestigen und 6 Zoll (ca. 152 mm) vom Spindelachse versetzt ausrichten. Messfühler zeigt nach unten.
- Frästisch anheben, bis der Fühler kontaktiert und der Zeiger 0,005–0,010 Zoll (0,13–0,25 mm) anzeigt (Vorspannung/Preload).
- Feinzeiger gut sichtbar positionieren und Null setzen.
- Spindel von Hand drehen und Zeiger beobachten.
- Bleibt der Wert bei Null, ist die Spindel ausgerichtet.
- Andernfalls Tramming wie unten beschrieben fortsetzen.
Tramming-Prozess für die X-Achse
- Zum Trammen um die X-Achse (Links-Rechts-Richtung beim Blick auf die Maschinenfront) die sechs Schrauben (je drei pro Seite) mit dem Frässchlüssel lösen.
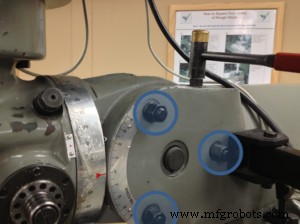
Position der zu lösenden Schrauben, um den Kopf um die X-Achse zu drehen.
- Schrauben nach dem Lösen von Hand plus ¼ Umdrehung mit dem Schlüssel wieder anziehen.
- Die Justierschraube für die vertikale Bewegung des Fräskopfs um die X-Achse befindet sich an der Maschinenrückseite.
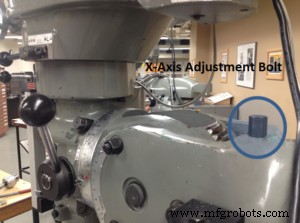
Justierschraube zur vertikalen Positionierung des Fräskopfs um die X-Achse.
- Zwei Winkelmesser dienen der groben Ausrichtung. Der rote Pfeil am großen Winkelmesser am Fräskopf sollte mit der Nullmarkierung am gekrümmten Winkelmesser am Maschinenkörper fluchten. Dies ist nur ein grober Leitfaden; der Feinzeiger liefert die Präzision.
- Feinzeiger an der Tischrückseite positionieren. Null setzen (vorgespannt 0,005–0,010 Zoll). Auf einer makellosen Tischoberfläche messen; ggf. Tisch verschieben, um Nuten zu vermeiden.
Feinzeigen um die X-Achse des Fräskopfs.
- Bei genulltem Zeiger und Spindel im Leerlauf die Spindel drehen, bis der Feinzeiger an der Tischvorderseite steht (idealerweise 180° Drehung). Dabei die an der Spindel befestigte Klemme greifen (um die vertikale Zeigereinstellung nicht zu verändern).
- Richtung der Zeigerauslenkung notieren: Uhrzeigersinn = Fräskopf muss nach oben justiert werden; gegen den Uhrzeigersinn = nach unten.
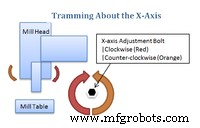
Fräskopfeinstellung um die X-Achse.
- Das Diagramm zeigt, wie die Drehung der Justierschraube die Kopfbewegung bewirkt. Justieren, bis die halbe Differenz zwischen Hinter- und Vordermessung erreicht ist. Beispiel: Hinten 0, vorne 0,010 Zoll → justieren auf 0,005 Zoll näher an Null.
- Nach erster Justierung Feinzeiger wieder nullen (bevorzugt an gleicher Position). Prozess wiederholen, bis Differenz ≤ 0,002 Zoll (0,05 mm).
- Gelöste Schrauben gleichmäßig im Kreuzgang nachziehen, um Ausrichtungsänderungen zu vermeiden. Vorder-/Hintermessung erneut prüfen.
Tramming-Prozess für die Y-Achse
- Vier Schrauben an der Maschinenfront lösen, um Bewegung um die Y-Achse zu ermöglichen. Lösen, dann knapp über Handfest (ca. ¼ Umdrehung über Handfest) nachziehen.
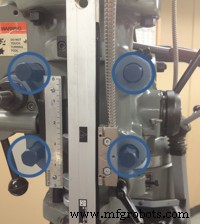
Position der zu lösenden Schrauben, um den Kopf um die Y-Achse zu drehen.
- Die Justierschraube für die horizontale Bewegung (Links/Rechts) um die Y-Achse ist unten dargestellt. Durch Drehen im/gegen den Uhrzeigersinn bewegt sich der Kopf entsprechend.
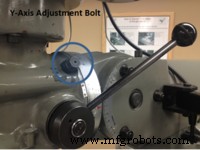
Justierschraube zur Positionierung des Fräskopfs um die Y-Achse.
- Der Anzeigepfeil für das Y-Tramming befindet sich auf einer separaten Platte, die am vertikalen Winkelmesser anliegt. Pfeil und Null am vertikalen Winkelmesser geben einen groben Startwert.
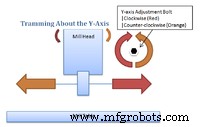
Fräskopfeinstellung um die Y-Achse.
- Das obige Bild zeigt den Einfluss der Justierschraube. Gleiches Verfahren wie bei der X-Achse, jedoch mit linken/rechten Referenzpunkten statt vorderer/hinterer.
- Nach Justierung alle Kopschrauben festziehen und Messungen um X- und Y-Achse erneut prüfen. Durch Nachziehen kann sich die Ausrichtung verändert haben. Alle Werte müssen innerhalb 0,002 Zoll liegen; andernfalls Tramming wiederholen.
Schraubstock einrichten (Indicating the Vise)
- Die meisten Werkstücke werden in einem auf dem Tisch gespannten Schraubstock gehalten.
- Der Schraubstock muss mit den Vorschubachsen der Maschine fluchten, um Bearbeitungen parallel zu den Werkstückkanten zu ermöglichen.
- Schraubstock mit T-Nuten-Schrauben auf dem Tisch fixieren, aber noch justierbar lassen.
- Feinzeiger in die Spindel einspannen, Fühler zeigt vom Bediener weg.
- Spindel absenken, Tisch verfahren, bis der feste Backen des Schraubstocks den Fühler berührt und der Zeiger eine halbe Umdrehung anzeigt.
- Feinzeiger-Ring auf Null setzen.
- Feinzeiger über die Schraubstockfläche mit dem Quervorschub (Cross Feed) führen.
- Bleibt der Zeiger auf Null, ist der Schraubstock rechtwinklig.
- Andernfalls Schraubstock durch leichtes Klopfen mit weichem Hammer ausrichten, bis der Zeiger halb so viel anzeigt wie zuvor.
- Wiederholen, bis der Zeiger über den gesamten Schraubstockweg Null anzeigt.
- T-Nuten-Schrauben fest anziehen, ohne die Ausrichtung zu ändern. Ausrichtung erneut prüfen.
Fräsertypen
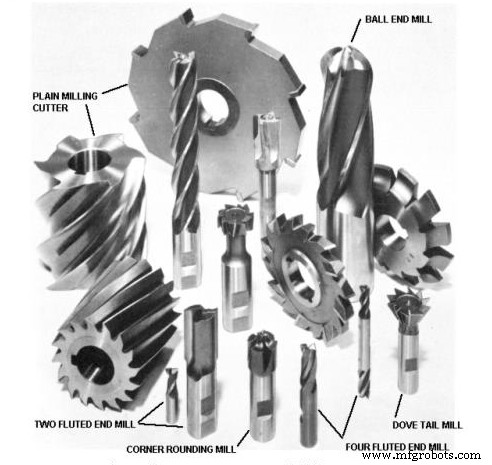
Eine Auswahl an Fräsern.
- Fräser mit zylindrischem Schaft werden typischerweise in Vertikalfräsmaschinen eingesetzt.
- Fräser mit Passfedernut (Keyed holes) für Horizontalfräsmaschinen.
- Schaftrfräser (End mills) für Taschen, Nuten, Passfedernuten.
- Zweischneidige Schaftrfräser können wie Bohrer in das Werkstück eintauchen (Plunging).
- 2–3 Schneiden für Aluminium, 4 Schneiden besser für Edelstahl. Mehr Schneiden = bessere Schnittqualität, aber höherer Preis.
- Fräser mit >2 Schneiden nicht zum Eintauchen (Plunging) verwenden.
- Rundungen (Fillets) mit Kugelkopffräser (Ball end mills) erzeugen.
- Profilfräser (Formed milling cutters) für mehrere Konturen wie Rundungen in einem Zug.
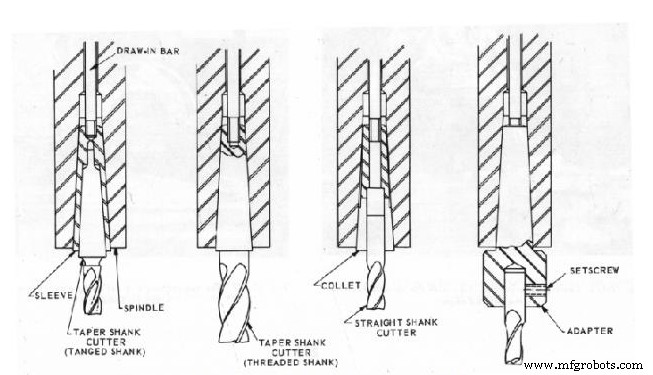
Methoden zur Befestigung eines Schaftrfräsers.
Spannzangen (Spring Collets)
- Zum Werkzeugwechsel: Quille in oberster Position arretieren.
- Zugstange (Drawbar) mit Schraubenschlüssel lösen, dabei Bremse betätigen.
- Gewinde der Zugstange muss in der Spannzange eingreifen. Andernfalls fällt der Fräser beim Lösen der Spannzange heraus und kann beschädigt werden.
- Spannzange aus der Spindel lösen: Auf das Ende der Zugstange klopfen.
- Zugstange von der Spannzange abschrauben.
- Neues Werkzeug in passende Spannzange (passend zum Schaft) einsetzen.
- Spannzange in Spindel einsetzen, dabei Passfeder (Keyway) an der Spindelnut ausrichten.
- Zugstange in Spannzange eindrehen, dabei Fräser mit einer Hand halten. Dann mit Schraubenschlüssel festziehen, Bremse betätigt.
Gegenlauffräsen vs. Gleichlauffräsen (Conventional vs. Climb Milling)
Der Unterschied ist entscheidend: Falsches Verfahren führt zu Werkzeugbruch und Ausschuss.
Gegenlauffräsen (Conventional Milling)
- Werkstück wird entgegen der Fräserrotation vorgeschoben.
- Bevorzugt für Schruppschnitte.
- Erfordert weniger Kraft als Gleichlauffräsen.
- Kein Spielausgleich (Backlash Eliminator) und keine festen Tischklemmungen nötig.
- Empfohlen für Gusswerkstücke und warmgewalzten Stahl.
- Auch bei harten Oberflächen durch Zunder oder Sand empfohlen.
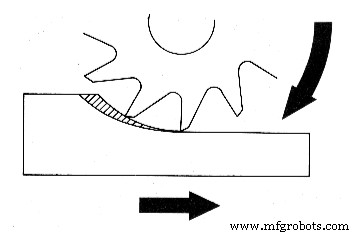
Dargestellt: Gegenlauffräsen
Gleichlauffräsen (Climb Milling)
- Werkstück wird in Richtung der Fräserrotation vorgeschoben.
- Bessere Oberflächengüte: Späne werden nicht in das Werkstück getragen.
- Günstigere Spannvorrichtungen: Schnittkraft drückt Werkstück nach unten.
- Spandicke nimmt zum Rand hin ab → geringere Kantenausbrüche, besonders bei spröden Materialien.
- Erhöhte Standzeit (bis zu 50 %) durch Späne hinter dem Werkzeug.
- Einfachere Spanabfuhr: Späne fallen hinter dem Fräser ab.
- Leistungsbedarf um 20 % reduziert (höherer Spanwinkel).
- Nicht empfohlen, wenn Werkstück nicht sicher gespannt werden kann oder Maschine hohe Kräfte nicht aufnehmen kann.
- Nicht für Guss und warmgewalzten Stahl geeignet.
- Kann Werkstück in den Fräser ziehen und aus der Spannung reißen → Werkzeugbruch & Ausschuss.
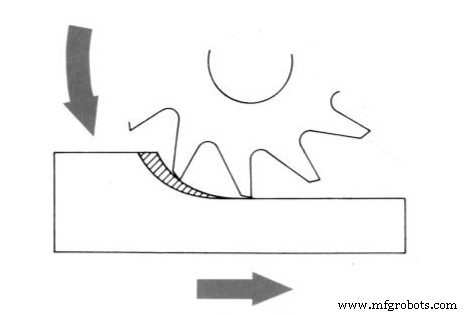
Dargestellt: Gleichlauffräsen
Spindeldrehzahl einstellen
- Spindeldrehzahl hängt von der Antriebsstranggeometrie ab.
- Bei modernen Maschinen per Handkurbel einstellbar.
- Änderung nur bei laufender Spindel.
- Drehzahl (U/min) wird am Zeiger angezeigt.
- Zwei Skalen für niedrigen und hohen Bereich.
- Hebel zum Bereichsumschalten.
- Gelegentlich leichtes Drehen der Spindel nötig, damit Zahnräder korrekt eingreifen.
Kantentaster (Edge Finder) verwenden
- Werkstückkanten müssen vor präzisen Fräsarbeiten lokalisiert werden. Der Kantentaster hilft dabei.
- Empfohlene Spindeldrehzahl: 800–1200 U/min.
- Zwei Hälften des Tasters leicht versetzen, damit sie beim Drehen taumeln.
- Werkstück langsam auf den Taster zubewegen.
- Taster zentriert sich, verliert dann plötzlich die Konzentrizität.
- Digitalanzeige (DRO) zeigt Spindelposition.
- Tasterdurchmesser = 0,200 Zoll (5,08 mm). Halbierung (0,100 Zoll / 2,54 mm) gibt Werkzeugmitte.
- Beispiel: Obere linke Ecke → X +0,100", Y -0,100". Obere rechte Ecke → X -0,100", Y -0,100".
- Part Reference Zero = Fräser auf X und Y nullen.
- Spitzer Kantentaster einfacher, aber weniger präzise. Nur nutzen, wenn Präzision nicht kritisch.
Mikrometer-Einstellringe (Micrometer Dials) verwenden
- Die meisten manuellen Vorschübe haben Mikrometer-Einstellringe.
- Bekannte Vorschublänge → Ring auf diesen Wert (in 1/1000 Zoll) einstellen.
- Ring lösen: Sperrring gegen den Uhrzeigersinn drehen. Einstellen und wieder festziehen.
- Vor dem Einstellen: Spiel (Backlash) des Tischantriebs aufnehmen.
- Moderne Maschinen haben oft Digitalanzeigen (DRO), die die Tischposition direkt messen – Backlash-Probleme entfallen.
Rohmaterial abrichten (Squaring Stock)
- Für eine rechteckige Ecke: Fertige Kante senkrecht in den Schraubstock spannen, leicht klemmen.
- Winkellehre (Machinist's Square) an fertige Kante und Schraubstockbasis anlegen.
- Werkstück durch leichtes Klopfen mit Gummihammer an der Winkellehre ausrichten.
- Schraubstock fest spannen.
- Obere Kante ist bereit zum Fräsen.
Planfräsen (Face Milling)
- Große Werkstücke häufig planfräsen. Am besten mit Stirnfräser (Facing Cutter).
- Fräser ca. 1 Zoll (25 mm) breiter als Werkstück wählen, um in einem Zug zu fertigen.
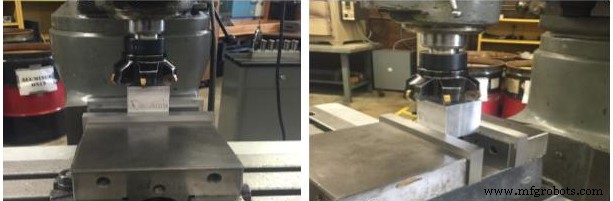
Dargestellt: Planfräsen
Nuten fräsen (Milling Slots)
- Rechteckige Nuten mit Schaftrfräsern (End Mills).
- In einem Zug auf ±0,002 Zoll (0,05 mm) Genauigkeit.
- Für höhere Genauigkeit: Fräser etwas kleiner als Nut wählen.
- Nut messen, zweiten Schnitt zum Endmaß.
- Schnitttiefe nicht größer als Fräserdurchmesser.
Fortgeschrittene Spannmethoden (Advanced Workholding)
- Prismenbacken (V-Block) für Rundmaterial im Schraubstock – horizontal und vertikal nutzbar.
- Rundmaterial in Prismenbacken spannen beschädigt oft die Oberfläche.
- Spannzangenblöcke (Collet Blocks) für Rundmaterial.
- Quadratischer Spannzangenblock für 90°-Merkmale.
- Sechseckblock für 60°-Merkmale.
- Einfachste Einrichtung: Merkmale parallel/senkrecht zu Werkstückkanten. Schwieriger bei schrägen Merkmalen – hier kann eine Winkellehre (Angle Plate) helfen.
- Teile, die nicht in den Schraubstock passen, direkt mit Niederhaltern (Hold-down Clamps) auf dem Tisch spannen.
- Parallelunterlagen (Parallels) für Spalt zwischen Werkstück und Tischbett.
- Niederhalter leicht in das Werkstück hineinkippen.
- Rundtisch (Rotary Table) auf dem Tisch für Kreismerkmale.
- Ermöglicht Werkstückdrehung.
- Feinzeiger für präzise Winkelsteuerung.
- Kugelspanner (Ball) für unregelmäßige Werkstücke. Nur kleine Schnitte, um Herausreißen zu vermeiden.
EINHEITSTEST
- Welches Werkzeug wird zum Tramming des Kopfs verwendet?
- Erklären Sie den Prozess für das X-Achsen-Tramming.
- Erklären Sie den Prozess für das Y-Achsen-Tramming.
- Was ist der Zweck des Schraubstock-Einrichtens (Indicating)?
- Nennen Sie drei Fräsertypen.
- Erklären Sie die Funktion einer Spannzange (Spring Collet).
- Was ist der Unterschied zwischen Gegenlauf- und Gleichlauffräsen?
- Beschreiben Sie kurz, wie ein Rundtisch mit der Vertikalfrässpindel zentriert wird.
- Beschreiben Sie kurz, wie die Spindeldrehzahl an der Fräsmaschine eingestellt wird.
- Welches Werkzeug wird für große Werkstückoberflächen verwendet?
Industrietechnik
- Der 555 integrierte Schaltkreis: Ein zeitloser Meilenstein im Analogdesign
- Die Mitternachtsformel: Zuverlässiges Werkzeug zum Lösen quadratischer Gleichungen
- Das D-Latch meistern: Ein sauberes 1-Bit-Speicherelement
- Mill-Turn und Turn-Mill verstehen: Ein detaillierter Leitfaden
- Fräsmaschinen verstehen: Typen, Funktionen und Anwendungen
- Kaufberatung für Fräsbohrmaschinen: Expertentipps & Hauptmerkmale
- Vertikale Bandsägemühle: Präzises Schneiden für Holz & Metall
- Bohrköpfe für Fräsmaschinen: Funktion, Einstellung und Tipps
- Die ideale Fräsbohrmaschine für Ihre Projekte auswählen
- Umfassender Leitfaden zu Befestigungselementen für Industrieanwendungen