



Vertikale Fräsmaschine (VMC): Maschinenbewegung & Koordinatensysteme
Lernziele
Nach Abschluss dieser Einheit sollten Sie in der Lage sein:
- Die Maschinenbewegung einer Vertikalen Fräsmaschine (VMC) zu verstehen
- Die Maschinen-Nullposition (Machine Home Position) zu verstehen
- Die CNC-Maschinenkoordinaten zu verstehen
- Das Werkstückkoordinatensystem (Work Coordinate System) zu verstehen
- Maschinen- und Werkzeugoffsets zu verstehen
- Werkzeuglängenoffset (TLO) für jedes Werkzeug einzustellen
VMC Maschinenbewegung
CNC-Maschinen verwenden ein 3D-kartesisches Koordinatensystem. Abbildung 1 zeigt eine typische Vertikale Fräsmaschine (VMC). Das zu bearbeitende Teil wird auf dem Maschinentisch befestigt. Dieser Tisch bewegt sich in der XY-Ebene. Wenn der Bediener der Maschine gegenübersteht, bewegt die X-Achse den Tisch links-rechts. Die Y-Achse bewegt den Tisch vorwärts-rückwärts. Die Maschinensäule greift und dreht das Werkzeug. Die Säule steuert die Z-Achse und bewegt sich auf-ab.
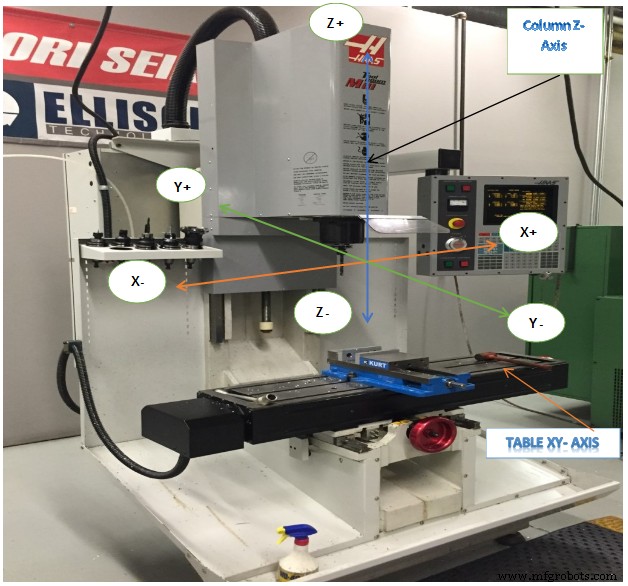
Abbildung 1. VMC Maschinenbewegung
CNC-Maschinenkoordinaten
Das CNC-Maschinenkoordinatensystem ist in Abbildung 2 dargestellt. Der Kontrollpunkt für das Maschinenkoordinatensystem ist als die Stirnfläche der Maschinenspindelmitte definiert. Der Ursprungspunkt für das Maschinenkoordinatensystem wird „Machine Home“ (Maschinen-Nullposition) genannt. Dies ist die Position der Spindelmitte, wenn die Z-Achse vollständig eingefahren ist und der Tisch an seine Grenzpositionen nahe der hinteren linken Ecke gefahren wurde.
Abbildung 2. VMC Maschinenkoordinatensystem (in Home Position)
Wie in Abbildung 3 gezeigt, sollte man bei der Arbeit mit einer CNC-Maschine immer in Begriffen von Werkzeugbewegung denken, arbeiten und CNC-Programme schreiben – nicht in Tischbewegung. Zum Beispiel bewegen steigende +X-Koordinatenwerte das Werkzeug relativ zum Tisch nach rechts (obwohl sich der Tisch tatsächlich nach links bewegt). Ebenso bewegen steigende +Y-Koordinatenwerte das Werkzeug in Richtung Maschinenrückseite (der Tisch bewegt sich zum Bediener hin). Steigende +Z-Befehle bewegen das Werkzeug nach oben (weg vom Tisch).
Maschinen-Nullposition (Machine Home Position)
Wenn eine CNC-Maschine zum ersten Mal eingeschaltet wird, kennt sie die Position der Achsen im Arbeitsraum nicht. Die Home-Position wird durch die Power-On-Restart-Sequenz gefunden, die der Bediener durch Drücken eines Knopfs an der Maschinensteuerung nach dem Einschalten der Steuerungsspannung initiiert.
Die Power-On-Restart-Sequenz fährt einfach alle drei Achsen langsam zu ihren mechanischen Endanschlägen (-X, +Y, +Z). Wenn jede Achse ihren mechanischen Anschlag erreicht, wird ein Mikroschalter ausgelöst. Dies signalisiert der Steuerung, dass die Home-Position für diese Achse erreicht ist. Sobald alle drei Achsen stillstehen, heißt es, die Maschine sei „gehomed“. Maschinenkoordinaten beziehen sich fortan auf diese Home-Position.
Werkstückkoordinatensystem (Work Coordinate System - WCS)
Offensichtlich wäre es schwierig, ein CNC-Programm in Bezug auf Maschinenkoordinaten zu schreiben. Die Home-Position ist weit vom Tisch entfernt, sodass Werte im CNC-Programm groß wären und keine leicht erkennbare Beziehung zum Teilmodell hätten. Um die Programmierung und Einrichtung der CNC zu erleichtern, wird für jedes CNC-Programm ein Werkstückkoordinatensystem (WCS) eingerichtet.
Das WCS ist ein Punkt, den der CNC-Programmierer auf dem Teil, dem Rohmaterial oder der Vorrichtung auswählt. Während das WCS mit dem Teilursprung in CAD identisch sein kann, muss es das nicht. Obwohl es sich überall im Maschinenarbeitsraum befinden kann, erfordert seine Auswahl sorgfältige Überlegung.
- Der WCS-Standort muss durch mechanische Mittel wie einen Kantenfinder (Edge Finder), Koaxialtaster oder Teiltaster auffindbar sein.
- Er muss mit hoher Präzise lokalisierbar sein: typischerweise ±0,025 mm (±0,001 Zoll) oder besser.
- Er muss wiederholbar sein: Teile müssen jedes Mal exakt an derselben Position platziert werden.
- Er sollte berücksichtigen, wie das Teil gedreht und bewegt wird, wenn verschiedene Seiten bearbeitet werden.
Beispiel: Abbildung 4 zeigt ein in einem Schraubstock gespanntes Teil. Die Außenmaße wurden bereits auf einer konventionellen Maschine auf Maß gefräst, bevor es auf der CNC-Maschine eingerichtet wurde.
Die CNC wird verwendet, um Löcher, Taschen und Nuten in diesem Teil herzustellen. Der WCS befindet sich in der oberen linken Ecke des Blocks. Diese Ecke lässt sich leicht mit einem Kantenfinder oder Taster finden.
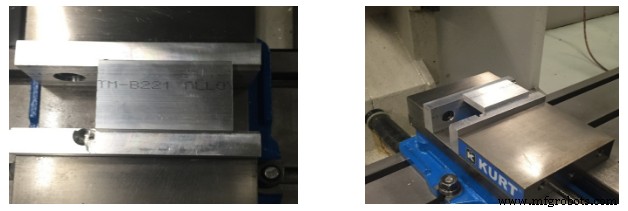
Draufsicht Seitenansicht
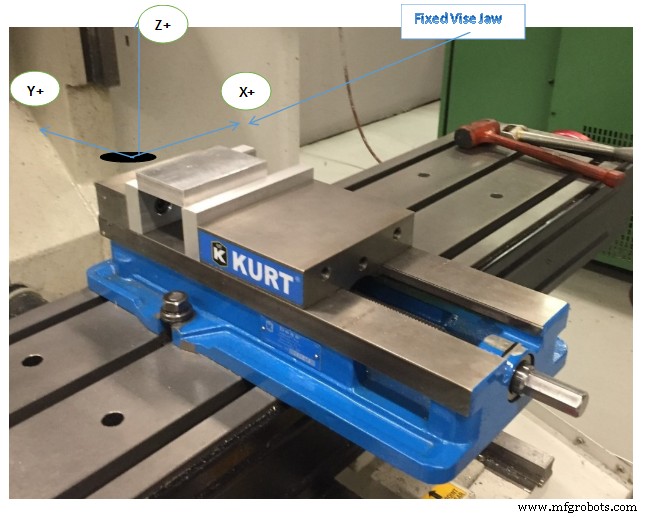
Abbildung 3. Werkstückkoordinatensystem (WCS)
Maschinen- und Werkzeugoffsets
Maschinenoffsets (Machine Offsets)
Da es schwierig ist, einen Schraubstock jedes Mal exakt an derselben Position auf der Maschine zu platzieren, ist der Abstand von Home zum WCS normalerweise erst bekannt, nachdem der Schraubstock eingerichtet und an der Maschine ausgerichtet wurde. Die Maschineneinrichtung wird am besten durchgeführt, nachdem das Programm vollständig geschrieben ist, da es teuer ist, eine CNC-Maschine warten zu lassen, während die CNC-Programmierung noch läuft. Außerdem kann der Programmierer während des CAM-Prozesses seine Meinung ändern, was jede vorgeplante Einrichtung obsolet macht.
Die Sache wird weiter verkompliziert, da verschiedene Werkzeuge unterschiedlich weit aus der Maschinenspindel herausragen – ein Wert, der im Voraus schwer zu bestimmen ist. Zum Beispiel ragt ein langes Schaftfräser weiter aus der Spindelfront als ein kurzer Bohrer. Wenn ein Werkzeug verschleißt oder bricht und ersetzt werden muss, ist es fast unmöglich, es jedes Mal exakt auf dieselbe Länge aus dem Werkzeughalter herausragen einzustellen.
Daher muss es einen Weg geben, das Maschinenkoordinatensystem mit dem Teil-WCS in Beziehung zu setzen und unterschiedliche Werkzeuglängen zu berücksichtigen. Dies geschieht mithilfe von Maschinen-, Werkzeug- und Vorrichtungsoffsets. Auf CNC-Maschinen stehen viele Offsets zur Verfügung. Zu verstehen, wie sie funktionieren und wie man sie korrekt zusammen verwendet, ist essenziell für erfolgreiches CNC-Fräsen.
Teiloffset XY (Part Offset XY / Fixture Offset)
Vorrichtungsoffsets (Fixture Offsets) bieten eine Möglichkeit für die CNC-Steuerung, den Abstand von der Maschinen-Home-Position zum Teil-WCS zu kennen. In Verbindung mit Werkzeugoffsets ermöglichen Vorrichtungsoffsets, Programme in Bezug auf das WCS statt auf Maschinenkoordinaten zu schreiben. Sie erleichtern die Einrichtung, da die exakte Position des Teils im Maschinenarbeitsraum vor dem Schreiben des CNC-Programms nicht bekannt sein muss.
Solange das Teil so positioniert ist, dass das Werkzeug alle Bearbeitungsoperationen erreichen kann, kann es sich überall im Maschinenarbeitsraum befinden. Sobald die Vorrichtungsoffset-Werte ermittelt, in die Steuerung eingegeben und durch das CNC-Programm aktiviert wurden, arbeitet die CNC-Steuerung im Hintergrund, um Programmkoordinaten in WCS-Koordinaten umzurechnen.
Abbildung 5 zeigt, wie Teiloffsets (+X, -Y) verwendet werden, um die Mittellinie der Maschinenspindel direkt über den WCS zu verschieben.
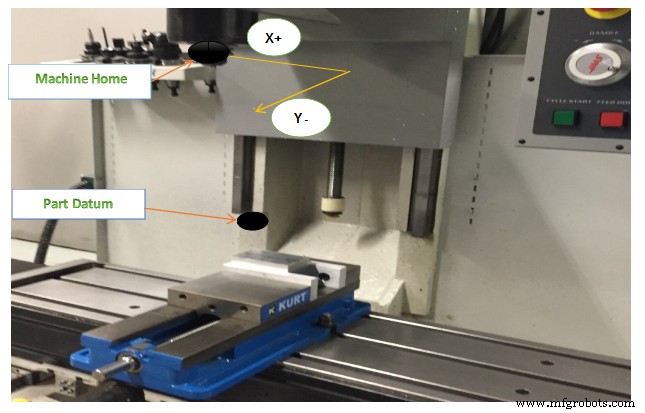
Abbildung 4: Teiloffset verschiebt Maschine zu WCS
Teiloffset Z (Part Offset Z)
Der Teiloffset-Z-Wert wird mit dem Werkzeuglängenoffset kombiniert, um der Maschine anzuzeigen, wie der Z-Nullpunkt vom Teil-Home zum Teil-Z-Null verschoben wird, unter Berücksichtigung der Werkzeuglänge. Der Vorrichtungsoffset Z wird je nach Maschinenkonfiguration und -betrieb verwendet oder nicht.
Werkzeuglängenoffset (Tool Length Offset - TLO)
Jedes in die Maschine geladene Werkzeug hat eine andere Länge. Tatsächlich wird die Länge eines Ersatzwerkzeugs bei Verschleiß oder Bruch wahrscheinlich abweichen, da es fast unmöglich ist, ein neues Werkzeug exakt an derselben Stelle im Halter einzusetzen wie das alte. Die CNC-Maschine braucht eine Möglichkeit zu wissen, wie weit jedes Werkzeug von der Spindelspitze bis zur Spitze reicht. Dies wird durch einen Werkzeuglängenoffset (TLO) erreicht.
In seiner einfachsten Anwendung wird der TLO ermittelt, indem die Spindel mit dem Werkzeug von der Maschinen-Home-Z-Position zum Teil-Z-Null-Punkt verfahren wird, wie ganz links in Abbildung 6 gezeigt. Das Werkzeug wird zum Teil-Datum Z verfahren und die zurückgelegte Distanz gemessen. Dieser Wert wird in das TLO-Register für dieses Werkzeug eingetragen. Probleme dieser Methode: Das Teil muss vor dem Einstellen der Werkzeuge auf die korrekte Tiefe plangeschliffen werden. Wenn der Z-Nullpunkt weggeschliffen wird (typisch bei 3D-Freiformflächen), ist es unmöglich, das Datum neu zu setzen, sollte ein Werkzeug brechen oder verschleißen. Alle Werkzeuge müssen bei jedem neuen Job neu eingestellt werden. Bei dieser Methode wird der Vorrichtungsoffset Z nicht verwendet, sondern auf Null gesetzt.
Die in der Mitte gezeigte Methode ist deutlich besser und wird in diesem Buch verwendet. Alle Werkzeuge werden auf eine bekannte Z-Position eingestellt, z. B. die Oberseite eines präzisen 1-2-3-Blocks, der auf dem Maschinentisch ruht. Dies macht es sehr einfach, Werkzeuge bei Verschleiß oder Bruch neu einzustellen.
Ein Werkzeugtaster (Tool Probe) funktioniert ähnlich wie die 1-2-3-Block-Methode, außer dass die Maschine einen speziellen Zyklus verwendet, um den TLO automatisch zu ermitteln. Sie senkt das Werkzeug langsam ab, bis die Spitze den Taster berührt, und aktualisiert dann das TLO-Register. Diese Methode ist schnell, sicher und präzise, erfordert aber, dass die Maschine mit einem Werkzeugtaster ausgestattet ist. Auch sind Werkzeugtaster teuer, daher muss darauf geachtet werden, das Werkzeug nie in den Taster zu fahren.
Sowohl die 2. als auch die 3. Methode erfordern, dass der Abstand von der Werkzeugeinstellposition (Oberseite des 1-2-3-Blocks oder Werkzeugtasters) zum Teil-Datum ermittelt und in den Vorrichtungsoffset Z eingetragen wird. Die Maschine addiert die beiden Werte, um den gesamten Werkzeuglängenoffset zu bestimmen. Eine Methode dafür ist im Text enthalten.
3 Wege zum Einstellen des Werkzeuglängenoffsets (TLO)
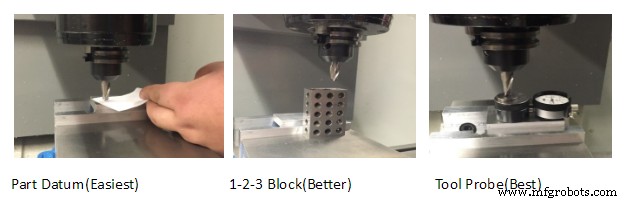
Abbildung 5. Wege zum Einstellen des TLO
Einheitstest
- Erklären Sie die Maschinen-Nullposition (Machine Home Position).
- In welche Richtung bewegt die X-Achse an der Vertikalen Fräsmaschine (VMC) den Tisch?
- In welche Richtung bewegt die Y-Achse an der VMC den Tisch?
- In welche Richtung bewegt die Z-Achse an der VMC den Tisch? (Hinweis: Die Z-Achse bewegt die Spindel/Säule auf-ab, nicht den Tisch.)
- Nennen Sie 3 Wege zum Einstellen von Werkzeuglängenoffsets.
Industrietechnik
- Produktivität steigern: 7 Schlüsselfunktionen von Vertikalen Bearbeitungszentren (VMC)
- Warum ein vertikales Bearbeitungszentrum für die moderne Metallverarbeitung unverzichtbar ist
- Främaschinen verstehen: Definition, Prozess & Typen
- Toyoda Vertikales Drehzentrum mit fahrender invertierter Spindel für effizientes Spänemanagement
- VTC 2500H: Vertikales Drehzentrum mit integriertem Verzahnungsfräsen & Fräsen für gestraffte Produktion
- Präzisions-Vier-Achsen-VTC 100-4: Hochleistungs-Wellendrehmaschine
- Vielseitige Fräsmaschinen: Fräsen, Bohren und mehr
- CNC-Betrieb: Haas Fräsmaschine einrichten & steuern
- Präzise CNC-Vertikalfräsmaschine – Hochleistungs-Holz- & Metallbearbeitung
- Vertikales Fräsen verstehen: Definition und Schlüsselkonzepte