



CNC-Werkzeugauswahl und Schnittparameter für präzise Bearbeitung optimieren
Heute bieten viele CAD/CAM-Softwarepakete automatische Programmierfunktionen. Diese Programme fordern im Programmierinterface in der Regel prozessplanungsbezogene Aspekte ab – wie Werkzeugauswahl, Bearbeitungsbahnplanung, Schnittdateneinstellung etc. Der Programmierer muss lediglich die relevanten Parameter einstellen, und das NC-Programm kann automatisch generiert und an die CNC-Maschine übertragen werden, um die Bearbeitung abzuschließen. Daher werden Werkzeugauswahl und Schnittdatenbestimmung in der CNC-Bearbeitung im Zustand der Mensch-Maschine-Interaktion getroffen – im scharfen Kontrast zur herkömmlichen Werkzeugmaschinenbearbeitung. Gleichzeitig müssen Programmierer die Grundprinzipien der Werkzeugauswahl und Schnittdatenbestimmung beherrschen und die Besonderheiten der CNC-Bearbeitung beim Programmieren voll berücksichtigen. In diesem Artikel werden die Probleme der Werkzeugauswahl und Schnittdatenbestimmung in der NC-Programmierung erörtert, Prinzipien und Empfehlungen gegeben und auf zu beachtende Punkte hingewiesen.
Arten und Eigenschaften gängiger Werkzeuge für die CNC-Bearbeitung
CNC-Bearbeitungswerkzeuge müssen sich an die hohe Geschwindigkeit, hohe Effizienz und den hohen Automatisierungsgrad von CNC-Werkzeugmaschinen anpassen und umfassen allgemein Universalwerkzeuge, universelle Werkzeughalter und eine kleine Anzahl spezieller Werkzeughalter. Der Werkzeughalter wird mit dem Werkzeug verbunden und auf dem Antriebskopf der Maschine montiert, weshalb er schrittweise standardisiert und in Serien gefertigt wurde. Es gibt viele Möglichkeiten, CNC-Werkzeuge zu klassifizieren.
Nach Werkzeugstruktur:
- ① Vollhartmetall (Integral)
- ② Einsatzwerkzeuge (Aufgesteckt), mit Schweiß- oder Klemmverbindung; Klemmtyp unterteilt in nicht-wendeschneidplatten und wendeschneidplatten
- ③ Spezialtypen, z. B. Kombiwerkzeuge, schwingungsgedämpfte Werkzeuge etc.
Nach Werkzeugmaterial:
- ① HSS-Werkzeuge (High-Speed Steel)
- ② Hartmetallwerkzeuge
- ③ Diamantwerkzeuge
- ④ Andere Materialwerkzeuge, z. B. kubisches Bornitrid (CBN), Keramikwerkzeuge etc.
Nach Schneidprozess:
- ① Drehwerkzeuge, einschließlich Außen-, Innen-, Gewinde-, Abstechwerkzeuge etc.
- ② Bohrwerkzeuge, einschließlich Bohrer, Reibahlen, Gewindebohrer etc.
- ③ Bohrer (Ausbohrwerkzeuge)
- ④ Fräswerkzeuge etc.
Um den Anforderungen von CNC-Maschinen an langlebige, stabile, leicht einstellbare und austauschbare Werkzeuge gerecht zu werden, werden klemmbare Wendeschneidplattenwerkzeuge in den letzten Jahren 널리 eingesetzt und machen 30 % bis 40 % aller CNC-Werkzeuge aus; ihr mengenmäßiger Anteil beträgt 80 % bis 90 % des Gesamtvolumens.
Verglichen mit Werkzeugen für konventionelle Maschinen haben CNC-Werkzeuge viele unterschiedliche Anforderungen, hauptsächlich folgende Eigenschaften:
- Gute Steifigkeit (besonders Schruppwerkzeuge), hohe Präzision, geringe Schwingungsneigung und thermische Verformung
- Gute Austauschbarkeit, schnelles Werkzeugwechseln
- Lange Standzeit, stabile und zuverlässige Schneidleistung
- Werkzeuggröße leicht einstellbar, um Rüstzeit zu reduzieren
- Werkzeug sollte Späne zuverlässig brechen oder walzen, um Späneabfuhr zu erleichtern
- Serienfertigung und Standardisierung zur Erleichterung von Programmierung und Werkzeugmanagement
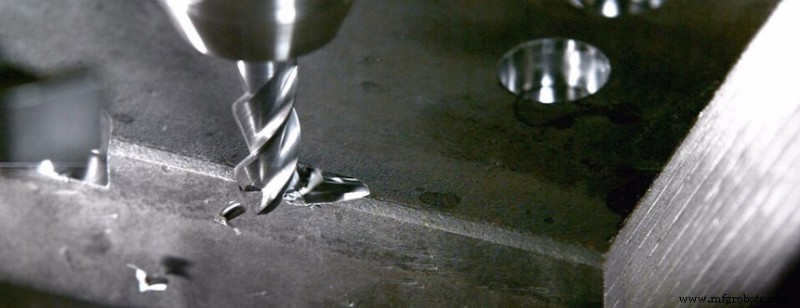
Auswahl von CNC-Bearbeitungswerkzeugen
Die Werkzeugauswahl erfolgt im Mensch-Maschine-Interaktionszustand der NC-Programmierung. Werkzeug und Werkzeughalter sollten entsprechend der Bearbeitungskapazität der Maschine, der Werkstückwerkstoffeigenschaften, dem Bearbeitungsverfahren, den Schnittdaten und anderen relevanten Faktoren korrekt ausgewählt werden.
Allgemeines Prinzip der Werkzeugauswahl: einfache Montage und Einstellung, gute Steifigkeit, hohe Standzeit und Präzision. Unter der Voraussetzung, dass die Bearbeitungsanforderungen erfüllt sind, sollte möglichst ein kürzerer Werkzeughalter gewählt werden, um die Steifigkeit der Werkzeugbearbeitung zu verbessern.
Bei der Werkzeugauswahl sollte die Werkzeuggröße an die Oberflächengröße des zu bearbeitenden Werkstücks angepasst sein.
In der Produktion werden häufig Schaftfräser zur Bearbeitung von Außenkonturen flacher Teile eingesetzt. Beim Flächenfräsen sollten Hartmetall-Wendeschneidplattenfräser gewählt werden. Bei der Bearbeitung von Nuten und Taschen sollten HSS-Schaftfräser gewählt werden. Bei der Bearbeitung der Rohteiloberfläche oder beim Vorbohren kann ein Maisfräser mit Hartmetallwendeschneidplatten gewählt werden. Für die Bearbeitung einiger Freiformflächen und variabler Schrägflächen werden häufig Kugelkopffräser, Ringfräser, Kegelfräser und Scheibenfräser verwendet.
Bei der Bearbeitung von Freiformflächen ist die Schnittgeschwindigkeit an der Spitze des Kugelkopffräsers null. Um die Bearbeitungsgenauigkeit zu gewährleisten, ist der Schnittlinienabstand generell sehr dicht, weshalb der Kugelkopffräser oft für das Schlichten der Fläche verwendet wird. Der Flachkopfräser ist dem Kugelkopfräser in Bezug auf Oberflächenqualität und Schneideffizienz überlegen. Daher sollte, solange die Voraussetzung erfüllt ist, dass kein Schneiden erfolgt – sei es beim Schruppen oder Schlichten der gekrümmten Fläche – der Flachkopfräser bevorzugt werden. Zudem haben Standzeit und Genauigkeit des Werkzeugs großen Einfluss auf den Werkzeugpreis. Es muss beachtet werden, dass in den meisten Fällen, obwohl die Wahl eines guten Werkzeugs die Werkzeugkosten erhöht, die daraus resultierende Verbesserung der Bearbeitungsqualität und -effizienz die Gesamtbearbeitungskosten erheblich senken kann.
Auf dem Bearbeitungszentrum sind verschiedene Werkzeuge im Werkzeugmagazin installiert, und Werkzeugauswahl und -wechsel können jederzeit gemäß den Programmvorgaben erfolgen. Daher muss ein standardisierter Werkzeughalter verwendet werden, damit Standardwerkzeuge für Bohren, Ausbohren, Reiben, Fräsen etc. schnell und präzise auf der Maschinenspindel oder im Werkzeugmagazin montiert werden können. Programmierer sollten die Strukturmaße, Einstellmethode und Einstellbereich des auf der Maschine verwendeten Werkzeughalters verstehen, um während der Programmierung die radialen und axialen Abmessungen des Werkzeugs zu bestimmen.
Bei wirtschaftlichen CNC-Bearbeitungen werden das Schärfen, Messen und Wechseln der Werkzeuge meist manuell durchgeführt, was lange Nebenzeiten erfordert. Daher muss die Anordnungsreihenfolge der Werkzeuge sinnvoll geplant werden. Allgemein sollten folgende Prinzipien beachtet werden:
- Anzahl der Werkzeuge minimieren
- Nach dem Spannen eines Werkzeugs sollte es alle Bearbeitungsbereiche abschließen, die es bearbeiten kann
- Schrupp- und Schlichtwerkzeuge getrennt verwenden, auch wenn sie gleich groß sind
- Erst fräsen, dann bohren
- Erst Flächenfinish, dann 2D-Konturfinish
- Wenn möglich, die automatische Werkzeugwechselfunktion der CNC-Maschine möglichst nutzen, um die Produktionseffizienz zu steigern
Bestimmung der Schnittdaten in der CNC-Bearbeitung
Das Prinzip der sinnvollen Auswahl der Schnittdaten ist: Beim Schruppen steht die Produktivitätssteigerung im Vordergrund, aber Wirtschaftlichkeit und Bearbeitungskosten sollten auch berücksichtigt werden. Die konkreten Werte sollten gemäß Maschinenhandbuch, Schnittdatentabellen und Erfahrung festgelegt werden.
(1) Schnitttiefe ap
Wenn die Steifigkeit von Maschine, Werkstück und Werkzeug es zulässt, ist ap gleich der Bearbeitungszugabe – eine effektive Maßnahme zur Produktivitätssteigerung. Um die Bearbeitungsgenauigkeit und Oberflächenrauheit der Teile zu gewährleisten, sollte für das Schlichten generell eine gewisse Zugabe verbleiben. Die Schlichtzugabe bei CNC-Maschinen kann etwas kleiner sein als bei konventionellen Maschinen.
(2) Schnittbreite ae
Generell ist ae proportional zum Werkzeugdurchmesser d und umgekehrt proportional zur Schnitttiefe. Bei wirtschaftlichen CNC-Bearbeitungen liegt der allgemeine Wertebereich von ae bei: ae = (0,6 ~ 0,9) d.
(3) Schnittgeschwindigkeit vc
Die Erhöhung von vc ist ebenfalls eine Maßnahme zur Produktivitätssteigerung, aber vc steht in engem Zusammenhang mit der Werkzeugstandzeit. Mit steigender vc sinkt die Werkzeugstandzeit drastisch, daher hängt die Wahl von vc hauptsächlich von der Werkzeugstandzeit ab. Zudem ist die Schnittgeschwindigkeit eng mit dem zu bearbeitenden Material verknüpft. Beispiel: Beim Fräsen der Legierung 30CrNi2MoVA mit einem Schaftfräser kann vc ca. 8 m/min betragen. Beim Fräsen einer Aluminiumlegierung mit demselben Schaftfräser kann vc auf über 200 m/min gewählt werden.
(4) Vorschubgeschwindigkeit vf
vf sollte gemäß den Bearbeitungsgenauigkeits- und Oberflächenrauheitsanforderungen des Teils sowie dem Werkzeug- und Werkstückmaterial gewählt werden. Eine Erhöhung von vf kann ebenfalls die Produktionseffizienz verbessern. Bei niedrigen Oberflächenrauheitsanforderungen kann vf größer gewählt werden. Während der Bearbeitung kann vf auch manuell über den Übersteuerungsschalter am Maschinenbedienfeld angepasst werden, aber die maximale Vorschubgeschwindigkeit ist durch die Steifigkeit der Ausrüstung und die Leistung des Vorschubsystems begrenzt.
Herstellungsprozess
- CNC-Digitalmesserschneidwerkzeuge: Umfassender Leitfaden für Präzisionsfertigung
- Die richtigen CNC-Fräser auswählen: Auswahl-Tipps & Betriebsvorsichtsmaßnahmen
- Drehmaschinen-Operationen & Schneidwerkzeug-Auswahl meistern
- CNC-Schneidwerkzeuge im Vergleich: Fräser, Gewindefräser & mehr
- Werkzeugauswahl und ‑parameter optimieren: Der Grundstein für Zerspanungsexzellenz
- Expertenrat für Dünnwand-CNC-Bearbeitung: Werkzeugwahl, Bahnplanung & Qualitätskontrolle
- 5 Anzeichen, dass Ihr CNC-Werkzeug verschlissen ist
- Werkzeugauslenkung in der CNC-Bearbeitung verstehen – Ursachen & Reduktionsstrategien
- Fortschrittliche CNC-Horizontalbearbeitungszentren für überlegene Produktionseffizienz
- Expertenratgeber: Die richtigen Fräswerkzeuge für optimale Leistung wählen