



ABS-Spritzguss: Prozessüberblick & wesentliche Überlegungen
Spritzguss ist ein gängiges Fertigungsverfahren mit verschiedenen Varianten je nach Rohmaterial. Eine davon: ABS-Spritzgussprozess. Wie der Name sagt, ist Rohmaterial ABS-Kunststoff.
Was ist ABS-Kunststoff?
ABS steht für Acrylnitril-Butadien-Styrol. Dieser Kunststoff besteht aus drei Monomeren, die seinen Namen bilden. Jedes Monomer trägt seine Eigenschaften zum Polymer bei für ein breites Eigenschaftsspektrum.
Eigenschaften: Chemikalienbeständigkeit, Härte, Hitzebeständigkeit (Acrylnitril); Schlagzähigkeit, Zähigkeit (Butadien); Festigkeit, Glanz (Styrol). Trotz breiter Eigenschaften relativ günstigster Kunststoff. Auch einer der einfachsten Kunststoffe für Spritzguss durch gute Verarbeitbarkeit.
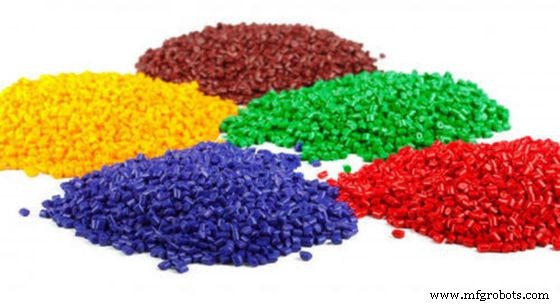
Trotz bekannter Festigkeit und Zähigkeit: nicht unempfindlich gegen UV-Licht → begrenzter Außeneinsatz. Hersteller manipulieren Eigenschaften für UV-Beständigkeit durch Additive/Füllstoffe: Acryl, Glas, Edelstahlfasern. Diese verändern Eigenschaften und erweitern Anwendungen.
Diese Eigenschaften und Manipulationsmöglichkeiten machen ABS zum meistverwendeten Polymer im Spritzguss. Wie dieser Kunststoff für diverse Fertigprodukte genutzt wird? Nächster Abschnitt ist Pflichtlektüre.
ABS-Spritzgussprozess
Schritte, die Hersteller beim ABS-Kunststoffformen befolgen müssen:
Materialvorbehandlung
Vor Fertigung muss ABS-Kunststoff ordnungsgemäß getrocknet werden. Trocknungstemperatur: 80–85 °C für 2–4 Stunden. Alternative: Trockenbehälter bei 80 °C für 1–2 Stunden.
Kalibrierung der Spritzgussmaschine
Nach Materialbehandlung: Maschine für Arbeit vorbereiten. Parameter einstellen: Kompressionsverhältnis, Schließkraft, Spritzgussdruck. Typische Werte: Kompressionsverhältnis > 2, Schließkraft 4.700–62.000 t/m², Spritzgussdruck > 1.500 bar.
Werkzeug- und Angussdesign
Werkzeug entscheidend für Ergebnis des ABS-Fertigteils. Design von Werkzeug und Anguss daher wichtig. ABS-Werkzeugwandstärke: 0,025–0,05 mm, Angusslänge < 1 mm. Schmelzekanaldurchmesser: 3 mm, Entlüftungsbreite: 4–6 mm. Werkzeugtemperatur: ca. 60–65 °C.
Spritzgusstemperatur
Temperatur hängt von ABS-Qualität/Grad ab. Beispiele gängiger ABS-Grade und optimale Temperaturen:
- Flammschutz-Grad: 200–240 °C, Optimum 220–230 °C.
- Galvanisier-Grad: 250–275 °C, Optimum 270 °C.
- Glasfaserverstärkt: 230–270 °C.
- Hohe Schlagzähigkeit: 220–260 °C, Optimum 250 °C.
- Hitzebeständig: 240–280 °C, Optimum 265–270 °C.
Spritzgussgeschwindigkeit
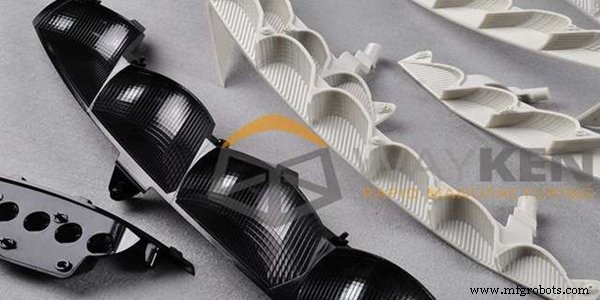
Geschwindigkeit hängt von ABS-Grad und Fertigteilanforderungen ab. Beispiel: Flammschutz-ABS nur langsame Spritzgeschwindigkeiten. Präzisions-Oberflächen können mehrstufige, hohe Spritzgeschwindigkeiten erfordern.
Verweilzeit (Residence Time)
Zeit, die ein Kunststoffgranulat vom Zylinder zum Werkzeug benötigt. Bei ABS: 5–6 Minuten bei < 265 °C. Flammschutz-ABS: kürzere Verweilzeit, deutlich niedrigere Temperatur.
Rückdruck (Backpressure)
Rückdruck so niedrig wie möglich halten, um Verschleiß zu vermeiden. Akzeptabler Druck: ca. 5 bar.
Weitere Operationen
Weitere Tätigkeiten beim ABS-Formen: Dekoratives Formen per Lasermarkierung oder Heißprägung, Ultraschallschweißen etc.
Reinigung
Manche ABS-Grade haften nach Teileentnahme an der Schnecke. Beste Reinigung: kurz warten bis Rückstand abgetragen, dann Spritzgussmaschinenkammern gründlich mit Polystyrol reinigen.
Vorteile von ABS-Spritzguss
Präzise Reproduzierbarkeit
Durch Verarbeitbarkeit von ABS bestens für komplexe Teile geeignet. Einfache Reproduktion komplexer, funktionaler Teile. Teile präzise gefertigt, behalten funktionale Integrität auch unter Extrembedingungen dank Härte des Kunststoffs.
Hohe Zugfestigkeit
ABS-Formteile für Anwendungen mit schweren Lasten geeignet durch hohe Zugfestigkeit. Fähigkeit, hohe mechanische Stöße zu widerstehen → gute Budgetoption für Hochspannungsanwendungen.
Recyclingfähigkeit
Recyclingfähigkeit macht ABS perfekt für Wiederverwendungsanwendungen. Recyclinganlagen können Kunststoffteile leicht zerkleinern und mit frischem ABS mischen für Neuteileproduktion.
Nachteile von ABS-Spritzguss
Schlechte Ermüdungsfestigkeit
Obwohl ABS-Teile hohe Zugfestigkeit haben, halten sie schweren Lasten nicht lange stand wegen schlechter Ermüdungsfestigkeit. ABS-Teile können bei konstanter Hochspannungsumgebung leicht degradieren.
Mäßige UV-Beständigkeit
Hauptschwäche: schlechte Sonnenlichtleistung. Material degradiert bei konstanter Sonneneinstrahlung. Hersteller verbessern Sonnenlichtperformance durch Additive beim Formen.
Faktoren bei ABS-Spritzguss beachten
Beim Start einer ABS-Spritzguss-Charge müssen einige Faktoren stimmen. Entscheidend für erfolgreiche Formteile:
Feuchtigkeit im Material vor dem Formen
ABS hat hygroskopische Eigenschaften (nimmt Feuchtigkeit aus Luft auf) und absorbiert Wasser. Wasser im geformten ABS → Strukturfehler. Daher: ABS muss ordnungsgemäß getrocknet sein. Zwei Trocknungsparameter: 80–95 °C für 3–4 Stunden oder Trockenbehälter bei 80 °C für 1–2 Stunden.
Temperaturkontrolle
Temperaturkontrolle entscheidend – Überhitzung führt zu thermischer Degradation. Chemische Bindungen im Kunststoff brechen → braune Granulate am Fertigteil. Maschine mit guter Temperaturkontrolle essenziell, da Prozess viel Hitze braucht. Beispiel: Hoher Glanzgrad bei ABS-Teilen → höhere Produktionstemperatur. Aber: Je höher die Temperatur, desto kürzer die Einwirkzeit.
Teil- und Werkzeugdesign
Design vor Spritzguss ermöglicht Prüfung der Fertigbarkeit. Allgemeine Prinzipien für ABS-Teile:
- Wandstärke gleichmäßig. Variation max. 25 % zueinander. Gleichmäßige Wände verhindern Spannung an schwächerer Wand.
- Wandstärke bestimmt Radiusgröße. Radius/Wandstärke-Verhältnis nicht < 0,3. Faustregel: Größerer Radius = weniger Spannung. Aber Radius in vernünftigen Grenzen – zu großer Radius verursacht Schwindmarken.
- Werkzeug: Wandstärke 0,025–0,05 mm, Angusslänge ~1 mm, Flusskanaldurchmesser ~3 mm, Entlüftungsbreite 4–6 mm.
Zudem: Spritzgusskühlung optimal designen gegen Schwindungsprobleme.
Anwendungen von ABS-Spritzguss
ABS-Kunststoff in verschiedenen Branchen aus diversen Gründen. Durch einfache Formbarkeit, niedrige Produktionskosten, Beständigkeit gegen physikalische/chemische Veränderungen: Herstellerliebling. Branchenbeispiele:
- Bauindustrie: Rohre und Fittings für Gebäude durch Beständigkeit gegen physikalische/chemische und schwere Stöße.
- Automobilindustrie: Häufiges Rohmaterial für Leichtbauteile. Beispiele: Sicherheitsgurtteile, Türverkleidungen, Säulenverkleidungen, Armaturenbrettkomponenten.
- Konsumgüterindustrie: Viele Haushaltsgeräte: Küchenmaschinen, Staubsauger, Kühlschrankeinlagen.
Weitere Anwendungen: Gesundheit, Sport, Elektroindustrie.
Kosten des ABS-Spritzgussprozesses
Bei geplanten Teilen per Spritzguss: Kosten vorher ermitteln. Kostenkalkulation durch verschiedene Kostenfaktoren:
Anlagenkosten
Meist Outsourcing an Firmen mit Equipment. Diese berechnen separate Gerätekosten. Eigene Anschaffung: 50.000–200.000 $. Wartungskosten zusätzlich. Kosteneffizienter: Outsourcing.
Werkzeugkosten (Tooling Costs)
Treibt ABS-Spritzgusskosten hoch. Drei Methoden für Spritzgusswerkzeuge: CNC-Bearbeitung, 3D-Druck, Erodieren (EDM). Kosten: ab 100 $ für einfache 3D-gedruckte Kleinserienwerkzeuge bis 100.000 $ für große Serien oder komplexe Designs.
Materialkosten
Kosten für Materialkauf (ABS): 1–5 $ pro kg.
Servicekosten
Vergütung Personal, Maschinenaufbau, Wartung. Parameter:
- Überwachungskosten: Maschinenbediener.
- Rüstkosten: Zeit für Werkzeugeinrichtung und Fertigteilproduktion.
- Reparaturkosten: Wartung defekter Teile und Werkzeuge.
Kein Festpreis für ABS-Formen, aber Faustregel: Je mehr Teile, desto niedriger Stückpreis.
Fazit
ABS-Spritzguss wirkt einfach, hat aber technische Details, die nur Experten verstehen. Deshalb: Outsourcing an Firmen, die praktische Fertigungsprinzipien tatsächlich verstehen.
Bei WayKen bieten wir mit fortschrittlichen Fertigungstechnologien und Ressourcen professionelle Rapid Prototyping Services: CNC-Bearbeitung, Rapid Injection Molding, Vakuumguss etc. Angebot anfordern – Sie erhalten hochwertige Spritzgussteile zu wettbewerbsfähigen Preisen.
FAQ
Bei welcher Temperatur schmilzt ABS-Kunststoff?
ABS ist amorph → kein echter Schmelzpunkt. Übergangstemperatur ca. 105 °C (221 °F).
Wie giftig ist ABS-Kunststoff?
ABS ist harmlos und ungiftig. Einer der Gründe für Popularität in der Fertigung. Nicht für Medizinimplantate empfohlen.
Wie löse ich das Problem von flammschutzmittelhaltigem ABS-Spritzguss?
Um Ausgasung durch Feuchtigkeitsaufnahme flammschutzmittelhaltigen ABS zu verhindern: Material vollständig trocknen. Gute Temperatur- und Verweilzeitkontrolle während Spritzguss gegen thermische Degradation des ABS.
Industrietechnik
- Spritzgießen vs. Gießen: Den richtigen Prozess für Ihr Produkt wählen
- Spritzgießen vs. RIM: Den richtigen Prozess für komplexe Designs wählen
- Gießen vs. Reaktionsspritzgießen (RIM): Unterschiede bei Thermoset-PU
- Präzisions-Kunststoff-Spritzgießen: Effiziente Produktion langlebiger Komponenten
- Kunststoff-Spritzguss für effiziente Fertigung meistern
- Spritzguss vs. 3D-Druck: Die richtige Produktionsmethode wählen
- Die wichtigsten Vorteile von Kunststoff-Spritzguss-Dienstleistungen entdecken
- Wesentliche Faktoren vor dem Start von Spritzgussprojekten in China
- Spritzguss mit Auswerferstiften optimieren: Typen & Best Practices
- Glasfertigung revolutionieren: Schnelles, vielseitiges Spritzguss-Verfahren