



Blechbearbeitungstoleranzen meistern: Praktische Einblicke für Präzisionsfertigung
Bei der Wahl eines Herstellers für Ihre Blechteile taucht der Begriff Toleranz oft auf. Jeder möchte, dass seine Teile exakte Nachbildungen ihrer Modelle sind, aber in Wahrheit muss es immer etwas Spielraum in der Definition von Perfektion geben. Diese Variation nennen wir alle Toleranz. Obwohl der Begriff ständig verwendet wird, kann die Realität von Fertigungstoleranzen je nach Prozess recht kompliziert werden. Dieser Beitrag vergleicht Zerspanung, 3D-Druck und Blechbearbeitungsprozesse und wie sie erreichbare Toleranzen beeinflussen.
Blechbearbeitung vs. Zerspanung vs. 3D-Druck
Zerspanung und 3D-Druck sind hochpräzise Fertigungsverfahren, die Material präzise abtragen bzw. hinzufügen, um eine finale Geometrie zu erzeugen. Blechbearbeitung ist ein etwas weniger präzises Fertigungsverfahren, das auf dem Schneiden, Biegen und Dehnen dünner Metallbleche basiert, um eine finale Geometrie zu produzieren. Die lockereren Toleranzen, die durch die Blechmethode erreicht werden, sind ein Produkt der hochvariablen Prozesse, die zur Erreichung einer Geometrie verwendet werden.
Zerspanung bietet den am besten verstandenen Rahmen für Fertigungstoleranzen. Wir sehen oft Zerspanungstoleranzblöcke auf Blechzeichnungen, wie der rechts.
In der Ingenieurschule lernt man, dass ±0,005 Zoll (0,127 mm) für drei signifikante Stellen die Basistoleranz ist. Das ist möglich, weil eine Maschine Merkmale erzeugt, unabhängig von bereits erstellten Merkmalen. Es spielt keine Rolle, ob Sie an einer Stelle ein Loch gebohrt haben, die nächste Lochposition und -größe wird ausschließlich von der Maschine bestimmt, die den Schnitt macht.
3D-Druck ist ebenfalls ein präzises Fertigungsverfahren, wobei der tatsächliche Präzisionsgrad durch Materialien und Prozesse bestimmt wird. Beachten Sie, wie bei der Zerspanung erzeugt 3D-Druck Merkmale an einem Teil unabhängig von den zuvor erstellten Merkmalen. Er fügt weiterhin Material an den notwendigen Stellen hinzu und hält ein hohes Maß an Präzision (vorausgesetzt, Ihr Design unterstützt das Teil während der Fertigung ordnungsgemäß). Bei Protolabs variieren 3D-Drucktoleranzen von ±0,002 Zoll bis ±0,012 Zoll (±0,051 mm bis 0,305 mm).
Sofern nicht anders angegeben: | |
.XX | ±0.01 |
.XXX | ±0.005 |
.XXXX | ±0.0005 |
Winkel | ± 0.5* |
In gewisser Weise bewegt sich Blechbearbeitung auf einem Grat zwischen Fertigung und Handwerk. Wir biegen und dehnen Material, um eine finale Geometrie zu erreichen. Wir fügen und entfernen Metall nicht mit einer einzigen hochpräzisen Maschine. Tatsächlich erfordert Blechfertigung fast ein Dutzend Maschinen, abhängig von den erforderlichen Merkmalen. Selbst das einfachste geformte Teil erfordert eine Schneidemaschine und eine Biegemaschine, jede mit eigenen Toleranzen und Einschränkungen.
Protolabs Blechtoleranzen
Wir unterteilen Toleranzen in zwei Kategorien.
- Toleranzen auf einer Oberfläche
- Toleranzen über mehrere Oberflächen
Toleranzen auf einer Oberfläche sind viel enger als jene über mehrere Oberflächen. Betrachtet man eine einzelne Oberfläche, werden die meisten Merkmale mit einer Maschine erstellt, einem Laser oder Stanzwerkzeug. Wie bei Zerspanung und 3D-Druck ermöglicht dies engere Toleranzen. Es wird unklarer, wenn wir Biegungen in die Geometrie einführen.
Toleranzen auf einer Oberfläche
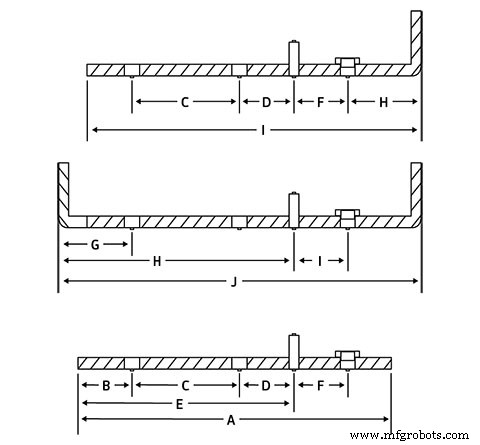
Beziehen Sie sich auf die Tabelle unten für Standardtoleranzen für jeden markierten Abschnitt des Teils.
Merkmal | Referenz | Tolerance +/- |
Kante zu Kante | A | 0.005 in. (0.13mm) |
Kante zu Loch | B | 0.005 in. (0.13mm) |
Loch zu Loch | C | 0.005 in. (0.13mm) |
Loch zu Hardware* | D | 0.010 in. (0.25mm) |
Kante zu Hardware* | E | 0.010 in. (0.25mm) |
Hardware zu Hardware* | F | 0.015 in. (0.38mm) |
Biegung zu Loch | G | 0.015 in. (0.38mm) |
Biegung zu Hardware* | H | 0.015 in. (0.38mm) |
Biegung zu Kante | I | 0.010 in. (0.25mm) |
Biegung zu Biegung | J | 0.015 in. (0.38mm) |
*Hardware wird als Stifte, Muttern, Distanzstücke oder andere selbstsichernde Produkte betrachtet.
Toleranzen über mehrere Oberflächen
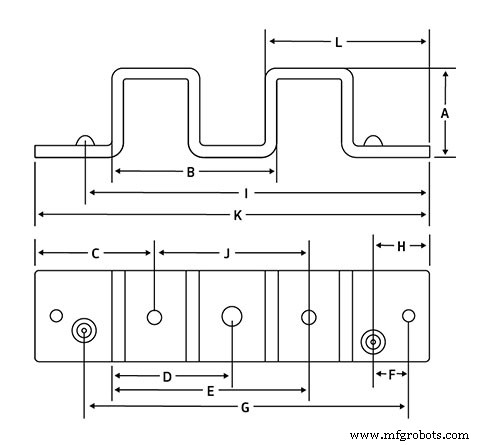
Beziehen Sie sich auf die Tabelle unten für Standardtoleranzen für jeden markierten Abschnitt des Teils.
Merkmal | Referenz | Tolerance +/- |
Biegung zu Biegung | A | 0.015 in. (0.38mm) |
Biegung zu Biegung | B | 0.030 in. (0.76mm)* |
Kante zu Loch | C | 0.015 in. (0.38mm) |
Biegung zu Loch | D | 0.030 in. (0.76mm)* |
Biegung zu Loch | E | 0.030 in. (0.76mm)* |
Loch zu Geformtem Merkmal | F | 0.010 in. (0.25mm) |
Loch zu Geformtem Merkmal | G | 0.030 in. (0.76mm)* |
Kante zu Geformtem Merkmal | H | 0.010 in. (0.25mm) |
Kante zu Geformtem Merkmal | I | 0.030 in. (0.76mm) |
Loch zu Loch | J | 0.020 in. (50mm)* |
Kante zu Kante | K | 0.030 (.76mm) * |
Kante zu Biegung | L | 0.030 (.76mm) * |
*Nicht kumulativ.
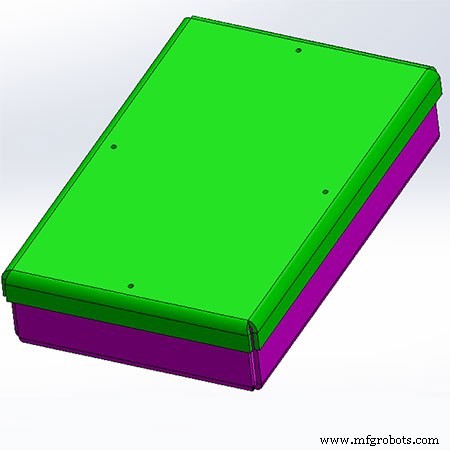
Eine Blechbox mit einem einfachen Deckel mag im Design simpel aussehen, aber es gibt Nuancen zu beachten, um eine korrekte Passung zu gewährleisten.
Der Stapelkampf
Lassen Sie uns diese Box und den Deckel als Fallstudie für Blechtoleranzen verwenden. Dies ermöglicht uns, die Auswirkungen der Blechfertigung auf erreichbare Toleranzen zu analysieren. Diese Baugruppe trügt durch ihre Einfachheit. Während wir tief in das Design eintauchen, schauen Sie sich die Nuancen an, die beim Design guter Blechteile involviert sind.
Sehen Sie sich zunächst den grünen Deckel an. Dieses Teil hat vier Flansche, die vom Mittelabschnitt nach oben geformt sind. Dieser Mittelabschnitt hat vier Löcher, um den Deckel an der darunter liegenden pinken Box zu befestigen. Diese vier Löcher werden von einem Laser geschnitten und ihre Position und Größe wird eng von einem computergesteuerten Prozess kontrolliert. Diese Löcher werden präzise positioniert und sind frei von den Auswirkungen der umgebenden Biegewinkel- und Lineartoleranzen.
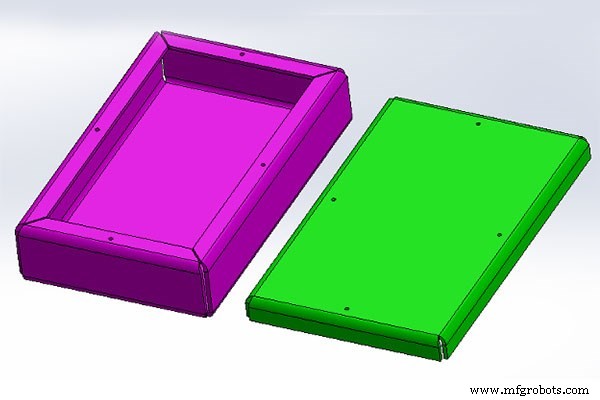
Mit dem entfernten Blechdeckel werden zusätzliche Merkmale enthüllt, die eine gut gestaltete Box mit Deckel schaffen.
Die Situation ist für die Löcher in unserer pinken Box etwas anders. Im Gegensatz zu den Löchern im Deckel, die alle auf derselben Oberfläche liegen, befinden sich die Löcher in der Box auf vier verschiedenen Oberflächen, die jeweils durch vier Biegungen getrennt sind. Das Überqueren der vier Biegungen, Messung Loch-zu-Loch, gibt uns eine lineare Toleranz von ±0,030 Zoll (±0,762 mm) und eine Stapelung der Winkeltoleranz von 1° pro Biegung. Das bedeutet, die Position dieser Löcher ist bei weitem nicht so eng kontrolliert wie auf dem Deckel. Es ist entscheidend, dies im Hinterkopf zu behalten, wenn Sie Blechkomponenten designen.
Was können Sie tun, um dies zu überwinden? Sie könnten die Löcher im Deckel aufweiten, um Fehlausrichtung der Befestigungslöcher zuzulassen, oder schwimmende Hardware in der Box verwenden, die Fehlausrichtung zwischen Deckel und Box erlaubt. Kombinieren Sie beide Ansätze, und Sie haben die Stapelungstoleranzen in der Box effektiv trivialisiert. Sie erhalten eine funktionale Baugruppe, die zuverlässig zusammenpasst und Ihren Kunden mit Ihrem Blechdesign-Know-how beeindrucken wird.
Toleranz-Erkenntnisse
Wir fertigen präzise Blechkomponenten. Allerdings ist Präzision nicht bei allen Fertigungsmethoden gleich. Ein Designer kann nicht erwarten, zerspanungsähnliche Toleranzen in seinem Blechteil zu halten. Wenn Sie dies verstehen und bei Designrichtlinien und Ihrem Ansatz zur Blechbearbeitung bedacht vorgehen, können auch Sie Großes mit Ihren Teilen erreichen.
Industrietechnik
- Blechbiegen mit Abkantpresse meistern: Techniken, CNC-Power & Brancheninsights
- Warum die Partnerschaft mit einem lokalen Metallfertiger Zuverlässigkeit und Kosteneffizienz steigert
- Blechumformung: Techniken & Anwendungen für die moderne Fertigung
- Präzisions-Blechbiegen: Kosteneffiziente & zuverlässige Fertigung
- Professionelle Blechbearbeitung: Schneiden, Umformen und Pressen für industrielle Anwendungen
- Blechstanzen: Kosteneffizienter Vorteil für die moderne Fertigung
- Blechstanzen verstehen: Prozess, Werkzeuge und Anwendungen
- Dünnes Blech: Vielseitige Anwendungen von Edelstahl
- Blechrichten: Was es ist & warum es wichtig ist
- Blechbearbeitung: Verfahren, Techniken und Schemata