



3D-Druck-Oberflächen veredeln: Bewährte Techniken für überlegene Finishs
Kein Geheimnis: 3D-Druckprozesse liefern keine Spritzguss-Oberflächenqualität direkt ab Drucker, aber gute Nachrichten: Technologien helfen, und Entwicklungen schreiten voran. Je automatisierter die Nachbearbeitung, desto niedriger die Kosten 3D-gedruckter Teile.
Entfernung von Stützstrukturen – oder bei Selektivem Lasersintern (SLS) und Multi Jet Fusion (MJF) Pulverkuchenentfernung – ist der erste Schritt, um gedruckte Teile von für den Bau nötigen Stützstrukturen zu befreien. Für einen schnellen Einblick, wie wir neue Technologien für Stützentfernung nutzen, siehe diese PolyJet-Case-Study. Einmal frei von gedruckten Stützschichten, gibt es viele Wege, Oberflächenrauheit anzugehen – abhängig vom Material. In manchen Fällen ist es besser, gar nichts zu tun, wenn es für die Anwendung Sinn ergibt.
Warum glatte 3D-gedruckte Teile stark nachgefragt sind
Warum ist Glätten so beliebt? Viele Gründe. Glätten kann:
- Ästhetik verbessern
- Bessere Beschichtungs-, Lackier- oder Färbehaftung ermöglichen
- Chemische Beständigkeit unterstützen
- Korrosionspotenzial verringern
- Haltbarkeit verbessern
- Porosität reduzieren, Oberflächen für leichtere Reinigung & Sterilisation versiegeln
- Oberflächendefekte beseitigen, die zu Schwach- oder Ausfallpunkten werden könnten
- Reibungseffekte minimieren
- Leitfähigkeit verbessern
- Wasserbeständigkeit verbessern
- Spritzguss-ähnliche Oberflächen auf additiven Teilen erzeugen
Keine erschöpfende Liste, aber vielleicht Anregungen für Ihre Texturbewertung.
Oberflächenrauheit messen
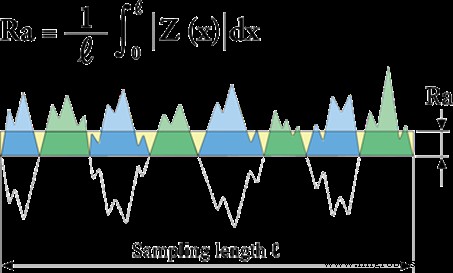
Das gängigste Maß für Oberflächenrauheit ist Ra (arithmetisches Mittel der Rauheit) – durchschnittliche Abweichung eines Rauheitsprofils von der Mittellinie. Ra misst Abweichung von der idealen Ebene in Mikrozoll oder Mikrometer. Größere Ra-Einheit = rauhere Oberfläche. Beispiel: SLS- und MJF-Oberflächen werden oft mit Zuckerwürfel oder Jeansstoff verglichen.
Für die meisten Ingenieure ist eine obere Rauheitsgrenze erforderlich – generell unerwünscht für mechanische oder ästhetische Gründe. Manchmal werden Ra-Spezifikationen genutzt, wenn Human-Factors-Engineering „Griffigkeit“ an Griff oder Touchpad erfordert. Für tieferen Einblick in Rauheitsparameter: ISO 25178.
Falls Probleme beim Download des Guides auftreten, hier klicken zum Herunterladen.
FDM-Teile glätten
 Der Fused Deposition Modeling (FDM) Prozess erzeugt ungleichmäßige Schichten. Aktuelle Glättemethoden:
- Schleifen
- Spachteln (Gap-filling)
- Polieren
- Lackieren
- Dampfglättung (Vapor smoothing)
- Eintauchen (Dipping)
- Epoxidbeschichtung
- Metallbeschichtung
Jede Methode hat spezifische Auswirkungen auf Teil-Toleranzen – verstehen Sie Trade-offs vor Initiierung.
Stereolithografie-Teile glätten
Der SLA-Prozess erzeugt direkt ab Drucker glattere Oberfläche als FDM, da nicht filamentbasiert. Zwei gängige Methoden: manuelles Schleifen und Strahlen (Media Blasting). Strahlen mit Sand, Korund oder Keramikkugeln. Oft manuelles Schleifen oder Kombination nötig für gleichmäßige Textur – kreisförmige Schleifbewegungen funktionieren am besten. Für höheren Glanz: hochwertiges Schleifpapier mit hoher Körnung.
Selektives Lasersintern (SLS) & Multi Jet Fusion Teile glätten
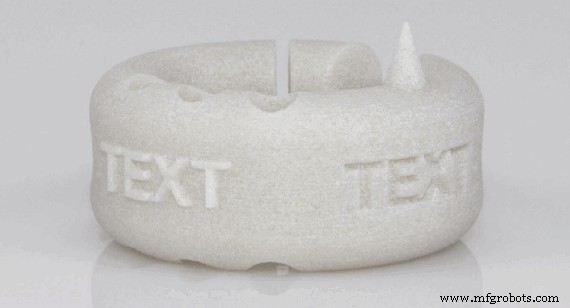
Pulverbasis-Druckverfahren (SLS, MJF) können manuelles Schleifen für funktionale Anwendungen nutzen. Aber: Schleifpapier glättet diese Oberflächen nicht auf unser Prüflevel, selbst mit hoher Körnung – besonders bei Lackierbedarf. Ergebnis fühlt sich glatter an, Textur ändert sich zu samtartiger Oberfläche. Kein 1:1-Vergleich zu SLA-Schleifen. Echtes Glätten dieser Materialien gelingt am besten durch Zerspanung.
Nylon- und TPU-Teile nutzen auch chemische oder Dampfglättung, um Oberfläche in gleichmäßige Textur einzuschmelzen. Methode wird verbreiteter. Wir färben MJF-Teile immer schwarz für einheitliche Ästhetik. Für glatt lackierte SLS/MJF-Teile: Schwere Grundierungsschicht zuerst, um Material zu versiegeln. Grundierung kann vor Lackierung geglättet werden.
Metall-3D-gedruckte Teile glätten
Ob Drucken oder Zerspanen von Metallteilen – glatte Oberflächen erwartet. Bei Additive Manufacturing: Nachdruck-Zerspanung ist ein Weg, raue Kanten zu entfernen. Weitere Möglichkeiten:
- Kugelstrahlen (Shot Peening) des ganzen Teils, oder Polieren/Burnishen spezifischer Bereiche
- Elektrochemisches Polieren oder Ätzen
- Vibrationsfinish, Trommeln, Zentrifugalfinish – gute Wege zum Glätten. Wie Strahlen und Kugelstrahlen funktionieren gut für externe Flächen, aber interne Flächen/Kanäle sind schwer zugänglich.
- Schleifstrombearbeitung (Abrasive Flow Machining / Extrude Hone) für innere Wandglätte. Schleifmedium erodiert und entgratet interne Wege.
- Isotropes Superfinishing – Vibration und Polieren für spiegelnde Oberfläche
Hinweis: Es gibt Fälle, wo raue Oberflächen und Maximierung der Gesamtoberfläche integraler Designtteil sind. Zitiertestes Beispiel: Strukturimplantat, das Osteointegration (Knochenwachstum in Implantat) für Funktion benötigt. Stryker pioniert, was additive poröse Implantatdesigns erreichen können.
Kontrolle der Oberflächenqualität additiver Teile und Automatisierung des Prozesses schreiten rasant voran – wir freuen uns auf weitere Prozesse in den nächsten fünf Jahren. Für die Hosentasche: Unseren 3D Printing Surface Finish Guide checken für Nahaufnahmen von Teilen und Oberflächen, die wir mit jeder unserer 3D-Drucktechnologien produzieren können.
Industrietechnik
- Wie 3D-Druck die Luftfahrt revolutionierte: Vom Prototyping zu Bauteilen an Bord
- Lebensmittelproduktion optimieren: Bewährte Strategien für überlegene Qualität & Konsistenz
- Hurcos Select Surface Finish Quality (SFQ) meistern für überlegene Bearbeitung
- Aluminium-Sandguss meistern: Techniken für überlegene Oberflächenqualität
- Bauteile optimieren mit 3D-gedruckten Gitterstrukturen
- Produktion steigern: Maschinenbediener-Effizienz messen & verbessern
- Produktionsqualität steigern: Bewährte Strategien für Effizienz & Wettbewerbsfähigkeit
- Qualitätsdokumentation nutzen: Produktionseffizienz steigern
- Maschinengenauigkeit verbessern für präzise Fertigung
- Industrielle Produktivität & Qualität steigern: Bewährte Strategien für Fertigungserfolg