



Fließlinien in Spritzgussteilen eliminieren für überlegene Qualität
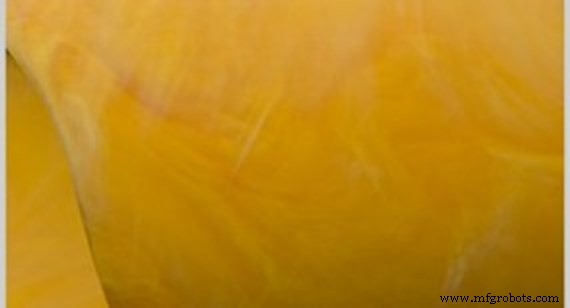
Beispiel für Wirbeleffekt bei einem Nylonmaterial mit gelbem Farbstoff. Die Wahl eines vorkompoundierten Harzes hätte dem Kunden geholfen, dieses Problem zu vermeiden.
Basketballspieler, die keinen Wurf verfehlen, könnten sagen, sie seien in der Zone. Ein Psychologe beschrieb dieses Phänomen – Flow finden – als Zustand produktiven Engagements, der oft als Geheimnis des Glücks bezeichnet wird.
Fließlinien in spritzgegossenen Teilen zu finden, führt jedoch zu unglücklichen Designingenieuren und Kunden. Das gilt besonders, wenn Fließlinien an Teilen für Medizinprodukte, Automobilanwendungen oder Konsumgüter sichtbar sind – Branchen, die stark auf Spritzguss angewiesen sind.
Fließlinien sind Oberflächenunregelmäßigkeiten, wellenförmige Muster oder ein geriffelter Effekt, vielleicht in einer leicht anderen Farbe, die in spritzgegossenen Teilen auftreten können.
Die gute Nachricht: Fließlinien sind nur ein ästhetisches Problem und beeinträchtigen nicht die Festigkeit oder strukturelle Integrität eines Teils, das wie vorgesehen funktioniert.
Noch besser: Designer und die Hersteller, die ihre Teile produzieren, haben Wege, Fließlinien zu reduzieren und ihr Ziel zu erreichen, hochwertige Kunststoffteile zu schaffen.
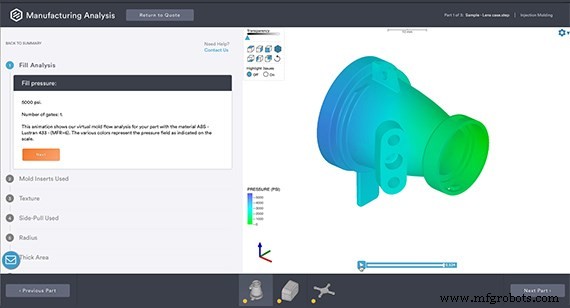
Protolabs’ Design-für-Fertigung (DFM) Analyse hebt automatisch dünne und dicke Bereiche in Ihrem CAD-Modell hervor, was Diskussionen über Wege zur Sicherstellung eines gleichmäßigen Flusses durch die Form anregen kann.
Dem Fluss folgen
Bevor wir diese Design- und anderen Überlegungen besprechen, erinnern Sie sich daran, dass Kunststoffspritzguss ein Fertigungsprozess ist, bei dem Harzpellets in einen geschmolzenen Zustand erhitzt und, gemäß digitalen Anweisungen, die in den Computer programmiert sind, der den Formprozess steuert, dieser geschmolzene Stoff in ein Metallwerkzeug (die Form) injiziert wird. Nach dem Abkühlen haben Sie ein finales produktionsreifes Thermoplastteil.
Während des Spritzgussprozesses entstehen Fließlinien am häufigsten, wenn flüssiges, geschmolzenes Kunststoff, das durch die Form fließt, mit Kunststoffmaterial in Kontakt kommt, das bereits abgekühlt ist.
Das tritt wahrscheinlicher auf, wenn heißer Kunststoff von Bereichen der Form mit dickeren Wänden zu solchen mit dünneren fließt, wo der Kunststoff bereits abgekühlt und zäh geworden ist. Gleichmäßige Wanddicke kann helfen, eine ordnungsgemäße Materialflussrate sicherzustellen, damit Kunststoff in dünnen Bereichen nicht abkühlt, bevor er dickere Abschnitte vollständig füllt.
Da einige Teile nicht überall die gleiche Dicke haben können, helfen allmähliche – statt drastische – Übergänge zwischen dick- und dünnwandigen Bereichen, Unterschiede im Materialfluss zu vermeiden, die Fließlinien verursachen können. Protolabs’ DFM-Analyse hebt automatisch dünne und dicke Bereiche in Ihrem CAD-Modell hervor, was als Anstoß für Diskussionen dienen kann, wie diese Varianzen verringert werden können.
Eine weitere Möglichkeit, den geschmolzenen Kunststoff im Fluss zu halten, ist, scharfe Innenecken – solche mit 90-Grad-Kanten – in Ihrem Formdesign zu vermeiden. Es ist besser, Ecken wie eine sanfte Kurve in einem Fluss zu gestalten. Der Kunststoff wird die Ecken leicht umrunden, indem er den Radien in diesen Kurven folgt, um die Form gleichmäßiger zu füllen.
Einige Kunden fügen Rippen oder dünne vertikale Wände zu ihrem Design hinzu, im Grunde ein Skelett innerhalb des Teils, um die strukturelle Integrität spritzgegossener Teile zu erhöhen. Rippen, die über ein Teil verteilt sind, können auch als Flusskanäle dienen, um den Kunststoff schneller und einfacher von einer Seite zur anderen zu leiten.
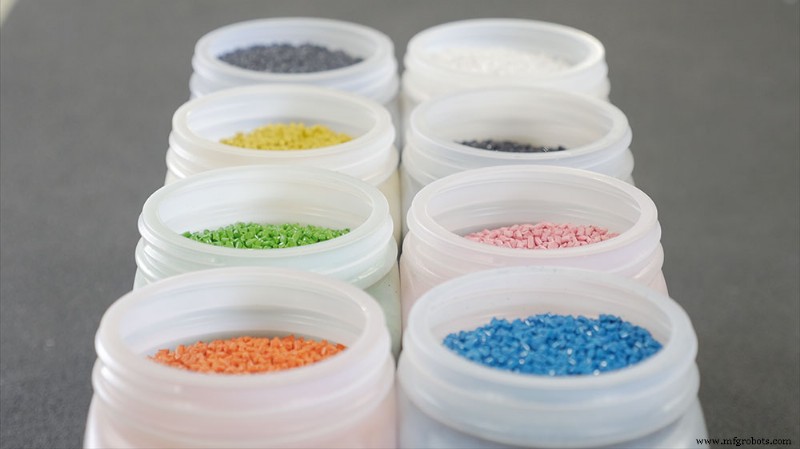
Gleichmäßiges Mischen von kundenspezifischen Farbstoffen ist ebenfalls wichtig, um Fließlinien in geformten Teilen zu vermeiden.
Materialwahl zur Verbesserung des Harzflusses
Jeder Kunststoff verhält sich im Spritzgussprozess etwas anders. Diejenigen mit niedrigeren Schmelztemperaturen und niedrigerer Viskosität, wie Polyethylen und Polypropylen, fließen leicht und füllen Formen gleichmäßiger und glatter.
Andere, wie Polycarbonate, sind zähflüssig und wären eine schlechte Wahl für dünne Teile, wegen der Schwierigkeit, sie ordnungsgemäß in eine Form zu füllen. ABS-Thermoplaste liegen in der Mitte und funktionieren für einige Anwendungen.
Kunststoffe sind jedoch nicht austauschbar. Einige Teile müssen stark oder flexibel sein, während andere Schlag- oder Chemikalienbeständigkeit erfordern. Mit der heute großen Vielfalt an Kunststoffen kann ein anderes Material in derselben Familie mit einer besseren Schmelzflussrate oder Viskosität eine Option sein, um Fließlinien zu vermeiden und ein besseres Teil zu produzieren.
Fließlinien vor der Produktion vermeiden
Experten im Formteam können Fließlinien und andere Probleme verarbeiten, bevor sie Kundenteile aus einer neuen Form produzieren. Bediener können mehrere Parameter am Gerät anpassen, um Fließlinien zu reduzieren. Dazu gehören die Erhöhung der Einspritzgeschwindigkeit des Materials in das Teil, die Erhöhung der Materialtemperatur oder das Erhöhen des Fülldrucks. Bevor Ihr Harz die Form trifft, kann Protolabs’ digitale Formflusssimulation erkennen, wann eine Änderung der Teilewanddicke oder des Kunststofftyps den Materialfluss in der Form verbessern und eine Produktion bei sicheren Druckniveaus ermöglichen würde.
Ein digitaler Hersteller wie Protolabs kann finale Teile in nur einem Tag mit kosteneffizientem Aluminiumwerkzeug für spritzgegossene Teile produzieren, mit einer kostensparenden Option, vom Prototyping zur On-Demand-Fertigung zu wechseln. Ein Angebot mit kostenloser Designanalyse eines Teils ist innerhalb weniger Stunden verfügbar.
Industrietechnik
- Datenfluss verstehen: Von Simplex bis Voll-Duplex-Kommunikation
- Von elektrisch zu elektronisch: Die Evolution der Steuerung in Schaltungen
- Konventioneller vs. Elektronen‑Stromfluss: Was Ingenieure nutzen und warum
- AZL und IKV entwickeln Thermoplast-Tape-Lösungen für Spritzguss
- 6 entscheidende Vorteile zerspanender Teile gegenüber Spritzgussbauteilen
- Schnelle Werkzeughalter-Notlösungen eliminieren: Workflows für zuverlässige Zerspanung optimieren
- Präzisions-Wärmebehandlung: Härte, Festigkeit und Verschleißfestigkeit steigern
- PCB-Übertragungsleitungen verstehen: Design, Funktion und Anwendungen
- Präzisions-Metallpolieren: Führende Lösungen für 3D-gedruckte Teile
- GD&T-Toleranzen: Präzision und Passung in der Teilefertigung sicherstellen