



Expertenleitfaden zu Bearbeitung, Wartung & Handhabung von Messing-CNC-Teilen
Messing – eine Legierung aus Kupfer und Zink – bleibt Eckpfeiler der Präzisionsfertigung. Seine überlegene thermische Leitfähigkeit, robuste Korrosionsbeständigkeit und natürlicher Glanz machen Messing-CNC-Teile unverzichtbar in Branchen von Automotive-Sub-Assemblies bis High-End-Elektronik. Doch Teile zu liefern, die enge Toleranzen und makellose Oberflächen erfüllen, verlangt disziplinierte Bearbeitung, akribische Wartung und sorgfältiges Handling. Ohne professionellen Rigor erleben Hersteller Werkzeugverschleiß, Werkstückdurchbiegung oder Oberflächenanlaufen, die Performance und Ästhetik kompromittieren.
Was treibt erfolgreiche Messing-CNC-Bearbeitung an? Drei Säulen tragen jedes High-Quality-Messingbauteil: richtige Legierungswahl (z. B. C360, C464), Optimierung von Schnittgeschwindigkeiten und -vorschüben, strikte Kontrolle von Kontamination, Dünnwanddurchbiegung und Handling.
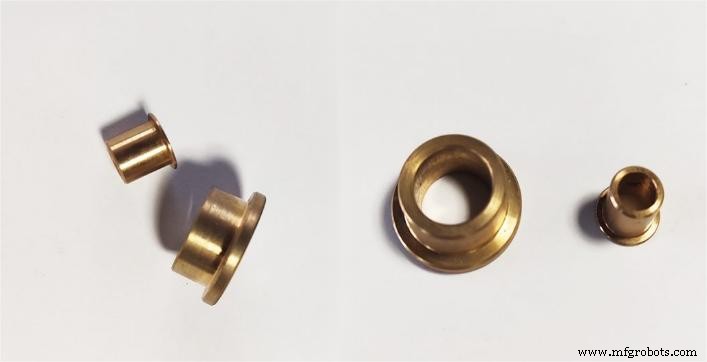
Messingbearbeitung zu meistern erfordert tiefes Verständnis des Materialverhaltens und Anwendung präziser mechanischer Techniken. Als CNC-Materialingenieure balancieren wir Werkzeugmechanik mit metallurgischen Eigenschaften für maximalen Yield und strukturelle Fidelität.
Richtige Messinglegierung wählen
Auswahl des passenden Messinggrades ist der erste entscheidende Schritt. Messing kommt in vielen Grades, each mit distinkter Zerspanbarkeit, Festigkeit, Umweltbeständigkeit:
| Messinglegierung | Gängiger Name | Schlüsseleigenschaften & beste Anwendungen |
|---|---|---|
| C360 | Freischneidmessing | Exzellente Zerspanbarkeit; Spuren Blei bieten inhärente Schmierung – ideal für High-Speed-Operationen. |
| C385 | Architekturbronze | Gute Zerspanbarkeit und Korrosionsbeständigkeit – geeignet für dekorative/strukturelle Uses mit Präzision. |
| C464 | Schiffsmessing | Überlegene Festigkeit und außergewöhnliche Korrosionsbeständigkeit – perfekt für Marine-Umgebungen und Heavy-Industry-Teile. |
Werkzeugauswahl und Geometrie
Werkzeugdesign regelt thermodynamische und mechanische Stresse, die Messing erfährt. HSS- oder Hartmetallwerkzeuge bevorzugt für Langlebigkeit und Verschleißfestigkeit. Positive Spanwinkel und scharfe Kanten reduzieren Schnittkräfte und verbessern Spanabfuhr. Beschichtete Werkzeuge – z. B. TiN oder TiCN – verlängern Standzeit und senken Reibung, verhindern lokalen Heat-Buildup.
Schnittgeschwindigkeiten und -vorschübe
Messings hohe thermische Leitfähigkeit erlaubt hohe Schnittgeschwindigkeiten. Typische Vc-Werte: 120–300 m/min (400–1.000 ft/min), abhängig von Werkzeugmaterial und Operation. Vorschübe müssen Produktivität und Oberflächenfinish balancieren:
- Schruppen: 0,1–0,3 mm/U (0,004–0,012 in/U) für schnellen Materialabtrag.
- Schlichten: 0,05–0,15 mm/U (0,002–0,006 in/U) für feine Ra-Werte.
Dünnwandige Messingteile optimieren
Dünnwandiges Messing neigt durch niedrigeren Elastizitätsmodul zur Durchbiegung unter Spannkräften. Custom-Backen oder weiche Spannvorrichtungen nutzen, um Last gleichmäßig zu verteilen und Quetschspannungen zu vermeiden. Schnittparameter am unteren Envelope-Ende: flache Schnitttiefe, konservativer Vorschub, minimale Radialkräfte. Schrupp- und Schlichtzyklen trennen – aggressive Cuts entfernen Bulk bei hoher Steifigkeit, flache Passes (0,5–2 mm) bewahren strukturelle Integrität in finalen Stages.
Kühlung, Spanmanagement, Spannen
Wasserlösliche Kühlschmierstoffe managen Hitze und mindern Werkzeugverschleiß; für anspruchsvolle Jobs nicht-ferrose Schneidöle für niedrigere Reibung. Spanmanagement kritisch – Werkzeuge mit integrierten Spanbrechern verhindern lange, stringy Späne, die sich um Spindel wickeln. Prompte Spanentfernung schützt Werkstück vor Mikrokratzern. Echtzeit-Monitoring und adaptive Controls passen Parameter automatisch basierend auf Werkzeugverschleiß, Kräften, Vibrationen an.
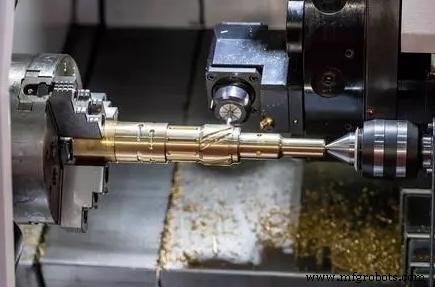
Messing-CNC-Teile warten
Langlebigkeit und Performance hängen von diligenter Wartung ab: Oberflächenfinish bewahren, Korrosion verhindern, effektive Reinigung und Lagerung einsetzen.
Oberflächenfinish & Korrosionsbeständigkeit
- Polieren: Mechanisches Polieren mit progressiv feineren Abrasiven für Spiegelglanz. Chemisches Polieren mit Phosphorsäure oder messing-spezifischen Compounds entfernt mikroskopische Schichten, erhöht Glanz.
- Bürsten: Weiche Bürsträder mit feinen Compounds für High-Gloss-Finish; gleichmäßiger Druck, konstante Bewegung gegen Überhitzung.
- Galvanisieren: Dünne Nickel- oder Chromschicht erhöht Härte und Schutz. Gründliche Reinigung vor Beschichtung sichert Adhäsion, verhindert Failures.
Schutzbeschichtungen & Passivierung
- Lacke & Lasuren: Klarschicht bietet dauerhaften Schutz. Teile müssen vollständig trocknen vor Sprüh-/Pinselauftrag, dann ununterbrochen aushärten.
- Wachsbeschichtungen: Einfach aufzutragen und zu entfernen, Wachs bietet temporären Schutz – ideal für dekorative Messingitems.
Reinigung & Langzeitkonservierung
Routinereinigung stoppt Schmutz- und Oxidationsaufbau. Milde, nicht-abrasive Messingreiniger oder warme Seifenlösung nutzen, gründlich spülen, mit weichem Tuch trocknen. Bei Anlaufen: Essig-Mehl-Paste oder kommerzieller Anlaufentferner stellt ursprünglichen Glanz wieder her. Trocken lagern: Silicagel-Päckchen, Antianlaufpapier, Polsterungsschaum oder Luftpolsterfolie. Kontrollierte Luftfeuchtigkeit halten, regelmäßige Inspektionen, alle Wartungsaktionen dokumentieren.
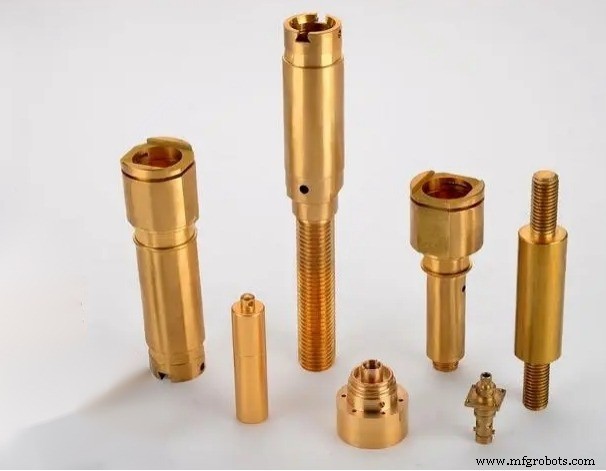
Messing-CNC-Teile handhaben
Richtiges Handling bewahrt Integrität und Funktion. Falsches Handling kann physischen Schaden oder Kontamination verursachen, die Performance untergräbt.
Sicherheitsvorkehrungen & Operator-Leitlinien
Operatoren sollten PSA tragen: Nitril-/Latexhandschuhe gegen Hautöl-Flecken auf Messing, Schutzbrille gegen Splitter, für Elektronikanwendungen ESD-sichere Handschuhe, Erdungsbänder, geerdeter Arbeitsplatz. Arbeitsbereiche sauber und organisiert halten gegen versehentliche Kratzer.
Troubleshooting gängiger Fertigungsissues
| Issue | Root Cause | Lösung |
|---|---|---|
| Grate & scharfe Kanten | Scheren bei Austrittschnitten | Entgraten mit Handwerkzeugen, Feilen, Abrasivpads; vibratorisches Tumbling für Messing kalibriert in Betracht ziehen. |
| Dimensionsinkonsistenzen | Thermischer Drift, Werkzeugverschleiß, Vibration | CNC regelmäßig kalibrieren, FAI und In-Prozess-Inspektionen implementieren. |
| Oberflächenkratzer & Dellen | Falsches Stapeln, rauhes Handling | Weiche, nicht-abrasive Polsterung nutzen; direktes Stapeln ohne Schutz vermeiden. |
| Oberflächenkontamination | Rückstände von Fluids oder Händen | Werkzeuge und Teile mit Entfettern reinigen; gründliches Spülen vor Montage sicherstellen. |
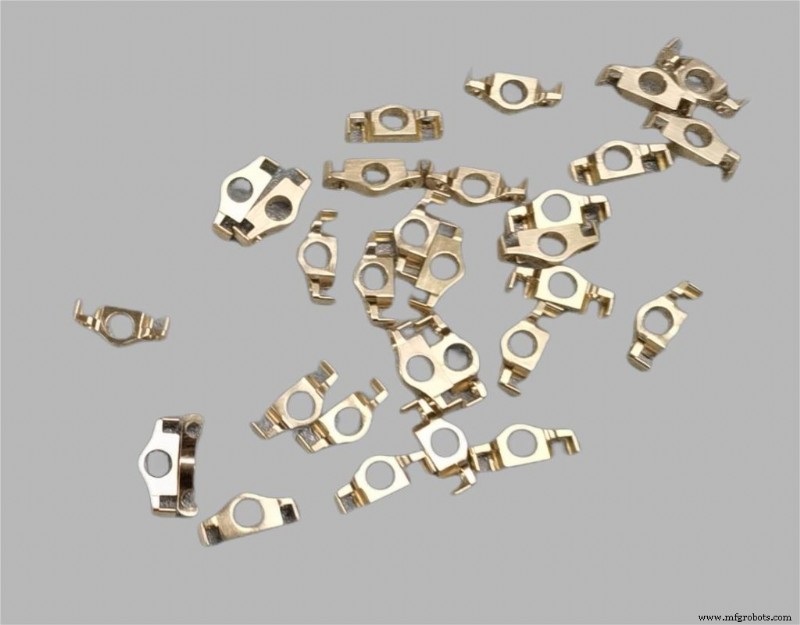
Fazit
Befolgen dieser Best Practices steigert Bearbeitungseffizienz, verlängert Teillebensdauer, bewahrt ästhetischen Appeal. Richtige Legierung wählen, optimale Bearbeitungstechniken anwenden, rigorose Wartungs- und Handling-Protokolle implementieren – zusammen liefern sie High-Quality-Messingkomponenten. Kontinuierliche Verbesserung – Practices an spezifische Umgebung anpassen – verbessert Produktionsergebnisse weiter.
Suchen Sie zuverlässigen Messing-CNC-Bearbeitungspartner? High-Tolerance, dünnwandige Messingteile verlangen seasoned Expertise und advanced Capabilities. Kontaktieren Sie JTR Machinery für Qualitätsprodukte und dedizierten Support, abgestimmt auf Ihre Engineering-Spezifikationen.
Verwandte Artikel
Industrietechnik
- Swanton Welding Company: Experten-Metallfertigung & ISO-zertifizierte Lösungen
- Umfassender Plasmaschneiden-Sicherheitsleitfaden für Profis & Hobbyisten
- Weihnachtsumsätze maximieren: Expertentipps zur Vorbereitung Ihres Online-Shops während COVID-19
- IPC-Standards meistern: Der ultimative Leitfaden für PCB-Design & -Fertigung
- Bewährte Testmethoden für zuverlässige industrielle Druckregler-Leistung
- Green Jobs: Die nachhaltige Zukunft der Beschäftigung
- Overall Equipment Effectiveness (OEE) verstehen: Praktischer Leitfaden für Hersteller
- Schweiß- vs. Nietverbindungen: Wichtige Unterschiede und Anwendungen
- Top 5 CNC-Teile & Zubehör von Laguna Tools USA – Ihre CNC-Leistung steigern
- Sandguss für Schwerlastausrüstung: Präzision, Langlebigkeit und Vielseitigkeit