



CNC-Aluminium vs. Guss vs. Schmieden: Was ist optimal für Motorradteile?
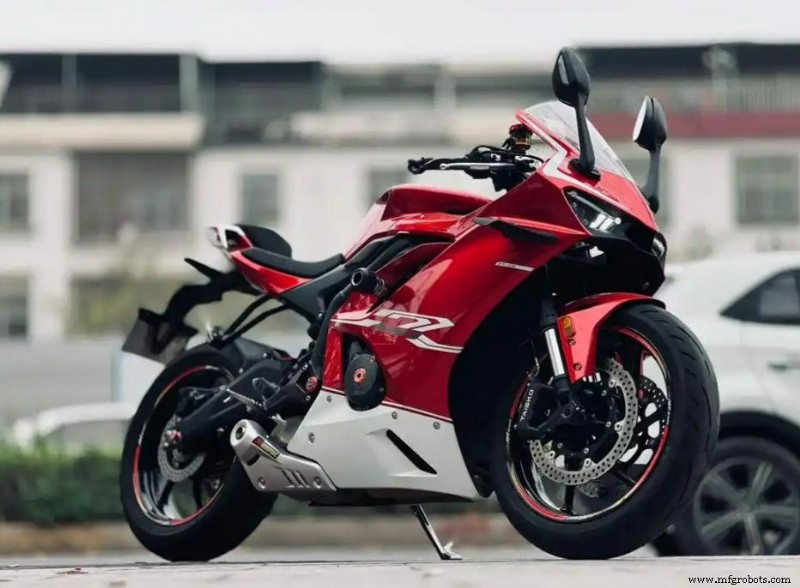
Ob auf einem Bike-Treffen oder beim Scrollen durch Instagram – Sie sehen Billet-Dreifachklemmen, CNC-Fußrasten und Custom-Hebel überall. Die Frage: Übertrifft CNC-Aluminium wirklich Guss- oder Schmiedeoptionen, oder ist es nur Hype?
Realistisch ist kein einziger Prozess „der Beste“. Die richtige Wahl hängt von Ihrem Volumen, Budget und Performance-Zielen ab.
Der globale Motorrad-Modifikationsmarkt erreichte 2026 1,95 Mrd. $ und wird bis 2035 auf 4,24 Mrd. $ projiziert – fast 9 % jährliches Wachstum. Das ist eine wachsende Zahl an Fahrern und Buildern, die überlegene Teile fordern.
In diesem Artikel zerlegen wir Guss vs. Schmieden vs. CNC-Billet Motorradteile in verständlicher Sprache, damit Sie den Prozess wählen können, der zu Ihrem Projekt passt.
Wie jeder Prozess funktioniert
Bevor wir vergleichen, skizzieren wir kurz, wie jede Methode ein Motorradteil produziert.
Gießen – Metall in Form gießen
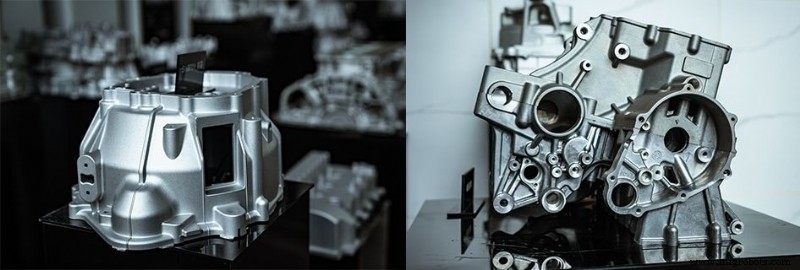
Gießen ist die älteste und einfachste Technik. Metall wird geschmolzen, in eine Form gegossen und erstarrt gelassen. Nach Abkühlung wird das Teil entformt.
Varianten umfassen Druckguss (hochdruckgefülltes Füllen), Kokillenguss (nur Schwerkraft) und Niederdruckguss (kontrollierter Druck für gleichmäßiges Füllen).
Für Motorradanwendungen ist Gießen üblich für Motorengehäuse, Serienräder, Einstiegs-Bremssättel und diverse Halter und Abdeckungen – jedes Teil, das von schneller, günstiger Hochvolumenproduktion profitiert.
Schmieden – Metall unter extremem Druck formen
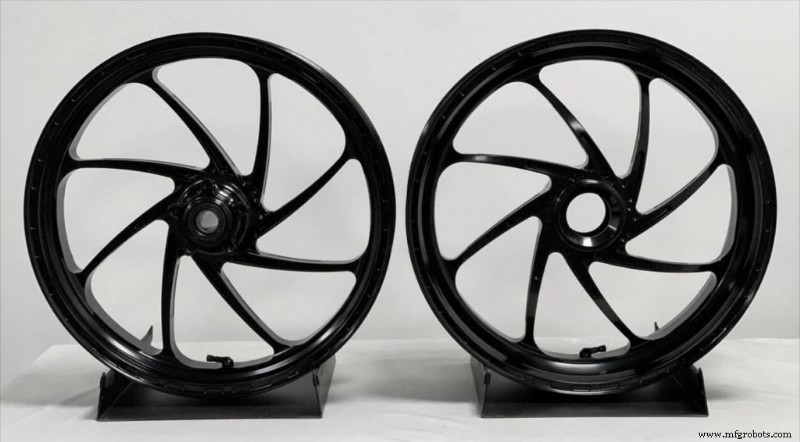
Schmieden unterscheidet sich grundlegend. Statt zu schmelzen, wird ein fester Block erhitzt, bis er formbar ist, und dann zwischen Matrizen unter extremem Druck komprimiert. Das Metall fließt in die Matrizekavität und richtet seine Kornstruktur an der Teilegeometrie aus.
Dieser Kornfluss ist der Schlüsselvorteil: Er produziert Komponenten, die entlang der Lastpfade signifikant fester sind und interne Hohlräume oder Porosität eliminieren.
Schmieden verlangt kostspieliges Werkzeug, aber für Teile, die hohen zyklischen Lasten standhalten – Pleuel, Kurbelwellen, Rennräder, High-End-Bremssättel – ist der Festigkeitsgewinn die Investition wert.
JTR Machine bietet umfassende Schmiedeservices, mit computergesteuerten Hydraulikpressen bis 6.000 lb. Sie liefern nahtloses Ringwalzschmieden, Freiformschmieden und Pressschmieden über Edelstahl, Baustahl, Legierungsstahl und Messing. Mit über 40 fortschrittlichen CNC-Zentren und ISO 9001-Zertifizierung liefert JTR Präzisionsfinishes, die exakte Spezifikationen treffen.
CNC-Billet – Aus Vollmaterial herausschneiden
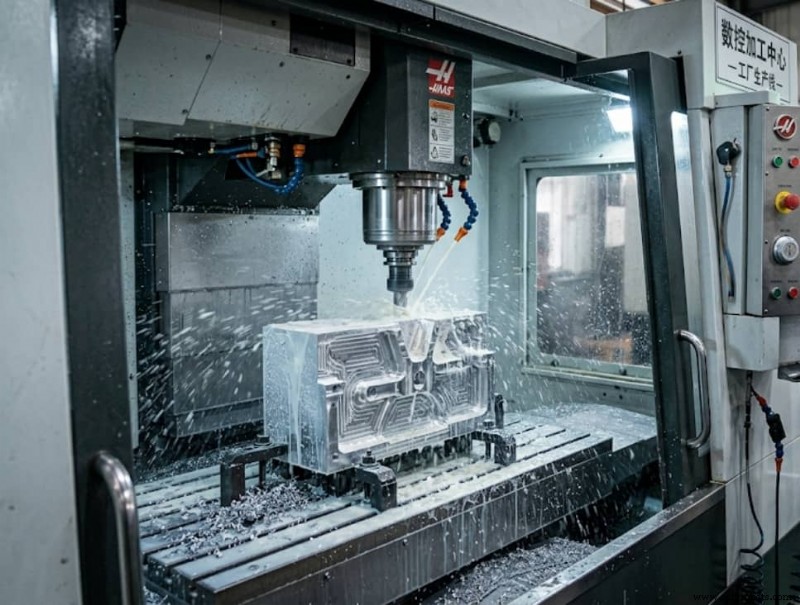
CNC-Bearbeitung startet mit einem dichten, fehlerfreien Billet – meist ein stranggepresster oder gewalzter Platten/Stab, der strengen metallurgischen Kontrollen unterlag. Eine computergesteuerte Maschine schneidet alles weg, was nicht Teil der finalen Form ist, ähnlich wie Marmor mit Mikrometer-Präzision zu skulptieren.
Das resultierende Teil erbt die Dichte und Fehlerfreiheit des Billets, was exzellente Ermüdungsperformance liefert.
Trade-off: Materialverschwendung. Ein 10-lb-Block kann ein 2-lb-Teil produzieren, wobei Späne anfallen. Deshalb kosten Billet-Teile pro Einheit typischerweise mehr als Guss bei hohen Volumen.
Vorteil: Kein Hartwerkzeug. Ein Designänderung erfordert nur eine neue CAD-Datei, was CNC ideal für Kleinserien, Prototypen und Custom-Einzelstücke macht, wo schnelle Iteration essenziell ist.
JTR Machine spezialisiert sich auf Präzisions-CNC-Bearbeitung von Aluminium 6061, Messing, POM, PET, Epoxy und Carbonfaser. Fähigkeiten umfassen Drehen, Fräsen und Kombibearbeitung, mit Finishes wie Eloxieren, Sandstrahlen und Lasermarkierung. Ob Sie einen einzelnen Prototyp oder einen Produktionslauf benötigen – JTRs ISO 9001-zertifizierte Fertigung garantiert konsistente Qualität.
Kopf-an-Kopf-Vergleich
Unten eine Quick-Reference-Tabelle, die die drei Prozesse gegenüberstellt.
| Merkmal | Guss | Schmieden (± Finish) | CNC-Billet |
|---|---|---|---|
| Zugfestigkeit | Niedrig–Mittel (150–350 MPa) | Hoch (400–600+ MPa) | Mittel–Hoch (300–550 MPa, variiert nach Rohmaterial) |
| Ermüdungsfestigkeit | Niedrig (Porosität schafft Rissinitiatoren) | Höchste (kontinuierlicher Kornfluss) | Hoch (keine internen Hohlräume) |
| Interne Defekte | Anfällig für Porosität & Schwindhohlräume | Keine | Keine |
| Designflexibilität | Form-limitiert; Änderungen erfordern neues Werkzeug | Mäßig (Form durch Matrize begrenzt) | Extrem hoch (jedes CAD-Design) |
| Mindestbestellmenge (MOQ) | Hoch (500–5.000+ Stk.) | Mittel-Hoch (200–2.000+ Stk.) | Niedrig (1 Stk. bis Produktionsläufe) |
| Stückkosten (Niedrigvolumen) | Sehr hoch (Werkzeugamortisation) | Sehr hoch (Matrize + Finish) | Niedrig–Mittel (kein Werkzeug) |
| Stückkosten (Hochvolumen) | Sehr niedrig | Niedrig–Mittel | Hoch (Material + Zykluszeit) |
| Lieferzeit (Prototyp) | 30–60 Tage (Werkzeug nötig) | 30–60 Tage (Werkzeug nötig) | 7–15 Tage |
| Oberflächenfinish | Mäßig; kann Sekundärarbeit erfordern | Gut; meist CNC-Finish nötig | Exzellent; ready für Eloxieren |
Ein paar Kernaussagen entpacken.
- Zugfestigkeit: Geschmiedete Komponenten bieten oft 10–20 % höhere Zugfestigkeit als äquivalente Gussgrade durch Kornausrichtung.
- Ermüdungsfestigkeit: Porosität in Gussteilen schafft Rissinitiatoren. Geschmiedete Teile zeigen höhere Ermüdungsfestigkeit und vorhersehbarere Versagensmodi. Billet-Teile sind auch überlegen zu Guss, erreichen aber Schmieden nicht für höchste Ermüdungsanforderungen.
- Kosten: CNC ist nicht inhärent teuer. Für Mengen unter 200 kann CNC günstiger sein als Guss, weil Werkzeugamortisation entfällt. Ein typisches Gusswerkzeug kann 5.000–20.000 $+ kosten – auf 100 Teile verteilt addiert das 50–200 $ pro Teil. CNC eliminiert Werkzeugkosten, was es für Prototypen und Kleinserien ökonomisch macht.
Wann welchen Prozess nutzen
Hier ein praktischer Entscheidungsleitfaden basierend auf Ihren spezifischen Bedürfnissen.
Guss wählen, wenn…
- Hochvolumen (5.000+ Teile/Jahr)
- Komplexe Geometrie mit internen Kavitäten oder Dünnwänden
- Kosten die primäre Constraint sind
- Das Teil keine extremen Strukturallasten trägt
Typische Motorradteile: Motorengehäuse, Abdeckungen, Serien-OEM-Räder, nicht-strukturelle Halter & Gehäuse, Einstiegs-Bremssättel. Beispiel: Motorzylinderblöcke – gefüllt mit komplexen Kühlkanälen – sind nur durch Guss realisierbar.
Schmieden (± CNC-Finish) wählen, wenn…
- Hohe zyklische Lasten, wo Ermüdung kritisch ist
- Maximales Festigkeits-Gewichts-Verhältnis gefordert
- Produktionsvolumen mittel bis hoch (200–2.000+ Stücke)
- Bereitschaft, in Werkzeug für Langzeitläufe zu investieren
Typische Motorradteile: Pleuel, Kurbelwellen, Rennräder, High-End-Bremssättel, Fahrwerkskomponenten, Dreifachklemmen. Wiseco, ein respektierter Performance-Teilehersteller, merkt an, dass geschmiedete Kupplungskomponenten leichter sind und überlegene mechanische Eigenschaften gegenüber Guss- oder Billet-Alternativen aufweisen.
CNC-Billet wählen, wenn…
- Prototypen oder Kleinserien (1–200 Stücke)
- Design noch iteriert und sich ändern kann
- Premium-Ästhetik & makelloses Oberflächenfinish gewünscht
- Schnelle Turnaround (7–15 Tage für Muster)
- Custom-Brand mit einzigartigen Designs aufbauen
Typische Motorradteile: Aftermarket-Fußrasten & Hebel, Billet-Dreifachklemmen, Brems- & Kupplungsbehälter, Custom-Lenkererhöhungen, Öleinfülldeckel und jedes Kleinserien-Custom-Teil. CNC-Billet erlaubt auch Branding-Flexibilität – Logos gravieren, Seriennummern, Custom-eloxierte Farben wählen – was Guss und Schmieden nicht bieten.
Hybridansatz: Geschmiedet + CNC-Finish
Viele hochwertige Motorradteile starten geschmiedet und enden CNC-bearbeitet. Das Schmieden schafft eine Nahe-Nettoform mit optimalem Kornfluss und ohne interne Defekte, während CNC-Bearbeitung Präzision hinzufügt – Bohren, Gewindeschneiden, Plane Flächen, ästhetische Details.
Diese Hybridroute liefert Schmiedefestigkeit und CNC-Genauigkeit, oft günstiger als Billet von Grund auf zu fräsen, weil weniger Material abgetragen wird.
Häufige Missverständnisse
Ein paar Mythen entkräften, die persistieren.
- „CNC-Billet ist immer am stärksten.“ Festigkeit hängt vom Ausgangsmaterial ab. Ein 6061-Aluminium-Billet ist stark, aber ein geschmiedetes 7075-Teil wird es generell übertreffen. Billet-Teile brillieren in Ermüdungsperformance durch Abwesenheit interner Defekte.
- „Guss ist Müll.“ Modernes Gießen – Halbflüssig, Niederdruck, verbesserte Simulation – hat Porosität drastisch reduziert. Zeitgenössische Guss-Aluminium-Fahrwerkskomponenten zeigen Ermüdungsperformance, die vor einem Jahrzehnt unmöglich war.
- „Schmieden braucht kein CNC-Finish.“ Die meisten geschmiedeten Teile sind Nahe-Nettoform, benötigen aber noch CNC-Bearbeitung für Montagelöcher, Passflächen, Gewinde. Selbst ein geschmiedeter Pleuel erhält CNC-gefräste Bohrungen.
- „CNC ist nur für Reiche mit Kleinserien.“ Veraltetes Denken. Für unter 200 Stücke kann CNC günstiger sein als Guss, wenn Werkzeugkosten eingerechnet werden, und eliminiert Lagerrisiko. Viele Kleinserienhersteller starten mit CNC, beweisen ihr Produkt, und skalieren zu Guss oder Schmieden, wenn Volumen Werkzeuginvestition rechtfertigt.
Fazit
Es gibt kein einzelnes „bestes“ Verfahren. Die optimale Wahl hängt von Volumen, Budget, Timeline und Performance-Anforderungen ab.
- Guss: Bestens für kosteneffektive, komplexe Teile in Hochvolumen – Motorengehäuse, Abdeckungen, nicht-strukturelle Komponenten.
- Schmieden: Ideal für hochfeste, ermüdungskritische Teile – Pleuel, Kurbelwellen, Rennräder, Heavy-Duty-Bremssättel.
- CNC-Billet: Perfekt für Prototypen, Kleinserien, Custom-Teile, Premium-Branding – Fußrasten, Dreifachklemmen, Custom-Erhöhungen.
Und den Hybrid geschmiedet-plus-CNC nicht übersehen – Kombination von Festigkeit mit Präzision.
Fragen Sie sich: Was baue ich tatsächlich, und wie viele davon brauche ich? Antworten Sie ehrlich, und der richtige Prozess wird sich offenbaren.
Bereit, Ihr Design in Realität umzusetzen? Ob Sie einen einzelnen Prototyp oder einen vollen Produktionslauf benötigen – JTR Machine ist bereit zu helfen. Mit über einem Jahrzehnt Erfahrung, 40+ fortschrittlichen CNC-Zentren und ISO 9001-Zertifizierung liefern wir Präzisionsteile, die Ihre exakten Spezifikationen treffen.
Laden Sie Ihre CAD-Datei für kostenlose DFM-Prüfung und Angebot hoch – oder kontaktieren Sie uns einfach, um Ihr Projekt zu besprechen. Wir antworten innerhalb 24 Stunden.
Verwandte Leitfäden
Industrietechnik
- KI befähigt Roboter, 90+ Objekte durch Tasten zu erkennen
- KI sagt Kinobesuch durch Trailer-Analyse mit Collaborative Filtering voraus
- KI verbessert Laser-Teleskope für präzise Weltraumschrott-Ortung
- CMMS-Erfolg freisetzen: Wie Maschinendaten Wartungseffizienz antreiben
- Erdgaswerk reduziert Arbeitsaufwand um 90 % und beseitigt Lecks mit fortschrittlicher Detektion
- CNC-Bearbeitung meistern: 3 Schlüsselprinzipien für Präzision & Leistung
- Industrielle Fluidsystem-Lebensdauer verlängern: Bewährte kostensparende Komponentenstrategien
- Von Elektronenröhren zu integrierten Schaltungen: Die Evolution der Operationsverstärker‑Modelle
- Warum ergänzende Brandschutzsysteme an CNC-Maschinen für Sicherheit und Anlagenschutz unverzichtbar sind
- Automobilproduktionkosten senken: Bewährte Strategien für OEMs & Zulieferer