



Blisk-Fertigung meistern mit 5-Achs-Drehfräs-Kombibearbeitung
Der Blisk, eine Verbundstruktur aus Turbinenschaufeln und Scheibe, ist entscheidend für moderne Gasturbinen und Flugzeugtriebwerke. Seine komplexe Geometrie und strengen Dimensionstoleranzen machen ihn zu einem der anspruchsvollsten Bauteile für konventionelle Bearbeitungsmethoden – resultierend in hohen Ausschussraten, beschleunigtem Werkzeugverschleiß und kostspieligen Produktionsverzögerungen.
5-Achs-Drehfräs-Kombibearbeitung vereint simultanes 5-Achs-Fräsen mit integrierten Drehfräs-Fähigkeiten, was Herstellern ermöglicht, die Kernschwierigkeiten von Dünnwand-Verformung, Materialhärte, Interferenzrisiken und kumulativen Spannfehlern zu adressieren.
In diesem Artikel untersuchen wir die primären Hindernisse in der Präzisions-Blisk-Fertigung, illustrieren, wie 5-Achs-CNC-Technologie sie überwindet, und präsentieren eine reale Fallstudie von JTR Machine. Ob Sie Luftfahrtingenieur oder Produktionsmanager sind – dieser Leitfaden zeigt, wie Sie hochvolumige, ultra-präzise Blisks effizient produzieren.
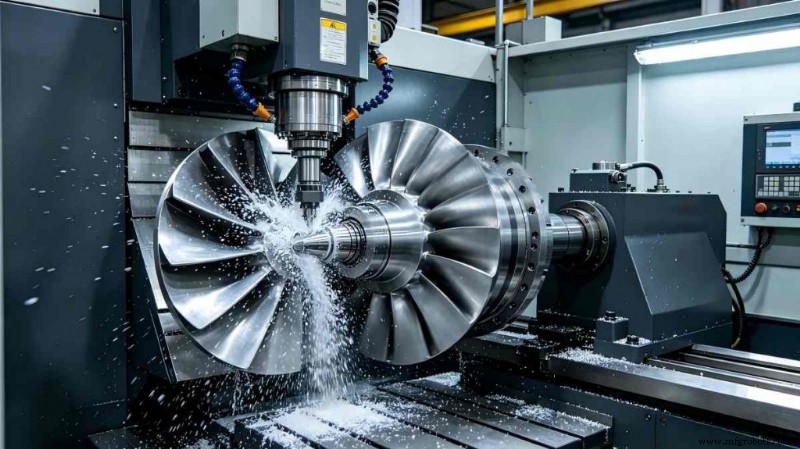
Was ist ein Blisk & warum er in der Luftfahrt kritisch ist
Ein Blisk (Bladed Disk) vereint Turbinenschaufeln und Scheibe in einem Einzelteil, eliminiert konventionelle Schwalbenschwanzverbindungen oder Schrauben. Diese Integration reduziert Gewicht, steigert aerodynamische Effizienz und senkt mechanisches Ausfallrisiko – was Blisks essenziell für zivile und militärische Triebwerke, Hubschrauberantriebe und Gasturbinen zur Stromerzeugung macht.
Mit wachsenden Triebwerksleistungsanforderungen eskaliert der Bedarf an präzisen Blisk-Komponenten. Doch die Merkmale, die Vorteile bringen – verdrehte Schaufeln, enge Kanäle, ultra-dünne Wände – machen sie mit Standardwerkzeugen schwer zerspanbar.
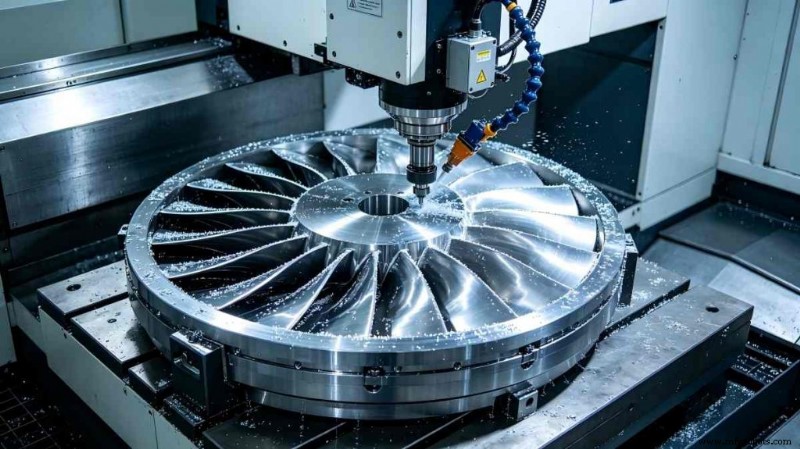
Bevor Lösungen vorgeschlagen werden, ist es entscheidend, die vier Hauptschmerzpunkte in der Schaufelscheiben-Fertigung zu verstehen: Struktur, Material, Präzision und Prozesseeffizienz.
1. Enge Kanäle & Hohes Interferenzrisiko
Blisks haben enge Passagen zwischen verdrehten Schaufeln. Werkzeugkollisionen sind häufig, verlangen fortgeschrittene Pfadplanung und RTCP-Fähigkeit (Werkzeugspitzen-Nachführung) der Maschine. Ohne 5-Achs-Kontrolle können Werkzeughalter Schaufleroberflächen treffen, was Ausschuss oder Schäden produziert.
Interferenz während der Bearbeitung ist eine führende Ursache für CNC-Programm-Ablehnung. Präzise Simulation und Kollisionsvermeidungsstrategien sind daher obligatorisch.
2. Dünnwand-Verformung
Schaufelwände reichen typischerweise von 0,5 mm bis 2 mm. Unter Schneidkräften durchbiegen, rattern und federn sie zurück, was Finish und Toleranzkontrolle kompromittiert. Dünnwand-Verformung ist besonders schwer bei Titanlegierungen oder Nickelbasis-Superlegierungen, wo Schneidkräfte hoch sind.
Rattern verschlechtert nicht nur Oberflächenqualität, sondern beschleunigt auch Werkzeugverschleiß.
3. Schwer zerspanbare Materialien
Gängige Blisk-Materialien – Nickelbasis-Superlegierungen (Inconel 718, Waspaloy) und Titanlegierungen (TC4, Ti6Al4V) – sind außerordentlich fest, haben schlechte Wärmeleitfähigkeit und generieren hohe Schneidetemperaturen. Dies führt zu schnellem Werkzeugverschleiß, Durchbrennen und Aufkleben.
Spezialisierte Schneidparameter, Werkzeugbeschichtungen und Thermomanagement sind erforderlich. In traditionellen Prozessen wird Werkzeugverschleiß zum Hauptkostentreiber.
4. Ultra-hohe Präzisionsanforderungen
Typische Schaufelprofil-Toleranzen sind ±0,003 mm, während Oberflächenrauheit unter Ra ≤ 0,8 µm bleiben muss. Dies zu erreichen verlangt kontinuierliche, glatte Werkzeugeingriff – unmöglich mit 3-Achs-Maschinen oder multiplen Setups.
Hochpräzisionsbearbeitung testet die dynamische Stabilität und Kontrolle der Maschine.
5. Kumulative Fehler durch Mehrfachspannen
Traditionelle Workflows involvieren fünf oder mehr Spannen: Rohling drehen, Schaufel fräsen, bohren, schleifen, polieren. Jedes Repositionieren führt Positionierfehler ein, die finale geometrische Toleranz untergraben.
Selbst mit Präzisionsvorrichtungen machen kumulative Fehler Toleranzkontrolle unzuverlässig, wenn Teile zwischen Maschinen wandern.
6. Zusätzliche Herausforderungen
- Werkzeugvibration & Rattern von langen Halswerkzeugen in Tiefkavitäten-Bearbeitung
- Schwierigkeit, Ecken & Übergangsbereiche zu reinigen
- Große thermische Verformung während erweiterter Bearbeitung
Diese Probleme erklären, warum konventionelle Methoden modernen Luftfahrtbedürfnissen nicht genügen. Die Industrie braucht einen fundamentalen Shift – 5-Achs-Drehfräs-Kombibearbeitung liefert diesen Shift.
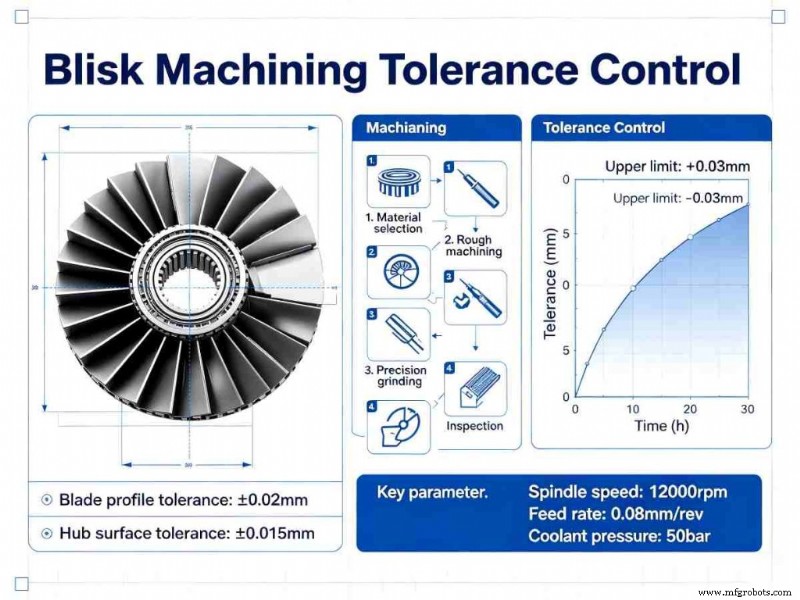
Wie 5-Achs-Drehfräs-Kombibearbeitung Blisk-Herausforderungen löst
5-Achs-Drehfräs-Kombibearbeitung verschmilzt 5-Achs-Simultanbearbeitung mit Drehfräs-Technologie und adressiert jeden Schmerzpunkt mit distincten Vorteilen.
1. Einmal-Spannen eliminiert kumulative Fehler
Indem Drehen, Fräsen, Bohren und andere Operationen in einer Maschine integriert werden, erfolgt die gesamte Bearbeitung mit einer einzigen Spannung. Dies entfernt Positionierfehler, die in multiplen Setups inhärent sind, und sichert konsistente Genauigkeit.
2. 5-Achs-Kopplung überwindet Interferenz & komplexe Geometrie
Duale A/B-Drehachsen kombiniert mit RTCP erlauben dem Werkzeug, frei zu kippen und rotieren, enge Kanäle und komplexe gekrümmte Flächen ohne Kollision zu erreichen. Korrekte CAM-Programmierung automatisiert Interferenzvermeidung.
3. Präzisionskontrolle trifft ultra-hohe Toleranzen
Moderne Zentren verfügen über voll-geschlossenes Regelkreis-Gitterlineal und KI-gesteuerte Thermokompensation. Echtzeit-Justierung für thermischen Drift und Werkzeugverschleiß garantiert Profil-Toleranz ±0,003 mm und Oberflächenrauheit Ra ≤ 0,8 µm, selbst in nicht temperaturkontrollierten Werkstätten.
4. Optimiertes Schneiden reduziert Werkzeugverschleiß & Verformung
Kundenspezifische Schneidparameter und Werkzeugpfad-Strategien – wie trochoidales Schruppen und konstante Spanlast-Finishing – minimieren Schneidkräfte und Temperatur. Trocken- oder Mikroschmierung schützt Werkzeuge weiter und reduziert Dünnwand-Verformung.
5. Effizienzgewinne & Kostensenkung
Verglichen mit traditionellen Methoden sinken Zykluszeiten um 60 % oder mehr. Weniger Maschinen, weniger Handling, höhere Erstausbeute übersetzen sich in niedrigere Stückkosten und ermöglichen wirtschaftlich tragfähige Massenproduktion.
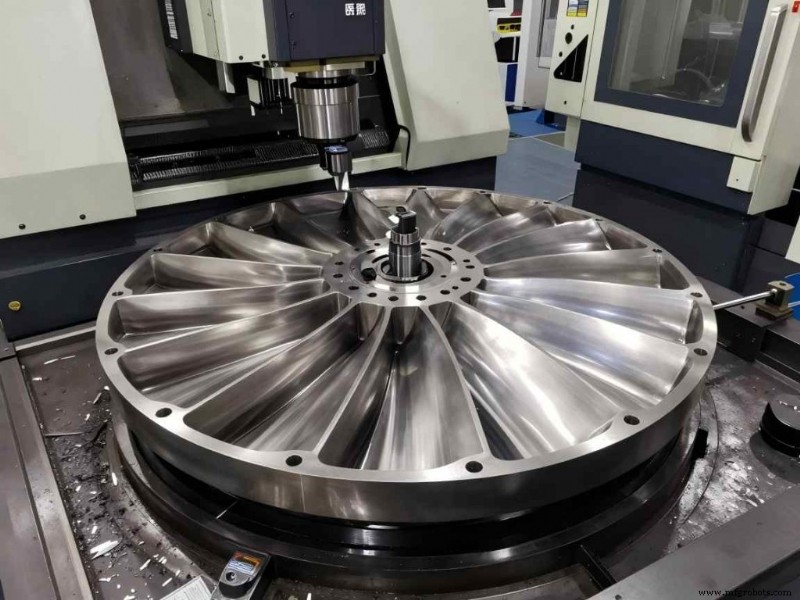
Fallstudie: JTR Machines 5-Achs-Drehfräs-Lösung für Titanlegierungs-Blisk-Produktion
JTR Machines 5-Achs-Drehfräs-Zentrum demonstriert die praktischen Vorteile dieser Technologie.
Projekthintergrund
Ein inländischer Luftfahrt-Triebwerkshersteller benötigte Massenproduktion von Titanlegierungs-Blisks (Φ 320 mm, 12 Schaufeln). Anforderungen umfassten Profil-Toleranz ≤ ±0,003 mm, Oberflächenrauheit Ra ≤ 0,6 µm, und eine Charge von 120 Stück pro Jahr. Der traditionelle 3-Achs-plus-Drehen-Workflow involvierte fünf Spannen, was niedrige Effizienz, kumulative Fehler und verpasste Liefertermine verursachte.
Lösungsüberblick
JTR Machine deployte sein 5-Achs-Drehfräs-Zentrum mit A/B-Dual-Drehachsen, geschlossenem Regelkreis-Gitterlineal und KI-Thermokompensation. Eine hydraulische Vorrichtung bot Einmal-Spannen mit Innenloch-Positionierung.
Prozessablauf:
- Schruppen: Drehen von Außenkreis und Stirnfläche, gefolgt von Schruppen der Schaufelkanäle mit Hochleistungs-Hartmetallwerkzeugen.
- Finishen: 5-Achs-Kopplungsfräsen des kompletten Schaufelprofils, inkl. Wurzel-Radius-Eckenreinigung mit spezialisierten Lollipop-Fräsern.
- Hilfsbearbeitung: C-Achs-Indexierung für radiale Kühlbohrungen und Sekundärmerkmale.
Werkzeugpfad- und Parameteroptimierung zielte auf Titanlegierung ab, setzte trochoidales Schruppen und konstante Spanlast-Finishing ein, um Rattern zu eliminieren. Der gesamte Prozess lief 24 Stunden kontinuierlich unbeaufsichtigt.
Ergebnisse
- Genauigkeit: Schaufelprofil-Toleranz ±0,0025 mm, Oberflächenrauheit Ra ≤ 0,6 µm, Bohrungspositionstoleranz ±0,003 mm – alle Kundenspezifikationen übertreffend.
- Effizienz: Zykluszeit reduziert von 72 Stunden pro Stück auf 22 Stunden – 227 % Verbesserung.
- Kosten & Qualität: Einzelstückkosten sanken 35 %; Chargen-Qualifikationsrate erreichte 99,5 %, unterstützend das jährliche Lieferziel.
Kundenfeedback
„JTRs 5-Achs-Drehfräs-Kombibearbeitung löste unsere Blisk-Herausforderungen, lieferte Präzision und Geschwindigkeit, und wurde unser vertrauenswürdiger Langzeitpartner.“
Warum JTR Machine für 5-Achs-Drehfräs-Blisk-Bearbeitung wählen?
1. Bewiesene technische Expertise
Mit über 70 Präzisions-CNC-Einheiten, einschließlich einer Flotte fortschrittlicher 5-Achs-Drehfräs-Zentren, bringt JTR Machine Jahrzehnte institutionellen Wissens zu komplexen Blisk-Geometrien.
2. Rigorose Qualitätssicherung
Compliance mit ISO 9001:2008, TS 16949 und IATF Standards untermauert jeden Prozess. Inspektion nutzt Hexagon KMGs, optische Projektoren und Rauheitsmessgeräte, um Teile zu garantieren, die Druckspezifikationen treffen oder übertreffen.
3. Maßgeschneiderte Lösungen
Keine zwei Blisks sind identisch. JTR bietet bespoke 5-Achs-Drehfräs-Lösungen, angepasst an jedes Kunden-Material, Präzision und Volumenanforderungen.
4. Schnelle Lieferung & 24/7 Support
Schnelle Angebote, Same-Day-Lieferung und Rund-um-die-Uhr-Beratung reduzieren Stillstandszeiten und beschleunigen Time-to-Market.
FAQs
F1: Welche Materialien kann JTR Machine mit 5-Achs-Drehfräs-Technologie bearbeiten?
A: Titanlegierungen (TC4, Ti6Al4V), Nickelbasis-Superlegierungen (Inconel 718, Waspaloy), Edelstahl und Aluminiumlegierungen werden alle unterstützt.
F2: Was ist die typische Zykluszeit für einen einzelnen Blisk?
A: Sie variiert mit Größe und Komplexität. Für den Φ 320 mm Titanlegierungs-Blisk in unserer Fallstudie betrug der Zyklus 22 Stunden – 60 % schneller als traditionelle Methoden. Kontaktieren Sie uns mit Ihrem CAD für eine maßgeschneiderte Schätzung.
F3: Erfüllt JTR ultra-hohe Präzisions-Luftfahrtstandards?
A: Ja. Unsere Zentren erreichen Profil-Toleranz ±0,003 mm und Oberflächenrauheit Ra ≤ 0,8 µm, voll konform mit Luftfahrtspezifikationen.
F4: Was ist JTRs Chargen-Qualifikationsrate für Blisk-Produktion?
A: Konsistent 99,5 % oder höher, dank strenger Prozesskontrolle und In-Prozess-Inspektion.
Verwandte Leitfäden
Industrietechnik
- ESD-Schutz: Antistatische Umgebung für elektronische Geräte designen
- PCB-Lieferkette im Wandel: Warum Verfügbarkeit wichtiger ist als Preis
- Kondensator Laden & Entladen: Praxisnahes RC-Schaltkreis-Experiment
- Meisterhaftes Fertigungs-Recruiting: Strategien & Einblicke
- Warum Funkwellen für Kurzstreckenkommunikation bevorzugt werden
- Umfassender Leitfaden zu Spritzguss-Angusstypen und Design-Best-Practices
- Blanko-PCB-Design & Fertigung: Experten-Schritte für Ingenieure
- 3 bewährte Strategien für den Aufbau einer resilienten Lieferkette
- Sonofusion: Kernfusion in kollabierenden Gasblasen – Energie der Zukunft?
- Diodenpolarität und Vorwärtsspannung mit dem Multimeter testen