



Spritzguss entmystifiziert: Umfassender Leitfaden zur Kunststoffteilproduktion
Spritzguss verstehen
Spritzguss ist ein präzises Fertigungsverfahren, das hochwertige Kunststoffteile herstellt, indem geschmolzenes Polymer in ein maßgefertigtes Werkzeug gepresst wird. Das Harz wird weit über seinen Schmelzpunkt erhitzt, dann unter hohem Druck eingespritzt, sodass es jede Einzelheit der Kavität füllt, bevor es abkühlt und in die finale Geometrie erstarrt.
Funktionsprinzipien
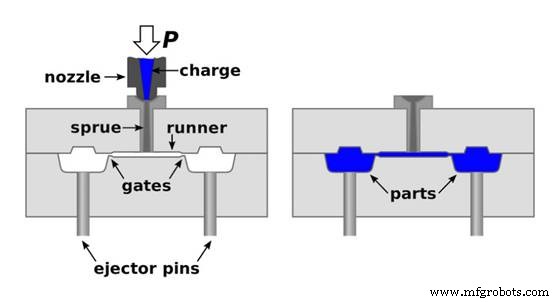
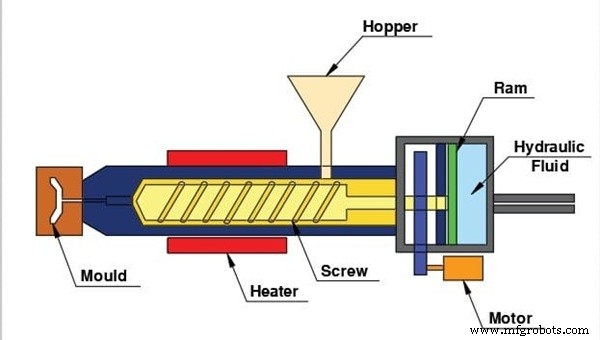
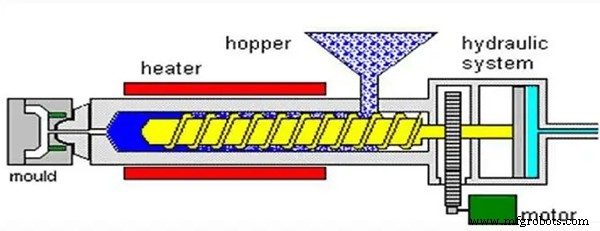
Der Prozess ähnelt einer Spritze: Rohgranulat wird in einen Trichter gefüllt, in einem Zylinder bis zur Verflüssigung erhitzt, und dann presst eine hydraulische Schnecke das geschmolzene Kunststoff in das geschlossene Werkzeug. Die Einspritzung erfolgt bei Drücken von 100–150 MPa, sodass die Kavität vollständig gefüllt ist, bevor das Teil zu kühlen beginnt.
Sobald das Werkzeug öffnet, entfernen Auswerferstifte das erstarrte Teil. Der Zyklus wiederholt sich innerhalb von Sekunden und ermöglicht die Produktion von tausenden Einheiten pro Minute.
1. Werkzeugdesign und -herstellung
Das Werkzeug ist der Eckpfeiler des Prozesses. Es definiert Form, Größe und strukturelle Merkmale des Teils. CNC-Bearbeitung oder fortschrittlicher 3D-Druck werden typischerweise eingesetzt, um die exakte Geometrie, Entformungsschrägen und kritischen Dimensionen für zuverlässiges Auswerfen und Kühlen zu erreichen.
Spritzgusswerkzeuge bestehen meist aus Aluminium oder Stahl und bestehen aus Kern und Kavität, Anguss, Kanälen, Spritzkanälen und Auswurfsystemen. Richtige Materialwahl und Bearbeitungspräzision sind essenziell für Langlebigkeit und Wiederholgenauigkeit.
2. Materialauswahl
Die Wahl des richtigen Polymers ist entscheidend. Berücksichtigen Sie mechanische Festigkeit, Flexibilität, Chemikalienbeständigkeit und Temperaturempfindlichkeit, passend zum Teileinsatz. Häufig verwendete Thermoplaste sind ABS, Polypropylen und Nylon, jeweils mit distincten Leistungscharakteristiken.
3. Maschineneinstellung
Vor der Produktion stellen Bediener Temperatur, Druck und Zykluszeitparameter ein. Sie richten auch das Werkzeug aus, laden den Kunststoff und führen einen Testschuss durch, um Systemintegrität und Teilequalität zu verifizieren.
4. Spritzgusszyklus
Während des Zyklus füllt der geschmolzene Kunststoff die Kavität, formt sich entlang der Werkzeugkonturen und beginnt zu erstarren. Kühlzeit variiert mit Material, Wanddicke und Teilgröße; interne Kühlkanäle helfen, gleichmäßige Temperaturen zu halten und Fehler zu reduzieren.
5. Teileauswurf
Nach ausreichender Kühlung öffnet sich das Werkzeug, und Auswerferstifte oder -platten lösen das Teil automatisch. Dieser automatisierte Auswurf verhindert Beschädigungen und beschleunigt den Durchsatz.
6. Inspektion und Nachbearbeitung
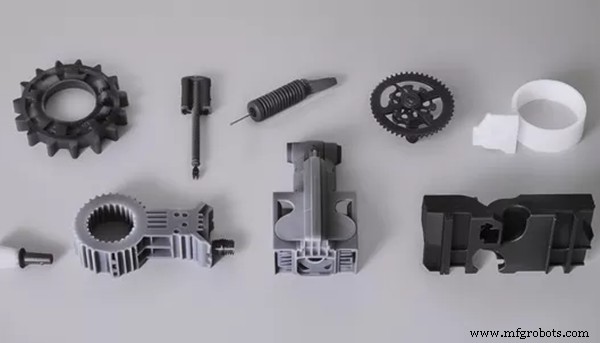
Nach dem Auswurf führen Qualitätskontrollteams Sichtprüfungen, Dimensionskontrollen und mechanische Tests durch, um die Einhaltung der Spezifikationen zu gewährleisten. Je nach Anwendung können Teile Oberflächenveredelungen, Bearbeitung oder Montageoperationen durchlaufen.
Grundlegende Designüberlegungen
Erfolgreicher Spritzguss basiert auf durchdachtem Design. Nachfolgend sind Schlüsselfaktoren aufgeführt.
Toleranzen
Typische Toleranzen betragen ±0,005 Zoll. Das Erreichen engerer Toleranzen erhöht Kosten, und die Schwindrate jedes Polymers muss im Design berücksichtigt werden, um Dimensionsabweichungen zu vermeiden.
Wanddicke
Gleichmäßige Wanddicke reduziert Verzug und Sinkmarken. Streben Sie Variationen von nicht mehr als 0,04–0,15 Zoll an, angepasst an Teilgröße und Material.
Kerngeometrie
Designen Sie den Kern für gleichmäßigen Materialfluss und effizientes Kühlen. Vermeiden Sie scharfe innere Ecken, die Spannungskonzentrationen erzeugen und das Teil schwächen.
Entformungsschräge
Wenden Sie einen Entformungswinkel von 1–2 Grad (oder mehr für tiefe Features) an, um einfaches Auswerfen ohne Teilbeschädigung zu ermöglichen.
Unterschnitte
Minimieren oder eliminieren Sie Unterschnitte, es sei denn, sie dienen einem funktionalen Zweck, da sie das Werkzeugdesign verkomplizieren und Kosten erhöhen.
Anguss
Angussgröße und -position beeinflussen Fluss, Zykluszeit und Oberflächenqualität. Präzisionsteile profitieren von kleineren, strategisch platzierten Angüssen.
Rippen
Rippen verstärken die Festigkeit bei konstanter Wanddicke. Halten Sie Rippendicke bei 40–60 % der umgebenden Wand, um Sinkmarken zu vermeiden.
Auswerferstifte
Positionieren Sie Auswerferstifte, um sichtbare Markierungen oder Verformungen zu vermeiden. Ausreichende Entformungsschräge können die Notwendigkeit von Stiften ganz eliminieren.
Arten von Spritzgussprozessen
Spritzguss umfasst mehrere spezialisierte Techniken.
Einlegetechnik (Insert Molding)
Integriert vorgefertigte Komponenten – wie Metalleinsätze oder Gewindeelemente – direkt in das Kunststoffteil und schafft eine robuste, mehrmaterialige Struktur.
Blasformen
Ideal für Hohlkörper wie Flaschen. Erhitzter Kunststoff wird an die Werkzeugwände geblasen und formt einen leichten, langlebigen Behälter.
Umspritzen (Overmolding)
Beschichtet ein weicheres Polymer über ein starres Substrat, oft genutzt für Griffigkeit oder dual-materialige Komponenten.
Flüssigspritzguss (Flüssigsilikonkautschuk)
Nutzt Duroplaste zur Herstellung flexibler, hitzebeständiger Teile wie medizinischer Dichtungen und Dichtringe.
Häufig verwendete Polymerharze
Nachfolgend eine Kurzreferenz der am häufigsten eingesetzten Thermoplaste.
ABS (Acrylnitril-Butadien-Styrol)
Bietet Zähigkeit, Schlagfestigkeit und glatte Oberfläche. Weit verbreitet in Automobil, Elektronik und Konsumgütern.
Nylon (Polyamid)
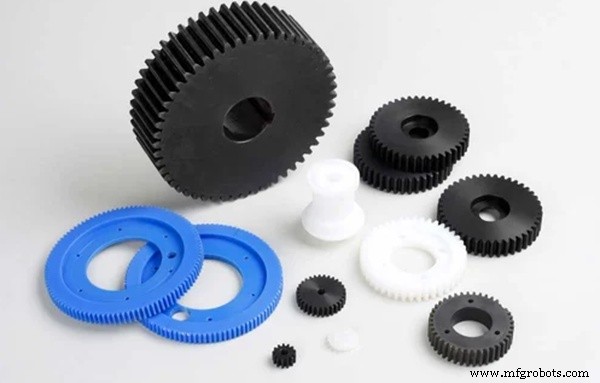
Hohe Festigkeit, Verschleißfestigkeit und Temperaturstabilität machen Nylon ideal für Zahnräder, Lager und komplexe mechanische Teile.
Polycarbonat (PC)
Transparenter, schlagfester Harz für optische Gehäuse und elektrische Schaltschränke; kratzempfindlich, aber thermisch stabil.
PMMA (Acryl)
Klar, leicht und einfach zu verformen, aber weniger schlagfest als Polycarbonat.
Polypropylen (PP)
Leicht, chemikalienbeständig und kosteneffizient – üblich in Verpackungen und Automobilkomponenten.
Polyethylen (PE)
Vielseitig, zäh und flexibel, mit HDPE-Varianten für zusätzliche Festigkeit bei Behältern und Rohren.
Additive
Verbesserer wie PTFE, Kohlefaser, Kevlar, Talk, Ton und Glasfasern werden in das Basispolymer gemischt, um Gleiteigenschaften, Festigkeit, Schlagfestigkeit oder Dimensionsstabilität zu verbessern.
Vor- und Nachteile
Vorteile
- Hohe Effizienz: Schnelle Zyklen ermöglichen Massenproduktion mit minimalen Stillstandzeiten.
- Präzision: Fähig für komplexe Geometrien mit engen Toleranzen.
- Geringer Abfall: Überschüssiges Material kann zwischen Läufen recycelt werden.
- Vielseitigkeit: Unterstützt Thermoplaste, Duroplaste und Spezialpolymere.
- Kosteneffizient bei Skalierung: Hohe initiale Werkzeugkosten werden durch niedrige Stückkosten bei großen Volumen ausgeglichen.
- Automatisierung: Maschinen können mit minimalem menschlichen Eingriff betrieben werden, was Konsistenz erhöht.
Einschränkungen
- Hohe Vorabkosten: Werkzeugerstellung und Maschineninvestition sind signifikant.
- Designstarre: Werkzeugänderungen sind kostspielig und zeitaufwendig.
- Lieferzeit: Maßgefertigte Werkzeuge können Wochen bis Monate für die Fertigung benötigen.
- Schwinden & Verzug: Richtige Materialwahl und Design mildern, aber eliminieren diese Probleme nicht.
- Umweltbedenken: Kunststoffabfall und nicht-recycelbare Materialien stellen Nachhaltigkeitsherausforderungen dar.
Experten-Tipps für Erfolg
Das richtige Material wählen
Passen Sie Polymereigenschaften – Festigkeit, Flexibilität, Temperaturempfindlichkeit – an die funktionalen Anforderungen und Umgebungsbelastung des Teils an.
Für Großserien planen
Spritzguss glänzt bei hohen Volumen. Kleinserien-Aufträge können mit CNC-Bearbeitung oder 3D-Druck wirtschaftlicher sein.
Wanddicke optimieren
Konsistente, minimale Wanddicke reduziert Materialverbrauch und Kühlzeit, muss aber Festigkeitsanforderungen erfüllen.
Unterschnitte reduzieren
Vereinfachen Sie Geometrie, um Auswurf zu erleichtern und Werkzeugkosten zu senken.
Angussdesign feinabstimmen
Richtige Angussgröße und -position verhindern Fehler wie ungleichmäßiges Füllen oder Sinkmarken. Größere Teile benötigen möglicherweise mehrere Angüsse.
Kühlung & Entlüftung verbessern
Gut designte Kühlkanäle und Entlüftungssysteme fördern gleichmäßige Erstarrung und eliminieren Gasporosität.
Häufige Anwendungen
Automobil
Leichtbaukomponenten – Kraftstofftanks, Stoßfänger, Türverkleidungen – verbessern Kraftstoffeffizienz und Sicherheit.
Medizintechnik
Biokompatible, sterilisierbare Teile wie Infusionsschläuche, Handschuhe und Einwegkits profitieren von der Präzision und Kosteneffizienz des Spritzgusses.
Lebensmittel- & Getränkeverpackung
Kunststoffflaschen, Beutel und Sachets ersetzen Glas und Metall, bieten Chemikalienbeständigkeit und geringeres Gewicht.
Luft- und Raumfahrt
Hochleistungspolymere wie PEEK schaffen Struktur- und Innenkomponenten, die leicht und korrosionsbeständig sind.
Elektronik & Elektrik
Isolierende Gehäuse, Kabelenden und Schutzhüllen verlassen sich auf spritzgegossene Kunststoffe für Sicherheit und Zuverlässigkeit.
Wann Spritzguss einsetzen
Ideal für hochvolumige, wiederholbare Teile, die enge Toleranzen erfordern. Vermeiden für Kleinserien-Prototypen oder Designs, die sich häufig ändern – alternative Prozesse wie 3D-Druck oder CNC-Bearbeitung können geeigneter sein.
Bonus 1: Spritzgussmaschinen-Überblick
Maschinen variieren – hydraulisch, elektrisch oder hybrid –, doch alle teilen Kernkomponenten:
- Schließeinheit: Hält das Werkzeug während der Einspritzung.
- Spritzeinheit: Schmilzt und spritzt Harz über Schnecke und Zylinder.
- Werkzeug: Das Präzisionswerkzeug, das das Teil formt.
- Steuerungssystem: Regelt Temperatur, Druck und Fluss.
- Kühlsystem: Beschleunigt die Erstarrung.
- Auswurfsystem: Entfernt fertige Teile.
Bonus 2: Häufige Fehler und Gegenmaßnahmen
- Verzug: Durch gleichmäßige Kühlung und ausgewogenen Materialfluss behoben.
- Sinkmarken: Minimiert durch konstante Wanddicke und ausreichende Kühlung.
- Grats (Flash): Kontrolliert durch richtige Angussdimensionierung und Druckmanagement.
- Kurzschuss (Short Shots): Verhindert durch ausreichenden Einspritzdruck und Werkzeugfüllung.
- Brandflecken (Burn Marks): Reduziert durch Optimierung der Temperatureinstellungen und Luftführung.
Bonus 3: Kostenreduktionsstrategien
- Gleichmäßige Wanddicke beibehalten, um Material- und Werkzeugkomplexität zu senken.
- Skaleneffekte durch Großserienläufe nutzen.
- Regelmäßige Wartung planen, um Werkzeuglebensdauer zu verlängern.
- Recycelte oder kosteneffiziente Harze verwenden, wenn Leistung es erlaubt.
Spritzguss bleibt der Industriestandard für die Herstellung hochpräziser, kosteneffizienter Kunststoffteile in diversen Sektoren. Durch Einhaltung solider Designprinzipien und Prozesskontrolle können Hersteller Ausbeute maximieren, Abfall minimieren und zuverlässige Komponenten im großen Maßstab liefern.
Industrietechnik
- Nutzungsdauer industrieller Assets bestimmen für optimale Wartung
- Halbleiter-Grundlagen: 6 Schlüsselkonzepte, die Sie beherrschen müssen
- Konventionelles Drehen: Stahlteile von einfach bis komplex expertenmäßig gefertigt
- KI-gestützte Quantenverfahren steigern Magnetometer-Empfindlichkeit sechsfach
- Zustandsüberwachung: 4 Wege zur Leistungssteigerung rotierender Anlagen
- Polyvinylchlorid (PVC): Entdeckung, Eigenschaften & Herstellungsprozess
- Wesentliches Wissen, das jeder Abkantpressen-Bediener beherrschen muss
- Batterietypen für Elektronikprojekte: Der umfassende Leitfaden
- Resiliente Lieferketten aufbauen: Risikomanagement-Taktiken für kleine Hersteller
- Leitfaden: Medizinproduktefertigung & biokompatible Materialien für Produktentwickler