



Grat (Flash) im Spritzguss verstehen & eliminieren
Grat – ein unerwünschter dünner Film aus geschmolzenem Kunststoff, der der Werkzeugkavität entweicht – mindert Teilequalität und kann das Werkzeug selbst beschädigen. Zu wissen, warum er entsteht und wie man ihn stoppt, ist essenziell für jeden Spritzgussbetrieb.
Was löst Grat aus?
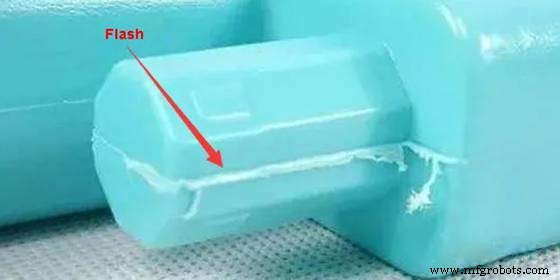
Grat entsteht am häufigsten an der Teilungslinie, kann aber auch anderswo in der Kavität auftreten. Häufige Verursacher sind:
1. Teilungslinien-Mismatch
Wenn die beiden Werkzeughälften nicht perfekt zusammenstoßen – durch Schmutz, Verschleiß oder Designfehler – ist die Dichtung unvollständig, sodass geschmolzener Kunststoff entweicht.
2. Unzureichende Entlüftung
Entlüftungen, die zu klein, verstopft oder abgenutzt sind, verhindern Luftentweichung, erhöhen den Kavitätsdruck und zwingen Material aus dem Werkzeug.
3. Unzureichende Schließkraft
Selbst mit fehlerfreier Teilungslinie erlaubt eine schwache Schließkraft dem Werkzeug, unter hohem Einspritzdruck aufzugehen, was Grat erzeugt.
4. Niedrige Viskosität
Kunststoff, der zu leicht fließt – durch hohe Temperatur oder niedrigen Druck – neigt dazu, vor der Erstarrung an der Dichtung vorbeizusickern.
5. Überfüllung des Werkzeugs
Überschüssiges Material erhöht den Kavitätsdruck über das hinaus, was die Schließkraft enthalten kann, was zu Leckage führt.
Grat nach Entstehung beheben
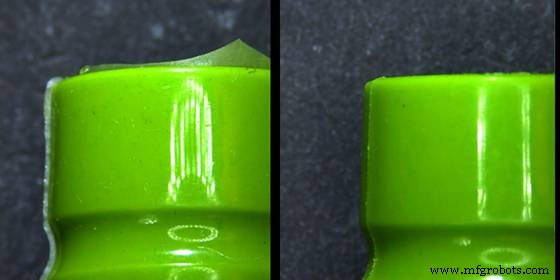
Wenn Grat bereits gebildet ist, stehen mehrere Sanierungstechniken zur Verfügung:
1. Heißluft-Entgraten
Heiße Luft über das Teil blasen, schmilzt dünne Gratschichten zurück in die Oberfläche. Funktioniert am besten bei feinem Grat; für dickere Grat mit mechanischer Entfernung kombinieren.
2. Kryogenes Entgraten
Schnelles Abkühlen des Teils mit flüssigem Stickstoff macht den Grat spröde und leicht abziehbar, ohne das Finish zu beeinträchtigen. Zwar effektiv, aber die Ausrüstung kann kostspielig sein.
3. Manuelles Entgraten
Geschulte Bediener nutzen Scheren, Messer oder Schleifer, um Grat entlang der Teilungslinie zu trimmen. Diese Methode bietet hohe Präzision und sofortige Sichtprüfung.
4. Flammen-Entgraten
Ein kontrolliertes Flammen kann Grat entfernen, birgt aber das Risiko, die Oberflächentextur zu verändern und nachgelagerte Prozesse wie Lackieren zu verkomplizieren.
Proaktive Maßnahmen zur Gratverhinderung
Prävention ist immer der Korrektur vorzuziehen. Schlüsselstrategien umfassen:
1. Sauberes Werkzeug erhalten
Reines Tuch, Werkzeugreiniger und Druckluft nutzen, um Schmutz, Kunststoffreste und versteckte Fragmente vor jedem Lauf zu entfernen.
2. Optimale Schließkraft anwenden
Schließkraft ausbalancieren, um das Werkzeug geschlossen zu halten, ohne Teile oder Werkzeug selbst zu überlasten.
3. Design for Manufacturability (DFM)
Branchenübliche Designregeln integrieren: richtige Angussplatzierung, gleichmäßige Wanddicke, klare Teilungslinienpositionen, um Gratrisiko zu eliminieren.
4. Gratfreie Werkzeuge einsetzen
Hochpräzise Werkzeuge mit engen Toleranzen sind ideal für kritische Teile, wo Ästhetik und Funktionalität oberste Priorität haben.
5. Einspritzparameter kontrollieren
Einspritzrate verlangsamen reduziert Spitzen Druck. Kombinieren Sie dies mit adäquaten Temperatur- und Druckeinstellungen, um Materialviskosität in Schach zu halten.
Andere häufige Spritzgussfehler
Grat ist nur eine von vielen Unvollkommenheiten, die ein Teil beeinträchtigen können. Typische Probleme umfassen:
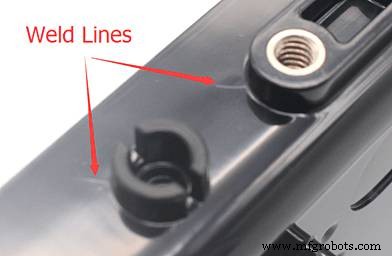
1. Nahtlinien (Weld Lines)
Wenn zwei Flussfronten vorzeitig aufeinandertreffen, erscheint eine sichtbare Linie. Temperatur und Druck erhöhen oder Wanddicke anpassen, um zu mildern.
2. Oberflächen-Delamination
Feuchtigkeit oder Verunreinigungen lassen die Oberfläche abblättern, besonders nahe dem Anguss. Trockene, kompatible Materialien verwenden.
3. Jetting
Frühzeitige Erstarrung des initialen Strahls erzeugt eine Haut auf dem Teil. Materialtemperatur erhöhen oder Druck reduzieren hilft.
4. Rissbildung (Cracking)
Spannung durch kalte Werkzeuge oder niedrige Einspritzgeschwindigkeiten kann das Teil rissig machen. Höhere Einspritzgeschwindigkeit und Temperatur sowie richtige Werkzeugkonditionierung reduzieren das Risiko.
5. Flusslinien (Flow Lines)
Gemusterte Linien durch variable Abkühlraten. Stetigen Einspritzdruck und ausreichende Kühlung vor Füllung beibehalten.
Fazit
Grat mindert nicht nur Produktqualität, sondern kann auch Werkzeuglebensdauer verkürzen. Durch Verständnis seiner Ursachen und Anwendung sowohl korrektiver als auch präventiver Maßnahmen können Hersteller fehlerfreie Teile produzieren und ihre Ausrüstung schützen. Für weitere Einblicke in Rapid Injection Molding und gratfreie Lösungen kontaktieren Sie WayKen.
FAQ
Was ist der effektivste Weg, Grat zu stoppen?
Einspritzrate verlangsamen reduziert Druck, und Schließkraft erhöhen stellt sicher, dass das Werkzeug geschlossen bleibt.
Heißluft vs. kryogenes Entgraten?
Kryogen ist ideal für große, dicke Grate, da es Hitzeschäden vermeidet, während Heißluft am besten für dünne, feine Gratentfernung ist.
Hauptursache für Grat?
Leckage entlang der Teilungslinie durch hohen Einspritzdruck und schlecht designte oder abgenutzte Teilungslinie.
Industrietechnik
- HVAC-Marketing-Grundlagen: Bewährte Strategien für Contractor & Hersteller
- Zuverlässige Schalterkontakte designen: Materialien, Typen und Schutzstrategien
- AC- vs. DC-Generatoren: Wichtige Unterschiede erklärt
- Den richtigen Chopper wählen: Umfassender Leitfaden zu Typen und Anwendungen
- Schritt-für-Schritt-Anleitung: Verdrahtung eines kombinierten 1- & 3-Phasen-400V/230V-Verteilerkastens (UK & EU)
- Fortgeschrittene Zerspanung von Titan & HRSA-Metallen: Bearbeitbarkeit, Kühlschmierstoffe und Werkzeuge optimieren
- Georgia Techs zweijährige Fertigungsumfrage: Trends & Herausforderungen
- Multiplikation und Division mit wissenschaftlicher Notation meistern
- Metallguss erklärt: Arten, Vorteile, Prozessschritte & Anwendungen
- Sandguss-Anwendungen: Bewährte Einsatzbereiche & Vorteile