



Metallguss erklärt: Arten, Vorteile, Prozessschritte & Anwendungen
In diesem Artikel erfahren Sie, was Metallguss ist, wie er durchgeführt wird, seine Prozesse, Prozessschritte und Arten des Metallgussverfahrens.
Metallgussprozess
Der Metallgussprozess ist das älteste und beliebteste Fertigungsverfahren zur Formgebung gewünschter Formen. Er ist der erste Schritt bei der Herstellung der meisten Produkte.
Guss kann aus jedem Metall hergestellt werden, das schmelzbar ist, und jede vom Designer gewünschte Form annehmen. Gussteile können in Größen von wenigen Millimetern bis zu mehreren Metern produziert werden. Gewichte reichen von wenigen Gramm bis zu Tonnen.
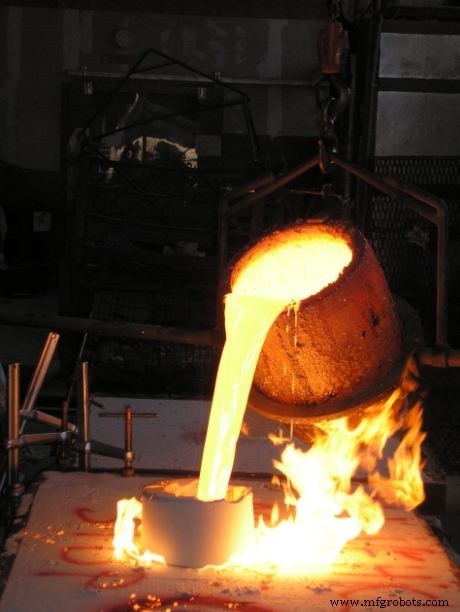
Produkte mit sehr komplexen Formen, Hohlräumen, komplexen inneren Kavitäten und unregelmäßig gekrümmten Flächen aus schwer zerspanbaren Metallen lassen sich durch Gießen leicht herstellen.
Weiterlesen: Wärmebehandlung von Stahl – Warum sie ein wichtiger Faktor in der Fertigung ist
Viele Gussverfahren sind verfügbar. Die Wahl eines Verfahrens für bestimmte Teile hängt von Faktoren wie Produktionskosten, Produktionsrate, Größe, Form und Oberflächengüte ab. Die Gussverfahren unterscheiden sich grundsätzlich in der Art des Formmaterials und der Gießmethode des flüssigen Metalls.
Formmaterial ist meist Sand oder Metall; Gießverfahren nutzen Schwerkraft, Vakuum, Niedrig- oder Hochdruck. Gießen wird meist für komplexe Formen eingesetzt, die anders schwer oder unwirtschaftlich herstellbar wären.
Der moderne Gussprozess wird in zwei Hauptkategorien unterteilt:
- Verlorene Formen (Expendable Casting)
- Dauerformen / Nicht-verlorene Formen (Non-Expendable / Permanent Casting)
Zu verlorenen Formen gehören: Sandguss, Schalenformguss (Shell Casting), Gipsformguss (Plaster Mould Casting), Feinguss / Wachsausschmelzverfahren (Investment Casting), Vollformguss / Verdampfungsmodellguss (Evaporative-Pattern Casting).
Zu Dauerformen gehören: Kokillenguss (Permanent Mould Casting), Druckguss (Die Casting), Thixoguss (Semi-Solid Metal Casting), Zentrifugalguss (Centrifugal Casting), Strangguss (Continuous Casting).
Vorteile des Metallgussverfahrens
- Kosten sehr gering im Vergleich zu anderen Fertigungsverfahren.
- Sehr schwere, sperrige Teile, die mit anderen Methoden schwer herstellbar sind, können gegossen werden.
- Guss eignet sich für Massen- und Losfertigung.
- Ein Produkt kann als Einzelstück gegossen werden – Fügeverfahren entfallen.
Klassifizierung des Metallgussverfahrens
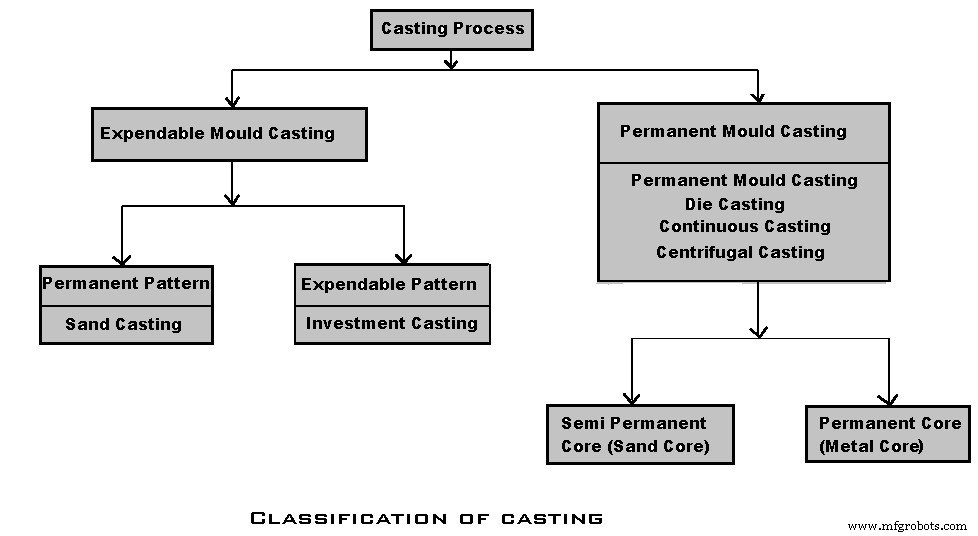
- Moderner Gussprozess unterteilt sich in verlorene und dauerhafte (permanente) Formen.
- Wird die Form für einen einzigen Guss verwendet, besteht sie aus Sand. Solche Formen heißen verlorene Formen, da sie beim Entformen zerstört werden.
- Diese werden für kleinere Stückzahlen eingesetzt.
- Wird die Form wiederholt verwendet, besteht sie aus Metall oder Graphit und heißt Dauerform (Permanent Mould).
Nicht verpassen: Was sind die Arten unkonventioneller Zerspanungsverfahren? [PDF]
Arten des Metallgussverfahrens
Folgende vier verschiedenen Arten von Metallgussverfahren werden für die Großserienfertigung verwendet:
- Sandguss (Sand Casting)
- Feinguss / Wachsausschmelzverfahren (Investment Casting)
- Kokillenguss (Permanent Mould Casting)
- Druckguss (Pressure Die Casting)
1. Sandguss (Sand Casting)
Am weitesten verbreitete Art des Metallgusses. Verlorene Form – permanentes Modell. Verwendet Ofen, Metall, Modell, Sandform.
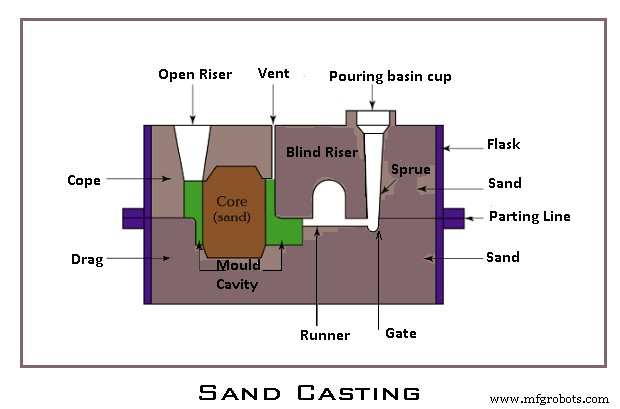
Handrammung von Sand um das Modell für einfache Gussteile. Bei komplexen Gussteilen wird die Sandmischung durch Formmaschinen verdichtet. Formmaschinen erhöhen nicht nur die Produktionskosten, sondern verbessern auch die Gussqualität durch bessere Kraftanwendung und -verteilung beim Verdichten.
Für alle Metalle einsetzbar, aber Oberflächengüte und Maßgenauigkeit sind im Vergleich zu anderen Gussverfahren nicht so gut. Ökonomischstes Fertigungsverfahren.
Vorteile des Sandgusses
- Fast jedes Metall gießbar.
- Keine Größen- und Formgrenzen.
- Geringe Anlagenkosten.
- Günstig für Kleinserien.
Nachteile / Grenzen des Sandgusses
- Grobe Oberfläche.
- Maßgenauigkeit nicht gut.
- Nachbearbeitung meist erforderlich.
- Niedrige Produktionsrate.
2. Feinguss / Wachsausschmelzverfahren (Investment Casting)
Ablauf der Schalen-Feinguss-Operation:
- Herstellung eines Meistermodells (Master Pattern): Aus Holz oder Kunststoff.
- Herstellung von Meisterwerkzeugen (Master Dies): Werkzeug kann aus niedrigschmelzendem Metall mittels Meistermodell gegossen werden. Stahl- oder Holzwerkzeuge werden verwendet.
- Wachsmusterherstellung: Wachsmuster durch Gießen von flüssigem Wachs in das Werkzeug. Nach Erstarren Entnahme aus dem Werkzeug.
- Montage der Wachsmuster (Assembly): Je nach Gussgröße werden mehrere Wachsmuster zu einem Baum/Cluster mit zentralem Anguss (Sprue) und Angusskanälen (Runners) zusammengefügt.
- Beschichtung des Clusters (Coating): Dünne Schicht feuerfestes Material. Eintauchen in Dünnschlämme aus feinem Feuerfestmaterial, hydrolysiertem Ethylsilicat, Alkohol und Geliermittel.
- Endschicht Feuerfestmaterial: Wiederholtes Eintauchen in gröberes Feuerfestmaterial für gewünschte Schichtdicke.
- Aushärtung der Beschichtung: Cluster zum Trocknen und Aushärten stehen lassen (wenige Stunden).
- Entschmelzen der Wachsmuster (Dewaxing): Form kopfüber in Ofen, Wachs fließt aus, wird gesammelt und wiederverwendet.
- Vorheizen der Form: Bei 700–1000 °C feuern, um Festigkeit zu geben und Fluss des flüssigen Metalls in alle feinen und dünnen Bereiche zu sichern.
- Gießen der heißen Form: Flüssiges Metall durch Schwerkraft, Vakuum, Druck in die Form.
- Reinigung des Gussteils: Anguss und Angusskanäle entfernt, Guss gereinigt und nachbearbeitet.
Vorteile des Feingusses
- Fast jedes Metall gießbar.
- Gute Oberflächengüte.
- Gute Maßgenauigkeit.
- Ziemlich hohe Produktionsrate.
- Komplexe Formen gießbar.
- Geringe Nachbearbeitungskosten.
Nachteile / Grenzen des Feingusses
- Hohe Arbeitskosten.
- Teure Formen und Modelle.
- Begrenzung der Bauteilgröße.
3. Kokillenguss (Permanent Mould Casting)
Es gibt viele Kokillengussverfahren, einige sind:
- Schwerkraft-Kokillenguss (Gravity-Feed Permanent Mould Casting)
- Niederdruck-Kokillenguss (Low-Pressure Permanent Mould Casting)
- Druckguss (Die Casting)
- Zentrifugalguss (Centrifugal Casting)
- Strangguss (Continuous Casting)
Bei diesen Verfahren wird eine Form wiederholt verwendet. Die Form besteht meist aus zwei Hälften, leicht zu öffnen und schließen. Auswerferstifte (Ejector Pins) für Entnahme des erstarrten Gussteils. Metallformen sind nicht gasdurchlässig – daher dienen Spalten an den Trennflächen und Auswerferstifte als Entlüftung für Gase.
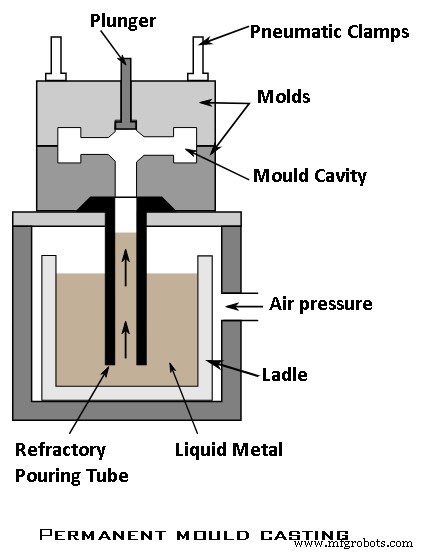
Feuerfeste Beschichtung an dünnen Formwänden erhöht Standzeit und verhindert Ankleben des Gusses. Vorwärmen der Form und geregelte Kühlung durch Wasserkreislauf halten gleichmäßige Formtemperatur. Kokillenguss mit anderen Verfahren für niedrigschmelzende NE-Metalle mit Legierstahlformen.
Im Vergleich zu anderen Verfahren: bessere Oberflächengüte und Maßgenauigkeit. Hohe Anschaffungskosten – wirtschaftlich nur bei hohen Stückzahlen.
Vorteile des Kokillengusses
- Gute Oberflächengüte.
- Gute Maßgenauigkeit.
- Hohe Produktionsrate.
Nachteile / Grenzen des Kokillengusses
- Hohe Formkosten.
- Für Großserien geeignet.
- Für einfache Formen geeignet.
- Für niedrigschmelzende Metalle geeignet.
4. Druckguss (Die Casting)
Sehr häufig verwendeter Dauerformguss. Produktion vieler Komponenten für Haushaltsgeräte (Herde, Ventilatoren, Motoren, Spielzeug etc.).
Oberflächengüte und Toleranz so gut, dass kaum Nachbearbeitung nötig. Druckgussformen sind teuer und erfordern lange Vorlaufzeit – werden „Düsen“ (Dies) genannt.
Zwei gängige Druckgussarten:
- Warmkammer-Druckguss (Hot Chamber Die Casting)
- Kaltkammer-Druckguss (Cold Chamber Die Casting)
4.1 Warmkammer-Druckguss (Hot Chamber Die Casting Process)
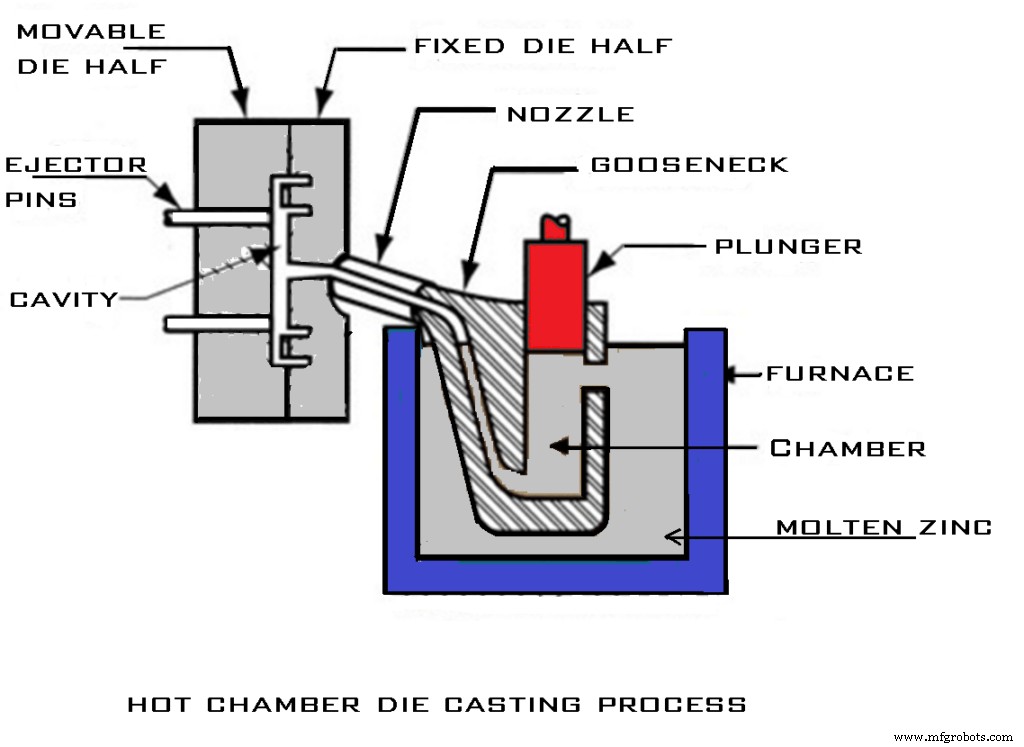
Bei Warmkammerverfahren (für Zinklegierungen, Magnesium) ist die Druckkammer, die mit der Formkavität verbunden ist, dauerhaft mit flüssigem Metall gefüllt.
Grundzyklus:
- Form geschlossen, Gänsehalszylinder (Gooseneck) mit Schmelze gefüllt.
- Kolben drückt Schmelze durch Gänsehals, Düse in Formkavität: Metall unter Druck bis zur Erstarrung gehalten.
- Form öffnet, Kerne fahren zurück; Guss bleibt in Auswerferform; Kolben zurück, zieht Schmelze durch Düse und Gänsehals zurück.
- Auswerferstifte drücken Guss aus Auswerferform. Beim Freilegen der Einlassöffnung füllt Schmelze Gänsehalszylinder wieder.
Warmkammerverfahren für Metalle, die (a) niedrige Schmelzpunkte haben und (b) nicht mit Formwerkstoff (Stahl) legieren; Beispiele: Zinn, Zink, Blei.
4.2 Kaltkammer-Druckguss (Cold Chamber Die Casting Process)
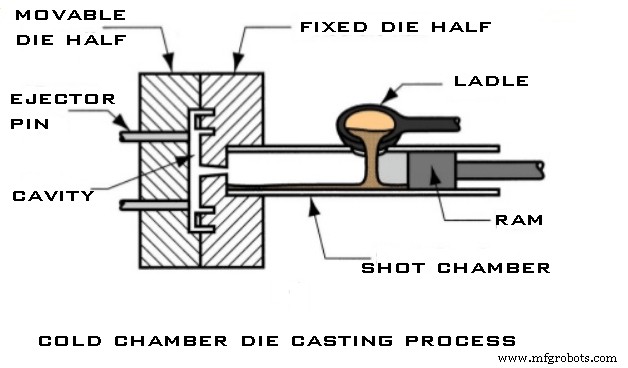
Bei Kaltkammerverfahren wird flüssiges Metall in jedem Zyklus in die kalte Kammer gegossen. Arbeitszyklus:
- Form geschlossen, Schmelze in Kaltkammerzylinder gegossen.
- Kolben drückt Schmelze in Formkavität; Metall unter hohem Druck bis zur Erstarrung gehalten.
- Form öffnet, Kolben folgt, drückt erstarrten Rest aus Zylinder; Kerne fahren zurück.
- Auswerferstifte stoßen Guss aus Auswerferform, Kolben kehrt in Ausgangsposition zurück.
Besonders geeignet für hochschmelzende Metalle wie Aluminium, Kupfer und deren Legierungen.
Vorteile des Druckgusses
- Exzellente Oberflächengüte.
- Exzellente Maßgenauigkeit.
- Hohe Produktionsrate.
- Komplexe Formen gießbar.
- Kaum oder keine Nachbearbeitungskosten.
Nachteile / Grenzen des Druckgusses
- Hohe Werkzeugkosten (Form).
- Begrenzt auf NE-Metalle.
- Begrenzung der Bauteilgröße.
Interessant: Was sind Arten von Schweißfehlern? Ursachen & Abhilfe [PDF]
Prozessschritte des Metallgusses
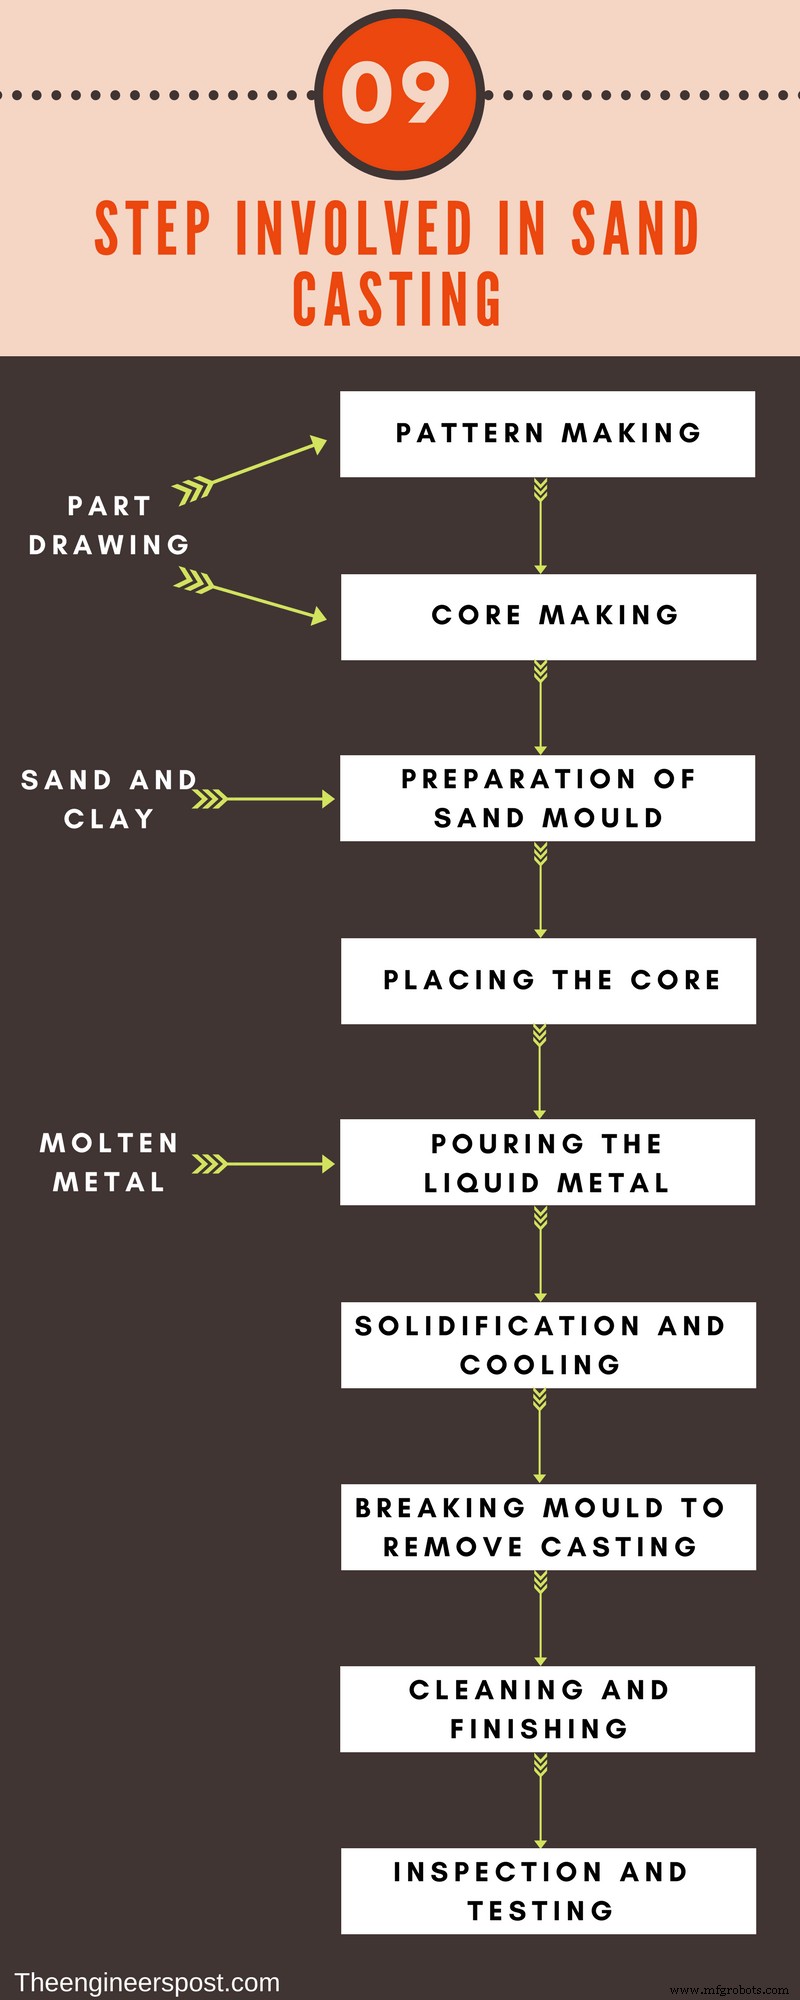
Folgende Schritte zur Gussteilherstellung:
- Modellbau (Pattern Making)
- Formen & Kernherstellung (Moulding and Core Making)
- Schmelzen & Gießen (Melting and Casting)
- Entgraten / Putzen (Fettling)
- Prüfung & Inspektion (Testing and Inspection)
Der erste Schritt erfolgt außerhalb der Gießerei, die restlichen vier innerhalb.
1. Modellbau (Pattern Making)
- Modelle werden nach Zeichnung des Gussteils aus Planungsabteilung und gemäß Formverfahren entworfen und gefertigt.
- Modellwerkstoffwahl basiert auf Stückzahl und gewünschter Oberflächengüte.
- Handwerk, verwandt mit Werkzeug- und Formenbau, oft auch Feintischlerei.
- Modellwerkstoffe: Holz, Metall, Kunststoffe.
2. Formen & Kernherstellung (Moulding and Core Making)
- Modelle gehen in Formerei, wo Formen in Sand oder anderem Material mit Hilfe des Modells erstellt werden, sodass eine Kavität der gewünschten Form entsteht.
- Für Hohlräume werden Kerne in Kernkästen hergestellt. Formen und Kerne werden gebrannt für Festigkeit und schließlich zum Gießen zusammengebaut.
- Formen per Hand oder maschinell.
- Richtiges Formdesign und Anordnung für Metallfluss entscheidend für fehlerfreie Gussteile.
3. Schmelzen & Gießen (Melting and Casting)
- Metall korrekter Legierung in geeignetem Ofen schmelzen.
- Schmelze in Gießpfannen (Ladles) nehmen und in Formen gießen.
- Formen abkühlen lassen, bis Schmelze in Form erstarrt.
- Gussteil durch Zerstören der Form entnehmen, zur Reinigung.
4. Entgraten / Putzen (Fettling)
- Gussteil in Putzerei: überstehende Anbauteile, anhaftender Sand entfernt, gesamte Oberfläche sauber und einheitlich gemacht.
- Manche Gussteile benötigen Wärmebehandlung, die in diesem Schritt erfolgt.
5. Prüfung & Inspektion (Testing and Inspection)
- Prüfer testet und inspiziert Gussteil vor Versand aus Gießerei, um Fehlerfreiheit und Einhaltung der Spezifikationen zu sichern.
- Bei Fehlern: vollständige Ausschuss.
Weiterlesen: Liste mechanischer Eigenschaften, die jeder Maschinenbau-Ingenieur kennen sollte
Das war’s, danke fürs Lesen. Wenn Ihnen der Artikel gefällt, teilen Sie ihn bitte. Fragen zu Arten des Metallgussverfahrens in den Kommentaren.
Newsletter abonnieren für Benachrichtigung bei neuen Artikeln:
Industrietechnik
- Häufige Gussfehler in der Metallurgie: Ursachen und Vermeidung
- Sandguss: Prozess, Eigenschaften und industrielle Anwendungen
- Gießen erklärt: Definition, Verfahren & Fertigungsarten
- Schmieden erklärt: Prozess, Arten & Materialien
- Blech einfach erklärt: Definition, Arten und gängige Anwendungen
- Metal Casting Explained: Definition, Types & Process
- Umfassender Leitfaden zum Metallguss: Definitionen, Typen und Prozesse
- Rapid Metal Casting: Hauptvorteile & Industrieanwendungen
- Die drei Phasen der Wärmebehandlung: Erhitzen, Halten, Abkühlen
- Vier Gussverfahren im Vergleich: Sand-, Kokillen-, Druck- und Feinguss