



Das Saxophon: Geschichte, Design und moderne Fertigung
Hintergrund
Ein Saxophon ist ein einstimmiges Holzblasinstrument, erstmals Mitte des 19. Jahrhunderts vom belgischen Instrumentenbauer Adolphe Sax konzipiert. Sein Aufbau umfasst Mundstück, konischen Messingkorpus und eine Reihe von Klappen. Der Ton entsteht, wenn der Spieler Luft durch das Blatt bläst, zum Schwingen bringt. Die Schwingung wird durch die Resonanzeigenschaften des konischen Rohrs verstärkt. Jedes Saxophon wird aus einer Reihe individuell gefertigter Teile montiert.
Geschichte
Während sich viele traditionelle Instrumente allmählich entwickelten, hat das Saxophon einen klaren Erfinder: Adolphe Sax, geboren 1814. Vom Vater ausgebildet, war Sax mit 16 ein Meisterinstrumentenbauer und produzierte hochwertige Klarinetten, Flöten und andere Blechblasinstrumente. Sein Ziel: ein Instrument, das den lyrischen Ton von Holzblasinstrumenten mit der Kraft von Blechblasinstrumenten verbindet. Das erste Modell war ein großes Bass-Saxophon, patentiert am 20. März 1846. Es folgten kurz darauf Alt-, Tenor- und Sopranmodelle.
Sax bewarb seine Erfindung mit einem „Schlacht der Kapellen“ zwischen einer traditionellen französischen Infanteriekapelle und einer mit seinem Saxophon. Das Ergebnis führte zur Adoption durch das Militär, löste aber auch Widerstand bei Musikern und Herstellern aus, die seinen Platz in der Orchester Musik infrage stellten. Im Laufe der Zeit integrierten Komponisten wie Bizet („Véronique“), Ravel („Boléro“) und Sousa (Marschmusik) das Saxophon in ihre Werke und etablierten seine Vielseitigkeit across Genres.
Das wahre Potenzial des Instruments entfaltete sich im Jazz der frühen 1900er. Innovatoren wie Charlie Parker und John Coltrane erhoben das Saxophon zum vorrangigen Holzblas-Soloinstrument im Jazz. Ihre distinctiven Töne – geprägt durch Mundstückmaterialien, Blatthärte und Ansatz – demonstrierten den expressiven Umfang des Saxophons und steigerten seine Popularität.
Rohmaterialien
Messing, primär Gelbmessing (70 % Kupfer, 30 % Zink), ist das Material der Wahl für den Saxophonkörper. Andere Messinglegierungen – Gold- und Silbermessing – werden gelegentlich für Spezialteile verwendet. Messing wird wegen seiner Bearbeitbarkeit bei niedrigeren Temperaturen (dank Zink) und seiner akustischen Eigenschaften gewählt. Hersteller fügen manchmal Spuren von Arsen oder Phosphor hinzu, um die Legierung für Rohre zu optimieren.
Edelstahl bildet den Großteil der Schrauben, Kork dichtet Verbindungen und Wasserklappen. Eine dünne Wachsschicht erleichtert die Montage. Mundstücke bestehen typischerweise aus Ebonit (schwarzes Hartgummi), es gibt auch Metall- oder Glasvarianten. Kunststoffresonatoren und Lackbeschichtungen sind Standard, Vernickelung der Klappen verbessert Haltbarkeit und Optik.
Design
Die moderne Saxophonfamilie reicht vom Sopranino (höchste Tonlage) bis zum Bass (niedrigste), mit sechs Standardgrößen: Sopranino, Sopran, Alt, Tenor, Bariton und Bass. Jedes Instrument hat ein Einzelblatt, einen gekrümmten konischen Korpus und eine Reihe von Tonlöchern, die die chromatische Tonleiter erzeugen.
Das Mundstück – kritisch für die Tonerzeugung – besteht aus Tonkammer und Bahn (Öffnung zwischen Blatt und Spitze). Mundstücke sind mit Buchstaben oder Zahlen für Bahnbreite gekennzeichnet. Das Blatt besteht aus Bambus (Arundo donax), angebaut in Südfrankreich, kann weich oder hart sein je nach Spielerpräferenz. Die Blattklemme (Ligatur) fixiert das Blatt am Mundstück und kann aus Leder, Metall oder Kunststoff sein.
Der S-Bogen, der Mundstück und Hauptrohr verbindet, enthält einen Kork-Stimmzug, der die Tonhöhe durch Veränderung der Mundstückposition justiert. Das andere Ende des S-Bogens wird in den Instrumentenkörper eingesetzt und mit einer Schraube gesichert.
Klappenmechaniken fallen in zwei Kategorien: geschlossene Stehklappen (federnd geschlossen im Ruhezustand) und offene Stehklappen (federnd offen). Jede Klappe hat ein Polster, das bei Betätigung luftdicht abdichtet. Die konische Form des Saxophons erzeugt Oktav-Obertöne, was das Griffsystem über die Register vereinfacht.
Der Herstellungsprozess
Die Saxophonproduktion ist weitgehend automatisiert und umfasst drei Hauptphasen: Teilefertigung, Montage und Endpolitur. Qualitätskontrolle ist integriert, um strenge Spezifikationen zu erfüllen.
Teilefertigung
Komponentenfertigung wird typischerweise an Vertragshersteller ausgelagert. Wichtige Schritte:
- Korpusfertigung: Ein Messingrohr wird um einen konischen Dorn geformt, durch eine donutförmige Matrize gezogen, dann erhitzt für Formbarkeit. Nach dem Erhitzen wird das Rohr in einem Schwefelsäurebad gereinigt, um Oxidrückstände zu entfernen.
- Biegen: Je nach Modell wird das Rohr in die erforderliche Kurve gebogen – mit Matrize und Druckwasser oder durch Formen in einer passenden Matrize.
- Tonlocherstellung: Traditionelle Methoden nutzen Ziehkugeln und Bohrmaschinen; moderne Fabriken setzen computergesteuerte Maschinen für Präzision ein. Fertige Körper erhalten Klarlackbeschichtung.
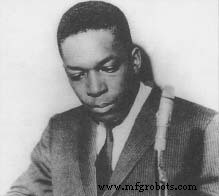 John Coltrane
John William Coltrane Jr. (1926–1967) begann Saxophon nach dem Hören von Count Basie und Lester Young. Er studierte an Granoff Studios und Ornstein School, spielte in einer Navy-Band in Hawaii, schloss sich später Dizzy Gillespies Gruppe an. Sein bahnbrechender „Sheets of Sound“-Stil revolutionierte die Jazz-Improvisation.
Klappenbau
- Klappenformung: Ursprünglich handgeschmiedet, werden Klappen heute gegossen oder aus Stahl gestanzt. Beim Gießen wird flüssige Legierung in eine Stahlform gegossen; Stanzen schneidet Klappen aus Metallblechen.
- Polstermontage: Polster – aus Pappe, Filz oder Leder – werden auf Klappen geklebt, dann für Federn und Schrauben gebohrt.
- Finish: Klappen werden poliert, manchmal beschichtet, für Ästhetik und Haltbarkeit.
Endmontage
- Montage: Klappenstöcke werden in den Korpus geschraubt, Löcher für Federn gebohrt, Klappen eingebaut. Luftdichtheit wird geprüft und justiert.
- S-Bogen- und Mundstückmontage: Der S-Bogen wird am Korpus befestigt; das Mundstück, meist Hartgummi, wird aufgesteckt. Kork und Wachs sorgen für passgenauen Sitz.
- Qualitätsprüfung: Das Instrument wird angespielt zur Verifikation von Ton, Intonation und Spielbarkeit. Nach Freigabe wird es in einen gepolsterten Koffer zerlegt und an Händler versandt.
Qualitätskontrolle
Während der Fertigung durchläuft jede Komponente eine visuelle Prüfung durch geschultes Personal. Kritische Parameter – Bauteilmaße, Lötintegrität, Gesamtausrichtung – werden mit Präzisionswerkzeugen (Messschieber, Mikrometer) vermessen. Klangqualität wird von professionellen Musikern in kontrollierter Akustik verifiziert. Anpassungen – z. B. weiteres Bohren von Tonlöchern oder Schellackauftrag – werden vorgenommen für gewünschte Klangbalance.
Die Zukunft
Laufende Innovationen verfeinern das Saxophondesign stetig. Aktuelle Modelle bieten einstellbare Bogenradien, variierte Schallstücköffnungen und abnehmbare Teile für einfachere Wartung. Fortgeschrittene Serien wie das Selmer Series III Alt mit zusätzlichem Tonloch zeigen, wie Engineering die Tonstabilität verbessert. Mit technologischem Fortschritt sind die klangliche Treue und Spielbarkeit des Saxophons für weitere Verbesserungen bestimmt.
Herstellungsprozess
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- CNC-Prototyping-Leitfaden: Präzision, Geschwindigkeit und kosteneffiziente Produktion
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Edelstahl-Passivierung: Korrosionsbeständigkeit & Leistung steigern
- Das Saxophon: Geschichte, Design und moderne Fertigung
- Das Hackbrett: Geschichte, Design und Handwerkskunst eines zeitlosen Instruments
- Meramec Instrument Transformers: Hochwertige Stromwandler für Energieanwendungen
- Fortschrittliches UV-Photoemissionswerkzeug detektiert Oberflächenverunreinigungen für zuverlässige Luftfahrt-Klebung
- Orbitierendes Teleskop enthüllt magnetische Energie als Hauptwärmequelle der Sonnenatmosphäre
- Vier Schlüsselfaktoren, die die Instrumentenluftqualität beeinflussen