



Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
Scheren – simpel doch unverzichtbar – haben sich über Jahrtausende entwickelt. Von frühen Bronzefederscheren bis zu heutigen präzisionsgefertigten Werkzeugen vereinen sie Metallurgie, mechanisches Design und sorgfältige Qualitätskontrolle für zuverlässige Schneidleistung in unzähligen Anwendungen.
Hintergrund
Scheren bestehen aus einem Paar Metallklingen, die scharniert sind, sodass das Schließen der Griffe die Klingen in Kontakt bringt und jedes dazwischenliegende Material schneidet. Der Begriff Scheren (im Englischen shears) bezeichnet größere Versionen mit Klingen über 15 cm. Während Kinderscheren stumpfe Klingen für Sicherheit haben, erfordern professionelle Instrumente – Haarschneiden, Stoffarbeiten, Metallschneiden, Gartenarbeit – schärfere, stärkere Klingen.
Spezialvarianten umfassen Näscheren (eine spitze, eine stumpfe Spitze), Nagelscheren (gebogene Klingen), Zickzackscheren (gekerbte Klingen für dekorative Kanten) und Ausdünnungsscheren (zur Haarvolumenreduzierung).
Historische Meilensteine:
- ~3.000–4.000 Jahre vor heute: Vorderasiatische Bronze-Federscheren – zwei Klingen verbunden durch einen gebogenen Streifen, der beim Zusammendrücken federt.
- Römisch, Chinesisch, Japanisch, Koreanisch: Drehpunktscheren mit mittigem Scharnier – Design, das in modernen Werkzeugen fortlebt.
- 16.–17. Jahrhundert Europa: Federscheren blieben verbreitet; Drehpunktscheren sahen begrenzte Produktion.
- 1761: Robert Hinchliffe aus Sheffield führte gegossene Stahl-Drehpunktscheren ein, nutzte Benjamin Huntsmans neue Gussstahltechnik für gleichmäßigen, reinheitsfreien Stahl.
- 19. Jahrhundert: dekorative, handgeschmiedete Scheren mit aufwendigen Griffen; 20. Jahrhundert brachte mechanisierte Fallhammerproduktion.
Rohstoffe
Die meisten Scheren bestehen aus Stahl, spezialisierte Werkzeuge können alternative Legierungen nutzen:
- Kohlenstoffstahl (≈1 % C): Klingen und Griff bilden ein durchgängiges Stück; langlebig und scharf, oft vernickelt oder verchromt gegen Rost.
- Edelstahl (≈1 % C, ≥10 % Cr): Klingen gepaart mit Kunststoffgriffen (ABS o.ä.) für Leichtigkeit und Rostbeständigkeit.
- Spezialanwendungen: Funkenfreie Klingen für Corditschneiden; magnetneutrale Klingen für Magnetbänder.
Herstellungsprozess
Rohlinge herstellen
- Rohlinge sind die ungeschärften, vormontierten Hälften der Schere – entweder Klinge+Griff oder nur Klinge. Ein geschweißter oder gegossener Griff kann später angebracht werden.
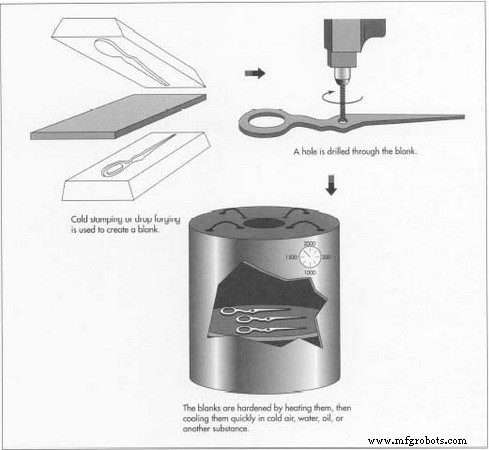
- Günstige Scheren nutzen oft Kaltstanzen – ein Stempel schneidet den Rohling aus ungeheiztem Stahl.
- Hochwertigere Rohlinge kommen aus Gießen (flüssiger Stahl in Form gegossen) oder Freiformschmieden – ein erhitzter Hammer schlägt auf den Stahl, erhöht Festigkeit.
Rohlinge bearbeiten
- Überschüssiges Metall entfernen und Drehpunktloch bohren.
- Härten: Rohlinge auf vorgegebene Temperatur erhitzen, dann in Luft, Wasser, Öl oder anderen Medien abschrecken.
- Anlassen: Wieder erhitzen und langsam abkühlen für gleichmäßige Härte über beide Klingen.
- Planieren: sanftes Hämmern auf dem Amboss richtet Verzug aus den Wärmezyklen.
Schleifen und Polieren
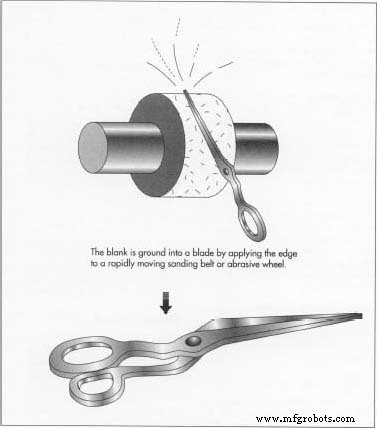
- Die Schneide wird auf rotierendem Band oder Schleifscheibe geschliffen. Kleine Schleifpartikel tragen Stahl zur rasiermesserscharfen Kante ab.
- Wasser oder Kühlschmierstoffe kühlen die Klinge, verhindern wärmebedingten Verzug.
- Polieren folgt mit feineren Schleifmitteln für glatte, langlebige Oberfläche.
Griffe fertigen
- Metallgriffe können geschmiedet oder gegossen und dann an die Klinge geschweißt werden. Kunststoffgriffe werden aus geschmolzenem ABS o.ä. spritzgegossen und mit starkem Kleber befestigt.
Scheren montieren
- Polierte Klingen werden ausgerichtet und durch Niet (fest) oder Schraube (einstellbar) verbunden.
- Einstellung gewährleistet gleichmäßigen Klingenkontakt; das Werkzeug wird dann beschichtet oder plattiert zum Korrosionsschutz.
- Endkontrolle prüft Ausrichtung, Schärfe und Finish vor Verpackung.
Qualitätskontrolle
Kernfokus der QC: präzise Klingenausrichtung. Drehpunkt und Schneidepunkt müssen innerhalb von ±0,0001 in (≈0,025 mm) fluchten. Sichtprüfung kontrolliert:
- Gleichmäßiger Klingenkontakt ohne Lücken oder Überlappung.
- Fehlen von „Flügel“-Defekten, wo eine Klinge die andere überlappt.
- Konsistenter Kraftaufwand zum Schließen der Klingen.
Funktionstests nutzen zähe Synthetikstoffe zur Verifizierung von Schärfe und Festigkeit. Endanwender werden beraten, Scheren durch regelmäßiges Ölen, Schärfen und ordnungsgemäße Lagerung zu pflegen.
Zukunft
Innovationen verfeinern dieses klassische Werkzeug weiter. Rollklingen-Designs reduzieren Reibung, während Zirkoniumoxid-Keramiken rostfreie, selbstschärfende Klingen produzieren – verlängern Lebensdauer und reduzieren Wartung.
Fazit
Von antiken Federklingen zu modernen Präzisionswerkzeugen exemplifizieren Scheren, wie durchdachte Materialwissenschaft, Ingenieurskunst und Qualitätskontrolle zusammenwirken, um ein zeitloses Instrument des Alltags zu schaffen.
Herstellungsprozess
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Entwicklung der Badewanne: Von antiken Bädern zur modernen Fertigung
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Die vier Kernstahlarten für Bauwesen und Fertigung verstehen
- Was ist A2-Stahl? Eine vielseitige, kosteneffektive Werkzeugstahlsorte für Industrie und Holzbearbeitung
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen
- Baustahl vs. Edelstahl: Wichtige Unterschiede erklärt
- Chromoly-Stahl: Der starke, langlebige und korrosionsbeständige niedriglegierte Werkstoff