



Schutzwesten: Geschichte, Materialien und Fertigungsprozess
Hintergrund
Schusssichere Westen sind leichte Panzerungen, die lebenswichtige Organe vor Geschossen schützen. Historisch entwickelte sich Panzerung von mehrlagigem Leinen im antiken Mykene und Persien zu Ketten- und Schuppenpanzern in Europa, Asien und Amerika. Im 16. und 17. Jahrhundert dienten Brigantinenjacken – leichte, gesteppte Jacken mit ineinandergreifenden Metallplatten – als Vorläufer heutiger Westen.
Mit Aufkommen von Feuerwaffen verstärkten Rüstungsschmiede Kürasse mit dickeren Stahlplatten, doch Gewicht und Volumen limitierten den Feldeinsatz. Die Kunststoffrevolution der Mitte des 20. Jahrhunderts ermöglichte endlich wirksame Schutzausrüstung für Polizei und Militär.
In den 1940ern dominierte ballistisches Nylon bis 1965, als Chemikerin Stephanie Kwolek bei DuPont Kevlar erfand, eine hochfeste Aramidfaser. Kevlar ersetzte Nylon rasch in Westen. 1989 führte Allied Signal Spectra ein, eine Polyethylenfaser, die leichteren, stärkeren Schutz bietet. Beide Materialien bilden bis heute das Rückgrat moderner ballistischer Panzerung.
Rohmaterialien
Das Kernpanel einer Weste besteht aus mehreren Lagen gewebtem Kevlar, Spectra Shield oder, in manchen Märkten, Twaron oder Dyneema. Gewebte Fasern werden mit Kevlarfaden vernäht, während nicht-gewebtes Spectra mit Harzen wie Kraton verklebt und zwischen Polyethylenfolie eingeschlossen wird.
Das Panel sitzt in einem atmungsaktiven Gehäuse – typischerweise Polyester/Baumwoll-Mischung oder Nylon. Die Innenseite ist mit einer absorbierenden Schicht (z. B. Kumax) für Komfort ausgekleidet, und manche Westen beinhalten Nylonpolster für zusätzlichen Aufprallschutz. Höherwertige Modelle haben Taschen für austauschbare Metall- oder Keramikplatten und Zusatzschutz gegen Stiche oder Fahrzeugaufprall.
Verschlusssysteme variieren: Elastikbänder, Stoffriemen oder Klettverschlüsse sichern die Weste, mit Metallschnallen für zusätzliche Haltbarkeit.
Der Fertigungsprozess
Panelfertigung
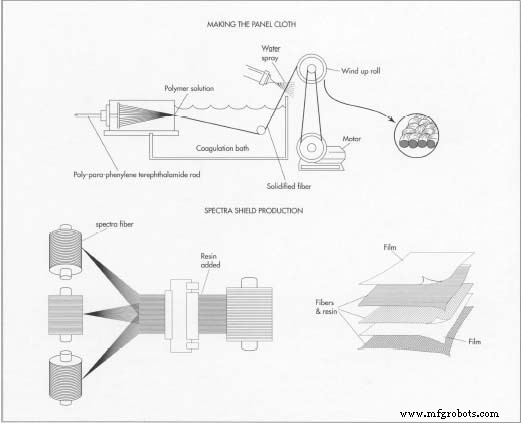
- Kevlar-Produktion: Poly-para-phenylenterephthalamid wird polymerisiert, durch eine Spinndüse extrudiert, gekühlt, gestreckt und zu Garn gewickelt. Das Garn wird dann zu Leinwand (Tabby) gewebt und gefärbt.
- Spectra-Fertigung: Polyethylenfilamente werden gesponnen, parallel gelegt, harzbeschichtet und zu einem Vlies geschichtet. Zwei Lagen werden kreuzweise laminiert, verklebt und in Polyethylenfolie eingeschlossen, um das westenförmige Panel zu bilden.
Zuschnitt der Panels
- Große Rollen Kevlar- oder Spectra-Gewebe werden auf Schneidetische bis 30 m Länge abgewickelt.
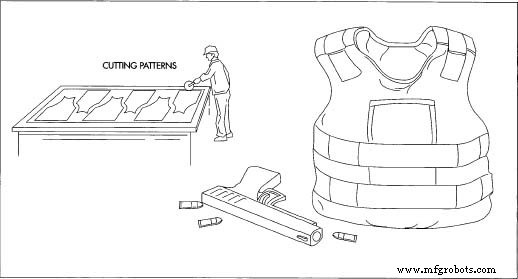
- Schnittmuster werden auf das Gewebe gelegt; computergestütztes Layout maximiert Materialausnutzung.
- Panels werden mit einem 15-cm-Rundmesser geschnitten, dann präzise gestapelt für das Nähen.
Nähen und Montage
- Kevlar-Panels können gesteppt oder kastenförmig genäht werden. Steppnaht bietet Steifigkeit, ist aber arbeitsintensiv; Kastennaht ist schneller und erlaubt mehr Flexibilität.
- Bei Spectra-Panels ist Nähen meist überflüssig; Panels werden einfach in Hartschalen-Paneleinsätze geschichtet.
- Schablonen und Kreidemarkierungen führen Nahtplatzierung. Nach dem Nähen werden Größenschilder und Identifikationsetiketten angebracht.
Fertigstellung
- Gehäuse werden mit Industriemaschinen genäht; Panels eingesetzt, Riemen befestigt.
- Die fertige Weste wird verpackt, etikettiert und an den Kunden versendet.
Qualitätskontrolle
Hersteller führen Zugversuche an Fasern, Garnen und Fertiggewebe durch, um sicherzustellen, dass jedes Material festgelegte Festigkeitsgrenzen erfüllt. Westen durchlaufen Zertifizierung des National Institute of Justice (NIJ), die sie von Level I bis IV klassifiziert, basierend auf Kaliber und Geschossgeschwindigkeit, die sie stoppen können. Größenschilder müssen Schutzklasse, Chargennummer, Datum, Seriennummer und Warnung enthalten, dass niedriger klassifizierte Westen nicht vor scharfen Gegenständen oder Gewehrfeuer schützen.
Tests beinhalten Beschuss eines kalibrierten Dummys an sechs Zielpunkten – drei bei 0° und drei bei 30° – und Verifikation, dass keine Penetration erfolgt. Ein Eindringtiefe über 4,4 cm (1,7 Zoll) bedeutet Versagen. Zugelassene Modelle werden archiviert, und Felddaten bestätigen, dass Polizisten mit konformen Westen jährlich hunderte Leben retten.
Für technische Details zu NIJ-Standards besuchen Sie NIJ.gov.
Herstellungsprozess
- Bernstein: Vom antiken Harz zum wissenschaftlichen Schatz – Geschichte, Eigenschaften und moderne Nutzung
- Kondenssuppe: Von Dorrances Innovation 1899 zum globalen Markt
- Entwicklung der Torwartmaske: Von Leder zu Hightech-Schutz
- Die Guillotine: Geschichte, Design und Vermächtnis
- Grabsteine: Geschichte, Materialien und moderne Fertigung
- Boxsack: Geschichte, Design und modernste Innovationen
- Pyrex: Entwicklung, Zusammensetzung und Fertigung von Borosilikatglas
- Silizium: Eigenschaften, Produktion und Marktausblick
- Wodka: Von antiker Destillation zur modernen Produktion
- Eisen: Eigenschaften, Geschichte und alltägliche Anwendungen