



Zündkerze: Design, Materialien und Fertigung – Ein Expertenüberblick
Hintergrund
Die Zündkerze liefert einen hochtemperaturigen elektrischen Funken, der das Luft/Kraftstoff-Gemisch in der Brennkammer eines Verbrennungsmotors entzündet. Sie erreicht dies, indem sie einen präzise dimensionierten Spalt innerhalb der Kerze überbrückt.
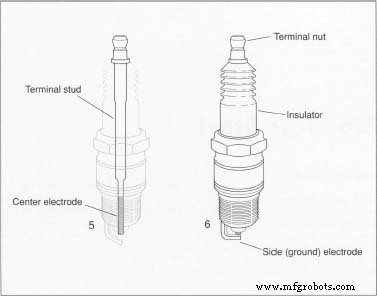
Eine Zündkerze besteht aus vier Hauptkomponenten: der Mittelelektrode, dem Isolator, dem Metallgehäuse und der Seitenelektrode (Masse). Die Mittelelektrode ist ein dicker, leitfähiger Draht, der längs durch die Kerze verläuft und Strom vom Zündsystem zum Funkenspalt leitet. Der Isolator, eine Keramikbuchse, umgibt den Großteil der Mittelelektrode und verhindert, dass die Hochspannung abfließt. Das sechskantige Metallgehäuse, gewindet für den Zylinderkopf, verankert die Kerze. Die Seitenelektrode, aus einer Nickel-Legierung gefertigt, verbindet sich mit dem Gehäuse und zeigt zur Mittelelektrode, wodurch der Funkenspalt entsteht, der typischerweise 0,020–0,080 Zoll beträgt, abhängig vom Motordesign.
Mit hunderten Varianten bedienen Zündkerzen eine breite Palette von Motoren – von Autos, LKWs, Bussen und Traktoren bis zu Booten, Flugzeugen, Motorrädern, Rollern, Industriemaschinen, Ölfeld-Rigs, Rasenmähern und Kettensägen. Spezialkerzen wie Turbinenzünder treiben moderne Strahltriebwerke an, während Glühkerzen Standard in Dieselanwendungen sind.
Der Wärmewert – oder die Einstufung – einer Zündkerze beschreibt, wie schnell Wärme von der Spitze abgeleitet und an den Zylinderkopf übertragen wird. Eine zu kalte Spitze kann mit Kohlenstoff oder Öl verrußen; eine zu heiße Spitze kann Vorzündung oder Elektrodenschaden verursachen. Hersteller passen die Isolatornasenlänge an, um den gewünschten Wärmewert zu erreichen: ein längerer konischer Nase ergibt eine „heiße“ Kerze, eine kürzere eine „kalte“ Kerze.
Unter der Haube sieht sich eine Zündkerze korrosiven Gasen bei 4.500 °F, zerdrückenden Drücken von 2.000 psi und elektrischen Entladungen bis 18.000 Volt ausgesetzt. Diese Belastungen wiederholen sich dutzende Male pro Sekunde und können über eine Million Zyklen an einem einzigen Fahrtag summieren.
Geschichte
Das Konzept, einen elektrischen Funken zur Entzündung eines Kraftstoff-Luft-Gemischs zu nutzen, reicht bis 1777 zurück, als Alessandro Volta eine Leidener Flasche an einen Spielzeugpistole mit Sumpfgas und Luft abfeuerte. Die erste echte Zündkerze wurde 1860 vom französischen Ingenieur Jean Lenoir entwickelt, der Isolator, Elektroden und Funkenspalt in einer Einheit kombinierte. Lenoir verfeinerte sein Design 1885 und legte den Grundstein für moderne Kerzen.
In den frühen 1900ern führten die Brüder Robert und Frank Stranahan eine langlebigere Kerze ein, indem sie Dichtungen zwischen Metallgehäuse und Porzellanisolator einsetzten, was Gasleckagen reduzierte und die Fertigung vereinfachte. 1909 hatte Robert Stranahan einen großen Automobilvertrag gesichert und den Markt dominiert.
Mit dem Aufblühen des Automobilzeitalters trieben variierende Zündsysteme, Kraftstoffe und Leistungsanforderungen kontinuierliche Innovation. Während das Kerndesign stabil blieb, experimentierten Hersteller mit zahllosen Elektroden- und Isolatormaterialien.
Rohmaterialien
Typische Zündkerzen-Elektroden sind Hochnickel-Legierungen; der Isolator meist Aluminiumoxid-Keramik; das Gehäuse Stahl-draht. Die Materialauswahl erforderte umfangreiche F&E – ein führender Hersteller berichtet von Tests an 2.000 Elektrodenformeln und über 25.000 Isolatormischungen.
Elektrodenverschleiß weitet den Funkenspalt und erhöht den Spannungsbedarf. Fortschritte umfassen dickere Elektroden und den Zusatz von Edelmetallen wie Silber, Gold und Platin. Silber bietet überlegene Wärmeleitfähigkeit; Platin bietet herausragende Korrosionsbeständigkeit.
Die Isolatorzusammensetzung beeinflusst ebenfalls die Leistung, indem sie Flashover – unerwünschte elektrische Leckage von der Kerzenspitze zum Gehäuse – reduziert. Innovationen wie Sillimanit und Hochtemperatur-Aluminiumoxid-Keramiken verschieben weiterhin die Grenzen.
Hersteller produzieren Keramikpellets oft via Nassmahlen in Kugelmühlen, dann sprühtrocknen sie das Gemisch zu einem frei fließenden Material. Präzise Pelletgröße und -form sind kritisch für die Herstellung eines konsistenten Isolators.
Der Fertigungsprozess
Jede Komponente – Mittelelektrode, Seitenelektrode, Isolator und Gehäuse – wird in einer kontinuierlichen Inline-Montage gefertigt. Nach individueller Fertigung werden die Teile zu einer einzigen, versiegelten Einheit verbunden.
Gehäuse
- Gehäuse können aus massivem Stahldraht kaltgeformt oder durch eine Matrize extrudiert werden. Automatische Drehautomaten können Gehäuse auch durch Bohren und Reiben von Stahlstangen auf exakte Maße produzieren.
- Nach der Formung durchlaufen Gehäuse Sekundäroperationen wie Bearbeitung und Rändeln. Rändeln prägt Rillen auf die Außenseite, während Bearbeitung die Form trimmt und ein finales Gehäuse für Gewindeschneiden und Elektrodenbefestigung ergibt.
Seitenelektrode
- Die Seitenelektrode aus Nickel-Legierungsdraht wird gerichtet, an das Gehäuse geschweißt und auf Länge geschnitten. Sie erhält eine partielle Biegung; die finale Biegung erfolgt nach Abschluss der Kernbaugruppe.
- Gehäusegewinde werden gerollt, und ein schützender elektrolytischer Überzug – erreicht durch Eintauchen des Gehäuses in eine Säure-Salz-Lösung unter Stromzufuhr – wird aufgetragen, um Korrosion zu verhindern.
Isolator
- Isolator-Rohlinge werden aus flüssiger Keramik in Gummiformen gegossen. Hydraulische Pressen formen die ungebrannten Rohlinge mit präzise kontrollierter Bohrung.
- Spezielle Konturschleifung formt die Außenoberfläche, wonach die Rohlinge in einem Tunnelofen bei Temperaturen über 2.700 °F gebrannt werden. Dieser Prozess ergibt dichte, feuchtigkeitsbeständige Isolatoren. Eine Glasur und Identifikationsmarken können in einem zweiten Brand hinzugefügt werden.
Mittelelektrode
- Die Nickel-Legierungs-Mittelelektrode wird an einen Stahl-Anschlussstift geschweißt, der mit dem Zündkabel verbunden ist.
- Unter extremem Druck wird die Elektroden-Stift-Baugruppe in den Isolator abgedichtet, dann wird die gesamte Einheit bei 6.000 psi in das Gehäuse gepresst. Reiben justiert Tiefe und Winkel, und der Gehäuseflansch wird gekrimpt, um eine gasdichte Dichtung zu bilden. Dichtungen werden über den Kerzenkörper gekrimpt, um die Baugruppe zu sichern.
- Schließlich wird der Elektrodenspalt maschinell auf Spezifikation getrimmt, und die Seitenelektrode erhält ihre finale Biegung.
Verpackung
- Nach Endkontrolle werden Kerzen in automatisch geformte Kartons gelegt, in Plastikfolie verpackt und in Großmengen an Händler versandt.
Qualitätskontrolle
Inspektion und Messung erfolgen in jeder Phase. Eingehende Teile und Werkzeuge werden auf Maßgenauigkeit geprüft, und neue Lehren werden für die Produktion kalibriert.
Gehäuse jeder Maschine werden visuell auf Fehler inspiziert. Der Isolatorkontur wird durch Projektion ihres Schattens auf einen Schirm bei 20-facher Vergrößerung verifiziert und mit Toleranzlinien verglichen. Statistische Stichproben von Isolatoren aus der Linie liefern laufende Qualitätsdaten.
Während der Montage bestätigen zufällige Drucktests, dass die Mittelelektrode ordnungsgemäß abgedichtet ist. Sichtprüfungen gewährleisten Einhaltung der Designspezifikationen.
Herstellungsprozess
- Wie Edge Intelligence die nächste Welle von Computer-Vision-Anwendungen 2019 antreibt
- STMicroelectronics stellt SensorTile.box vor – Plug-and-Play IoT Modul bereit für Azure IoT Central
- 3 bewährte Strategien für langfristige Generatorwartung
- Funkenprüfung: Umfassender Leitfaden zur Klassifizierung ferroer Werkstoffe
- Funktionsweise von EDM-Funkenerosionsmaschinen: Ein umfassender Leitfaden
- EDM-Funkenerosion erklärt: Technologie, Methoden und Anwendungen
- Präzisionsbearbeitung komplexer Formen: Die Vorteile der EDM-Funkenerosion
- Funkenerosion (EDM): Präzisionsverfahren für komplexe Metallteile
- Hauptvorteile der Funkenerosion (EDM) in der modernen Fertigung
- Die wesentliche Rolle von Zündkerzen für die Motorleistung