



Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
Automatisierung, Steuerung und Modellierung der Basissauerstoff-Stahlherstellung
Im Basissauerstoff-Stahlherstellungsprozess produziert der Basissauerstoffofen (Konverter) flüssigen Stahl, indem er den Kohlenstoffgehalt von Roheisen aus dem Hochofen von ca. 4,5 % auf 0,03 % bis 1,0 % reduziert. Der Konverter bläst große Mengen reinen Sauerstoffs in das Roheisen und veredelt es in kurzer Zeit zu Stahl. Gegenwärtig wird im Basissauerstoffprozess kombiniertes Blasen (Oben- und Untenblasen) eingesetzt. Das Untenblasen erfolgt mit Inertgas. Während der Raffination werden verschiedene Materialien vom Konverter verwendet. Neben Roheisen und Eisenschrott als Hauptrohstoffen werden Kalk, Dolomitkalk oder Magnesitkalk für die richtige Schlackenbildung und verschiedene Kühlmittel (z. B. Erz, Schwammeisen) während des Prozesses eingesetzt. Der Konverterbetrieb erfordert hohe Gastemperaturen und erzeugt große Staubmengen.
Zweck des Basissauerstoffprozesses ist die Raffination der flüssigen Metallschmelze (Schrott + Roheisen) und die Einstellung der Zusammensetzung und Temperatur des flüssigen Stahls. Hierfür wird ein Automatisierungs- und Steuerungssystem verwendet, das normalerweise aus Basisautomatisierungssystem und Prozessleitsystem besteht.
Die Anlagentechnik der Basissauerstoff-Stahlherstellung ist in Wirklichkeit das Design und die Integration verschiedener Teilsysteme. Die Hauptausrüstung ist ein feuerfest ausgekleidetes Konvertergefäß (Basissauerstoffofen), in dem der Stahlherstellungsprozess stattfindet. Neben dem Konvertergefäß hat der Stahlherstellungsprozess mehrere Teilsysteme: (i) Konverterkipptrieb; (ii) Sauerstofflanzen-System; (iii) Inertgas-Bodenrührsystem; (iv) Obergas (Konvertergas)-Kühlung, -Reinigung, -Analyse und -Rückgewinnung; (v) Sublanzen-Messsystem; (vi) Schlackenschaum-Verhinderungssystem; (vii) Materialhandhabungssystem; (viii) Schrottladesystem; (ix) Flussmittel- und Kühlmittelladesystem; (x) Ferrolegierungsladesystem; (xi) Horizontales Temperaturmess- und Probenentnahmesystem; (xii) Automatisches Anstichsystem; (xiii) Schlackenstopper-System; (xiv) Sekundäres Entstaubungssystem; (xv) Verriegelungs- und Alarmsystem; (xvi) HMI-System (Human-Machine-Interface).
Zusätzlich zu diesen Teilsystemen muss die Sauerstoff-Stahlherstellung integriert mit vor- und nachgelagerten Prozessen betrieben werden. Auch muss der Stahlherstellungsprozess mit externen Systemen verknüpft sein, wie: (i) Stahlwerkslabor mit optischem Emissionsspektrometer, Röntgenfluoreszenzspektrometern und anderen Analysegeräten; (ii) SCADA-Systeme (Supervisory Control and Data Acquisition).
Die Basissauerstoff-Stahlherstellung ist ein komplexer physikalisch-chemischer Prozess mit vielen Einflussfaktoren. Zwei Methoden werden für die Steuerung des Blasens im Konverter verwendet. Die erste Methode nutzt indirekte Messung am Abgas, die zweite direkte Messung mit der Sublanze. Bei der zweiten Methode erfolgt die direkte Messung der Temperatur (in °C) der flüssigen Stahlschmelze gleichzeitig während des Blasens. Diese Methode wird auch für verschiedene Zwecke verwendet: Badnivellierung, Schlacken-Nivellierung, Messung der Sauerstoffkonzentration und Schlackenprobenahme.
Im Basissauerstoffprozess gilt das klassische Prozessmodell weiterhin, bei dem der Bediener so viel wie möglich über Eingänge, Prozessparameter und Ausgänge wissen muss und diese Informationen frei verfügbar haben muss, um die erforderlichen Anpassungen am Prozess vorzunehmen, um ein Prime-Qualitätsprodukt herzustellen. Dazu müssen verschiedene Steuerungs- und Schätztechniken organisiert eingesetzt werden, um die für die Bedieneraktion erforderlichen Informationen bereitzustellen.
Die in diese Engineering-Hierarchie passenden Teilsysteme sind: (i) Roheisen-Massenmessung; (ii) Roheisen-Analyse; (iii) Inertgas-Bodenrühren; (iv) Sauerstoffzufuhr; (v) Ladetemperatur und -analyse; (vi) Flussmittel- und Kühlmittelladesystem; (vii) Ferrolegierungsladesystem; (viii) Prozessleitrechner; (ix) Management-Rechner. Während des Stahlherstellungsprozesses benötigte Messungen sind: (i) Temperaturmessung; (ii) Bad-Kohlenstoffgehalt; (iii) Badiеfe; (iv) vollständige chemische Analyse. Dies wurde normalerweise durch Prozessunterbrechung, Kippen des Konverters und manuelles Messen von Temperaturen und Probenentnahme erreicht.
Prozesssteuerung ist ein wichtiger Teil des Basissauerstoff-Betriebs, da die Hitzeproduktionszeiten davon betroffen sind. Heute sind mehrere Stahlherstellungs-Steuerungsstrategien verfügbar, und Stahlwerke nutzen Strategien je nach ihren Anlagen und Bedürfnissen. Prozesssteuerungsmodelle lassen sich grob in zwei Kategorien unterteilen: (i) statisch und (ii) dynamisch.
Die einfachste Form der Prozesssteuerung basiert auf einem statischen Prozessmodell. Es besteht aus einer Reihe von Bilanzen für Wärme, Sauerstoff, Eisen und Schlacke, kombiniert mit einer Zustandsgleichung. Letztere beschreibt die Beziehung zwischen dem Eisengehalt in der Schlacke, den tatsächlichen Mangan- und Kohlenstoffgehalten im Stahl und der Basizität der Schlacke. Statische Modelle bestimmen die zu blasende Sauerstoffmenge und die Ladung für den Ofen, gegeben die initialen und finalen Informationen über den Heat, liefern aber keine Informationen über die Prozessvariablen während des Sauerstoffblasens. Statische Modelle sind im Grunde wie das Abschießen eines Pfeils – keine weitere Kontrolle, sobald der Pfeil den Bogen verlassen hat.
Bei dynamischer Prozesssteuerung werden genaue Informationen über den tatsächlichen Zustand des Blaseprozesses benötigt. Idealerweise sollten kontinuierliche Informationen über Stahl-, Schlacken- und Gaszusammensetzungen sowie Temperatur verfügbar und online für die Prozessüberwachung genutzt werden. Jede Abweichung vom erwarteten Prozessverlauf kann dann erkannt und basierend auf den Modellen die Sauerstoffzufuhr angepasst oder zusätzliches Flussmittel in den Konverter gegeben werden. In einem Basissauerstoffkonverter ist dies nur in einer idealen Situation möglich. In der Praxis ist die Situation völlig anders. Besonders im Basissauerstoffprozess gibt es starke praktische Einschränkungen für kontinuierliche Messungen – z. B. Vibrationen, Staub, hohe Temperaturen und flüssige Metall- und Schlackenphasen. Dynamische Modelle nehmen Anpassungen während des Sauerstoffblasens basierend auf bestimmten In-Blow-Messungen vor.
Die Anforderungen an einen dynamisch gesteuerten Prozess sind: (i) den Prozess nicht zu unterbrechen und (ii) Echtzeitmessungen zu erhalten. Ein Sublanzen-System, das die Prozessbedingungen bewältigen kann und Einweg-Sensoren in der Lanzenspitze verwendet, wird hierfür eingesetzt. Die verschiedenen Sensoren werden durch ihre Messfunktionen charakterisiert, die wichtigsten sind: (i) Badtemperaturmessung; (ii) Bad-Kohlenstoffmessung; (iii) Badniveaumessung. Jede Kombination kann verwendet werden.
Die Hauptfunktionen des Basisautomatisierungssystems umfassen: Sauerstofflanzensteuerung, Materialsteuerung, Bodenrührsteuerung, Sublanzen-Erkennungssteuerung und Endpunktsteuerung. Das Prozessleitsystem führt Produktionsmanagement, Steuerungsmodelle, Prozesssteuerung und Datenmanagement durch. Es steuert das Basisautomatisierungssystem: Zunächst sammelt es Informationen über den Schmelzprozess und die Sublanzen-Messungen. Dann beurteilt es den Status des Schmelzprozesses anhand der Modellergebnisse. Schließlich sendet es Signale an das Basisautomatisierungssystem zur Steuerung der angepassten Parameter.
Die Automatisierung und Steuerung der Basissauerstoff-Stahlherstellung berücksichtigt nicht nur die konverter-spezifischen Prozessfunktionen, sondern auch relevante Parameter der Beschickungsmaterialien, einschließlich Roheisenvorbereitung, Schrottplatzmanagement und Logistikplanung. Prozessoptimierungslösungen (Level 2) basieren auf fortgeschrittenen algorithmischen Gleichungen, die die komplexen thermodynamisch-metallurgischen Reaktionen genau abbilden. Die Lösungen eignen sich hauptsächlich für eine breite Palette von Betriebsbedingungen, z. B. variable Schrott-zu-Roheisen-Verhältnisse, Minimalschlackenpraxis und variierende Phosphorgehalte.
Die zentralen Ziele der Automatisierung und Steuerung des Basissauerstoffprozesses sind: (i) Erfüllung der Stahlherstellungsanforderungen und (ii) Bereitstellung operativer Unterstützung. Weiterhin ist die Automatisierung und Steuerung ein effektiver Weg, um: (i) umfassende und konsistente Prozezinformationen für die Bedienerführung bereitzustellen; (ii) standardisierte Abläufe für homogene Flüssigstahlqualität sicherzustellen; (iii) die Prozessleistung zu verbessern; (iv) die Genauigkeit der Endpunktsteuerung zu erhöhen; (v) den Hitzzyklus zu verkürzen; (vi) die Produktivität durch optimierte Stahlherstellung zu steigern; (vii) die Produktionskosten durch Einsatz von Prozessmodellen für optimierten Materialeinsatz und Energieeinsatz zu senken. Die Automatisierung und Steuerung basiert hauptsächlich auf Computern und ist untrennbar mit der Mechanisierung des Stahlherstellungsprozesses verbunden.
Die allgemeine architektonische Struktur der Automatisierung und Steuerung der Basissauerstoff-Stahlherstellung umfasst: (i) Unternehmens-Informationssystem; (ii) Stahlwerk-Management-Informationssystem; (iii) Prozessleitsystem; (iv) Feldinstrumentierung und -ausrüstung.
Aus den verschiedenen Teilsystemen und der zwischen ihnen bestehenden Schnittstellen wird klar, dass die erforderliche Vernetzung nicht mit konventionellen (analogen) Schaltkreisen erreicht werden kann. Daher muss breiter Gebrauch von digitaler Prozessleittechnik gemacht werden, die verschiedene Vorteile bietet: (i) Ergänzungen und Systemänderungen können leicht untergebracht werden; (ii) fortschrittliche Steuerungsstrategien können gehandhabt werden; (iii) Intelligenz kann in das System programmiert werden; (iv) effektive Backup-Einrichtungen können existieren; (v) CRT-Bedieneroberfläche kann mit großformatigen Anzeigeoptionen integriert werden; (vi) Existenz gespeicherter Daten; (vii) einfacher Zugriff auf Informationen und gespeicherte Daten; (viii) Kommunikation zwischen höherer und niedrigerer Hierarchie. Abb. 1 zeigt das Basisautomatisierungs- und Prozessleitsystem der Basissauerstoff-Stahlherstellung.
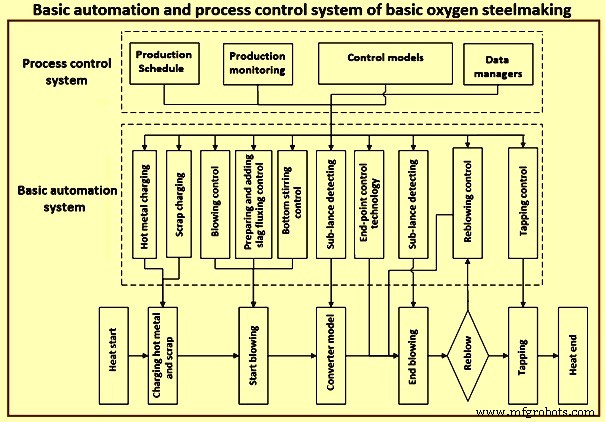
Abb. 1: Basisautomatisierungs- und Prozessleitsystem der Basissauerstoff-Stahlherstellung
Erhöhte Geschwindigkeit und Kapazität von Computern, Einführung speicherprogrammierbarer Steuerungen (SPS) in elektrische und Steuerungssysteme sowie der Wechsel von analoger zu digitaler Instrumentierung haben zu bemerkenswerten Verbesserungen der Steuergenauigkeit geführt. Darüber hinaus hat die Anwendung direkter digitaler Steuerung in jüngster Zeit die Automatisierung des Stahlherstellungsprozesses beschleunigt.
Mit dem Fortschritt von Prozessrechnern und peripherer Messtechnik hat sich die Blaskontrolle für den Konverter von einem statischen Steuerungssystem zu einem dynamischen oder vollautomatischen Betriebssystem verschoben. Durch technologische Fortschritte in elektrischen und Steuerungssystemen haben sich die Bedienfelder von Instrumententafeln zu CRT-Displays verlagert, sodass Bediener den Stahlherstellungsprozess auf CRT-Bildschirmen überwachen und steuern können. Auch durch den Einsatz mathematischer Modelle und Expertensysteme (mit KI-Programmen) ist die Automatisierung und Steuerung bedienerfreundlicher geworden.
Steuerungssysteme für verschiedene Teilsysteme werden häufig als DCS (verteiltes Steuerungssystem) und SPS konfiguriert, die nahtlos mit dem DCS des Basissauerstoffofens verbunden sind und integrierte Überwachung und Steuerung bieten. Der einzigartige Vorteil dieses integrierten Ansatzes ist, dass er Aspekte der Prozessstabilität, Produktqualität, Betriebsflexibilität und verbesserter Arbeitsumgebung abdeckt, während Effizienz und Kosteneffektivität gewahrt bleiben.
Die verteilte Steuerungsinstrumentierung umfasst: (i) Produktionsbedienerkonsolen; (ii) Live-Mimics; (iii) Instrumentenanzeigen und -steuerung; (iv) Trendgraphen; (v) Logs. Verteilte Computer auf einem Daten-Highway werden mit den erforderlichen I/O (Eingang/Ausgang) verwendet, um zu handhaben: (i) Wassersysteme; (ii) Wiegesysteme; (iii) Bodenrührsystem; (iv) Sauerstoffsysteme; (v) Kommunikation mit dem Host-Computer. Das Management-Informations-/Steuerungscomputersystem ist normalerweise ein Großkapazitätssystem, das primär verwendet wird, um: (i) Informationen bereitzustellen – Schicht-/Tages-/Monatsberichte; (ii) interaktive Produktion zu handhaben; (iii) Terminierung zwischen nach- und vorwärtsgelagerten Anlagen; (iv) Vorbereitung der Ladung (Vorladung von Schrott usw.); (v) statische Modelle wie Wärmebilanz, Bestimmung der Flussmittel (Kalk/Dolomit) und Kühlmittel (Schwammeisen/Eisenerz), Mengen sowie Zeitpunkt der Zugabe, und Sauerstoffbilanz (Bestimmung von Rate, Dauer und Blasemuster) zu beherbergen; (vi) das dynamische Modell zu beherbergen, das nach Bereitstellung von Echtzeitinformationen durch die Sublanze in Betrieb geht. Das System erzeugt eine aktive Anzeige, die es dem Bediener ermöglicht, den Prozess zielgenau zu beenden, Endergebnisse zu berechnen, geringfügige Modifikationen vorzuschlagen und die finalen Legierungen zuzusetzen.
Die Steuerungsmodelle sind der Kern des automatischen Stahlherstellungs-Steuerungssystems. Sie integrieren Wissen über Schmelzmechanismus, mathematische Statistik, Expertenprinzipien und adaptives Lernen. Die Steuerungsgleichungen werden unter Verwendung des Wissens über den Schmelzmechanismus hergeleitet, und die wichtigsten Steuerparameter werden durch mathematische Statistik und Expertenprinzipien definiert. Zudem können diese Steuerparameter regelmäßig durch adaptives Lernen modifiziert werden. Die Steuerungsmodelle beziehen sich auf das statische Steuerungsmodell, Hauptmaterialmodell, Schlackenbildungsmodell, Temperaturmodell, Sauerstoffverbrauchsmodell, dynamisches Steuerungsmodell, Schlackenschaummodell, Legierungsmodell und Endpunktmodell usw. Darüber hinaus gibt es auch ein adaptives Lernmodell. Verwendete Detektionseinrichtungen sind Sublanze, Massenspektrometer, Flammenspektrometer, Mikrowellen-Entfernungsmesser und Überwachungsgerät für Sauerstofflanzenschwingungen usw.
Derzeit gibt es mehrere Steuerungsmodelle, wie Mechanismusmodell, Statistikmodell und Inkrementelles Modell usw. Das Mechanismusmodell basiert auf Wärme- und Massenerhaltung. Es bestimmt die Beziehungen zwischen Variablen durch mathematische Herleitung. Aufgrund der Komplexität des Schmelzprozesses ist es jedoch nicht für die Anwendung geeignet. Das Statistikmodell basiert auf der Black-Box-Theorie. Der physikalisch-chemische Prozess wird ignoriert; es geht nur um die statistische Beziehung zwischen Eingangs- und Ausgangsparametern. Die Berechnungsgenauigkeit dieses Modells kann nicht aufrechterhalten werden, solange sich die Schmelzbedingungen ändern. Mit dem inkrementellen Modell können die Betriebsparameter durch Vergleich mit aufgezeichneten Produktivitätsdaten verfeinert werden. Es kann den Einfluss von Änderungen der Schmelzbedingungen überwinden. Der Hauptnachteil ist jedoch die geringe Berechnungsgenauigkeit. Abb. 2 zeigt die Funktionen der Steuerungssysteme und Prozessmodelle.
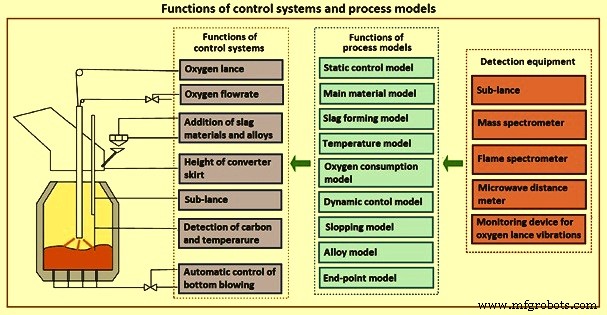
Abb. 2: Funktionen der Steuerungssysteme und Prozessmodelle
Endpunkt-Kohlenstoffvorhersage
Die Endpunkt-Kohlenstoffvorhersage beruhte ursprünglich auf der Erfahrung und dem Können des Bedieners. Bekanntlich ist diese Methode ineffizient und schwierig, besonders für den mittel- bis hochkohlenstoffhaltigen Stahlschmelzprozess. Mit der Entwicklung von Computer- und Informationstechnologie wurde die Untersuchung der computergestützten Steuerung der Basissauerstoff-Stahlherstellung durchgeführt. Das statische Ladungsmodell basierend auf Computerberechnung wurde erstmals von der Jones & Laughlin Steel Corporation genutzt, um die Mengen an beschichtetem Roheisen, Schrott und Schlackenbildnern zu berechnen und die Endpunkt-Kohlenstoffkontrolle des flüssigen Stahls zu steuern.
Mit der rasanten Entwicklung von Auto-Detektionsmethoden, mathematischen Modellen und Algorithmen wurde die dynamische und intelligente Endpunkt-Kohlenstoffvorhersage für den Stahlherstellungsprozess verfügbar. Basierend auf den Merkmalen der gesammelten Daten, die zur Berechnung des Endpunkt-Kohlenstoffgehalts verwendet wurden, wird die Endpunkt-Kohlenstoffvorhersage in drei Stufen unterteilt: statische Vorhersage, dynamische Vorhersage und intelligente Vorhersage.
Statische Vorhersage
Während des gesamten Basissauerstoff-Stahlherstellungsprozesses werden Bediener normalerweise von einem computergestützten Leitsystem unterstützt, das Prozessparameter und Bedieneraktionen basierend auf Berechnungen von Massen- und Energiebilanz sowie thermodynamischen Berechnungen vorschlägt. Die statische Endpunkt-Kohlenstoffvorhersage beruht hauptsächlich auf dem mathematischen Modell, das auf Massen- und Wärmebilanz basiert und den Endpunkt-Kohlenstoffgehalt in der flüssigen Stahlschmelze basierend auf den initialen Ladungsparametern (beschicktes Roheisen und Schrott, Zusammensetzung und Temperatur des Roheisens) berechnen kann. Abb. 3 zeigt das statische Modell für die Endpunktvorhersage bei der Basissauerstoff-Stahlherstellung.
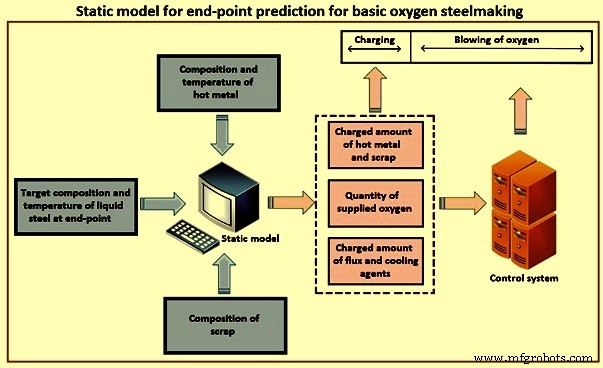
Abb. 3: Statisches Modell für die Endpunktvorhersage bei der Basissauerstoff-Stahlherstellung
Der Schlüsselpunkt der statischen Endpunkt-Kohlenstoffvorhersage ist die sinnvolle Aufstellung des mathematischen Modells und die Erfassung der initialen Mengendaten. Im Vergleich zur Zufälligkeit und Unsicherheit der Endpunkt-Kohlenstoffvorhersage basierend auf Bedienererfahrung und -können kann die statische Vorhersage eine quantitative Berechnung der geblasenen Sauerstoffmenge und des Endpunkt-Kohlenstoffgehalts durchführen, was die Vorhersagegenauigkeit des Endpunkt-Kohlenstoffs verbessert. Die normalerweise verwendeten mathematischen Modelle für die statische Endpunkt-Kohlenstoffvorhersage umfassen hauptsächlich das theoretische Modell und das statistische Modell.
Das theoretische Modell kann die Menge des geblasenen Sauerstoffs und den Endpunkt-Kohlenstoffgehalt basierend auf Berechnungen der Massen- und Wärmebilanz während des Stahlherstellungsprozesses berechnen. Aufgrund der komplexen Wechselwirkung zwischen verschiedenen Einflussfaktoren im Basissauerstoffprozess wird die Berechnung der Massen- und Wärmebilanz normalerweise mit empirischen Werten und Ungenauigkeiten abgeschlossen, weshalb das theoretische Modell eine relativ schlechte Leistung bei der Endpunkt-Kohlenstoffvorhersage für Basissauerstoffkonverter zeigt.
Das statistische Modell betrachtet nur die Beziehung zwischen Eingangs- und Ausgangsvariablen mittels statistischer Analyse gesammelter Daten, ohne den chemischen Reaktionsmechanismus in der flüssigen Schmelze zu berücksichtigen, der durch die Gleichung X = F(W, S, T, t, Z) dargestellt wird, wobei „F“ eine lineare oder nichtlineare Funktion ist, „W“ das beschickte Gewicht von Roheisen und Schrott, „S“ die Zielwerte der Endpunktzusammensetzung im flüssigen Stahl, „T“ die Anfangstemperatur des Roheisens, „t“ die Sauerstoffblaszeit und „Z“ andere wichtige Einflussfaktoren (z. B. Lanzenhöhe und Sauerstoffdruck).
Als eine Art statistisches Modell wird der Backpropagation-Neuronale-Netz-Algorithmus in Kombination mit verschiedenen Algorithmen in jüngster Zeit weit für die Endpunktvorhersage bei der Basissauerstoff-Stahlherstellung angewendet. Im Vergleich zum theoretischen Modell ist das neuronale Netzwerk darauf spezialisiert, zufällige Abweichungen zu analysieren und den Einfluss zufälliger Faktoren zu eliminieren und kann eine zuverlässigere Referenz für die Endpunkt-Kohlenstoffvorhersage liefern. Abb. 4 zeigt das Backpropagation-Neuronale-Netz für die Endpunkt-Kohlenstoffvorhersage.
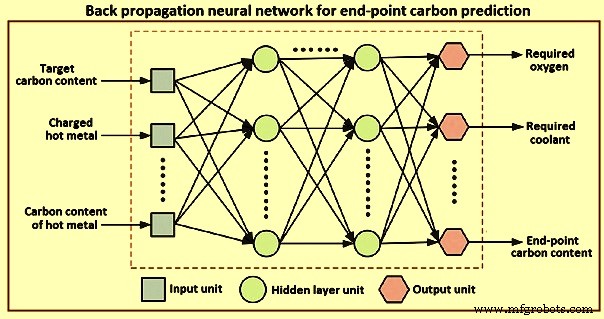
Abb. 4: Backpropagation-Neuronales Netz für die Endpunkt-Kohlenstoffvorhersage
Die oben beschriebenen theoretischen und statistischen Modelle basieren jedoch nur auf der Berücksichtigung von Anfangsbedingungen und statischen Prozessdaten (ein kleiner Datensatz ohne Zeitreihenmerkmal kann die tatsächliche Produktion nicht repräsentieren), was statische Endpunkt-Kohlenstoffvorhersagemodelle für die tatsächliche Produktion ungeeignet macht, da die Vorhersagegenauigkeit begrenzt ist. Eine besondere Herausforderung der statischen Endpunkt-Kohlenstoffvorhersage ist die sinnvolle Aufstellung von Vorhersagemodellen basierend auf einem großen Produktionsdatensatz mit Zeitreihenmerkmal. Basierend auf dieser Herausforderung wird die dynamische Endpunkt-Kohlenstoffvorhersage auf Basis der statischen Vorhersage rasant entwickelt.
Dynamische Vorhersage
Im Unterschied zur statischen Steuerung kann die dynamische Endpunkt-Kohlenstoffvorhersage den Endpunkt-Kohlenstoffgehalt in der flüssigen Stahlschmelze vorhersagen und die Online-Anpassung von Betriebsparametern mit der Berechnung dynamischer Modelle, die auf Zeitreihendaten (Lanzenbewegungen, Kohlenmonoxid- und Kohlendioxidwerte des Abgases, spektrale Merkmale der Flamme) basieren, die von Überwachungsgeräten erfasst werden, erfüllen. Gegenwärtig sind das Sublanzen-System, das Abgasanalysesystem und das Flammenspektrometrie-Analysesystem die primären Methoden, die für die dynamische Endpunkt-Kohlenstoffvorhersage bei der Basissauerstoff-Stahlherstellung angewendet werden. Abb. 5 zeigt die dynamische Endpunkt-Kohlenstoffvorhersage mit dem Sublanzen-System.
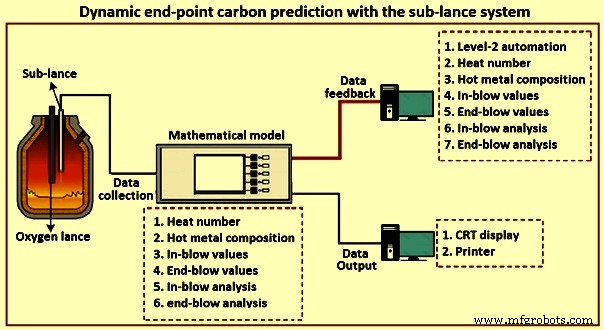
Abb. 5: Dynamische Endpunkt-Kohlenstoffvorhersage mit dem Sublanzen-System
Die dynamische Endpunktvorhersage mit dem Sublanzen-System misst direkt den Kohlenstoffgehalt der flüssigen Stahlschmelze in einem späteren Stadium des Blasprozesses, baut das Online-Vorhersagemodell auf und sagt den Kohlenstoffgehalt mit unterschiedlichen Blaszeiten dynamisch voraus. Durch den Einsatz eines Sublanzen-Systems kann der Einfluss von Anfangsabweichungen bei den Beschickungsmaterialien reduziert werden, und die Endpunkt-Kohlenstoffvorhersage ist genauer und präziser im Vergleich zur statischen Vorhersage. Einige japanische Stahlwerke erreichen eine Kohlenstoffvorhersagegenauigkeit von über 90 % mit einer Fehlertoleranz von ±0,02 %.
Durch Überwachung der Abgasinformationen (Änderung von Kohlenmonoxid- und Kohlendioxidgehalt während des Sauerstoffblasens) kann der Kohlenstoffgehalt der flüssigen Stahlschmelze mit einem mathematischen Modell basierend auf Abgasinformationen dynamisch geschlossen werden, und der Endpunkt-Kohlenstoffgehalt kann mit dem Feedback der Berechnungsergebnisse vorhergesagt und kontrolliert werden. Da es sich um eine indirekte Schätzmethode handelt, beeinflussen die Genauigkeit der gesammelten Daten (z. B. Abgasgehalt und Durchflussrate) und die Ansprechzeit des mathematischen Modells die Vorhersagegenauigkeit des Endpunkt-Kohlenstoffs stark. Daher wird das Abgasanalysesystem normalerweise zusammen mit dem Sublanzen-System verwendet, um den Endpunkt-Kohlenstoff in mehreren Stahlwerken mit der erforderlichen Genauigkeit zu steuern.
Die spektralen Merkmale der Flamme an der Mündung des Basissauerstoffkonverters stehen in Beziehung zum Kohlenstoffgehalt der flüssigen Stahlschmelze und ändern sich während des Basissauerstoffprozesses. Basierend auf den spektralen Charakteristiken der Flammenstrahlungsinformationen wurde das Flammenspektrometrie-Analysesystem entwickelt, um den Endpunkt-Kohlenstoffgehalt vorherzusagen. Die Online-Vorhersage des Kohlenstoffgehalts der flüssigen Stahlschmelze kann durch Analyse der Beziehung zwischen Flammenspektrum verschiedener Blaszeiten und Konverterbadstatus abgeschlossen werden.
Optische Sensoren wurden in einem Stahlwerk zur dynamischen Vorhersage des Kohlenstoffgehalts von niedrigkohlenstoffhaltigen Heats (Ziel-Endpunkt-Kohlenstoffgehalt unter 0,06 %) in der Basissauerstoff-Stahlherstellung eingesetzt, was zu einer erheblichen Verbesserung führte.
Obwohl die dynamische Endpunkt-Kohlenstoffvorhersage im Vergleich zur statischen Vorhersage eine signifikante Verbesserung der Vorhersagegenauigkeit liefern kann, sind die Sammlung eines echten, vollständigen und reichen Datensatzes, der das Gesamtverhalten des gesamten Stahlherstellungsprozesses repräsentieren kann, Selbstlernen und Selbstanpassung des Vorhersagemodells besondere Herausforderungen der dynamischen Endpunkt-Kohlenstoffvorhersage. Daher wird die intelligente Endpunkt-Kohlenstoffvorhersage auf Basis der dynamischen Endpunkt-Kohlenstoffvorhersage aufgebaut.
Intelligente Vorhersage
Mit der Entwicklung von Datenerfassung und intelligenten Modellen ist die intelligente Endpunkt-Kohlenstoffvorhersage für die Basissauerstoff-Stahlherstellung nun verfügbar. Sie basiert auf vollständigen und reichen Datensätzen mit unterschiedlichen Merkmalen und hat eine starke Fähigkeit zum Selbstlernen zur Verbesserung der Vorhersagegenauigkeit. Neben dem Sublanzen-System setzt das automatische Basissauerstoff-Stahlherstellungssystem hauptsächlich andere Techniken ein: (i) Online-Schlackendetektion während des Sauerstoffblasens zur Führung der Schlackenoperation; (ii) Abgasanalysesystem zur dynamischen Schätzung des Kohlenstoffgehalts und der Temperatur der flüssigen Stahlschmelze während des Blasprozesses; (iii) intelligente Modelle mit starker Selbstlern- und Selbstanpassungsfähigkeit. Abb. 6 zeigt die Etablierung eines intelligenten Modells.
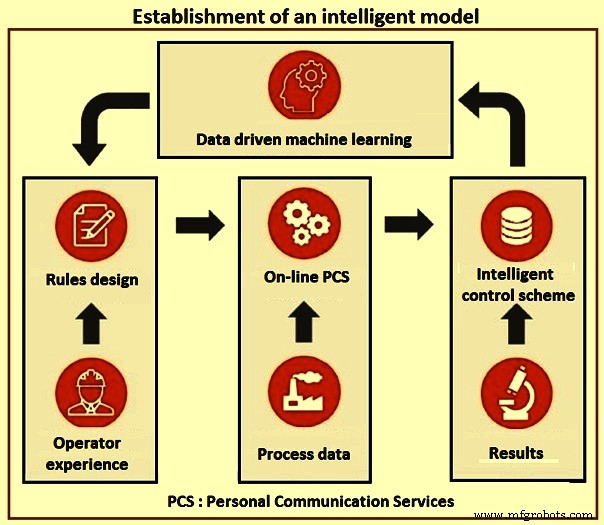
Abb. 6: Etablierung eines intelligenten Modells
Mit Anwendung der oben genannten Techniken kann die intelligente Endpunkt-Kohlenstoffvorhersage für die Basissauerstoff-Stahlherstellung automatisch und effizient mit dem Computer anstelle manueller Operation implementiert werden, und die Vorhersagegenauigkeit des Endpunkt-Kohlenstoffgehalts wird stark verbessert. Die praktische Anwendung der intelligenten Endpunktvorhersage in einem Stahlwerk hat das Nachblasverhältnis von 14 % auf 1 % reduziert und die Tap-to-Tap-Zeit von 37 Minuten auf 29 Minuten verkürzt, was die Effizienz des Basissauerstoff-Stahlherstellungsprozesses 크게 verbessert hat.
Es besteht kein Zweifel, dass die intelligente Vorhersage die Vorhersagegenauigkeit des Endpunkt-Kohlenstoffgehalts 크게 verbessert. In jüngster Zeit werden immer mehr Auto-Detektionstechniken entwickelt und für die Endpunkt-Kohlenstoffkontrolle bei der Basissauerstoff-Stahlherstellung angewendet, wie robotergestütztes Probenahme- und Temperaturmesssystem, drahtloses Zusammensetzungsmesssystem u. a. Gleichzeitig entwickelt sich das Industrial Internet of Things (IIoT) rasant entlang mit der 5G-Mobilfunktechnologie der fünften Generation und Big-Data-Analytik und wird schrittweise in die intelligente Stahlfertigung angewendet. Daher gewinnt die intelligente Endpunkt-Kohlenstoffvorhersage für die Basissauerstoff-Stahlherstellung in Zukunft mehr Aufmerksamkeit.
Aus der Sicht der industriellen Implementierung kann das intelligente Endpunkt-Kohlenstoffvorhersagemodell mit hoher Genauigkeit auf bestehenden Prozesssystemen installiert werden, den Prozess-Kohlenstoffgehalt kontinuierlich vorhersagen und basierend auf tatsächlichen und geplanten Ereignissen während des Basissauerstoff-Stahlherstellungsprozesses Anleitung für Bediener geben.
Experte-System
Das Expertensystem ist die umfassende Gruppe von Prozessmodellen, die den Stahlherstellungsprozess abbilden und optimieren. Es überwacht den metallurgischen und thermischen Prozess, berechnet zyklisch den tatsächlichen Zustand des Stahlbads und der Schlacke. Dies liefert die Analyse und Temperatur von Stahlbad und Schlacke zu jedem Zeitpunkt, und die Sollwert-Modellberechnungen basieren immer auf der tatsächlichen Situation.
Die Prozessmodelle des Expertensystems optimieren und steuern den Stahlherstellungsprozess während der gesamten Behandlung im Konverter. Das Level-2-System unterstützt den Bediener gemäß den Modellberechnungen basierend auf den gespeicherten Produktionsschemata pro Stahlsorte. Das Expertensystem informiert das Betriebspersonal kontinuierlich über den Gesamtstatus des Heats (Gewicht, Temperatur, Analyse) während der Behandlung.
Die umfangreiche Gruppe von Sollwertmodellen im Expertensystem bestimmt den Expertensystem-Sollwert, der für die Bestimmung der benötigten Mengen an Rohmaterialien, Gasvolumen und/oder Energie für verschiedene Behandlungsschritte verantwortlich ist. Einige der Sollwertmodelle werden hier beschrieben.
Erste-Ladungs-Berechnung: Unterschiedliche Szenarien variabler Eingabedaten (variable Schrott- und variable Roheisenmenge, variable Schrott- und festes Roheisen, oder fester Schrott und variables Roheisen) können angewendet werden. Zusätzlich kann Schrottkostenoptimierung genutzt werden. Als Modellausgabe wird der optimale Ladungsmix zur Erreichung der Ziele gemäß dem geplanten Stahlsortenplan aus dem Produktionsplan bereitgestellt.
Zweite-Ladungs-Berechnung: Wird unmittelbar nach Erhalt der tatsächlichen Daten zur beschickten Roheisen- und Schrottmenge einschließlich der Teilsgewichte der verschiedenen Schrotttypen durchgeführt. Das Zweite-Ladungs-Modell berechnet die notwendigen Gefäßzugaben und das Sauerstoffvolumen, um die Zielanalyse und Zieltemperatur des Stahls am Ende des Blasens zu erreichen.
In-Blow-Korrektur-Berechnung: Wird durch das Sublanzen-Modell durchgeführt. Je nach Verfügbarkeit der Daten (Temperatur, Kohlenstoff) übernimmt das zyklische Online-Modell die gemessenen Werte und wendet Korrekturmaßnahmen an, da die Sublanzen-Messung nahe am Hotspot erfolgt. Der noch benötigte Sauerstoffmengen, Heiz- oder Kühlmittel und zusätzliche Schlackenbildner werden berechnet.
Nachblas-Korrektur-Berechnung: Kann gestartet werden, wenn bestimmte Stahlbad-Eigenschaften (z. B. Temperatur, Kohlenstoffgehalt, Phosphorgehalt) am Ende des Blasens nicht innerhalb der spezifizierten Zielgrenzen liegen. Die tatsächliche Stahlbad-Analyse und -Temperatur werden aus einer Temperaturmessung oder einer tatsächlichen Stahlprobe entnommen. Der benötigte Sauerstoffmengen, Heiz- oder Kühlmittel und zusätzliche Schlackenbildner für den Nachblas werden berechnet.
Legierungsmodell: Berechnet kostenoptimiert die notwendigen Legierungs- und Entschwefelungsmaterialien, die in die Anstichpfanne zugegeben werden. Die Analyse der Legierungsmittel und ihre spezifischen Verluste werden berücksichtigt.
Vorhersagemodell: Führt eine Simulation des gesamten Produktionsprozesses durch, indem die Ergebnisse der Überwachungs- und Sollwertmodelle verwendet werden. Es liefert eine Prognose des Verlaufs und des Endzustands des Heats. Es sagt auch alle erforderlichen Zugaben und Aktionen voraus und dient zur Optimierung des Produktionsprozesses. Im typischen HMI-Bildschirm für das Vorhersagemodell zeigen verschiedene Bildschirmabschnitte Ziel- und Eingabedaten, Modellergebnisse, berechnete Analysen für Stahl und Schlacke sowie spezifische Verbräuche.
Vorab-Berechnungsmodell: Simuliert den gesamten Stahlherstellungsprozess vor/nach dem Beschicken von Schrott und Roheisen in den Konverter. Das Expertensystem-Vorhersagemodell bestimmt die optimale Blas- und Rührstrategie sowie den genauen Zeitpunkt und die Portionierung der Gefäßzugaben. Das Vorab-Berechnungsmodell basiert auf einer vordefinierten Liste von Prozessschritten (z. B. Laden, Hauptblasen, Rühren, Anstich usw.) und Zielwerten aus der Standard-Betriebspraxis (SOP) wie vom Prozessingenieur definiert.
Das Vorab-Berechnungsmodell besteht aus fünf verschiedenen Teilen: (i) Berechnung der Roheisen- und Schrotteingabe; (ii) Berechnung und Verteilung von Heiz- und Kühlmitteln, Legierungen, Schrott und Flussmitteln, um Zielgewicht, Zielanalyse und Zielbasizität zu erreichen; (iii) Berechnung der Blas-Sollwerte, um Ziel-Kohlenstoffgehalt und Zieltemperatur zu erreichen; (iv) Berechnung laufender Reaktionen zur Vorhersage von Gewicht und Analyse von Stahl, Schlacke und Abgas nach jedem Prozessschritt; (v) Informationen und Warnungen für den Bediener, wenn Zielwerte für eine Prozessphase nicht erreicht werden.
Überwachungsmodell: Ein Online-Modell, das zyklisch die laufenden Reaktionen im Stahlbad und in der Schlacke während des Blasprozesses berechnet. Dies umfasst Oxidations- und Reduktionsreaktionen, Aufnahme von Sauerstoff, Stickstoff und Wasserstoff, Schwefel- und Phosphorverteilung zwischen Stahl und Schlacke sowie Nachverbrennung von Kohlendioxid und Wasserstoff. Auf diese Weise werden die Auswirkungen verschiedener Blas-, Rühr- oder Materialzugabemuster sowie die Auflösung der beschickten Materialien für den Prozessverlauf berücksichtigt.
Dynamische Steuerung (Teil des Überwachungsmodells): Die dynamische Blasende-Vorhersage für Kohlenstoff basiert auf tatsächlichen Abgasdaten. Aus den tatsächlichen Abgasdaten (z. B. Abgasfluss, Abgasanalyse – CO, CO2, O2, N2 – sowie aus tatsächlichen Prozessdaten) sagt die dynamische Steuerung des Expertensystems den Kohlenstoffgehalt am Ende des Blasprozesses aus dem typischen Profil der Abgasdaten nahe dem Blasenende voraus. Das Ergebnis ist ein vorhergesagter Kohlenstoffgehalt am Ende des Blasens (typischerweise für Kohlenstoffgehalte unter 0,3 %) und eine Blasende-Anforderung, um den Ziel-Kohlenstoffgehalt am Blasenende zu erreichen. In Kombination mit dem zyklischen Online-Modell (Überwachungsmodell) kann eine vollständige Vorhersage von Stahl und Schlacke (Temperatur, Analyse und Gewicht) getroffen werden, wobei der Kohlenstoffgehalt aus der dynamischen Steuerung stammt und alle anderen Daten vom Überwachungsmodell berechnet werden.
Im Expertensystem basiert die Kohlenstoffgehaltberechnung für die In-Blow-Messung auf den Rohdaten (d. h. der Flüssigkeitstemperatur Tliq) vom Sublanzen-Messgerät anstelle des vom Messgerät berechneten Kohlenstoffgehalts. Der In-Blow-Kohlenstoffgehalt wird mit der Gleichung Cin-blow = a0 + a1×Tliq + a2×Tliq2 berechnet. Die Abstimmparameter a0, a1, a2 werden in der Level-2-Datenbank gepflegt und durch Anpassung von Paaren aus Flüssigkeitstemperatur und Kohlenstoffgehalt aus der In-Blow-Probe ermittelt.
Der berechnete Kohlenstoffgehalt aus der In-Blow-Messung wird vom Online-Modell übernommen und korrigiert damit das Kohlenstoffvorhersagemodell. Um die bestehende automatische Blas-Stopp-Funktionalität für Basissauerstoffkonverter basierend auf dynamischer Abgasmessung zu vervollständigen, wird diese Funktionalität auch für Sublanzen-Systeme übernommen. Die automatische Blas-Stopp-Funktionalität verlängert oder verkürzt die finale Blaspahse, um die Temperatur- und Kohlenstoffziele am Ende des Blasens zu erreichen.
Das zyklische Prozessmodell, auch als Sättigungsmodell bekannt, berücksichtigt die Sättigungskonzentrationen komplexer Stahlherstellungsschlacken durch CaO (Kalk) und MgO (Magnesia). Die Auflösung von Kalk und Dolomit wird ausgesetzt, wenn die entsprechende Sättigungskonzentration erreicht ist, und fortgesetzt, wenn die Schlackenzusammensetzung eine weitere Auflösung der Schlackenbildner zulässt. Damit behält das Prozessmodell die flüssige Schlackenmenge und -analyse sowie die ungelösten Flussmittelzugaben bei. Die Berechnung des Gleichgewichts-Phosphorverteilungsverhältnisses basiert auf dem optischen Basizitätsmodell. Für die Bestimmung der optischen Basizität wird nur die Zusammensetzung der flüssigen Schlackenphase verwendet, während der Anteil ungelöster Flussmittel in die Berechnung der Stoffübergangskoeffizienten einbezogen werden muss. Normalerweise ermöglicht das Sättigungsmodell die Optimierung der Basizität (CaO/SiO2) und des MgO-Gehalts, um zu vermeiden, dass zu viel ungelöstes Flussmittelmaterial am Ende des Blasens verbleibt.
Das Expertensystem-Prozessmodell berücksichtigt den thermischen Zerfall von Schlackenbildnern, die vor dem Roheisenbeschicken zugegeben wurden. Für diese Zusätze werden der Anteil an Kohlendioxid und Wasserdampf vollständig entfernt. Dies verhindert die Überschätzung des Kühleffekts von vorbeschickten Flussmitteln wie Kalkstein oder Rohdolomit und verbessert dadurch die Temperaturberechnung. Darüber hinaus wird die verbleibende Schlacke im Konverter vom vorherigen Heat teilweise durch Silicium nach dem Roheisenbeschicken reduziert gemäß den Reaktionen: 2(FeO) + [Si] = 2[Fe] + (SiO2), 2(Fe2O3) + 3[Si] = 4[Fe] + 3(SiO2), 2(MnO) + [Si] = 2[Mn] + (SiO2) und in geringem Maße auch durch Kohlenstoff. Bei erheblichen Mengen verbleibender Schlacke beeinflusst die Reduktion von FeO, Fe2O3 und MnO das Temperaturprofil.
Während die Modelle spezifisch an die besonderen Anforderungen der verschiedenen Teilsysteme angepasst sind, wird das Prinzip des Expertensystems, die Merkmale von Vorhersage-, Überwachungs- und Sollwertmodellen für perfekte Qualität zu kombinieren, throughout die Stahlherstellungsautomatisierung angewendet.
Herstellungsprozess
- Basissauerstoff-Stahlerzeugung: Wie der weltweit führende Stahlproduktionsprozess funktioniert
- Java Ein- und Ausgabe meistern: Drucken, Lesen und Formatieren Ihrer Daten
- Fluke 772/773 Stromzangenmessgeräte: Moderner Ansatz zur Automatisierungsschleifen-Fehlersuche
- ISA veröffentlicht aktualisierte 3. Auflage von Control Systems Safety Evaluation & Reliability
- Strategisches Design und Planung für Steuerungssystem-Upgrades
- Smart Home Automatisierung & Sicherheitssystem mit 1Sheeld
- SYNTEC-Steuerung: Inbetriebnahme-Schritte (Strom, Wasser, Luft, Home, Werkzeug, Nullpunkt, Start)
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
- Acht bewährte Schritte zur Diagnose und Behebung Ihres Prozessleitsystems