



Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
Automatisierung, Instrumentierung und Modellierung des Stranggießens von Stahl
Der Stranggießprozess für flüssigen Stahl ist ein Verfahren, bei dem flüssiger Stahl in ein halbfertiges Stahlprodukt (Bramme, Blume, Strangpressling, Rundstrang oder Platte) erstarrt, das anschließend in Walzwerken weiterverarbeitet wird. Der Grundbetrieb einer Stranggießanlage besteht darin, flüssigen Stahl einer gegebenen Zusammensetzung in einen Strang gewünschter Form und Größe durch eine Gruppe von Operationen wie Primärkühlzone, Sprühkühlzone und Richtmaschine umzuwandeln.
Der Stranggießprozess besteht im Wesentlichen aus: (i) einer Pfanne (Tundish) oberhalb der Kokille, die den flüssigen Stahl aus der Stahlgießpfanne aufnimmt und ihn mit geregelter Rate der Kokille zuführt; (ii) einer Primärkühlzone, bestehend aus einer wassergekühlten Kupferkokille, durch die der flüssige Stahl aus der Pfanne zur Erzeugung einer ausreichend festen äußeren Stahlschale geführt wird, die die Strangform beibehält, während er in die Sekundärkühlzone eintritt; (iii) einer Sekundärkühlzone in Verbindung mit einem Führungsabschnitt unterhalb der Kokille, durch die der Stahlstrang (nochmostly flüssig) hindurchgeht und mit Wasser oder einem Wasser-Luft-Gemisch (Luftnebel) besprüht wird, um den Strang weiter zu erstarren; (iv) einem Abschnitt zum Entbiegen und Richten des Stahlstrangs; (v) einem Schneidabschnitt mit Brennschneidern oder mechanischen Scheren zum Schneiden der erstarrten Stränge in gewünschte Längen zur Entnahme; und (vi) einem Auslaufröllchen zu Kühlbetten oder direkt in einen Produkttransferbereich.
Der Stranggießprozess ist ein komplexer technologischer Prozess, der Aspekte des Wärmeübergangs, des Erstarungsprozesses von flüssigem Stahl, der Strömung von flüssigem Stahl und Phasenübergänge vom flüssigen in den festen Zustand umfasst. Dies erschwert die Erstellung eines optimalen Prozessleitsystems erheblich, das den Einfluss aller physikalisch-chemischen Phänomene berücksichtigen muss, die während des Stranggießens auftreten können. Daher ist die Steuerung des Stranggießprozesses eine der anspruchsvollsten Aufgaben in der Stahlherstellung.
Physikalische Phänomene beim Stranggießen
Aufgrund seiner Komplexität wird der Stranggießprozess von mehreren physikalischen Phänomenen begleitet. Der Erstarungsprozess der flüssigen Stahlschmelze innerhalb der Kokille und nach Verlassen der Kokille in der Sekundärkühlzone weist die wichtigsten dieser Phänomene auf. In der Primärkühlzone finden folgende Teilprozesse statt: (i) turbulente Strömung der flüssigen Stahlschmelze durch einen komplexen Geometriebereich und ein Tauchrohr oder eine Schutzrohr, verursacht durch Konvektion; (ii) Wärmeübergang innerhalb des flüssigen Stahlbereichs; (iii) Wärmeübergang in der Kokille zwischen der sich bildenden Schale und der Kokillenwand; (iv) Wärmestrom durch die Schicht aus festem und flüssigem Schlacke; (v) Bildung thermischer Spannungen; (vi) Schwindung der erstarrenden Schale im Zusammenhang mit Phasenübergängen während der Stahlerstarrung; (vii) thermische Effekte, die das Erstarungsphänomen begleiten; (viii) mechanische Einwirkung der Kokillenwände auf den erstarrenden Strang; (ix) der Prozess der Luftspaltbildung zwischen Kokillenwand und erstarrendem Strang; (x) die Bildung von Kristallen innerhalb der Erstarungszone begleitet von Elementsegregationseffekten.
Die Bildung von Oberflächenfehlern findet in der Sekundärkühlzone statt. Die dort ablaufenden Prozesse sind: (i) Wärmeübergang innerhalb des flüssigen Kernbereichs (Leitung und Konvektion); (ii) Wärmeleitung in der erstarrten SchalenSchicht; (iii) thermische Effekte, die das Erstarungsphänomen begleiten; (iv) mehrstufiger Wärmeübergang durch Strangkühlung mittels Düsenystems, bezogen auf die Anzahl der Sprühzonen und die angewendete Kühlart; (v) Schwindung des erstarrenden Strangs im Zusammenhang mit Phasenübergängen während der Stahlerstarrung; (vi) Bildung individueller Erstarungszonen (Zone der dendritischen Kristalle und Zone der gleichachsigen Kristalle); (vii) Bildung von Spannungen durch Kontakt der Walzen mit dem Strang und die Möglichkeit von Wölbung zwischen den Stranggießmaschinenwalzen.
Treiber für Automatisierung, Instrumentierung und Modellierung
Es gibt mehrere Treiber für die Automatisierung, Instrumentierung und Modellierung des Stranggießens: gestiegene Kundenqualitätsanforderungen, verstärkter Wettbewerb, strengere Umweltvorschriften und erhöhte Sicherheitsanforderungen. Zudem muss das Gesamtsystem an der Stranggießmaschine Prozesskonsistenz mit vor- und nachgelagerten Einheiten sicherstellen. Darüber hinaus muss das Automatisierungssystem auch wesentliche Aufgaben erfüllen: Produktionsplanung und -terminierung, Qualitätssicherung und die konventionellen übergeordneten Steuerungsfunktionen.
Die Prozesssteuerung des Stranggießens erfordert aufwendige Instrumentierung für die vollständige Kontrolle des Strangerstarrungsprozesses. Das Messsystem einer Stranggießmaschine liefert viele Prozezinformationen. Allerdings fehlen Schlüsselinformationen wie Änderungen der Schalenstärke an einzelnen Punkten der Anlage und die metallurgische Länge (Länge des flüssigen Kerns). Daher sind mathematische Modelle für das Steuerungssystem des Stranggießprozesses äußerst wichtig. Die Genauigkeit dieser Modelle ermöglicht ihre Verwendung für technologische Entscheidungen während des Prozesses.
Automatisierungs- und Instrumentierungssysteme zusammen mit mathematischen Modellen verbessern und sichern die Qualität der stranggegossenen Produkte und reduzieren Maschinenstillstandszeiten auf verschiedene Weise. Expertensysteme, die mathematische Modelle einbeziehen, wurden entwickelt. Neue Herausforderungen aus stetig steigenden Qualitätsanforderungen sowie neue Ideen zur Bewältigung bekannter Probleme des Stranggießprozesses haben zu mehreren Fortschritten in der Automatisierung und Steuerung geführt.
Moderne Automatisierungssysteme für den Stranggießprozess verwenden mehrere mathematische Modelle zur Simulation der verschiedenen Gießphasen. Die Eingabedaten für diese Berechnungen werden in Echtzeit über den spezifischen Transportadapter von der Level-1-Automatisierung bezogen. Der Zielparameter des Gießprozesses wird durch das gegebene Produktionsprogramm oder den Bediener festgelegt. Ein Expertensystem berechnet die optimalen Werte für die Prozessparameter, kontrolliert die Produktionsqualität, führt das On-the-fly-Modellieren der verschiedenen Zustände des technologischen Prozesses durch und überprüft die Walzen- und Segmenteinstellung. Das Expertensystem ist Teil der Level-2-Automatisierung. Eine klare Softwarearchitektur und eine stabile Middleware-Plattform für den Datentransfer spielen eine wichtige Rolle für die erfolgreiche Interaktion zwischen verschiedenen Automatisierungssystemen, Expertensystem und Bedienern.
Die HMI (Human-Machine-Interface) führt die Bediener durch den Produktionsprozess. Die Interaktion des Betriebspersonals beschränkt sich auf qualitäts- und sicherheitsrelevante Aktivitäten. Eine Übersicht wichtiger Informationen wird auf dem Hauptdisplay dargestellt und Details sind über einen umfangreichen Satz dedizierter Bildschirme leicht zugänglich. Bedienerscreens werden in der Sprache und den Einheiten angezeigt, die das Betriebspersonal versteht. Das Gesamtsystem umfasst einen konfigurierbaren Satz von Anwendungen, und der Benutzer kann vordefinierte Texte auswählen anstatt sie einzugeben. Abb. 1 zeigt ein typisches Automatisierungssystem des Stranggießprozesses.
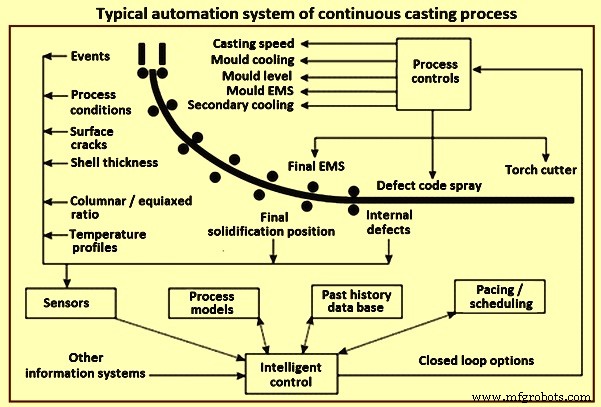
Abb. 1: Typisches Automatisierungssystem des Stranggießprozesses
Hierarchie des Automatisierungssystems
Bei der Entwicklung von Automatisierungs- und Steuerungssystemen für technologische Prozesse in einer Stranggießmaschine wird folgende Klassifizierung der Verantwortungsebenen, Anforderungen und des Systemverhaltens definiert:
Level-0-Automatisierung
Sie besteht aus der Steuerung einzelner Einheiten. Einzelne Einheiten innerhalb eines automatisierten Bereichs werden mit angeschlossenen Sensoren, Gebern, Drehgebern, Antrieben, Steuerungen und Steuerkreisen gesteuert. Direkte manuelle Steuerung erfolgt über die Einheit, die Antriebe und Verriegelungen, die wiederum vom Level-0-System gehandhabt werden. Die meisten Sicherheitsmechanismen sind ebenfalls auf dieser Ebene gespeichert.
Level-1-Automatisierung
Sie steuert Gruppen von Einheiten über SPS (speicherprogrammierbare Steuerung). Die von Level 1 gehandhabten Aufgaben umfassen die Steuerungssysteme mehrerer Geräte innerhalb eines automatisierten Bereichs. Steuerungsaufgaben werden normalerweise von SPS-Modulen und Mikrocontrollern in Echtzeit mit einer garantierten Systemantwortzeit von 20–150 ms für SPS-Steuerung und 10–20 ms für Mikrocontroller (z. B. Bewegungscontroller) ausgeführt. Aufgrund der strengen Antwortzeitbegrenzung können komplexe Produktionsprozessmodelle nicht implementiert werden; z. B. werden Aufgaben zur Materialverfolgung und Abdeckungsplanung mit mobilen Einheiten an andere Automatisierungsebenen delegiert.
Die Level-1-Funktionen für die Stranggießmaschine umfassen normalerweise: (i) Steuerung des Drehwerks, des Dummy-Bar-Wagens und der Pfanne; (ii) Bestimmung der Dummy-Bar-Position; (iii) Einstellung der Antriebswalzen; (iv) Breitenverstellung, Kokillenkonus und Kokillenspiegelkontrolle; (v) Regelung von Luft und Wasser gemäß den gewählten Sollwerten in der Primär- und Sekundärkühlung.
Level-2-Automatisierung
Level 2 ist für die Prozesssteuerung zuständig. Das Level-2-System spielt eine entscheidende Rolle bei der Bestimmung der Effizienz und Qualitätssicherung des Produktionsprozesses. Es verwaltet und überwacht den Gießprozess anhand von Anweisungen und Einstellungen, die vom Betriebsingenieur oder den relevanten Standards vordefiniert sind. Zusätzlich enthält jede Gießerweisung einen Satz Qualitätsbewertungsparameter, die die besten Bedingungen für die Herstellung der Zielproduktqualität anzeigen. Der Einsatz metallurgischer Modelle ermöglicht eine vollständige Automatisierung des Gießprozesses, wodurch die Notwendigkeit für Bediereingriffe minimiert wird. Das Prozessmodell verbindet alle Bereiche zur Optimierung der Gesamtleistung.
Das Level-2-System ist verantwortlich für Bereiche wie: (i) Produktionsqualitätssicherung; (ii) Prozesssteuerung und Übertragung von Befehlen und Parametern an Level 1; (iii) automatisierte Produktionsdatenerfassung; (iv) Simulation und Prognose des Systemzustands mit integrierten mathematischen Modellen des technologischen Prozesses; (v) Materialverfolgung; (vi) Optimierung der Materialhandhabung und Abdeckungsplanung mit mobilen Geräten; (vii) Warn- und Fehlersignalsystem, einschließlich Bewertung von Produktionsfehlern und Einstellzeiten.
Die Anforderungen an das Level-2-System für den Stranggießprozess umfassen: (i) Erfassung und Anzeige von Prozessparametern während des Gießens; (ii) Berechnung der 3D-Temperaturverteilung im Strang, an der Strangoberfläche und an den Kanten; (iii) Berechnung des Schalenwachstums, der Erstarungslänge, des Kantenschwunds, der Zunderbildung und anderer Gießeigenschaften; (iv) dynamische Positionierung des Strang-Sekundärkühlsystems; (v) Durchführung dynamischer Segmentanpassungen (Weichreduktion); (vi) Verfolgung der Materialänderungen und der Erstarungsposition; (vii) Annahme und Weiterleitung von Bediereingriffen.
Die normalerweise in der Level-2-Automatisierung enthaltenen Programme und Modelle umfassen: (i) Flüssigstahlflusskontrolle mit Stoppermechanismus; (ii) Kokillenspiegelkontrolle; (iii) Kokillenpulverniveau-Kontrolle; (iv) automatischer Gießstart; (v) Kokillenausbruchsverhinderungssystem; (vi) Kokillen-, Strang- und Endrühren; (vii) hydraulische Kokillenschwingung; (viii) Heat-Tracking-Modell; (ix) Echtzeit-Qualitätsbewertung; (x) Schnittoptimierungsmodell; (xi) Echtzeit-Strangerstarrungsmodell; (xii) Online/Offline-Erstarrungskurvenrechner; (xiii) dynamische mechanische Weichreduktion; (xiv) dynamische Sekundärkühlsteuerung; (xv) Gussprodukt-Markiermaschine; (xvi) optisches Produkterkennungssystem; (xvii) Prozessanalyse und Simulation; (xviii) metallurgisches Datenmanagement; (xix) Produktionsverzögerungserkennung; (xx) Gerätelebensdauerverfolgung; (xxi) Gussprodukthandling-Logistik, einschließlich Tertiärkühlung.
Bei der Implementierung von Level-2-Steuerfunktionen für den Stranggießprozess werden komplexe Datenstrukturen verwendet, um die verschiedenen technischen Begriffe für eine Domäne zu modellieren. Unter anderem wird die Abbildung der Problemdomäne mithilfe von Sprühplänen, Luftplänen, Referenztemperaturkurven, Gießpulvern, Gießparameterdatensätzen, Stahlsorten, chemischen Referenzanalysen, Stahlsortengruppen, Rissen und Probenabschnitten aus verschiedenen Blickwinkeln bezüglich typischer metallurgischer Probleme untersucht. Zudem erfordern mathematische Modelle, Steuermechanismen und Benutzeroberflächen eine vereinfachte, standardisierte Beschreibung des Stranggießprozesses, in der die Eigenschaften der realen Objekte, die für die Berechnung relevant sind, klar definiert sind – wie Strangführung, Kokille, Segment, Walze, Sprühdüse, Sekundärkühlsteuerkreis und Kühlsegmente. Diese Begriffe können leicht durch die Einführung prägnanter, domänenspezifischer Sprachen beschrieben werden.
Aufgaben von Level 1 oder Level 2 beim Stranggießen können nicht immer eindeutig klassifiziert werden. Schlussfolgerungen zur Platzierung und Verteilung jeder einzelnen Automatisierungsaufgabe werden durch die Lokalisierung der Eingabeparameter und Prozessdaten, mögliche Antwortzeiten des eingebetteten Modells, den benötigten Speicherplatz und den Autonomiegrad bestimmt. Anforderungen werden häufig zwischen den beiden Systemen verteilt, z. B. Materialverfolgung, und einige sogar dupliziert, z. B. Sicherheitsverriegelungen. Beide Systeme haben ihre eigenen Benutzeroberflächen, die normalerweise für die jeweiligen Automatisierungsaufgaben entworfen sind.
Level 3
Level 3 ist für die Produktionsplanung zuständig. Es befasst sich mit der Erstellung von Produktionsplänen, z. B. Gießprogramm, Arbeitsplanung und -vorbereitung, Lagerverwaltung, sowie Wartungsplanung, Stillstandszeiten und Wartungsaufgaben.
Softwarearchitektur des verteilten Level-2-Automatisierungssystems
Eine wichtige Anforderung an das Level-2-System ist die stabile und sichere Kommunikation der integrierten mathematischen Modelle mit dem Level-1-Steuerungssystem, dem Level-3-Planungssystem, angeschlossenen Datenbanken und dem Bedienpersonal der Stranggießmaschine. Bei der Gestaltung und Konfiguration des Level-2-Systems sind die Vielfalt der verschiedenen Komponenten, ihre Schnittstellen und angeschlossenen Datenquellen wichtig, und die Verhaltenslogik jedes einzelnen Components darf nicht unterschätzt werden.
Die in das Level-2-System integrierten mathematischen Produktionsprozessmodelle bilden den Kern des Prozessleitsystems. Durch Überwachung des tatsächlichen Prozessstatus können die Modelle kontinuierlich mit aktuellen Werten aus dem Level-1-System versorgt werden. Andererseits werden die Daten auch mit kurzfristigen Planungsresultaten sowie Material- und Auftragsdaten aus dem Level-3-System ergänzt. Die Berechnungsergebnisse und ein Gesamtüberblick über den Produktionsprozess werden an der Stranggießmaschine für das Bedienpersonal auf einer Benutzeroberfläche angezeigt. Notwendige Prozesssteuereingriffe durch das Bedienpersonal können sowohl über Level-1-Eingabemasken (z. B. Geschwindigkeitseinstellungen) als auch über die Level-2-Benutzeroberfläche (z. B. Änderung des Steuerregimes – Referenztemperatur und Sprühplankontrolle) vorgenommen werden.
Zur Implementierung solcher Systeme werden verschiedene Softwarearchitekturmuster verwendet, die häufig Modelle (Multi-Agenten-Architektur), Ereignis- und Messaging-Dispatcher (ereignisgesteuerte Architektur) und verteilte Dienste (serviceorientierte Architektur) umfassen.
Instrumentierung
Instrumente werden seit den Anfängen des Stranggießens an Stranggießmaschinen eingesetzt. Sie werden an jedem Hauptkomponenten zwischen Drehwerk oder Pfannenwagen und Auslaufröllchen für das Gussprodukt verwendet. Instrumente werden in Stranggießmaschinen umfangreich zur Überwachung von Variablen in der Pfanne, der Pfanne, der Kokille, der Sekundärkühlzone, der Strahlungszone und dem Auslaufröllchen eingesetzt (Abb. 2). Tatsächlich wird der verstärkte Einsatz von Instrumenten zur Messung und Steuerung von Gießparametern als einer der Hauptbeiträge zu den großen Produktivitäts- und Qualitätsgewinnen an Stranggießmaschinen angesehen.
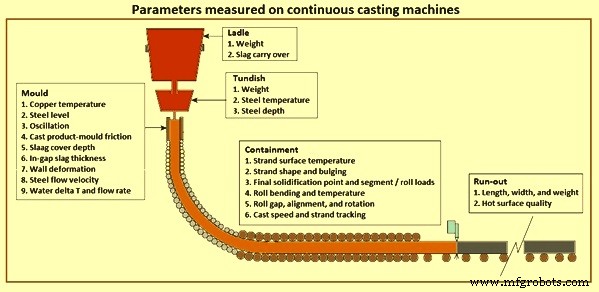
Abb. 2: An Stranggießmaschinen gemessene Parameter
Instrumente sind entscheidend für jedes Steuerungs- und Automatisierungssystem, und ihr Beitrag zum Erreichen moderner Produktivitäts- und Qualitätsstandards kann nicht überschätzt werden. Instrumente sind die „Augen“ des Steuerungs- und Automatisierungssystems, und mit heutiger Technologie ist permanente Instrumentierung für das Prozess- und Qualitätskontrollsystem verfügbar, um die wichtigsten Pfannen-, Pfannen- und Kokillenvariablen zu „sehen“.
Die Hauptfunktionen von Instrumenten im Stranggießprozess sind: (i) Messung der Parameter, die zur Steuerung der Leistung der mechanischen und metallurgischen Funktionen des Stranggießens verwendet werden; (ii) Zuweisung einer Qualitätsbewertung für jeden Gießabschnitt; (iii) Diagnose von Betriebs- und Maschinenproblemen; (iv) Entwicklung von Wissen, das Produktqualität und Produktivität mit dem Design und Betrieb der Gießmaschine korreliert.
Die Anzahl und Raffinesse der an Stranggießmaschinen eingesetzten Instrumente wächst rasant. Die Hauptgründe sind die stetig steigenden Anforderungen an höhere Produktivität und Gussproduktqualität sowie die Verfügbarkeit moderner Online-Digitalcomputer. Dies gilt besonders für Plattengießmaschinen, wo Qualitäts- und Produktivitätsanforderungen am strengsten sind. Früher lag der Schwerpunkt auf der Kokillininstrumentierung, da Kokillenpraktiken und -parameter den größten Einfluss auf Produktqualität und Produktivität haben. In letzter Zeit wurden jedoch bedeutende Fortschritte bei der Entwicklung und Anwendung von Instrumentierung an der Pfanne, der Pfanne, dem Führungsabschnitt und dem Auslaufröllchen erzielt.
Angesichts der gefährlichen Umgebung in der Sprühkammer der Sekundärkühlzone ist es nicht überraschend, dass das Steuerungssystem der Gießmaschine in dieser Zone häufig „blind“ für Änderungen kritischer Prozessvariablen wie der Strangoberflächentemperatur ist. Die hier verwendete Instrumentierung ist normalerweise temporärer Natur und wird daher auf experimenteller Basis eingesetzt. Andere wichtige Instrumentierungen umfassen jene zur Messung von Walzenzwischenwölbung, Dicke der erstarrten Schale und Kokillen/Strang-Reibung.
Modellierung des Stranggießprozesses
Die Modellierung des Stahl-Stranggießprozesses ist eine sehr komplexe Aufgabe und kann mit verschiedenen Arten mathematischer Modelle bewältigt werden. Derzeit ist es nicht möglich, alle während des vollständigen Stranggießprozesses auftretenden Effekte gleichzeitig zu erfassen und in Form eines einzigen umfassenden numerischen Modells darzustellen. Die natürliche Aufteilung in der Stranggießmodellierung bezieht sich auf den Versuch, das entstehende Problem während des tatsächlichen Gießens von flüssigem Stahl zu identifizieren, oder sich auf einen ausgewählten Prozessabschnitt zu konzentrieren, um die bestehende Technologie zu verbessern.
In der frühen Phase der Problemlösung war die korrekte Auswahl des Modelltypus und der zugehörigen Anpassungsmöglichkeiten an die Klasse des gelösten Problems eine schwierige Herausforderung. Theoretisch kann ein komplexeres Modell (d. h. „intelligenter“) leicht Fragen zu den primären technologischen Parametern des Gießprozesses beantworten. In der Praxis treten jedoch Einschränkungen auf. Selbst unter der hypothetischen Annahme, dass ein komplexes Modell als korrekt verifiziert wurde, führt es im besten Fall zu einer unnötigen Verlängerung der Rechenzeit, da das Modell viel mehr Parameter berechnet, als zur Lösung des definierten Problems nötig sind. Die zweite Gefahr durch Nicht-Synchronisation der Komplexität des gestellten Problems mit der „Intelligenz“ des verwendeten Werkzeugs ist das Problem der Verifikation der Modellparameter und ihrer Korrelation mit den Prozessdaten. Je theoretischer die Ausarbeitung des Modells, desto mehr Parameter und desto höher das Risiko nicht messbarer Parameter. Der letzte Punkt betrifft die Strategie der Wissensakquise für die Werte der erforderlichen Modellparameter. Mehrjährige Erfahrung in der Modellierung des Stranggießprozesses zeigt, dass die beste Wahl die experimentelle Messung aller messbaren Modellparameter ist. Dies kann durch Parameter wie die spezifische Wärme des gegossenen Stahls als Funktion der Temperatur, die Wärmeleitfähigkeit für den Stahl und die Viskosität veranschaulicht werden.
Physikalische Modellierung
Die physikalische Modellierung des Stranggießprozesses – z. B. die Verwendung von Wasser zur Simulation von flüssigem Stahl – ermöglicht erhebliche Einblicke in das Strömungsverhalten der flüssigen Stahlschmelze während des Stranggießens. Das bisherige Verständnis der Flüssigkeitsströmung im Stranggießprozess stammt hauptsächlich aus Experimenten mit physikalischen Wassermodellen. Diese Technik ist ein nützlicher Weg, um die Auswirkungen neuer Konfigurationen vor der Implementierung im Prozess zu testen und zu verstehen. Ein Vollskalenmodell hat den wichtigen zusätzlichen Vorteil der Bedienerausbildung und des Verständnisses.
Der Bau eines physikalischen Modells basiert auf der Erfüllung bestimmter Ähnlichkeitskriterien zwischen Modell und tatsächlichem Prozess durch Anpassung sowohl der Geometrie als auch der Kraftbilanzen, die die wichtigen Phänomene regeln. Für die Reproduktion des Flüssigstahlströmungsmusters mit einem Wassermodell müssen alle Verhältnisse zwischen den dominierenden Kräften in beiden Systemen gleich sein. Dies gewährleistet, dass die Geschwindigkeitsverhältnisse zwischen Modell und Stahlprozess an jedem Ort gleich sind. Die Größe einer dimensionslosen Gruppe gibt die relative Wichtigkeit zweier Kräfte an. Sehr kleine oder sehr große Gruppen können ignoriert werden, aber alle dimensionslosen Gruppen mittlerer Größe im Gießprozess müssen im physikalischen Modell angepasst werden. Eine geeignete geometrische Skala und Flüssigkeit müssen gewählt werden, um diese Anpassungen zu erreichen.
Es ist günstig, dass Wasser und Stahl sehr ähnliche kinematische Viskositäten aufweisen. Daher können Reynolds- und Froude-Zahlen gleichzeitig durch den Bau eines Vollskalen-Wassermodells angepasst werden. Die Erfüllung dieser beiden Kriterien ist ausreichend, um eine angemessene Genauigkeit bei der Modellierung isothermer Einphasenströmungssysteme wie Stranggießdüse und Kokille zu erreichen – was mit großem Erfolg geschehen ist.
Ein Vollskalenmodell bietet den zusätzlichen Vorteil der einfachen Prüfung von Maschinenkomponenten und der Bedienerausbildung. Tatsächlich liefert ein Wassermodell jeder geometrischen Skala für die meisten Strömungssysteme vernünftige Ergebnisse, solange die Geschwindigkeiten in beiden Systemen hoch genug sind, um voll ausgebildete turbulente Strömung und sehr hohe Reynoldszahlen zu erzeugen. Da die Strömung durch Pfannen- und Kokillendüsen gravitationsgetrieben ist, wird die Froude-Zahl normalerweise in jedem Wassermodell dieser Systeme erfüllt, wo hydraulische Drücke und Geometrien alle um den gleichen Betrag skaliert sind.
Physikalische Modelle müssen manchmal Wärmeähnlichkeitskriterien erfüllen. In physikalischen Strömungsmodellen stationärer Strömung in Pfannen und Pfannen ist beispielsweise die thermische Auftriebskraft groß im Vergleich zur dominierenden trägheitsgetriebenen Strömung, wie die Größe der modifizierten Froude-Zahl anzeigt, die daher im Modell gleich der im Flüssigstahlsystem gehalten werden muss. In Pfannen, wo Geschwindigkeiten schwer zu schätzen sind, ist es praktisch, das Quadrat der Reynoldszahl geteilt durch die modifizierte Froude-Zahl zu untersuchen, was als Grashof-Zahl bezeichnet wird. Trägheit ist in der Kokille dominant, daher kann thermischer Auftrieb dort ignoriert werden. Die relative Größe der thermischen Auftriebskräfte kann in einem Vollskalen-Heißwassermodell angepasst werden. Dies ist jedoch nicht einfach, da die Phänomene, die Wärmeverluste regeln, von Eigenschaften wie der Flüssigkeitsleitfähigkeit und spezifischen Wärme sowie der Gefäßwandleitfähigkeit abhängen, die im Modell und im Stahlgefäß unterschiedlich sind. In anderen Systemen, wie solchen mit niedrigen Geschwindigkeiten, Transienten oder Erstarung, ist das gleichzeitige Erfüllen der verschiedenen anderen für den Wärmeübergang wichtigen Ähnlichkeitskriterien praktisch unmöglich.
Die Komplexität des Stranggießprozesses und die ihn regelnden Phänomene (Abb. 3) machen ein physikalisches Modell schwierig. Mit der zunehmenden Leistungsfähigkeit von Computerhardware und -software ist die mathematische Modellierung jedoch zu einem wichtigen Werkzeug für die Steuerung aller Aspekte des Stranggießprozesses geworden.
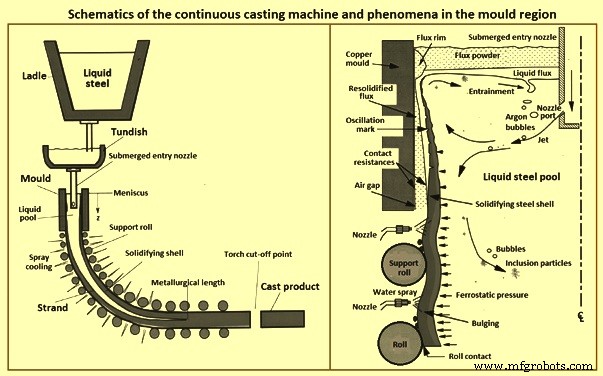
Abb. 3: Schematische Darstellung des Stranggießens und der Phänomene im Kokillenbereich
Rechnerische oder mathematische Modellierung
Heutzutage haben sinkende Rechenkosten und die steigende Leistung kommerzieller Modellierungspakete die Anwendung mathematischer Modelle als zusätzliches Werkzeug zum Verständnis komplexer Materialprozessschritte des Stranggießprozesses erleichtert. Rechnerische Modelle haben den Vorteil der einfachen Erweiterung auf andere Phänomene wie Wärmeübergang, Teilchenbewegung und Zweiphasenströmung, was mit isothermen Wassermodellen schwierig ist. Sie ermöglichen auch eine getreuere Darstellung der Strömungsbedingungen, die der flüssige Stahl erfährt. Beispielsweise ist kein physikalischer Boden nötig, der die aus einem Strang-Wassermodell austretende Strömung stört, und die Anwesenheit der sich bewegenden erstarrenden Schale kann berücksichtigt werden.
Mathematische Modelle können nun die meisten für den Stranggießprozess wichtigen Phänomene simulieren. Dazu gehören: (i) vollturbulente, transiente Fluiddynamik in komplexer Geometrie (Einlassdüse und Strangflüssigkeitspool), beeinflusst durch Argongasblasen, thermische und solutale Auftriebskräfte; (ii) thermodynamische Reaktionen innerhalb und zwischen Pulver- und Stahlphasen; (iii) Strömung und Wärmetransport innerhalb der flüssigen und festen Flusschichten, die auf der Stahloberfläche schwimmen; (iv) dynamische Bewegung freier Flüssigkeitsoberflächen und Grenzflächen, einschließlich Oberflächenspannungseffekten, Schwingungen und gravitationsinduzierter Wellen, und Mehrphasenströmung; (v) Transport von Überhitzung durch den turbulenten flüssigen Stahl; (vi) Transport von Lösungsmitteln (einschließlich Vermischung bei Sortenwechsel); (vii) Transport von komplexgeometrischen Einschlüssen durch die Flüssigkeit, einschließlich Auftrieb, turbulenter Wechselwirkungen und möglicher Einkapselung an Düsenwänden, Gasblasen, erstarrenden Stahlwänden und der Oberfläche; (viii) thermische, fluiddynamische und mechanische Wechselwirkungen im Meniskusbereich zwischen erstarrendem Meniskus, festem Schlackenrand, infiltrierendem flüssigem Fluss, flüssigem Stahl, Pulverschichten und Einschlussteilchen; (ix) Wärmetransport durch die erstarrende Stahlschale, die Grenzfläche zwischen Schale und Kokille (die Pulverschichten und wachsende Luftspalten enthält) und die Kupferkokille; (x) Stofftransport des Pulvers durch den Spalt zwischen Schale und Kokille; (xi) Verformung und Verschleiß der Kokillenwände und Stützwalzen; (xii) Nukleation fester Kristalle, sowohl in der Schmelze als auch an Kokillenwänden; (xiii) Erstarung der Stahlschale, einschließlich Dendriten-, Korn- und Mikrostrukturwachstum, Phasenumwandlungen, Ausfällungsbildung und Mikroseigerung; (xiv) Schwindung der erstarrenden Stahlschale durch thermische Kontraktion, Phasenumwandlungen und innere Spannungen; (xv) Spannungserzeugung innerhalb der erstarrenden Stahlschale durch äußere Kräfte (Kokillenreibung, Wölbung zwischen Stützwalzen, Abzug und Gravitation); (xvi) thermische Dehnungen, Kriechen und Plastizität (die mit Temperatur, Sorte und Abkühlrate variieren); (xvii) Rissbildung; (xviii) gekoppelte Seigerung auf mikroskopischer und makroskopischer Skala.
Die enorme Komplexität des Stranggießprozesses macht es unmöglich, all diese Phänomene gleichzeitig zu modellieren. Daher sind vernünftige Annahmen und die Entkopplung oder Vernachlässigung weniger wichtiger Phänomene notwendig. Quantitative Modellierung erfordert die Einbeziehung aller Phänomene, die das spezifische Interessengebiet beeinflussen. Daher benötigt jedes Modell einen spezifischen Zweck. Sobald die Governing Equations gewählt sind, werden sie normalerweise diskretisiert und mit Finite-Differenzen- oder Finite-Elemente-Methoden gelöst. Wichtig ist, dass eine angemessene numerische Validierung durchgeführt wird.
Numerische Fehler entstehen normalerweise durch zu grobe Rechengitter oder unvollständige Konvergenz beim Lösen nichtlinearer Gleichungen. Das Lösen eines bekannten Testproblems und die Durchführung von Gitterverfeinerungsstudien zur Erreichung gitterunabhängiger Lösungen sind wichtige Wege zur Modellvalidierung. Schließlich muss ein Modell an experimentellen Messungen sowohl im Labor- als auch im Anlagenmaßstab überprüft werden, bevor es vertraut werden kann, quantitative Vorhersagen des realen Prozesses für eine Parameterstudie zu treffen.
Der endgültige Test eines Modells ist, ob die Ergebnisse implementiert werden können und Verbesserungen erzielt werden – wie die Vermeidung von Fehlern im Stahlprodukt. Werksversuche sind letztlich für diese Implementierung nötig. Versuche sollten auf Basis von Erkenntnissen aus allen verfügbaren Quellen durchgeführt werden, einschließlich physikalischer Modelle, mathematischer Modelle, Literatur und Vorerfahrungen. Mit fortschreitender Rechenleistung spielen numerische Simulationswerkzeuge eine zunehmende Rolle bei zukünftigen Fortschritten im High-Tech-Stranggießen. Modellierung kann traditionelle Forschungsmethoden bei der Generierung und Quantifizierung des Verständnisses zur Verbesserung jedes Prozessaspekts ergänzen. Bereiche, in denen fortgeschrittene rechnerische Modellierung eine entscheidende Rolle für zukünftige Verbesserungen spielt, umfassen: (i) transiente Strömungssimulation; (ii) Kokillenflussverhalten; (iii) Konusdesign; (iv) Online-Qualitätsvorhersage und -kontrolle, besonders für neue Probleme und Prozesse wie Hochgeschwindigkeits-Strangguss, Dünnplattengießen und Bandgießen.
Zukünftige Fortschritte im Stranggießprozess werden nicht von Modellen, Experimenten oder Werksversuchen kommen. Sie werden von Ideen kommen, die von Menschen generiert werden, die den Prozess und die Probleme verstehen. Dieses Verständnis ist in Wissen verwurzelt, das durch Werkzeuge – einschließlich rechnerischer Modelle – bestätigt, vertieft und quantifiziert werden kann. Da sich die rechnerischen Werkzeuge weiter verbessern, nimmt ihre Bedeutung bei der Erfüllung dieser wichtigen Rolle zu, was zu zukünftigen Prozessfortschritten führt.
Das angenommene Berechnungsziel und die geforderte Genauigkeit sind der Schlüssel zur Modellauswahl. In mehreren Fällen ist die gewünschte Information die Kenntnis der metallurgischen Länge des Strangs und der Dynamik der Schalenstärkeänderungen. Dies ist der Fall, wenn ein Ort für die sogenannte Weichreduktion bestimmt werden muss. Wie es passieren kann, dass die Stranggießgeschwindigkeit geändert werden muss, wird ein Verfahren benötigt, das eine neue Kühlintensität bestimmt. Ein solches Problem erfordert nicht die Beantwortung einer Reihe von Fragen zu Spannungen im Strang, der gebildeten Struktur oder potenziellen Strangfehlern. Daher ist verständlich, dass das Modell natürlich auf eine Form vereinfacht wird, die noch eine glaubwürdige Antwort auf die zu lösenden Fragen liefert.
Wichtige Modelle in der Automatisierung und Steuerung des Stranggießprozesses
Einige der wichtigen Modelle, die in der Automatisierung und Steuerung des Stranggießprozesses verwendet werden, sind im Folgenden aufgeführt. Die Modelle werden normalerweise auf der Level-2-Automatisierungsebene integriert.
Dynamische Sekundärkühlsteuerung
Bei der dynamischen Sekundärkühlsteuerung gibt es eine dritte Dimension. Das Modellsetup bringt Präzision und Kontrollmöglichkeiten auf die nächste Dimension und ermöglicht völlig neue Philosophien für Sekundärkühlung und Weichreduktion. Beim Einrichten des Sekundärkühlsystems ist es Voraussetzung, alle bekannten Parameter zu berücksichtigen, die einen bekannten Einfluss auf die Berechnung des 3-dimensionalen Temperaturprofils des Strangs haben. Alle verschiedenen Düsentypen werden am Düsenprüfstand gemessen, um die Sprühwasserverteilung zu bewerten. Diese abgeleiteten Informationen werden in das Wartungs- und Einrichtsystem (MSS) des 3D-Modells eingegeben. Die visualisierte Sprühverteilung kann im Wartungssystem eingesehen werden.
Die exakten Positionen der Düsen in den Kühlzonen werden eingegeben und die Sprühverteilung einer Zone kann im MSS gesehen werden. Die Wärmentnahme einer Kühlzone wird unter Berücksichtigung der Wärmentnahme durch Sprühwasser, Walzen und Wärmestrahlung berechnet. Das MSS ermöglicht die Konfiguration aller kühlrelevanten Einstellungen so, dass die Sprühwasserverteilung in den Kühlzonen und die Anwendung von Kühlpraktiken für Stranggießmaschinen optimiert werden. Metallurgisches Know-how kann leicht in die Automatisierungseinrichtung integriert werden. Ein eingebautes Offline-Simulationssystem ermöglicht umfassende Tests neuer Parametereinstellungen vor der Anwendung im Produktionsprozess.
Das Level-2-Automatisierungssystem für die Sekundärkühlung stellt ein mathematisches Modell zur Berechnung der Temperaturen an der Strangoberfläche und im Stranginneren als Funktion des zu verwendenden Sprühplans, der Interpolationspunkte in der Referenztemperaturkurve oder in Bezug auf Zeitänderungen der Sprühwassermengen über die gesamte Maschine bereit. Das dynamische Sekundärkühlsteuerungssystem kann drei Steuerregime handhaben: (i) Temperaturregelung, (ii) Strangalter, und (iii) Sprühplankontrolle.
Im Temperaturregelungsregime berechnet das System die für die Strang-Sekundärkühlung benötigten Wassermengen, um die angegebene Referenztemperatur an der Strangoberfläche aufrechtzuerhalten. Das Strangalter-Regime ist eine Möglichkeit, den Sekundärkühlprozess zu steuern, wobei die Änderung der Parameter über einen bestimmten Zeitraum berücksichtigt wird. Mit dem Sprühplankontrollregime wird ein Sprühplan für die Sekundärkühlung erstellt, bei dem voreingestellte Sprühwassermengen einer bestimmten Gießgeschwindigkeit entsprechen. Wenn die Änderung der Gießgeschwindigkeit wirksam wird, werden die Sprühwassermengen sofort modifiziert, und die resultierenden Temperaturen an der Strangoberfläche werden dem Bediener angezeigt. Wenn Temperaturscanner im Werk eingesetzt werden, kann das dynamische Sekundärkühlsteuerungssystem sich an die von den Scannern gelieferten Werte anpassen, sodass die Koeffizienten der Strangtemperaturfeldberechnung an die gemessenen Werte angepasst werden können.
Dynamisches 3D-Sekundärkühlsystem
Die erste Generation der dynamischen Lösung war durch eine zweidimensionale Temperaturberechnung des Strangzentrums gekennzeichnet. Die Strangecken wurden vom Prozessmodell weitgehend vernachlässigt. Kontinuierliche Verbesserungen der Computerleistung haben es nun ermöglicht, die Temperatur an jedem Punkt im gesamten Strang in Echtzeit, im vollen dreidimensionalen Modus und in einer hinreichend feinen Diskretisierung zu berechnen, was sehr detaillierte Temperaturprofile für Strangoberfläche und Strangzentrum liefert.
Das Modell basiert auf einer expliziten Finite-Volumen-Näherung, die die Wärmeübertragungsgleichung löst und temperaturabhängige Materialeigenschaften wie Dichte sowie positionsabhängige Gussproduktdicke und -breite berücksichtigt. Das dynamische 3D-Sekundärkühlsystem bewertet den Wärmeübergang von der Gussproduktoberfläche durch Strahlung, Wärmeübergang an die Walzen, natürliche Konvektion und Sprühwasser genau. Weiterhin kann es sowohl für Sprühkühlung als auch für Luftnebelkühlung angewendet werden und berücksichtigt das Sprühverteilungsmuster der Düsen und die tatsächliche Sprühwassertemperatur. Dies gewährleistet eine genaue Vorhersage des Sprühkühlwärmeübergangs bis zu Temperaturen unter 700 °C, wenn das Leidenfrost-Phänomen verschwindet. Das Ergebnis ist eine noch präzisere Bestimmung des Strangoberflächen-Temperaturprofils und des endgültigen Punkts der Strangerstarrung.
Basierend auf den präzisen Temperaturberechnungen ermöglicht das dynamische 3D-Sekundärkühlsystem die Angabe der gewünschten Oberflächentemperatur nicht nur entlang der Stranglänge, sondern auch quer zur Strangbreite. Sogar die individuelle Steuerung des Wasserflusses und der Positionierung jedes Kühldüsens ist möglich. Die Steueralgorithmen berechnen die Wasserfluss-Sollwerte, um die Zielwerte der Strangoberflächentemperatur zu erreichen. Pyrometer-Messergebnisse zeigen eine hervorragende Übereinstimmung zwischen berechneten und gemessenen lateralen Strangtemperaturprofilen.
Die Anwendung des dynamischen 3D-Sekundärkühlsystems ermöglicht die Einführung völlig neuer Philosophien für die Einrichtung von Kühlpraktiken für kommende Herausforderungen im Stranggießen. Die Kombination mit beweglichen Sprühdüsen (3D-Sprays) liefert beispiellose Qualitätsergebnisse.
Das fortschrittliche dynamische 3D-Sekundärkühlmodell leitet korrekte Wasserflussraten selbst in transienten Gießsituationen ab – wie Sortenwechsel, Gießgeschwindigkeitsvariationen, unterschiedliche Pfannentemperaturen, Pfannenwechsel und am Anfang und Ende einer Gießsequenz. Die Wasserflussrate für jede Kühlzone wird berechnet, um ein definiertes Oberflächentemperaturprofil über die gesamte Gießsequenz aufrechtzuerhalten. Das Wartungssystem ermöglicht dem Prozessingenieur, Kühlpraktiken einfach zu ändern und stranggießwerksspezifisches Kühl-Know-how einzubringen. Das Offline-Simulationssystem wird verwendet, um die Wirkung der neuen Einstellungen in verschiedenen Gießsituationen vor der Nutzung im Produktionsprozess zu testen.
Dynamische Phasenberechnung der Materialeigenschaften
Um ein 3-dimensionales Temperaturprofil des Strangs zu berechnen, müssen Materialeigenschaften wie Enthalpie, Feststoffanteil, Dichte und Leitfähigkeit als Funktion der Temperatur bekannt sein. Falls diese Eigenschaften für eine gegebene Stahlsortenzusammensetzung experimentell bekannt sind, können diese Funktionen vom Prozessingenieur im MSS eingegeben werden, was sehr zeitaufwändig ist. Normalerweise kennt der Prozessingenieur diese thermophysikalischen Eigenschaften nicht. Das Softwaremodell berechnet alle thermophysikalischen Daten, die vom 3D-Modell verwendet werden. Die dynamische Phasenberechnung der Materialeigenschaften ist als Online-Tool verfügbar, um die Materialeigenschaften für die aktuelle Stahlsortenanalyse zu bestimmen.
Der traditionelle Ansatz besteht darin, die thermophysikalischen Eigenschaften für Sortengruppen mit einem vordefinierten Konzentrationsbereich der chemischen Analyse zu definieren. Mit der dynamischen Phasenberechnung können diese Daten für jede einzelne Stahlsorte berechnet werden. Dies macht die Vorhersage von Größen wie dem Punkt der vollständigen Erstarung am Strang und der Temperaturverteilung des Strangs während des Gießens genauer und ermöglicht präzise metallurgische Behandlungen, die zu einer verbesserten Produktqualität führen können. Weiterhin zeigt das Modell an, ob die aktuelle Stahlanalyse peritektisch ist oder nicht, und warnt den Bediener im Falle einer unerwarteten peritektischen Sorte. Dies kann das Risiko von Ausbrüchen verringern und die Qualität verbessern.
Die dynamische Phasenberechnung basiert auf thermodynamischen Modellen. Die Flüssig-Fest-Phasenumwandlung im hohen Temperaturbereich wird durch ein Gibbs-Energie-Modell in Kombination mit einem Mikroseigerungsmodell beschrieben. Für Fest-Fest-Phasenumwandlungen im niedrigen Temperaturbereich wird ein Avrami-Typ-Modell verwendet. Die freien Parameter der Modelle werden mit Hilfe experimentell gemessener Größen bestimmt. Die Verwendung von Offline-Simulationen der dynamischen Phasenberechnung zusammen mit dem 3D-Modell ermöglicht die metallurgische Entwicklung neuer Stahlsorten.
Traditionell werden Stahlsorten gruppiert und eine typische chemische Analyse für die Gruppe zur Bestimmung der Materialeigenschaften verwendet. Mit der dynamischen Phasenberechnung werden die Materialeigenschaften aus der tatsächlichen Stahlanalyse abgeleitet. Berechnungen können zeigen, dass es einen Unterschied im Punkt der endgültigen Erstarung von einem halben Meter oder mehr geben kann, wenn die Ergebnisse der tatsächlichen Stahlanalyse mit denen der Sortengruppenanalyse verglichen werden. Dies zeigt die Wichtigkeit einer Online-Berechnung der tatsächlichen Stahlsorte zur Verbesserung der Qualität der Gussprodukte.
Dynamische Spalt-Weichreduktion
Dynamische Spalt-Weichreduktion steht für dynamische Walzenspaltanpassung im Stranggießprozess. Dies wird durch speziell gestaltete Strangführungssegmente – bekannt als „intelligente Segmente“ – ermöglicht, bei denen die Walzenspalte ferngesteuert für Strangdickenänderungen und verbesserte innere Strangqualität angepasst werden kann. Basierend auf den Online-Informationen des dynamischen 3D-thermischen Tracking-Modells berechnet die dynamische Spalt-Weichreduktion dynamisch die Sollwerte des einstellbaren Walzenspalts.
Die Überwachung des Walzeneingriffs, abhängig vom Erstarungszustand (flüssig, breiig oder fest) und dem berechneten Strangdickenprofil, ist ein entscheidender Faktor für präzise Walzenanpassungen und damit verbesserte Produktqualität. Ein optimierter Walzeneingriff reduziert auch übermäßige Kräfte auf den Strang und verringert den Walzenverschleiß. Die präzisere Steuerung der Walzenspalte ermöglicht die Implementierung zusätzlicher Gießstrategien wie Flüssigkernreduktion und absichtliche Wölbungs-Weichreduktion. D.h. eine absichtliche dynamische Spalterhöhung vor dem Weichreduktionsbereich ermöglicht eine höhere Dickenreduktion in diesem Bereich. Dies verbessert die Gießflexibilität und Produktqualität weiter.
Die dynamische Spalt-Weichreduktion ermöglicht die freie Definition von Szenarien für Anfahren, Pfannenwechsel und Auslaufstrategien basierend auf Strangdicke, Stahlsorte und Gießstatus. Auf diese Weise können Walzenschäden und Produktionsunterbrechungen, die durch das unterschiedliche Gießverhalten des kalten Stranganfangs oder -endes entstehen können, vermieden werden.
Düsen-Experte für frühzeitige Erkennung verstopfter Düsen
Kühlwasser wird durch Düsen auf den Strang gesprüht, um eine gleichmäßige Kühlung des Stahls zu erreichen. Wenn jedoch eine oder mehrere dieser Düsen verstopft sind, kann ein Abschnitt des Strangs nicht gleichmäßig auf die erforderliche Temperatur gekühlt werden. Dies kann zu Oberflächenfehlern führen, und das Gussprodukt muss möglicherweise herabgestuft werden. Auch der Segmentwechsel an der Stranggießmaschine ist eine Schwierigkeitsquelle. Schläuche können leicht reißen oder klemmen. Angesichts der Folgen von Leckagen oder verstopften Düsen verbringen Wartungspersonal viele Arbeitsstunden damit, zu prüfen, ob Düsen ordnungsgemäß funktionieren.
Der Düsen-Experte hilft, verstopfte Düsen und defekte Schläuche an Stranggießmaschinen zu erkennen und stellt so sicher, dass der Strang gleichmäßig gekühlt wird für die Produktion von hochwertigem Stahl. Er überwacht automatisch den Zustand der Düsen während des Gießprozesses. Das Modell kann auch manuell während Gießpausen aktiviert werden. Der Vorteil: Der Düsenstatus kann nach Wartungsarbeiten oder Segmentwechseln überprüft und sofort repariert werden, bevor der Gießprozess neu gestartet wird.
Die Modellberechnung berücksichtigt Parameter wie Düsentyp (Messwerte vom Düsenprüfstand), Höhe zwischen Druckmessgerät, Wasserdruck, Rohrlängen, Rohrdurchmesser und Düsenpositionen. Jegliche Modifikationen am Sekundärkühlsystem – z. B. Verwendung anderer Düsentypen – erfordern eine Änderung im Setup des Düsen-Experten, um korrekte Berechnungsergebnisse zu erhalten.
Der Düsen-Experte basiert auf statistischen Modellen und gibt das Verstopfungsverhältnis in jeder Zone an (z. B. Zone-2-Düsen zu 10 % verstopft mit 96 % Wahrscheinlichkeit). Bediener müssen nur Zonen inspizieren, für die ein Alarm generiert wird. Berechnungen beginnen automatisch mit dem Gießstartsignal, und der Zustand der Düsen wird während des gesamten Gießprozesses überwacht. Mehrere Alarme helfen, Leckagen, verstopfte Düsen und sogar falsch installierte Düsen an einem Segment zu erkennen.
Intermix-Experte
Er verbessert den Ertrag durch vorherige Simulationen. Beim Sequenzgießen findet eine Vermischung von Stahlsorten in der Pfanne und damit im Strang bei jedem Pfannenwechsel statt. Basierend auf der chemischen Zusammensetzung des Stahls berechnet der Intermix-Experte, ob die gemischten Stahlbereiche für die vorgesehene Produktanwendung verwendet werden können oder ob der Stahl herabgestuft oder sogar verschrottet werden muss. Informationen aus Pfannenströmungsexperimenten in Kombination mit Analyseergebnissen von Stahlproben aus erstarrten Produkten gewährleisten einen hohen Grad an Genauigkeit der Intermix-Vorhersagen bezüglich der tatsächlichen Zusammensetzung der gemischten Stahlbereiche.
Der Intermix-Experte bestimmt Spuren des zuvor gegossenen Heats im aktuellen Heat. Stahlvermischung findet nicht nur in der Pfanne, sondern auch in der Kokille und den oberen Teilen des Strangs statt. Die Vermischung in diesen Bereichen wird durch ein Mischbox-Typ-Untermodell des Intermix bewertet, das die Berechnung der chemischen Zusammensetzung des Stahls an jeder Position entlang des gegossenen Strangs ermöglicht.
Pfannenwechsel oder der Einsatz von Trennplatten werden individuell behandelt. Intermix-Berechnungen werden zyklisch für ausgewählte chemische Elemente ab dem „Pfannen-Öffnen-Ereignis“ eines neuen Heats durchgeführt. Die endgültige Entscheidung über die Kompatibilität von in Sequenz gegossenen Heats wird durch die Heat-Zuordnungsfunktion des Intermix getroffen. Die Konzentrationsprofile bestimmter kritischer Elemente, die Einfluss auf die endgültige Produktdisposition (Prime, herabgestuft, oder völlige Ablehnung) haben, werden bestimmt. Eine Abweichung wird erkannt, wenn eines der kritischen Elemente nicht der Stahlsortenspezifikation entspricht.
Der volle Nutzen des Intermix-Modells wird durch Kombination der Modellausgabe mit dem Ertrags-Experten-Modell erzielt, das maximalen Prime-Qualitätsertrag durch Anwenden von Schnittlängenoptimierung auf inkompatible Stahlbereiche entlang des Strangs, die als Schrott ausgewiesen sind, sicherstellt.
Prozessingenieure arbeiten mit der leistungsstarken Simulationsumgebung, die die Simulation beliebiger Kombinationen verschiedener Stahlsorten ermöglicht. Eingabeparameter wie Analyse, Pfannengewicht und Strangabmessungen können einfach eingegeben und modifiziert werden, und die berechneten Ergebnisse werden in der HMI sichtbar gemacht. Graphen werden für einzelne Analyseelemente oder Kombinationen mehrerer Elemente angezeigt. Wertvolle Informationen wie Volumenkonzentration, gemischte Stranglänge, Schrottlänge und Heat-Bereiche am Strang werden am unteren Rand der Graphen angezeigt.
Die Modellkonfiguration kann einfach im MSS vorgenommen werden. Der Prozessingenieur kann wählen, welche chemischen Elemente zur Bestimmung des Intermix für jede Sortenverbindung verwendet werden. Eine leistungsstarke Simulationsumgebung ermöglicht die Simulation des Mischverhaltens zweier verschiedener Sorten, und die berechnete Volumenkonzentration, die berechnete Analyse entlang des Strangs und die Heat-Bereiche einschließlich möglicher Schrottabschnitte werden angezeigt.
Geschwindigkeits-Experte
Das Geschwindigkeits-Experten-Modell dient der optimalen Gießgeschwindigkeit in jeder Gießsituation. Die Wahl einer geeigneten Gießgeschwindigkeit an der Stranggießmaschine ist von hoher Bedeutung. Mehrere Aspekte (z. B. Qualität, Sicherheit, Maschinengrenzen und Produktionsanforderungen) beeinflussen die Wahl der Gießgeschwindigkeit. Diese Aspekte sind häufig widersprüchlich: Erhöhte Produktion erfordert hohe Gießgeschwindigkeit, während Sicherheitsanforderungen die Gießgeschwindigkeit begrenzen. Normalerweise haben mehrere Stranggießereien selbstentwickelte Softwarelösungen zur Berechnung der Gießgeschwindigkeit unter Berücksichtigung verschiedener Aspekte. Das Ziel des Geschwindigkeits-Experten ist es, die meisten Aspekte abzudecken und ein einfach zu wartendes Werkzeug bereitzustellen, das dem Prozessingenieur ermöglicht, das Verhalten des Geschwindigkeits-Experten an spezielle Bedürfnisse anzupassen.
Der Geschwindigkeits-Experte berechnet zyklisch die optimale Gießgeschwindigkeit. Die Berechnung basiert auf verschiedenen Regeln, die die verschiedenen Aspekte berücksichtigen und in der Geschwindigkeits-Experten-Praxis spezifiziert sind. Jede Regel bestimmt einen Geschwindigkeitsbereich, der ihre Anforderungen erfüllt. Der Geschwindigkeits-Experte bestimmt zunächst die Schnittmenge all dieser Geschwindigkeitsbereiche. Wenn die Schnittmenge nicht leer ist, wählt er eine Gießgeschwindigkeit gemäß der vordefinierten Strategie – maximaler Geschwindigkeit, Zielgeschwindigkeit oder Vermeidung von Geschwindigkeitsänderungen, solange die tatsächliche Gießgeschwindigkeit im gültigen Bereich liegt. Wenn ein Konflikt zwischen den Regeln besteht, ist die Schnittmenge leer. In diesem Fall wird die vorgewählte Konfliktlösestrategie angewendet: (i) Priorität (niedrigere Prioritätsregeln werden vernachlässigt, bis eine Lösung gefunden wird), oder (ii) Minimum der maximalen Geschwindigkeit (die kleinste aller maximalen Geschwindigkeiten wird gewählt).
Auf der Online-HMI kann der Gießmaschinenbediener die Geschwindigkeitsbereiche aller Regeln und die abgeleitete optimale Gießgeschwindigkeit einsehen. Der Bediener kann die Prioritäten der verschiedenen Regeln, die Strategie und die Konfliktlösestrategie ändern, um die Berechnung bei Bedarf fein abzustimmen. Geschwindigkeitssollwerte werden an Level 1 gesendet und können automatisch ausgeführt werden.
Das MSS wird verwendet, um die Geschwindigkeits-Experten-Praxis unter Berücksichtigung von: (i) qualitätsbezogenen Regeln bestehend aus Qualitäts-Experten-Regel, Minimal-/Ziel-/Maximalgeschwindigkeit für die Stahlsorte, Überhitzung, Mn/S-Verhältnis, niedrigem Pfannengewicht und optimaler Weichreduktion; (ii) produktionsbezogenen Regeln bestehend aus Heat-Taktung, Gießstart und Freiräumen; (iii) sicherheitsbezogenen Regeln bestehend aus Maschinenschutz und Prognoseberechnung für Minimal- und Maximalgeschwindigkeit zu definieren.
Optimale Weichreduktion kann erreicht werden, wenn der endgültige Erstarungspunkt am Ende eines Strangsegments liegt. Eine Vorab-Berechnung unter Annahme stationärer Bedingungen bestimmt die erforderlichen Gießgeschwindigkeiten für jedes Strangsegment.
Ertrags-Experte
Das Ziel des Ertrags-Experten ist es, Schrott zu minimieren und den Ertrag zu optimieren. Er berücksichtigt Schrottanteile, Qualitätsfehler, Gewichtsbeschränkungen, Probenabschnitte und Breitenänderungen, während die maximale Anzahl geplanter Produkte produziert wird. Wichtige Merkmale des Ertrags-Experten sind: (i) Optimierung der Produktlänge oder des Produktgewichts im Falle von Schrottabschnitten oder qualitätsbezogenen Fehlern; (ii) Terminierung von Kokillenbreitenanpassungen; (iii) Schrottabschnitts-Zuordnungsalgorithmen; (iv) Optimierungsschritte können online und offline geschaltet werden; (v) Wiedergabe von Schnittlängenoptimierungsschritten, sogar in tatsächlichen Produktionssituationen.
Qualitäts-Experte
Der Qualitäts-Experte bestimmt die Definitionen für qualitätsbezogene Prozessparameter, verfolgt die tatsächlichen Daten während der Produktion, sagt die Qualität der Gussprodukte voraus und bestimmt automatisch die nachfolgende Produktdisposition. Er unterstützt die Stranggießmaschinenbediener durch Online-Qualitätswarnungen und eine Vorschau der Qualität der gegossenen Stränge in der Gießmaschine. Der Qualitäts-Experte gibt es in zwei unterschiedlichen Typen, unterschieden durch grundlegende oder umfassende Produktqualitätsbewertungsfähigkeit.
Alle verfolgten Informationen und Berechnungsergebnisse können vom Produktionsmodul des Qualitäts-Experten in das sogenannte Discovery-System übertragen werden. Dieses System ist der langfristigen Archivierung und Auswertung der riesigen Menge verfolgter Informationen gewidmet.
Herstellungsprozess
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Fortschrittliche Automatisierungs- und Steuerungssysteme für Sinteranlagen
- Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Strangguss von Stahl: Prozess, Technologie und Vorteile
- Stahlqualität verbessern durch kontaktloses elektromagnetisches Rühren beim Stranggießen
- Druckguss: Funktionsweise, Heiß- & Kaltkammer, Anwendungen