



Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
Automatisierungssteuerung und Modellierung des Elektrolichtbogenofens
Der Elektrolichtbogenofen (EAF) stellt den Hauptprozess in der Schrott-/DRI- (direktreduziertes Eisen) basierten Stahlerzeugung dar und ist nach dem Hochofen-Konverter-Verfahren der zweitwichtigste Stahlproduktionsweg weltweit. Er ist das zentrale Verfahren für das Recycling von Eisenschrott. Er wurde 1889 von Paul Héroult erfunden und zunächst hauptsächlich für die Produktion von Sonderstählen genutzt, etablierte sich aber im späteren 20. Jahrhundert als einer der Hauptstahlerzeugungsprozesse.
Im Vergleich zur Hochofen-Grundofen-Route reduziert die EAF-Stahlerzeugung den Energieverbrauch um bis zu 61 % und die CO₂-Emissionen um rund 77 %. Die Prozesseffizienz und -produktivität haben sich durch technische Verbesserungen drastisch gesteigert, darunter (i) der verstärkte Einsatz von Sauerstoff, Kohlenstoff und anderen chemischen Energiequellen, (ii) Schaumschlacke und (iii) Nachverbrennung von Kohlenmonoxid. Dennoch besteht ein erhebliches weiteres Optimierungspotenzial. Dies zeigt sich in der Differenz zwischen dem theoretischen Energiebedarf von ca. 400 kWh/t für das Schmelzen und Erhitzen des Schrotts und dem tatsächlichen durchschnittlichen Verbrauch moderner EAF von ca. 375 kWh/t elektrischer Energie plus einer ähnlichen Menge chemischer Energie, was einem Gesamtwirkungsgrad von etwa 50 % entspricht.
Heute werden EAF mit erhöhten Lichtbogenspannungen und Sekundärströmen betrieben, um die Produktivität zu steigern. Leistungen von bis zu 300 MVA werden erreicht. Ein solch hoher Lichtbogenleistung erfordert eine präzise Steuerung des Einschmelzprozesses. Ein Lichtbogen, der seine hohe Leistung auf die Ofenwände richtet, verursacht massive Schäden. Durch Vermeidung dieses unerwünschten Verhaltens werden Stillstandszeiten minimiert und eine hohe Ofenproduktivität aufrechterhalten. Hierfür muss eine geschlossene Regelung der Leistung eingerichtet werden, die auf Ereignisse im Einschmelzfortschritt reagiert – insbesondere auf nicht mit Schrott oder geeigneter Schaumschlacke bedeckte Ofenwände. Der entscheidende Punkt ist die Gewinnung dieser Prozessinformationen.
Messung und Modellierung
Die für Analyse und Optimierung notwendigen Parameter können in vielen Fällen aufgrund der extremen Bedingungen im Ofen nicht direkt gemessen werden. Beispielsweise lassen sich Temperatur und Zusammensetzung von Schmelze und Schlacke nur durch Stichproben und mit Verzögerung durch die Probenanalyse bestimmen. Zwar werden Methoden für direkte, kontinuierliche Messungen entwickelt, doch sind sie für die meisten Öfen noch nicht verfügbar. Auch Werkversuche zur Evaluierung verschiedener Optimierungsstrategien sind oft aufgrund hoher Kosten oder Sicherheitsbedenken nicht durchführbar. Daher sind mathematische Modelle eine wertvolle Informationsquelle für ansonsten unbekannte Prozessparameter. Simulationen bieten zudem eine kostengünstigere, schnellere und sicherere Alternative zu Werkversuchen. Für den EAF wurde eine breite Palette von Modellen mit unterschiedlichen Zwecken und Modellierungsansätzen entwickelt.
Der EAF kann als chemischer Reaktor beschrieben werden, der Elektrizität nutzt, um Schrott in Flüssigstahl umzuwandeln. Der Trend in der EAF-Entwicklung geht zu höherer Produktivität durch Erhöhung der Lichtbogenspannung und höherer Ströme für schnelleres und effizienteres Schmelzen. Höhere Spannung und Strom können jedoch bei unzureichender Schlackenbedeckung enorme Schäden an der Feuerfestauskleidung verursachen. Die gängige Steuerung des Einschmelzens erfolgt derzeit über die Trafostufenumschaltung basierend auf der Energiezufuhr. Dabei werden keine Online-Informationen zur Prozesssteuerung genutzt; die Bediener passen den Sollwert manuell anhand von Betriebsdiagrammen an.
Die wachsende Komplexität des EAF-Prozesses in Kombination mit steigenden Anforderungen an Produktivität und reduzierte Umweltbelastung erfordert Steuerungsstrategien, die die Systemdynamik berücksichtigen und eine Anpassung statischer voreingestellter Betriebspunkte in Echtzeit ermöglichen. Mit steigender Produktivität muss der Bediener schneller entscheiden. Im „State-of-the-Art“-EAF-Prozess ist Automatisierung erforderlich, um den Bediener zu unterstützen.
Konventionelle und moderne Automatisierung
Die konventionelle EAF-Automatisierung zielt hauptsächlich auf (i) die Automatisierung des elektrischen Regimes, (ii) die Automatisierung des thermischen Regimes und (iii) die Positionierung der EAF-Elektroden. Ein modernes, leistungsfähiges Prozessleitsystem gewährleistet einen sicheren und benutzerfreundlichen Anlagenbetrieb auch unter schwierigen Bedingungen. Es bietet hohe Zuverlässigkeit und Verfügbarkeit für einen reibungslosen Prozess.
Automatisierungslösungen in der EAF-Stahlerzeugung eignen sich für neue und bestehende Öfen jeder Größe. Sie optimieren die Produktion einer breiten Palette von Stahlsorten – einschließlich Kohlenstoffstählen, Edelstählen und Sonderstählen – bei variablen Beschickungsverhältnissen von Schrott, DRI und Roheisen. Dies führt zu weniger Stahlbehandlungskorrekturen, minimalen Ausschusschargen und exakter Einhaltung enger Produktionspläne als Basis für Just-in-Time-Lieferung an nachgelagerte Verarbeitungseinheiten.
Die automatisierte Prozesssteuerung basiert auf mehreren Echtzeitmessungen, z. B. Temperatur im Kühlsystem, Ofengeräusch, Klirrfaktor des Stroms, Vibration des Ofengefäßes und Abgasanalyse. Der Einsatz automatisierter Prozesssteuerung kann zu einer Reduzierung der Einschaltzeit, Optimierung des eingespritzten Kohlenstoffs, Lichtbogenstabilisierung und Reduzierung der Ausschaltzeit führen.
Angesichts der großen Komplexität der spezifischen Verfahren der Stahlerzeugung im EAF erfordert der komplexe Betrieb dieses technologischen Aggregats die systematische Abdeckung der Schritte: (i) Quantifizierung und Aufrechterhaltung eines bestimmten vorgeschriebenen technologischen Zustands (Trägheitszustand) für das Aggregat, erreichbar durch konventionelle Normalautomatisierung, und (ii) komplexe EAF-Automatisierung, die auf der Steuerung der Prozesse zur Erreichung der maximalen Zielfunktion gemäß dem mathematischen Modell beruht.
Die EAF-Automatisierungslösung kombiniert die Vorteile von SPS- (speicherprogrammierbare Steuerung) basierten Automatisierungssystemen (bewährte Qualität und Stabilität, niedrige Hardwarekosten, feinkörnige Skalierbarkeit, zuverlässige Prozesssteuerung, benutzerfreundliche Bedienung, klare Visualisierung, leistungsstarke Engineering-Tools) mit spezifischen Technologielösungen, die auf die besonderen Bedürfnisse der Anlage zugeschnitten sind.
Die Basisautomatisierung nutzt hochgeschwindige mikroprozessorbasierte Systeme für technologische und sequenzielle Steuerungen. Das Automatisierungssystem ist in mehrere Automatisierungseinheiten unterteilt, die koordiniert die erforderlichen Aufgaben ausführen. Jede Einheit ist mit der zugehörigen elektrischen Peripherie verbunden, normalerweise über Remote-I/O (Eingang/Ausgang) für Sensorik und Aktorik. Die Bedien- und Überwachungsaufgabe über das HMI (Human Machine Interface) bereitet die wachsende Menge an Prozessinformationen so auf, dass der Bediener eine klare, leicht verständliche Darstellung der Anlage erhält. Das HMI-System unterstützt eine einfache und systematische Bedienung des EAF.
Das EAF-Prozessleitsystem auf Level 1 umfasst Basisautomatisierung und technologische Steuerungsfunktionen, um die EAF-Stahlerzeugung effektiv und sicher zu ermöglichen. Eine benutzerfreundliche und redundante HMI-Konfiguration in Kombination mit dem Einsatz modernster fehlersicherer Steuergeräte gewährleistet hohe Verfügbarkeit des Automatisierungssystems. Typische Merkmale der EAF-Prozesssteuerung sind:
- Einstellbare Profile – Das Gesamtautomatisierungskonzept ermöglicht die Definition individueller Produktionsschemata für Trafostufenschalter, Drosselstufenschalter, Elektrodensteuerkurven, Brenner, RCBs (Refining Combined Burner) und Injektoren, die die Bedieneraktionen minimieren.
- Modulare Struktur – Hochentwickelte Standardlösungen erleichtern die Implementierung von Logik und Kommunikation zu externen Systemen wie Schrottplatz, Entstaubungsanlage, Materialhandling, Kohlenstoff-/Kalkinjektion, Schaumschlackensteuerung, Abgasanalysatorsystem und Kraftwerk.
- System- und Prozessdiagnose – Diagnosefunktionen wie Zustandsüberwachung, Schicht-/Tages-/Monatsberichte und Trendaufzeichnung unterstützen einen störungsfreien und zuverlässigen EAF-Betrieb.
- Software-Simulation – Alle implementierten Funktionen werden gemäß spezifischen Betriebsregeln simuliert, z. B. Hydraulikstation, Bewegungen und Prozessabläufe. Die Simulation des kompletten Schmelzzyklus verifiziert die korrekte Funktionalität der Automatisierungssoftware.
Modernste Messtechnik
Fortgeschrittene moderne Automatisierungslösungen nutzen ebenfalls modernste Messtechnik. Typische Messgeräte wie Temperatur/Celox-Handlanze sind Standardwerkzeuge in der Elektrostahlerzeugung. Zur weiteren Leistungssteigerung des EAF können folgende Messsysteme eingesetzt werden: (i) berührungslose Temperaturmessung, (ii) kontinuierliches EAF-Abgasanalysesystem und (iii) Roboter-Systeme für Temperatur- und Celox-Messung sowie Probenahme.
Das neue berührungslose Temperaturmesssystem, vollständig in die RCB-Technologie integriert, bietet eine perfekte Methode zur genauen Vorhersage des Abstichzeitpunkts während der Einschaltphase. Die gemessene Temperatur wird mit Regelmodellen für reproduzierbare Ergebnisse und einen konsistenten Prozess ausgewertet. Das berührungslose Temperaturmesssystem umfasst drei Hauptfunktionen: (i) Brennermodus, in dem das System während der Einschaltzeiten als Brenner zur Vorwärmung des Schrotts mit verschiedenen Leistungseinstellungen genutzt werden kann, (ii) Lanzenmodus, in den das System umschaltet, sobald der Schrott so weit erhitzt ist, dass eine Reaktion zwischen Kohlenstoff, Eisen und Sauerstoff eintritt, und einen Überschall-Sauerstoffstrom bereitstellt, (iii) Temperaturmodus, in den das System vom Lanzenmodus umschaltet, wenn ein definierter Homogenisierungsgrad der flüssigen Phase erreicht ist, und der Temperaturmesszyklus starten kann. Abb. 1 zeigt das Schema des RCB-Temperatursystems.
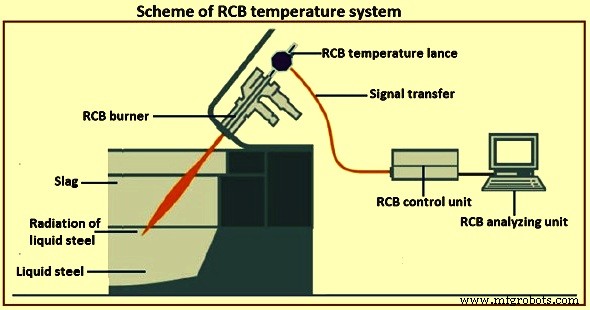
Abb. 1 Schema des RCB-Temperatursystems
Durch dieses Verfahren entfällt der Bedarf an Lanzen für die Temperaturmessung. Dies resultiert in einem hohen Sicherheitsniveau für die Bediener und reduzierten Verbrauchskosten. Der Energieverbrauch sinkt. Das System ermöglicht eine exakte Abstichvorhersage mit mehreren Vorteilen: (i) Produktivitätssteigerung durch Reduzierung der Ausschaltzeit, (ii) reproduzierbare Ergebnisse für einen konsistenten Prozess, (iii) Senkung der Betriebs- und Verbrauchskosten, (iv) Verringerung des Energieeinsatzes durch präzises Abstichen.
Das kontinuierliche EAF-Abgasanalysesystem ist eine Lösung für die EAF-Abgasmessung, die eine vollautomatische kontinuierliche Gasanalyse durchführt. Die Gasprobenahmevorrichtung wird im wassergekühlten primären EAF-Abgasrohr platziert. Das Abgas wird während der Einschaltzeit kontinuierlich analysiert, während der Ausschaltzeit erfolgt eine vollautomatische Sondenspülung und -reinigung. Damit ermöglicht das System einen nahezu wartungsfreien Betrieb, selbst unter den extrem heißen, korrosiven und staubbeladenen Bedingungen an der Probenahmestelle direkt nach dem EAF-Bogen.
Automatisierungssystemarchitektur
Das Automatisierungssystem hat normalerweise eine modulare Struktur. Es deckt jede Ebene von der Basis-Anlagensteuerung (Level 1) bis zur Integration mit Produktionsverfolgungsfunktionen und Management von Fertigungsaufträgen im Fortschritt (Level 3 und Level 4) ab. Spezifische Prozesssteuerungsmodule optimieren den Betrieb und bieten Shopfloor-Mitarbeitern und Prozesstechnologen wesentliche Unterstützung. Die Anlagenbereichs-Automatisierungssysteme können mit modernsten Technologielösungen zur Optimierung von Energieeinsparungen und Produktivität kombiniert werden. Zudem setzen die Automatisierungslösungen innovative Sensoren ein, die zusammen mit ausgeklügelten Regelmodellen eine dynamische Echtzeitsteuerung ermöglichen.
Die EAF-Prozesssteuerung bietet eine vollautomatische End-to-End-Lösung für die Elektrodensteuerung in Drehstrom-EAF. Sie regelt und justiert den Lichtbogen dynamisch und nutzt die Elektroden am effizientesten. Die Lösung basiert auf künstlicher Intelligenz zur Optimierung des Schmelzprozesses. Sie umfasst auch ein Einschmelz-Steuermodul mit Schmelzprogrammen zur genauen Reproduktion des Schmelzprozesses für maximale Ofenproduktivität. Die Elektrodensteuerung und ihre Zusatzmodule können in jede Systemumgebung und Architektur integriert werden. Es gibt drei grundlegende Steuerungssysteme für die Prozesssteuerung im EAF: (i) das Elektrodensteuerungssystem, (ii) das Schaumschlacken-Steuerungssystem und (iii) das zustandsbasierte Schrottschmelzsystem.
Elektrodensteuerungssystem
Es ist das zentrale Steuerungssystem für den EAF. Ansätze für eine automatisierte Leistungssteuerung basieren normalerweise auf Auswertungen von Lichtbogenstrom und -spannung. Andere Messtechniken sind aufgrund der extremen Ofenumgebungsbedingungen häufig nicht anwendbar.
Das Elektrodensteuerungssystem ist ein geschlossenes Regelkreissystem. Die Grundaufgabe ist die Steuerung der Elektrodenposition, genauer die Aufrechterhaltung des elektrischen Betriebspunkts. Die Leistung dieser Grundaufgabe beeinflusst maßgeblich mehrere Key Performance Indicators (KPIs) des Stahlwerks, wie spezifischen elektrischen Energieverbrauch, Elektrodenverbrauch und Produktivität. Sie ist auch entscheidend für die Reduzierung der Belastung mechanischer und hydraulischer Systeme sowie für die Begrenzung von Netzstörungen. Allgemein gilt, dass die beste Leistung dieser Grundaufgabe durch impedanzbasierte Elektrodensteuerung erreicht wird. Grundlegende Zusatzfunktionen zur Reduzierung von Überstrom, Kurzschlüssen und Elektrodenbrüchen sind State-of-the-Art und halten Stillstandszeiten minimal. Eine Anpassung an die Charakteristiken des Antriebssystems ist für optimale Leistung erforderlich, d. h. die Charakteristiken der Hydraulikventile.
Die genannten Grundfunktionen der Elektrodensteuerung beeinflussen definitiv die Ofenleistung. Die Ofenleistung hängt jedoch weitgehend von der Auswahl der elektrischen Betriebspunkte ab. Unter Berücksichtigung des Gesamtaufbaus des Ofens werden Betriebsdiagramme (auch Schmelzprofile oder Leistungsprogramme genannt) erstellt. Diese liefern die elektrischen Sollwerte des Ofens, also Trafostufe, Drosselstufe und Impedanzsollwerte. Diese Diagramme hängen normalerweise von der Gesamtenergiezufuhr ab. Diese Funktionalität wird von Level-2-Systemen oder ähnlichen Lösungen abgedeckt. Die Auswahl und Abfolge der Sollwerte in diesem Betriebsdiagramm hat direkten Einfluss auf die KPIs des EAF.
Heute werden Zusatzmodule für die Elektrodensteuerung eingesetzt, um die vom Betriebsdiagramm vorgegebenen Sollwerte an die tatsächlichen Schmelzbedingungen im Ofen anzupassen, z. B. durch Auswertung der thermischen Belastung der wassergekühlten Panels. Optimierungsmodule können verwendet werden, um die Leistungseingabe in den Ofen durch dynamische Anpassung der Impedanzsollwerte an den Schmelzfortschritt zu erhöhen. Normalerweise ist der Ofenbediener immer noch für weitere Steuerungsmaßnahmen verantwortlich, basierend auf seiner subjektiven Wahrnehmung von Schallemissionen und seinem visuellen Eindruck des Ofens.
Schaumschlacken-Steuerungssystem
Für den automatisierten Schaumschlacken-Betrieb existieren mehrere Ansätze, die Schallmessungen nutzen. Das Schaumschlacken-Steuerungssystem ist ein Sensorsystem. Es basiert auf körperschallbasierter Messtechnik und ist ein Ansatz zur Bewertung der Schaumschlackenmenge im EAF. Hinsichtlich Trends und Reproduzierbarkeit hat sich diese Methode als erfolgreich erwiesen, die reale Schaumschlackensituation im Lichtbogenofen zu verfolgen. Abb. 2 zeigt das Schaumschlacken-Steuerungssystem im EAF.
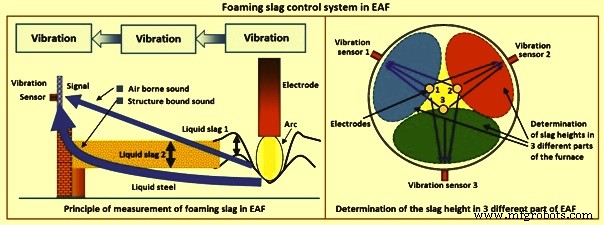
Abb. 2 Schaumschlacken-Steuerungssystem im EAF
Das Schaumschlacken-Steuerungssystem wertet die Schallausbreitung von den elektrischen Lichtbögen, wo der Schall entsteht, bis zur Ofenschale aus, wo die resultierende Vibration von Beschleunigungssensoren (Strukturkörperschallsensoren) detektiert wird. Die Lichtbögen dienen als akustische Quellen. Durch Berechnung der Dämpfung der Schallausbreitung wird die Höhe der Schaumschlacke bestimmt.
Der große Vorteil dieser Methode besteht darin, nicht nur eine durchschnittliche Schlackenhöhe um die Elektroden herum zu bestimmen, sondern insbesondere eine spezifische Höhe im gesamten Bereich zwischen jeder Elektrode und der Ofenschale. Die eindimensionale Sicht wird durch das Schaumschlacken-Steuerungssystem auf eine zweidimensionale Messung der Schlackenhöhenverteilung erweitert. Durch die Montage von drei Sensoren gegenüber den entsprechenden Elektroden kann die Schlackenhöhe unabhängig in drei Zonen des Ofens bestimmt werden (Abb. 2). Damit kann die räumliche Verteilung der Schlackenhöhe ausgewertet und in der Visualisierung dargestellt werden. Auf der Zeitskala wird das Schlackenschäumen in verschiedene Perioden unterteilt, die durch den spezifischen Energieeintrag bestimmt und durch unterschiedliche Referenzschlackenhöhen charakterisiert sind.
Drei körperschallbasierte Sensoren, jedem Elektrodensegment zugeordnet, zeichnen Signale auf. Sie werden durch Aufschweißen von drei Adapterplatten an den Panels gegenüber der jeweiligen Phase/Elektrode an der Ofenschale befestigt. Die Adapterplatte wird ca. 800 mm über dem Stahlbadniveau positioniert. Die Sensoren sind über temperatursichere Signalkabel verbunden, die vor übermäßiger Hitze und mechanischer Zerstörung geschützt werden müssen. Um einen einfachen Ofengefäßwechsel zu ermöglichen, werden die Kabel über Harting-Steckverbinder oder Anschlusskästen verbunden, die an oder nahe dem Ofengefäß montiert sind. Zusätzlich zu den Körperschallsignalen werden die Stromsignale mittels Rogowski-Spulen aufgezeichnet. Die hochfrequent abgetasteten Signale werden an das Datenerfassungs- und Rechenmodul weitergeleitet.
Der Schaumschlackenpegel wird basierend auf der Kombination von Körperschall- und Stromsignalen berechnet. Mit dem Detektionsverfahren sind die Bedienenden in der Lage, die Qualität und Reproduzierbarkeit der Prozesssteuerung in der Schaumschlackenphase mit hoher Genauigkeit zu überprüfen. Der Prozess kann daraufhin hinsichtlich Stabilität, Prozesszeit und Leistungsaufnahme optimiert werden.
Die herausragende Möglichkeit der korrekten räumlichen Messung der Schlackenhöhe besteht darin, die Kohlenstoffeinspritzung durch eine individuelle Steuerung der Kohlenstoffventile zu regeln, um eine gleichmäßige Schlackenverteilung zu erreichen. Für die Regelung der Kohlenstoffeinspritzung wurde ein auf Fuzzy-Algorithmen basierendes Steuerungssystem entwickelt. Es ermöglicht die einfache Implementierung geeigneter Regeln für die Kohlenstoffeinspritzung, die an die spezifischen Situationen der jeweiligen Ofenkonfiguration angepasst werden können. Da die Kohlenstoffventile normalerweise nicht für eine kontinuierliche analoge Steuerung ausgelegt sind, wird das Ausgangssignal in eine Pulsweitenmodulation umgewandelt, die eine angemessene Kohlenstoffzufuhr ergibt.
Der Kohlenstoff wird im gepulsten Modulationsmodus eingespritzt, wobei Pulsbreite und Frequenz vom Schaumschlacken-Steuerungssystem gesteuert werden, um die richtige Kohlenstoffmenge aus jedem der drei Ventile einzuspritzen. Dies ermöglicht dem System, genau die benötigte Kohlenstoffmenge für jedes Ventil aufzubringen, um eine möglichst gleichmäßige, ausreichende und stabile Schlackenhöhe zu erreichen. In der Endphase, wo die Schaumschlacke teilweise abgegossen wird, wird die Schlackenhöhe abgesenkt und schwankt.
Das Schaumschlacken-Steuerungssystem stellt sicher, dass die Schäumungspegel während des gesamten Schäumungsprozesses gleichmäßig hoch sind. Dadurch wird die Energieeffizienz der Lichtbögen erhöht, während gleichzeitig die Menge des eingespritzten Kohlenstoffs reduziert wird. Das System bietet auch eine zuverlässige Basis für eine geschlossene Schaumschlacken-Regelung basierend auf der exakten Bestimmung des Schlackenpegels und liefert Signale zum Auslösen der Kohlenstoff-/Sauerstoff-Lanzen oder kohärenten Brenner, die im Ofen installiert sind.
Zustandsbasiertes Schrottschmelzsystem
Das zustandsbasierte Schrottschmelzsystem steuert dynamisch den elektrischen Energieeintrag während der Schrott-Einschmelzperiode und teilweise auch während der Flachbadperiode, indem es unmittelbar auf den Zustand des Schrotts und der Schmelze reagiert. Dies ergibt eine zustandsbasierte Optimierung des Schmelzprozesses.
Das System nutzt dieselbe Hardware wie das Schaumschlacken-Steuerungssystem. Ähnlich misst es die Schallausbreitung von den Lichtbögen zur Ofenschale, wo die Vibration von Beschleunigungssensoren detektiert wird. Durch Messung des Stroms der drei Lichtbögen und der Wandvibration gegenüber den Elektroden werden zwei verschiedene zustandsbasierte Status-signale dynamisch berechnet: (i) die Abschirmung der Panels durch Schrott oder Schlacke, (ii) der Schrottzustand am Lichtbogenfuß, insbesondere das Auftreten von „kaltem“ schwerem Schrott.
Diese beiden Signale unterstützen die Charakterisierung des Schmelzprozesses. In Kombination mit zusätzlichen Informationen über den Ofen wird eine neue zustandsbasierte Steuerung des elektrischen Energieeintrags realisiert. Zu den Zusatzinformationen gehören die thermische Belastung der Ofenpaneele, der spezifische Energieeintrag, elektrische Daten und weitere Prozessrandbedingungen. Ein Regler steuert die Sekundärspannung durch Umschalten der Trafostufe, berechnet neue individuelle Impedanzsollwerte für die drei Phasen und schaltet die Serienschaltspule. Der Regler maximiert die Leistungseingabe unter Berücksichtigung der tatsächlichen Wandabschirmung und der thermischen Belastung.
Der Hauptvorteil des Systems ist die Fähigkeit, einen Verlust der Wandabschirmung viel früher zu erkennen als der resultierende Temperaturanstieg der Panels durch die erhöhte Strahlungseinwirkung. Dieser Zeitvorsprung von ca. 60 Sekunden ermöglicht dem System, durch Umverteilung der Leistung bzw. Strahlung der drei Lichtbögen zu reagieren. Diese sofortige Umverteilung mildert oder vermeidet die thermische Belastung der betroffenen Panels.
Der Regler reagiert auf zwei unterschiedliche Weisen auf den Verlust der Wandabschirmung und die thermische Panelbelastung. Erstens, auf langer Zeitskala: Wenn der Abschirmungsverlust und der erwartete oder gemessene Temperaturanstieg länger andauern oder sehr deutlich sind, wird der Transformator heruntergestuft. Die Sekundärspannung wird angepasst. Andererseits wird die Trafostufe erhöht, wenn die Schmelzbedingungen dies zulassen, z. B. bei hoher Lichtbogenabschirmung und niedrigen Panelttemperaturen. Die Trafostufenumschaltung wird durch eine Hysterese-Schleife aktiviert, um unnötige Schaltvorgänge zu vermeiden. Zweitens, auf kurzer Zeitskala: Dieselbe Eingangs-signale werden ausgewertet, um die Impedanzsollwerte der drei Phasen individuell zu steuern, was zu einem asymmetrischen elektrischen Ofenbetrieb führt. Basierend auf der berechneten Abschirmung und Panelttemperaturvorhersage oder -messung berechnet ein Fuzzy-Regler eine optimale Strahlleistungsverteilung. Mit einem neu entwickelten Strahlungsmodell und einem analytischen elektrischen Modell werden die entsprechenden Impedanzsollwerte in einer iterativen Schleife berechnet, um die optimale Strahlverteilung bestmöglich zu erfüllen. So kann eine fast sofortige Umverteilung der Strahlleistung erreicht werden, um die thermische Einwirkung instantan zu mildern oder zu vermeiden.
Der Hauptvorteil des zustandsbasierten Schrottschmelzsystems ist ein ruhigerer und stabilerer Betrieb mit weniger Trafostufenschaltungen und einer erhöhten Energiezufuhr, wann immer sie die Schmelzsituation zulässt.
EAF-Experten-System
Das EAF-Experten-System wurde als integrierter Prozesssteuerungs-Supervisor konzipiert. Es erkennt automatisch Abweichungen vom erwarteten Verhalten und stimmt das Schmelzprogramm nach, indem es auf die elektrische Leistungsplanung, das chemische Paket, die Schlacken- und Stahlmetallurgie einwirkt. Anlageneinschränkungen sind in die Steuerung integriert. Das EAF-Experten-System fungiert als Prozess-Supervisor, der Basisautomatisierung und technologische Funktionen integriert, um die EAF-Stahlerzeugung effektiv und sicher zu ermöglichen, und unterstützt jeden Betrieb von der Beschickungsphase bis zum Abstichverfahren. Durch seine umfangreiche sensorbasierte und kamerabasierte Prozessüberwachung können die neue Generation von Maschinenkanzeln an beliebiger Position installiert werden und benötigen keine dedizierten Fenster für direktes visuelles Feedback vom Prozess, was die Bedienersicherheit und das Prozessbewusstsein erhöht.
Das EAF-Experten-System kann auch eine Reihe von eigenständigen Technologien integrieren, um die produktive Zeit, den Auslastungsfaktor und die Sicherheit durch ferngesteuerte mechatronische Einheiten weiter zu maximieren. Es ist die neueste Evolution des EAF-Konzepts, um jeden Schritt des Schmelzprozesses automatisch zu steuern – von der elektrischen Leistungsplanung über die Verbrennungsoptimierung bis hin zur Schlacken- und Stahlmetallurgie-Management für jeden im EAF-Zyklus benötigten Betrieb.
Das EAF-Experten-System führt eine Vorab-Berechnung des kompletten Schmelzvorgangs durch, verfolgt die definierte Schmelzpraxis. Es gibt eine Vorschau auf den Schmelzprozess und den Stahlzustand beim Abstich und passt automatisch das Leistungsprofil und die Materialzugaben zur Prozessoptimierung an. Es entscheidet den Beschickungssollwert für die richtige Schrottkorb-Beladung. Die kostenoptimierende Berechnung wählt die Schrottsorten und bestimmt die benötigten Mengen sowie die Gesamtmenge an hinzuzufügendem DRI. Es bestimmt auch die Schlackenbildner bezüglich einer vorgegebenen minimalen Schlackenmasse und Zieltrizität. Weiterhin berechnet es die kostenoptimierten Mengen an Legierungszusätzen für den Ofen oder die Abstichpfanne.
Das EAF-Experten-System bestimmt die notwendige elektrische Energiemenge zum Schmelzen der vorbereiteten und beschickten Materialien und zum Erhitzen des Stahlbades bis zur Abstichtemperatur, unter Berücksichtigung der Energiezufuhr durch geblasenen Sauerstoff. Es bietet Online-Überwachung des Stromverbrauchs und Übermittlung vorhergesagter Stromverbrauchswerte zur Vermeidung von Lastspitzen und Hochtarifzeiten. Für Öfen mit kontinuierlicher DRI-Zufuhr wird die DRI-Zufuhrrate dynamisch gesteuert, um eine konstante Stahltemperatur anzustreben, unter Berücksichtigung der DRI-Temperatur.
Das EAF-Experten-System verfügt über einen leistungsstarken Data-Mining-Motor, der normalerweise speziell für die Steuerungsanwendung entwickelt und angepasst wird. Relevante Datenvariablen werden gesammelt und automatisch in strukturierte Relationen klassifiziert. Umfassende statistische Prozessanalysen werden auf eine große Informationsmenge angewendet, um erwartetes konsistentes Verhalten von Anomalien zu unterscheiden. Persistente Abweichungen von erwarteten Prozessbedingungen führen zur kontinuierlichen Optimierung der Kohlenmonoxid-Verbrennung und effizienten Brennstoffnutzung durch Anpassung des Schmelzprofils an die variablen Betriebsbedingungen. Die integrierte Steuerung des Schmelzprozesses als Ganzes, zusammen mit der Echtzeit-Verfolgung der Ofenvariablen, die relevante Abweichungen von erwarteten Prozessbedingungen umreißen, bietet eine bedeutende Chance zur Verbesserung von Energieeffizienz und Produktivität.
Die Echtzeit-Online-Abgasanalyse durch das In-situ-Lasersystem fördert die Prozessverfolgung und ermöglicht weitere Optimierung durch eine machbare geschlossene Regelung, die auf Brennstoff und Sauerstoff-Nachverbrennung einwirkt. Die schnelle Offgas-Analyse liefert das schnelle Rückführsignal für die Regelung der Sauerstoffeinspritzung während der Raffinierphase, um die Stahlentkohlung zu steuern und die Badoxidation gleichzeitig zu begrenzen.
Der Kern des EAF-Experten-Systems ist das „Schmelzmodell“, das automatisch Abweichungen der Prozesssteuerungsvariablen identifiziert und korrigiert, um Verluste oder Verschwendung verfügbarer Energiequellen zu vermeiden. Es koordiniert die in Echtzeit von mehreren Bordsensoren gesammelten Daten und die basierend auf voreingestellten statischen Schmelzprofilen berechneten Prozessvariablen. Das „Schmelzmodell“ koordiniert eine geschlossene Regelung, integriert durch das Modell für die elektrische Leistung und das Modell für das chemische Paket. Es managt die Interaktion der elektrischen und chemischen Schmelzprofile zur Energieeffizienzoptimierung sowie zur Schlacken- und Stahlmetallurgie-Steuerung, einschließlich unter anderem Lichtbogenabdeckung durch Schaumschlackenmanagement, Nachverbrennungsoptimierung, Reduzierung des elektrischen Energieverbrauchs und Optimierung des Sauerstoff- und Kohlenstoffverbrauchs. Abb. 3 zeigt die geschlossene Regelung des Schmelzmodell-Experten-Systems.
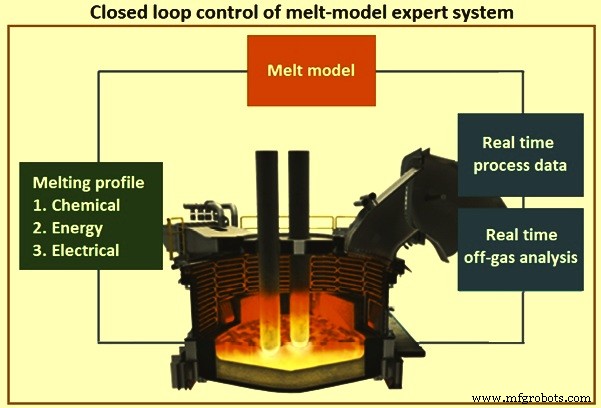
Abb. 3 Geschlossene Regelung des Schmelzmodell-Experten-Systems
Das EAF-Experten-System passt sich kontinuierlich ändernden Betriebsbedingungen an, während es die EAF-Leistung auf Top-Niveau hält. Es integriert das Elektrodensteuerungssystem, das Schaumschlacken-Steuerungssystem und das zustandsbasierte Schrottschmelzsystem.
Die Hauptvorteile des Experten-Systems sind: (i) Reduzierung der Abstich-zu-Abstich-Zeit um bis zu 10 %, (ii) Reduzierung des Energieverbrauchs um bis zu 5 %, (iii) Reduzierung der Legierungskosten um bis zu 5 % und (iv) reduzierte Energiekosten durch Vermeidung von Spitzenlasttarifen.
Modellierung des EAF-Stahlerzeugungsprozesses
Ein Prozessmodell ist ein „Algorithmus zur Vorhersage des Verhaltens eines offenen oder geschlossenen Systems“. Es ermöglicht vorausschauende Steuerung und Bedienerunterstützung, Offline-Prozessoptimierung, verbessertes Verständnis der zugrundeliegenden physikalischen Phänomene und die Online-Schätzung von Parametern, die nicht direkt durch Messungen bestimmt werden können. Der Begriff Prozessmodell bezieht sich auf deterministische Modelle, die auf physikalischen und thermodynamischen Beziehungen basieren, und schließt somit rein statistische Ansätze aus.
Derzeit nutzt die Mehrheit der EAF-Stahlerzeugung Level-1- und Level-2-Automatisierungssysteme. Innerhalb dieser Systeme besteht Bedarf an Prozessmodellen. Während des Produktionszyklus sind eine Reihe wichtiger Größen unbekannt oder aus fundamentalen Gründen nicht messbar, wie (i) die aktuelle (durchschnittliche) Temperatur des Festmaterials (Schrott, DRI etc.) nicht beobachtbar ist, (ii) die aktuelle Schmelz- und Schlackentemperatur schwer zu messen ist, (iii) die aktuelle Masse der Schmelze im Ofen nicht gemessen werden kann.
Das Prozessmodell (für Online- und Offline-Nutzung) ist ein wichtiger Bestandteil des EAF-Prozess- und Betriebsoptimierungszyklus (Abb. 4). Die Ofeninstrumentierung (Wägung von Schrott, DRI etc.) liefert kontinuierlich Messdaten während des Betriebs, die in das Modell eingespeist werden. Um die Fähigkeiten der Modelle zur Vorhersage wichtiger Parameter wie Schmelzmasse und -temperatur zu verbessern, können neue oder präzisere Messungen implementiert werden. Präzisere Daten geben bessere Möglichkeiten, das Modell zu testen und weiter zu verbessern. Solche detaillierteren oder genaueren Modelle ermöglichen eine bessere Steuerung während des Betriebs (Online-Modell) oder die Entwicklung optimierter Betriebsarten.
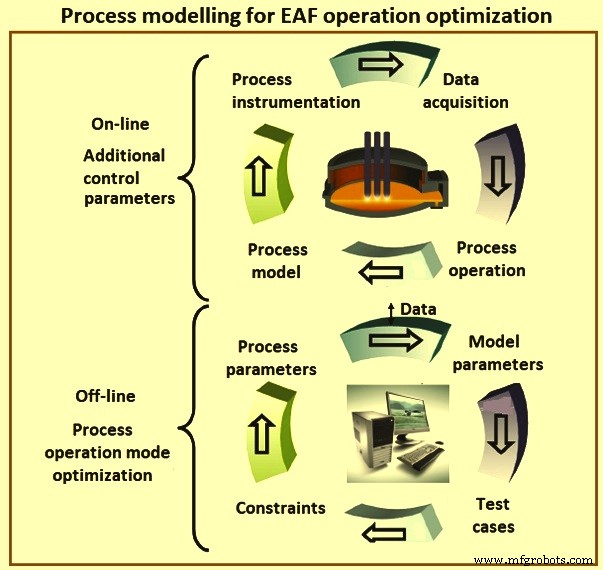
Abb. 4 Prozessmodellierung für EAF-Betriebsoptimierung
Die Instrumentierung des EAF ermöglicht eine quantitative zeitabhängige Messung der Energie- und Masseeingänge. Diese Daten können für Online- oder Offline-Modellierung des Einschmelzprozesses genutzt werden. EAF-Prozessmodelle haben sich als nützlich erwiesen, um das Prozessverständnis und die Steuerung sowie Ressourcen- und Energieeffizienz zu verbessern, indem sie Informationen liefern, die aufgrund der extremen Bedingungen im Ofen nicht direkt während des Prozesses gemessen werden können.
Der Einsatz von Online-Prozessmodellen kann somit das Wissen über den aktuellen Prozesszustand erweitern und so einen optimierten Prozessbetrieb unterstützen, indem zusätzliche Eingabedaten für die Prozesssteuerung bereitgestellt werden. Zudem können diese Modelle extrapolierte Eingabedaten nutzen, um zukünftige Trends der Prozessvariablen vorherzusagen. Dieselbigen Modelle können offline mit realen oder künstlichen Prozessbetriebsdaten verwendet werden, um den Anlagenbetrieb zu optimieren oder die Auswirkungen von Prozessinnovationen zu analysieren. Während der Installation und Optimierung eines solchen Prozessmodells rechtfertigen und unterstützen die Modellanforderungen die Implementierung fortschrittlicher Messsysteme, z. B. um präzise Daten über Energie- und Masseeingänge in den Ofen zu erhalten.
Bei komplexen Prozessen wie dem EAF-Prozess sind analytische Modelle normalerweise schwieriger zu entwickeln als statistische Modelle und erreichen möglicherweise nicht denselben Genauigkeitsgrad. Sie erlauben jedoch Extrapolation und sind übertragbar, da die physikalische und thermodynamische Beschreibung universeller ist.
Die Entwicklung von EAF-Modellen begann 1974 in einfacheren Formen und wurde in den folgenden Jahrzehnten zum State-of-the-Art. Die Modellentwicklungen gingen in mehrere Richtungen, z. B. (i) Bestimmung gesamtprozessualer Charakteristika und Prozesssteuerung, (ii) CFD-Modellierung (Computational Fluid Dynamics) des Abgassystems oder des Wärmeübergangs im Ofen, und (iii) Modellierung von Einschmelzen, Schlackenchemie und Schlackenschäumen.
Modellierung und Optimierung des EAF-Prozesses stellt eine komplexe Aufgabe aufgrund der großen Anzahl von Variablen dar, wie verschiedene Beschickungsmaterialien, Anteil verschiedener Energieträger, Zielzusammensetzung und -temperatur. Die verschiedenen Prozessphasen, diskontinuierliche Änderungen bei der Materialbeschickung und viele Prozessvarianten mit unterschiedlichen Ofentypen, Rohstoffen, gewünschten Stahlqualitäten und Betriebsstrategien haben zur Entwicklung verschiedener Modellierungsansätze geführt. Eine Reihe von Modellen wurde mit unterschiedlichen Ansätzen sowohl für den Gesamtprozess als auch für lokale Phänomene oder einzelne Prozessphasen entwickelt.
Aufgrund der breiten Palette unterschiedlicher Anwendungen der EAF-Modellierung und der Prozesskomplexität wurden zahlreiche Ansätze angewendet, um Modelle für den Prozess abzuleiten. Es gibt rein statistische oder datengetriebene Modelle, einschließlich neuronaler Netze, die z. B. zur Bewertung des Leistungsverbrauchs oder des elektrischen Systems eines EAF verwendet werden. Eine andere Modellklasse zur Bewertung des EAF-Energieverbrauchs nutzt einen statistischen Ansatz basierend auf Parametern, die mithilfe physikalischer Beziehungen bestimmt werden, wie die erwartete Leistungsabgabe durch den Einsatz von Sauerstoff oder Erdgas.
Prozessmodelle wurden nicht nur für den Gesamtprozess entwickelt, sondern auch zur Beschreibung spezifischer Phänomene im EAF, z. B. Wärmeübergang am Lichtbogen, Reaktion von eingespritztem Kohlenstoff mit der Schlacke, oder Einfluss und Potenzial der Energierückgewinnung im Abgassystem. In einigen Fällen wurden diese dann in umfassendere EAF-Prozessmodelle integriert.
Die Prozessmodelle basieren normalerweise auf lumpigen Zonen ohne räumliche Diskretisierung, außer für die Schrottbeschickung, die in einigen Modellen in mehrere Zonen diskretisiert wird. Wärme- und Stoffströme werden zwischen diesen Zonen und der Umgebung ausgetauscht, und chemische Reaktionen werden normalerweise in bestimmten Zonen berücksichtigt. Energie- und Massenbilanzen werden dann verwendet, um Temperatur und Zusammensetzung jeder Zone zu verfolgen. Während die meisten dieser Prozessmodelle dynamisch sind, wurden auch pseudo-dynamische Ansätze basierend auf vordefinierten Prozessschritten vorgeschlagen.
Die Modelle verwenden unterschiedliche Ansätze, haben aber einige wichtige gemeinsame Eigenschaften: (i) die physikalischen Erhaltungsgesetze für Masse, Energie und Stoffe werden hergeleitet und gelöst, (ii) die allgemeine numerische Methode besteht darin, ein System nicht-linearer gewöhnlicher Differentialgleichungen aufzustellen und zu lösen (in den meisten Fällen wird das kleine explizite Integrationsschema verwendet), (iii) die Modelle benötigen Anfangswerte und (im Allgemeinen zeitabhängige) Daten für die zeitabhängigen Eingänge wie elektrische Eingänge, chemische Eingänge und Massenlasten (Schrott, DRI etc.).
Herstellungsprozess
- Fluke 772/773 Stromzangenmessgeräte: Moderner Ansatz zur Automatisierungsschleifen-Fehlersuche
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Fortschrittliche Automatisierungs- und Steuerungssysteme für Sinteranlagen
- Fortschrittliche Automatisierungs- und Steuerungssysteme für Koksöfen
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Nutzung von Direktreduziertem Eisen für effiziente Elektrolichtbogenofen-Stahlerzeugung
- Lichtbogenschweiß-Verfahren: Verbrauchbare & Nicht-verbrauchbare Elektroden
- Lichtbogenschweißen: Grundlagen, Verfahren, Ausrüstung, Vor- & Nachteile