



Fortschrittliche Automatisierungs- und Steuerungssysteme für Koksöfen
Automatisierungs-, Steuerungs- und Messsystem der Koksöfenanlage
Metallurgischer Koks wird in Eisen- und Stahlindustrieprozessen (primär in Hochöfen) zur Reduktion von Eisenerz zu Eisen und in Gießereien verwendet. Über 90 % der gesamten Koksproduktion ist für Hochofenbetrieb bestimmt. Gießereikoks macht den Großteil des Restes aus und wird von Gießereien in Öfen zum Schmelzen von Metall für Guss verwendet. Die Gießereikoksproduktion verwendet eine andere Mischung von Kokskohlen, längere Kokzeiten und niedrigere Koktemperaturen im Vergleich zu denen für metallurgischen Koks.
Koks verursacht bis zu 50 % der Kosten bei der Roheisenproduktion. Die kosteneffiziente Produktion von hochwertigem Koks ist somit von höchster Bedeutung für die Wettbewerbsfähigkeit der Roheisenproduktion. Der Großteil des Koks wird weltweit in By-Product-Koksöfenbatterien produziert, und die meisten Koksöfenanlagen sind mit Eisen- und Stahlproduktionsanlagen integriert. Unter den gegenwärtigen Bedingungen scharfen Wettbewerbs und schwankender Kohlenbasen ist die Reduzierung der Koksproduktionskosten eine der wichtigsten Herausforderungen für die Eisen- und Stahlindustrie.
Der Grundprozess der Koksproduktion in der Koksöfenanlage (COP) ist recht komplex. Die thermische Destillation findet in Gruppen von Öfen statt, die Batterien genannt werden. Eine Batterie besteht aus einer Anzahl benachbarter Öfen mit gemeinsamen Seitenwänden aus hochwertigem Silica und anderen Arten von Feuerfestziegeln. Die Wand, die benachbarte Öfen trennt, sowie jede Endwand besteht aus einer Reihe von Heizkanälen. Zu jedem Zeitpunkt brennen in einer gegebenen Wand die Hälfte der Kanäle Gas, während die andere Hälfte Abwärme von den Verbrennungskanälen zu einem „Schamotte“-Wärmetauscher und dann zum Verbrennungsschornstein führt. Alle 20 bis 30 Minuten „kehrt“ die Batterie um, und die Abwärmekanaäle werden zu Verbrennungskanälen, während die Verbrennungskanäle zu Abwärmekanaälen werden. Dieser Prozess sorgt für eine gleichmäßigere Erwärmung der Kohlenmasse.
Prozesscharakteristika und Automatisierungsbedarf
Der Betrieb jedes Ofens ist zyklisch, aber die Batterie enthält eine ausreichend große Anzahl von Öfen, um einen im Wesentlichen kontinuierlichen Fluss von Rohkoksofengas zu erzeugen. Die einzelnen Öfen werden in etwa gleichmäßigen Zeitintervallen während des Kokzyklus beschickt und entleert. Das Koksen dauert normalerweise 15 bis 18 Stunden zur Produktion von Hochofenkoks. Während dieser Periode destilliert der flüchtige Bestandteil der Kohle als Koksofengas aus. Die Kokzeit wird durch die Kohlenmischung, den Feuchtegehalt der Kohle, die Unterfeuerungsrate und die gewünschten Kokseigenschaften bestimmt. Bei geringer Koksnachfrage können die Kokzeiten auf 24 Stunden erhöht werden. Die Koktemperaturen liegen normalerweise zwischen 900 °C und 1.100 °C und werden auf der oberen Seite des Bereichs gehalten, um Hochofenkoks zu produzieren. Luft wird durch Aufrechterhaltung eines positiven Rückdrucks im Gassammelhaupt am Eindringen in die Öfen gehindert. Die Öfen werden unter einem positiven Druck von ca. 10 mm Wassersäule in den Batterien durch Aufrechterhaltung eines hohen Hydraulikhauptdrucks gehalten. Die Gase und Kohlenwasserstoffe, die sich während der thermischen Destillation entwickeln, werden durch das Abzugssystem entfernt und zur By-Product-Anlage zur Rückgewinnung geschickt.
Das Koksen ist abgeschlossen, wenn die Zentrale Temperatur im Ofen ca. 950 °C bis 1.000 °C beträgt. An diesem Punkt wird der Ofen vom Hydraulikhaupt isoliert und nach ordnungsgemäßer Entlüftung der Restgase werden die Türen zum Koksausschieben geöffnet. Am Ende der Kokperiode hat die Kokmasse eine hohe Volumenschrumpfung, was zur Ablösung der Masse von den Wänden führt und ein leichtes Ausschieben gewährleistet.
Die wichtigen Charakteristika der Koksproduktion sind: (i) der Kokprozess ist ein Batch-Prozess und der Betrieb jedes Koksovens muss auf integrierter Betriebsplanung basieren, (ii) der Kokprozess benötigt eine Mindestzeit, die काफी groß ist, weshalb die Koksöfenanlage eine hohe Trägheit aufweist, (iii) der Kokprozess hat einen gerichteten Fluss und ist temperatur- und zeitabhängig, (iv) es gibt eine große Anzahl von Variablen, die in den Kokprozess eingreifen, (v) der Kokprozess ist nichtlinear mit einer Reihe von Parametern, die den Prozess beeinflussen, und (vi) der Kokprozess findet in einer geschlossenen Kammer mit indirekter Beheizung durch Heizwände statt, was die Temperaturmessung sehr komplex macht.
Die COP ist eine wichtige Einheit, da sie Koks für die Reduktion von Eisenerz im Hochofen produziert. Sie produziert auch Koksofengas, das als Brenngas in verschiedenen Einheiten des integrierten Stahlwerks verwendet wird. Die Qualität und der Output der COP-Produkte sind wichtig, da sie Stabilität für den Betrieb des Eisen- und Stahlwerks bieten. Zudem ist die COP hochenergieintensiv, und es gibt mehrere Umweltfragen, die mit der Anlage verbunden sind. Die COP muss mit Automatisierung, Prozesssteuerung und Messsystem ausgestattet sein, um optimale Effizienz zu erreichen. Das modulare Design des Automatisierungs-, Steuerungs- und Messsystems bietet Flexibilität für die Erfüllung spezifischer Anforderungen, die eine bestimmte COP benötigt. Die Automatisierung der Prozessabläufe erleichtert auch die langfristigen Anpassungen, die für Umweltschutzanforderungen nötig sind.
Das Automatisierungs-, Steuerungs- und Messsystem ist ein modernes, benutzerfreundliches Werkzeug, das zur Verbesserung der Produktivität und Stabilität der COP beiträgt. Es verbessert die Leistung der COP, indem es auf die Bedürfnisse der Anlage eingeht. Es stabilisiert die Koksöfenproduktion, hilft beim Erreichen des angestrebten Ergebnisses und hat einen immensen praktischen Wert. Seine Vorteile umfassen: geringeren Energieverbrauch durch Reduzierung des Brenngasverbrauchs, Stabilisierung von Zustand und Betrieb der Koksöfenbatterie, Produktion konsistenter Koksqualität, Reduzierung von Umwelteinmissionen, Erhöhung der Batterielebensdauer und Erleichterung der Berichterstattung und Analyse von Betriebs- und Wartungsdaten.
Systemarchitektur
Das Automatisierungs-, Steuerungs- und Messsystem ist in klassischen Ebenen strukturiert, von Level 0 (Feldebene) bis Level 3 (Managementebene). Das Automatisierungsdesign der COP ist normalerweise in sechs grundlegende Ausrüstungsebenen unterteilt. Abb. 1 zeigt die Hierarchie des Koksöfenanlagen-Automatisierungssystems.
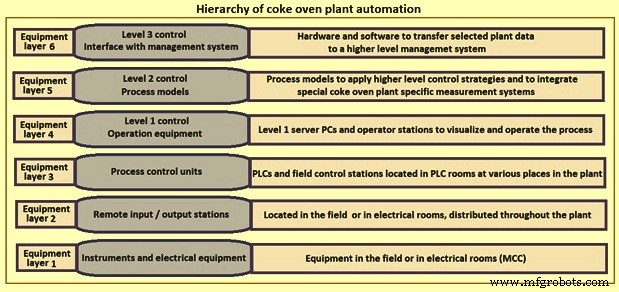
Abb. 1 Hierarchie der Koksöfenanlagen-Automatisierung
Die elektrische Ausrüstung, die Steuerelemente und die Instrumentierung sind normalerweise an redundante Remote-I/O (Eingang/Ausgang) Einheiten angeschlossen, durchgeführt über Standard 4–20 mA und 24 V DC Schnittstellen. Intelligente Teilsysteme sind normalerweise mit Profibus oder Modbus gekoppelt. Alle Automatisierungsausrüstungen sind über ein Glasfaser-Werksnetzwerk verbunden, das durch alle Werksstandorte läuft, in denen relevante Ausrüstung platziert ist. Alle Daten werden über dieses Netzwerk gesammelt und verteilt, wobei Datenquelle und Datenziel flexibel miteinander verbunden werden können, physische Verbindungen durch Patchpanels und Switches sowie logische Verbindungen durch ein Netzwerkmanagementsystem. Durch dieses Netzwerk können alle Systeme miteinander kommunizieren.
Moderne Instrumentierungs- und Steuerungsausrüstung, angeschlossen an „Programmierbare Logiksteuerungen“ (SPS) oder „Verteilte Steuerungssysteme“ (DCS) (Level 1) mit Bedienstationen, sind Standardausstattung in heutigen COPs. Einige COPs verfügen über zusätzliche Automatisierung für erweiterte Steuerungs- und Optimierungsfunktionen. Die Automatisierung der By-Product-Anlage (BPP) wird normalerweise durch ein anderes DCS durchgeführt, das auf kontinuierliche Steuerungsfunktionen spezialisiert ist. Beide Systeme sind normalerweise über Modbus gekoppelt und als integrierte Steuerungssysteme für die Steuerung sowohl der elektrischen als auch der Instrumentierungsausrüstung ausgelegt.
Das Automatisierungs-, Steuerungs- und Messsystem ermöglicht den Betrieb der COP über Bedienersteuerstationen, die in separaten Kontrollräumen untergebracht sind. Neben Bedienersteuerstationen für alle wichtigen Anlagenteile gibt es normalerweise mehrere Kontrollräume, die mit großen Videoschirmen, einschließlich Split-Screen-Fähigkeit, Audio-Paging-Systemen, Intranet-Zugang etc. ausgestattet sind. Die vollständige „Netzwerk- und Systemkonfiguration“ für die COP und die BPP umfasst die COP-Remote-I/O-Ebene, die COP-SPS-Ebene, die COP-Bedienerebene und die Systemadministrationsebene mit Server- und Netzwerkausrüstung. Auch gibt es die Schnittstelle zu Level-3-Systemen.
Im COP-Bereich wird ein integriertes DCS auf der Prozesssteuerebene verwendet. Viele Anwendungen in der COP sind Sequenzsteuerungsfunktionen, die am besten durch SPS ausgeführt werden. Automatisierung und Prozesssteuerung für die Koksöfenbatterieheizung und -maschinen wird durch ein Level-2-Steuerungssystem erreicht, das verschiedene Prozessmodellberechnungen basierend auf den vom Level-1-Automatisierungssystem gesammelten verarbeiteten Daten durchführt. Das Level-2-Steuerungssystem bietet Koksöfenbedienern ein fortschrittliches, präzises und einfach zu bedienendes Unterstützungsinstrument, das erfolgreich zur Verbesserung sowohl der operativen als auch der umweltbezogenen Leistung der Anlage eingesetzt werden kann. Abb. 2 zeigt das Level-2-Automatisierungs- und Prozesssteuerungssystem für die COP.
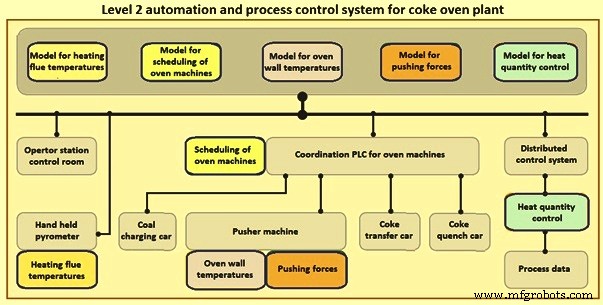
Abb. 2 Level-2-Automatisierung und Prozesssteuerungssystem für Koksöfenanlage
Prozesssteuerungstechnologien
Die gängigen Prozesssteuerungstechnologien für das Automatisierungs-, Steuerungs- und Messsystem der COP werden im Folgenden beschrieben.
Ofendruckregelsystem
Zu jedem gegebenen Zeitpunkt ist der Druck in einzelnen Öfen unterschiedlich, da sie sich in verschiedenen Phasen der Kokperioden befinden. Es ist bekannt, dass frisch beschickte Öfen den höchsten Druck aufweisen, während Öfen, die sich ihrem Kokende nähern, die niedrigsten Drücke haben. Dies hat zwei Effekte: (i) Öfen mit höherem Druck im Vergleich zum Gassammelhaupt neigen stärker zu fugitiven Emissionen, und (ii) benachbarte Öfen, die bei unterschiedlichen Drücken betrieben werden, haben unterschiedliche Spannungsniveaus an den Ofenkammerwänden, was die Feuerfestlebensdauer erheblich reduziert. Um diese ernsten Probleme zu überwinden, ist es wichtig, die Drücke in einzelnen Öfen so zu regeln, dass während der gesamten Kokperiode ein leicht negativer Druck aufrechterhalten wird. Dies kann einfach durch Installation eines Ofendruckregelsystems erreicht werden.
In den 1990er Jahren wurde eine erste Version eines Einzelofendruckregelsystems von der DMT (Deutsche Montan Technologie GmbH) in Deutschland entwickelt. Seitdem wurde das System kontinuierlich auf Basis praktischer Erfahrung verbessert. Das verbesserte Ofendruckregelsystem hilft bei der Reduzierung fugitiver Emissionen in der COP. Das Ofendruckregelsystem wurde als „Best Available Technique“ (BAT) akzeptiert.
Die wichtigsten technologischen Verbesserungen durch das Ofendruckregelsystem sind: (i) der Ofendruck wird vom Sammelhauptdruck entkoppelt, (ii) das Sammelhaupt arbeitet mit negativem Druck, (iii) der Druck in jedem Ofen wird individuell gesteuert, (iv) Beschickungsgase werden durch negativen Sammelhauptdruck abgesaugt, (v) das konventionelle Ventil wird durch ein sogenanntes „Fix-Cup“-Ventil ersetzt.
Im Ofendruckregelsystem wird der „Fix-Cup“ zwischen Standrohr und Rohgassammelhaupt installiert. Mittels des Verschlussstopfens, der mit einer Regeleinrichtung ausgestattet und mit einem Steuerstangen verbunden ist. In seiner Verlängerung endet das Standrohr-Knie in einem sogenannten Kronenrohr, das mit den darin vorhandenen Kronenschlitzen in den „Fix-Cup“ hineinragt. Ebenfalls im Standrohr-Knie installiert sind zwei Sprühdüsen, die einerseits zur Kühlung des heißen Rohgases und andererseits zur Benetzung des Gassammelhaupts zur Verhinderung von Teer- und anderen Ablagerungen dienen. Zusätzlich kann der „Fix-Cup“ über das Schnellfüllventil schnell geflutet werden, während ein Kokssofen vom Gassammelhaupt getrennt wurde. Abb. 3 zeigt das Ofenregelsystem.
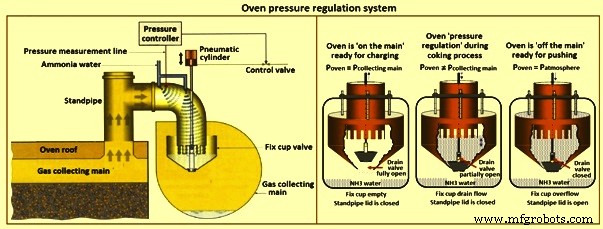
Abb. 3 Ofenregelsystem
Die Regelung des Ofendrucks erfolgt durch einen variablen Druckwiderstand für das erzeugte Rohgas, der durch Schlitze im Kronenrohr erzeugt wird. Die Schlitze werden mehr oder weniger durch einen variablen Wasserspiegel im „Fix-Cup“ geöffnet. Der Wasserspiegel wird durch die Überlaufregeleinrichtung beeinflusst, die einen bestimmten Wasserspiegel im „Fix-Cup“ in Abhängigkeit vom Sollwert des Ofenkammerdrucks aufrechterhält. Der Wasserspiegel im „Fix-Cup“ steht in direktem Zusammenhang mit der Position des Durchlasskolbens der Überlaufregeleinrichtung. Der Antrieb der Überlaufregeleinrichtung ist ein pneumatischer Zylinder, der über eine Stange mit der Überlaufregeleinrichtung verbunden ist. Der pneumatische Zylinder wird von einem beidseitig wirkenden Positionierer gesteuert, der seine Informationen von einem Steuerungssystem erhält, das die Ofendruckmessung verarbeitet.
Der Ofendruck wird im Knie gemessen, von wo er an das Steuerungssystem übertragen wird. Während der Karbonisierzeit wird der Ofendruck stufenweise von ca. +3 mm H₂O (0,3 mbar) zu Beginn der Karbonisierzeit, wenn die Menge des erzeugten Rohgases und die Emissionsgefahr am höchsten sind, auf ca. +16 mm H₂O (1,6 mbar) am Ende der Karbonisierzeit erhöht, wenn die Menge des erzeugten Rohgases gegen null sinkt und die Emissionsgefahr sehr gering ist. Die finale Einstellung der Sollwerte wird normalerweise nach Druckmessungen hinter den Ofentüren auf Ofensohlenhöhe bei der Inbetriebnahme der COP durchgeführt. Ziel ist es, den Ofendruck so einzustellen, dass der niedrigste mögliche Druck im Ofen zu jeder Zeit erreicht wird, ohne Sog hinter den Türen auf Ofensohlenhöhe zu erzeugen.
Das Gassammelhaupt befindet sich normalerweise auf der Schieberseite der Koksöfenbatterie. Es besteht aus drei Abschnitten. Jeder Sammelhauptabschnitt ist normalerweise mit zwei Gasentlastungsventilen ausgestattet, um im Notfall Rohgas direkt an der Batterie abzulassen. Wasserdichte Ventile bilden den Abschluss zwischen Gassammelhaupt und Atmosphäre. Die Entlastungsventile sind pneumatisch angetrieben und öffnen automatisch bei einem vordefinierten Maximaldruck im Gassammelhaupt. Die Zündung der Rohgase erfolgt durch ein Lichtbogensystem, das sofort vor Öffnen der Entlastungsventile zündet. Der Sammelhauptdruck wird durch ein Regelventil in jedem der Abzugshauptleitungen gesteuert. Der von der Exhauster erzeugte negative Druck wird stromaufwärts des Regelklappens gedrosselt, sodass lediglich so viel Rohkoksofengas freigesetzt wird, wie benötigt wird, um den definierten Druck im Gassammelhaupt aufrechtzuerhalten.
Das HMI (Human Machine Interface) des Ofendruckregelsystems besteht aus mehreren Bedieneranzeigen, die es dem Batteriebediener ermöglichen, das System zu überwachen und einzustellen (im Automatikmodus) und falls notwendig im Handbetrieb zu operieren (z. B. im Notfall). Alle Prozesswerte wie Ofendruck, Wasserspiegel im Fix-Cup, Status aller Steuerelemente, letzte Kokzeit, Statusmeldungen etc. werden angezeigt. Wenn auf Handbetrieb umgeschaltet wird, können alle Bedienfunktionen wie „Anschließen zum Beschicken“, „Zurück zur Regelung“, „Standrohrdeckel schließen“ etc. in der richtigen Betriebssequenz manuell initiiert werden. Einige Verriegelungssequenzen sind weiterhin aktiv, um schädliche Bedienfehler zu vermeiden. Handbetrieb ohne SPS-Steuerung und Verriegelungssequenzen kann nur vom pneumatischen Steuerpult durchgeführt werden, das direkt vor dem jeweiligen Standrohr positioniert ist. Ein Trenddisplay für jeden Ofen kann am HMI ausgewählt werden, das die Hauptprozesswerte in Abhängigkeit der Zeit anzeigt.
Kohlenfeuchtemessgerät
Es stehen verschiedene Feuchtemesssysteme zur Verfügung. Die zuverlässige Methode zur Online-Messung der Kohlenfeuchte ist jedoch die Verwendung von „Mikrowellen mit Flächengewichts-Kompensation“. Mikrowellen sind ein hochgenauer Weg zur Feuchtemessung, da sie hochselektiv auf Wasser reagieren. Sie durchdringen das zu messende Material. Wassermoleküle sind natürlich polar, was die Mikrowellen erheblich schwächt und verlangsamt. Die Dielektrizitätskonstante des Materials gibt den Einfluss auf die Mikrowellen an. Die Dielektrizitätskonstante von Wasser ist 20-mal größer im Vergleich zu anderen Materialien. Dies führt zu einer starken Wechselwirkung der Mikrowellen mit Wasser, die als Dämpfung und Phasenverschiebung gemessen werden.
Um sicherzustellen, dass Reflexion und Resonanz die Messung nicht beeinflussen, werden mehrere Frequenzen verwendet und ausgewertet. Dadurch werden unregelmäßige Einflüsse von Geometrieänderungen, wie der Schichthöhe des Materials, trotz einer Kompensation für das Flächengewicht nahezu eliminiert. Die Phasenverschiebungsmessung ist zusätzlich erforderlich, da sie weniger von verschiedenen Störungen beeinflusst wird und somit eine bessere Genauigkeit ergibt. Daher führt eine Kombination aus Dämpfung und Phasenverschiebung zu einer weiteren Reduzierung von Störungen, was die Genauigkeit zusätzlich verbessert. Durch die Kombination von Phasenverschiebungs- und Dämpfungsmessung kann eine Genauigkeit besser als 0,2 % erreicht werden, was aus „Messsicht“ ausreicht, um den Feuchtewert für die Heizsteuerung zu verwenden.
Wenn die Schüttdichte variiert, was bei Betrieb mit verschiedenen Kohlenmischungen und unterschiedlichen Korngrößenverteilungen der Fall ist, wird eine zusätzliche radiometrische Messeinheit benötigt. Die Schichthöhe und Schüttdichte beeinflussen die Messergebnisse. Dies kann weitgehend eliminiert werden, indem Dämpfung und Phasenverschiebung auf die Masse pro Flächeneinheit normiert werden, die durch Gammastrahl-Transmissionsmessung bestimmt wird. Bei dieser Transmissionsmessung wird die Abschwächung der Gammastrahlintensität gemessen, die vom Flächengewicht abhängt. Als Ergebnis kann ein dichteunabhängiges Feuchtesignal erhalten werden, das die höchstmögliche Präzision für optimale Prozesssteuerung gewährleistet. Wenn gleichzeitig die Kohleschichthöhe nahe der Gammastrahlquelle gemessen wird, z. B. mit einem Ultraschall-Füllstandssensor, kann die Schüttdichte der Kohle bestimmt werden (Flächengewicht multipliziert mit der Schichthöhe ergibt die Schüttdichte). Der Aufbau des Kohlenfeuchtemesssystems ist in Abb. 4 dargestellt. Neben der im Aufbau gezeigten Ausrüstung werden noch einige weitere Elemente benötigt, um das System funktionsfähig zu machen.
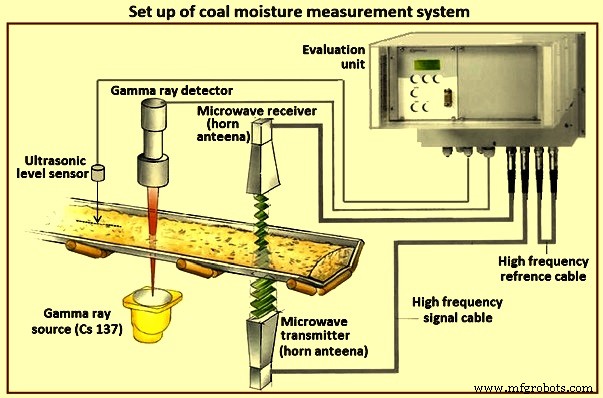
Abb. 4 Aufbau des Kohlenfeuchtemesssystems
Die Mikrowellen werden mittels eines Paares sogenannter Hornantennen übertragen. Eine ist oberhalb des Bandes installiert, die andere unterhalb. Aufgrund dieser Übertragungsgeometrie wird ein großer Prozentsatz des gesamten Volumens gemessen. Dies liefert eine sehr genaue Repräsentation des Feuchtegehalts über die gesamte Kohlenschicht. Daher wird die Feuchte im gesamten Kohlenschichtvolumen gemessen und nicht nur die Oberflächenfeuchte.
Die Gammastrahlquelle (Nuklid Cs 137) wird unterhalb des Bandes installiert. Sie soll so nah wie möglich an der Mikrowellen-emittierenden Hornantenne positioniert sein, damit der gleiche Kohleanteil am gleichen Ort und zur gleichen Zeit miteinander referenziert wird (Dämpfung und Phasenverschiebung werden in Echtzeit mit dem Flächengewicht korreliert). Vertikal zentriert zur Gammastrahlquelle ist der Gammastrahl-Detektor (Szintillationsdetektor) oberhalb des Bandes installiert. Die beiden Hornantennen, die Gammastrahlquelle und der Gammastrahl-Detektor sind mit speziellen Hochfrequenz-Signalkabeln an eine Auswerteeinheit angeschlossen, die Feuchte und Schüttdichte in Echtzeit korreliert und berechnet. Referenzkurven, die aus mehreren Kalibrierungstests (Online-Feuchte über Laborfeuchte) gewonnen wurden, sind in der Auswerteeinheit für mehrere Kohlekonsistenzen oder Mischungen gespeichert. Diese integrierten Referenzlinien gewährleisten eine zuverlässige Kompensation von Umwelteinflüssen. Auf diese Weise können Wassergehalt und Schüttdichte der Kohle sehr genau bestimmt werden.
Die Messung funktioniert am besten, wenn die Kohleoberfläche gerade und flach ist. Daher ist es notwendig, vor dem Messaufbau eine Planiereinrichtung einzubauen. Die Planierung der Kohleoberfläche erfolgt in zwei Schritten. Zuerst wird eine schwere Stahlplatte als Schaber verwendet. Der maximale Hub des Schabers wird durch Ketten begrenzt, um zu vermeiden, dass der Schaber mit dem Gummi-band in Kontakt kommt. Gewichte können zum Schaber hinzugefügt werden, um die Schabekraft einzustellen und den Pflasterpfad anzupassen. Zweitens glättet ein Schlitten, der ebenfalls in seiner Bewegung durch Ketten begrenzt ist, die verbleibenden Unebenheiten. Wenn der Kohlenstand auf dem Band sehr hoch ist oder Kohlehaufen sich nähern, können Schaber oder Schlitten Kohle vom Band verschütten. Daher werden seitlich am Band Begrenzungen aus Gummi-band-Material angebracht. Eine flache Kohleoberfläche ist für zuverlässige Signale notwendig.
Automatisches Kammertemperaturmesssystem der Kammerwand
Das automatische Kammertemperaturmesssystem der Kammerwand besteht aus einem Koks-Kammertemperaturmesssystem durch luftgekühlte Glasfaserkabel und angebrachte Pyrometer, die am „kalten“ hinteren Rammbalken des Schieberwagens montiert sind. Die Temperaturen der Wände werden gemessen, wenn der Rammbalken durch den Ofen fährt. Sie werden umgewandelt und ausgewertet, um die Überwachung der Temperatur- und Wärmeverteilung der Batterie in Längs-, Quer- und Vertikalrichtung zu ermöglichen. Dies kann durch Prüfung von Querwandtemperaturen, Längsbatterietemperaturen, vertikaler Wärmeverteilung, Temperaturentwicklung im Zeitverlauf, Wandheizprüfungen etc. durchgeführt werden. Abb. 5 zeigt das Prinzip des automatischen Kammertemperaturmesssystems der Kammerwand.
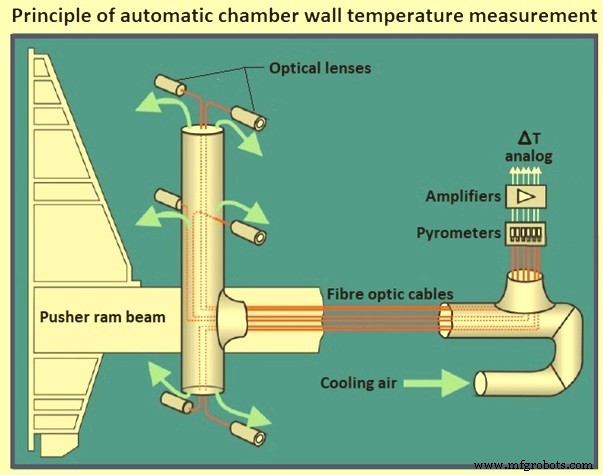
Abb. 5 Prinzip der automatischen Kammertemperaturmessung der Kammerwand
Die vom Ofenwand abgestrahlte Lichtintensität wird an jedem Messpunkt durch ein Glasfaserkabel detektiert. Dieser Messpunkt besteht aus einem Gehäuse, das thermisch gegen Strahlung und Wärmeleitung durch den Rammkopf isoliert ist. Das Gehäuse beherbergt den Glasfaserkabelhalter, ein Luftführungssystem für optimalen Kühleffekt, das Glasfaserkabel und den Druckluftanschluss. Das Glasfaserkabel ist fest in Bezug auf den Rammbalken befestigt. Druckluft strömt entlang des Glasfaserkabels, schützt es vor Überhitzung und Schmutz und reinigt den Durchgang zwischen Lichtleitergehäuse, indem sie in die Ofenkammer ausbläst.
Mehrere hundert Datenpunkte (Rohdaten) werden von jedem Pyrometer während eines Ausschiebevorgangs gemessen, an eine SPS im Elektroraum des Schieberwagens übertragen und mit den zugehörigen Entfernungsinformationen vom Rammantriebssystem korreliert. Die Rohwerte werden komprimiert, um einen mittleren Temperaturwert pro Heizkanal für jeden Pyrometer zu bilden. Diese Werte (insgesamt 6 × Anzahl der Heizkanäle) zusammen mit der Ofennummer des jeweiligen Ausschiebens, der Ausschiebezeit und der Nivellierung werden vorübergehend im Speichermedium der bezeichneten automatischen Kammertemperaturmess-SPS-Station auf dem Schieberwagen gespeichert. Die so ermittelten Werte werden über die Glasfasern vom Schieberwagen an die COP-SPS für Ofenmaschinen übertragen, die die Daten empfängt und in einer Datenbank speichert.
Wann immer nötig, kann der Bediener Temperaturdaten aus dem Archiv über ein umfassendes Menüsystem auswählen und auswerten, das in das HMI der COP-SPS für Ofenmaschinen auf allen Server-Client-PCs integriert ist. Automatische Alarme werden generiert, wenn Schwellenwerte überschritten werden. Der Bediener ist in der Lage, in regelmäßigen Abständen oder im Alarmfall die Temperaturverteilung innerhalb des Batterieblocks zu überprüfen, um Fehleinstellungen des Unterfeuerungssystems zu detektieren, die zu Unterkoksung der Kohle in bestimmten Bereichen der Kokmasse führen können, was zu schlechter Koksqualität und Verschmutzung beim Ausschieben führt.
Neben der Warnung vor Problemen in der Querwand ist die vertikale Temperaturverteilung besonders wichtig in hohen Ofenkammern. Dies wird durch eine lange Flamme über die volle Höhe des Kanals erreicht. Die Flamme wird durch die Gas- und Luftverteilung zum Heizkanal beeinflusst, die ordnungsgemäß eingestellt sein muss. Änderungen in der Luftverteilung (d. h. Änderungen im Schornsteinzug) ohne geeignete Gegenmaßnahmen können störende Einflüsse auf die Flammenlänge (vertikale Wärmeverteilung) haben und letztlich zu ungleichmäßigem Koks, Dachkohlen und schlimmstenfalls zu „Klebeöfen“ führen. Das automatische Kammertemperaturmesssystem der Kammerwand ist in der Lage, vertikale Heizprobleme schnell zu detektieren, während es während jedes Ausschiebens Temperaturen in drei Ebenen der Ofenkammer misst. Die Erkennung dieser Probleme hilft, das Heizsystem zu verbessern, was zu besserem Umweltschutz, höherer Koksqualität, höherer Produktionseffizienz (Gas-/Energieeinsparungen) und geringerer Belastung des Mauerwerks (längere Batterielebensdauer) führt.
Die Heizbewertung einzelner Wände oder Öfen kann durch das automatische Kammertemperaturmesssystem der Kammerwand kondensiert werden, um eine mittlere Batterietemperatur zu liefern, die als Eingabe für die Batterieheizsteuerung verwendet werden kann.
Automatisches Überwachungssystem der Ausschiebekraft
Zusammen mit der Messung der Kammerwandtemperaturen wird während der Ausschiebung des Koks aus einem Ofen gleichzeitig das Drehmoment gemessen, das für diese Aktion am Rammantriebsmotor benötigt wird. Diese Werte werden gemessen, während der Rammbalken den heißen Koks aus dem Ofen schiebt. Das Drehmoment wird vom Frequenzumrichter geliefert, der die Motordrehzahl und das Motordrehmoment steuert, und in der SPS für Ofenmaschinen in eine Ausschiebekraft umgerechnet. Das System wird „automatisches Überwachungssystem der Ausschiebekraft“ genannt und liefert herausragende Informationen über die mechanische Wartungssituation des Rammantriebssystems und den Kokzustand des Kokskuchens. Wenn die Rammkraft über einen Zeitraum zunimmt, kann ein mechanisches oder ein Heizproblem erwartet werden, das Aufmerksamkeit und weitere Auswertung zur Fehlersuche erfordert.
Grafiken der automatischen Überwachung der Ausschiebekraft können am HMI der SPS für Ofenmaschinen von den Bedienern für Prozesssteuerung und als Fehlersuchwerkzeug aufgerufen werden. Die Werksleiter wählen die Daten der automatischen Überwachung der Ausschiebekraft aus einem Langzeitarchiv für Prozessüberwachung, Optimierung und historische Auswertungen. Die Ausschiebekraftkurven zeigen das gleiche Profil: einen Ausschiebekraftgipfel am Anfang, um den Koks von der Wand zu lösen und den Kokskuchen in Bewegung zu setzen. Nach diesem initialen Gipfel ist die Ausschiebekraft viel niedriger, gerade ausreichend, um den Kokskuchen entlang der Ofenlänge in Bewegung zu halten. Sobald der Rammbalkenschuh in den Ofen eintritt, entwickelt sich ein neuer, aber kleinerer Gipfel. Dieser Stützschuh gleitet über die Ofensohle und setzt zusätzliche Reibung auf die Ziegel, die vom Rammantrieb gegengewirkt werden müssen, was zu einem Anstieg der benötigten Ausschiebekraft führt. Dies ist die normale Situation bei jedem Ausschieben.
Wenn die Grafik aus dem regulären Profil mit mehreren Ausschiebegipfeln entlang des Ausschiebeweges hervorsticht, wiederholt sich der erste Gipfel mehrfach während eines Ausschiebens. Der Grund kann sein, dass das Ausschieben mehrmals stoppte und wieder aufgenommen wurde, während der Rammbalken durch den Ofen fuhr. Mechanische Probleme am Koksführer erfordern diese Stopps. Bei jedem Neustart muss der Rammantrieb die Kraft wiedererlangen, um den Kokskuchen wieder in Bewegung zu setzen. Vier Gipfel bedeuten, dass der Rammbalken nach dem initialen „Löse-Gipfel“ viermal stoppte und neu startete. Dieses Beispiel zeigt, dass die Ausschiebekraftmessung ein nützliches Werkzeug zur Erkennung und Dokumentation von Betriebsproblemen während des Ausschiebens ist.
Automatisches Terminierungs- und Steuerungssystem der Ofenmaschinen
Prozesssteuerung und Überwachung des COP-Betriebs umfassen auch die Erstellung eines Ausschiebeplans und die Bildschirmanzeige der Betriebsleistung der Ofenmaschinen. Zu diesem Zweck wird ein sehr fortschrittliches Ausschiebe- und Beschickungsplanprogramm, genannt „automatisches Terminierungs- und Steuerungssystem der Ofenmaschinen“, als Teil des COP-Automatisierungssystems verwendet. Ausschiebe- und Beschickungszeiten für jeden Ofen werden berechnet und optimiert, an die Ofenmaschinen übertragen und den Bedienern signalisiert. Die tatsächlichen Daten der Ausschiebe- und Beschickungsvorgänge werden an das Terminierungssystem zurückgespielt, um die Berechnung zu aktualisieren.
Das „automatische Terminierungs- und Steuerungssystem der Ofenmaschinen“ kann normale Produktionsplanung sowie alle Arten von Sonderbetrieb (z. B. Kompensation von Ausfällen oder verringerter Produktion) handhaben. Eine Neuberechnung kann jederzeit ausgelöst und neu durchgeführt werden, wenn sich Produktionsdaten ändern oder ein Betriebsproblem auftritt. Mehrere Strategien stehen zur Verfügung, um einen Produktionsverlust zu handhaben. Der Verlust kann akzeptiert oder durch Erhöhung der Produktion bei vorsichtiger und sicherer Verkürzung der Kokzeit ausgeglichen werden, um beste Heizleistung und Produktion beizubehalten. Daher beeinflussen Änderungen im Plan automatisch den berechneten Nennwärmewert im Heizsteuerungsmodell.
Der Ausschiebe- und Beschickungsplan kann für mehrere Tage im Voraus in einem speziellen Simulationsmodus für fortgeschrittene Produktionsplanung berechnet werden. Das System ist mit dem Ofendruckregelsystem verriegelt, um die Trennung vom Sammelhaupt zum Ausschieben und die Wiederverbindung zum Sammelhaupt zum Beschicken zu handhaben. Abb. 6 zeigt die Hauptfunktionen und das Betriebssystemphilosophie sowie die Bedienanzeigen. Der Computerbildschirm auf der rechten Seite hat normalerweise drei Anzeigen. Die erste Anzeige heißt „Ofenstatus“, die für jeden Ofen die nächsten Ausschiebe-/Beschickungszeiten, letzte Ausschiebe-/Beschickungszeiten, Zeit im Zyklus als Balkendiagramme mit mehreren Farben und Beschickungsgewicht etc. anzeigt. Die zweite Anzeige zeigt den berechneten Plan mit den Ausschiebe- und Beschickungszyklen in chronologischer Reihenfolge für die nächsten Tage im Voraus. Die dritte Anzeige zeigt die Ausschiebe- und Beschickungshistorie als Bericht.
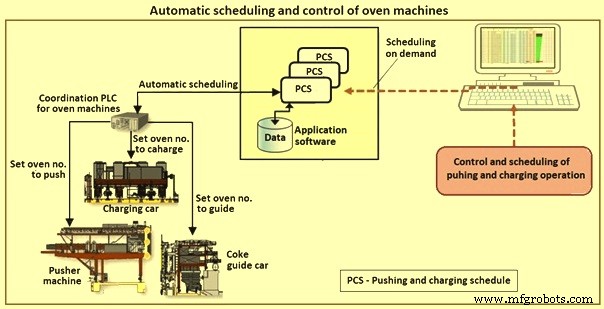
Abb. 6 Automatische Terminierung und Steuerung der Ofenmaschinen
Automatisches Steuerungssystem der Batterieheizung
Das automatische Steuerungssystem der Batterieheizung ist ein theoretisches Berechnungsmodell, das die benötigte Energie für die Heizung der Batterie bestimmt. Das Modell wird dynamisch durch die tatsächliche Produktionsleistung (Anpassung an Verzögerungen, „Beschleunigung“, verlorene Produktion etc.) und die tatsächliche Heizleistung (Anpassung basiert auf tatsächlichen Heizkanal-, Koks- oder Wandtemperaturen, die außerhalb des Zielbereichs liegen) aktualisiert. Die durch das „automatische Steuerungssystem der Batterieheizung“ Modell bestimmten Energieanforderungen sind der Sollwert für das Heizsystem. Die für die Batterieheizung benötigte Energie wird in diesem Fall durch Änderung der Heizzeit (Variation einer Pausenzeiten zwischen Umkehrungen) gesteuert.
Das automatische Steuerungssystem der Batterieheizung ist in Abb. 7 dargestellt. Die Abbildung zeigt auch einen Trendgraphen der Heizsteuerungsergebnisse. Wann immer sich die Kokzeit ändert (grüner Pfeil), reagiert die Energiemengesteuerung, indem sie einen neuen Sollwert für die Energiezufuhr erzeugt (gelber Pfeil), hauptsächlich durch Änderung der Pausenzeiten (blauer Pfeil). Im gegebenen Beispiel wird die Pausenzeiten von ca. 200 Sekunden auf ca. 275 Sekunden durch das Modell erhöht, um einen sinkenden Energiebedarf (rote Kurve) aufgrund einer allgemeinen Erhöhung der Kokzeit (grüne Kurve) von 28,9 Stunden auf 30,1 Stunden anzupassen. Der Anstieg der „mittleren Batterietemperatur“, gemessen durch das automatische Kammertemperaturmesssystem der Kammerwand (rosa gepunkteter Pfeil), erfordert ebenfalls eine Wärmereduzierung, die den Energiesollwert noch weiter senkt. Die gesamte Energiereduzierung (gelbe Kurve) führt zu einer Reduzierung der „mittleren Batterietemperatur“ (rosa Pfeil). Dies geschieht jedoch mit einer Zeitverzögerung aufgrund der Reaktionszeit, die benötigt wird, um die Energie vom Heizkanal zum Koks zu bringen.
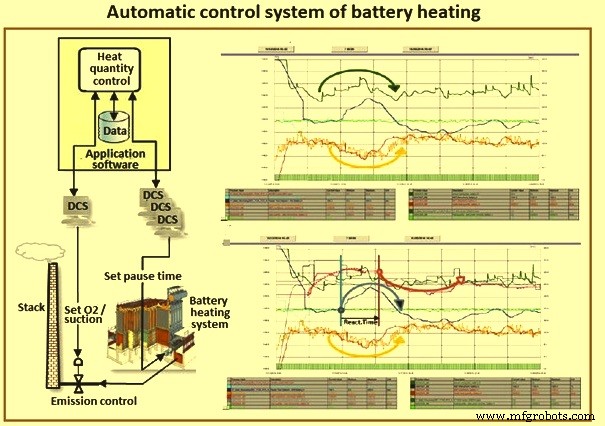
Abb. 7 Automatisches Steuerungssystem der Batterieheizung
Um beide Temperaturen, die an unterschiedlichen Stellen im Mauerwerk gemessen werden, vergleichbar zu machen, werden die Heizkanaltemperaturen durch den Wärmeübergangskoeffizienten auf Ofenwandtemperaturen extrapoliert. Das „automatische Steuerungssystem der Batterieheizung“ Modell ist in der Lage, die Heizenergiemenge unter Kontrolle zu halten, gewährleistet geringeren Energieverbrauch und eine schnelle und automatische Reaktion auf Betriebsstörungen, die die Batterietemperaturen im Gleichgewicht halten, Heizprobleme und Ausschiebemissionen reduzieren.
Herstellungsprozess
- Biosignal PI: Vertrauenswürdige, erschwingliche Open-Source ECG & Respirations-Monitoring-Plattform
- Raspberry Pi Sensor & Aktuator Steuerung meistern: Beschleunigungsmesser, Servo und Datenstreaming
- Hotracos globale Automation: Nahtlose Fernsteuerung mit IXON Cloud
- Fluke 772/773 Stromzangenmessgeräte: Moderner Ansatz zur Automatisierungsschleifen-Fehlersuche
- ISA veröffentlicht aktualisierte 3. Auflage von Control Systems Safety Evaluation & Reliability
- Automatisierung im Spritzgießen meistern: Schritt-für-Schritt-Anleitung zur Produktivitätssteigerung
- Strategisches Design und Planung für Steuerungssystem-Upgrades
- Blockchain in der industriellen Automatisierung: Potenziale und Hindernisse
- SYNTEC-Steuerung: Inbetriebnahme-Schritte (Strom, Wasser, Luft, Home, Werkzeug, Nullpunkt, Start)
- Experten-Anlagenautomatisierung: Design, Implementierung und Turnkey-Lösungen