



Fortschrittliche Automatisierungs- und Steuerungssysteme für Sinteranlagen
Automatisierungs- und Steuerungssystem der Sinteranlage
Der Sinterprozess (Abb. 1) ist ein metallurgischer Prozess, der auf einer Sinteranlage durchgeführt wird. Es handelt sich um einen thermischen Agglomerationsprozess. Der Sinterprozess ist energieintensiv, bei dem eine Vielzahl von Parametern berücksichtigt werden müssen. Der Prozess ist komplex und umfasst diverse physikalische und chemische Phänomene wie Wärme-, Stoff- und Impulsübergang, gekoppelt mit chemischen Reaktionen. Diese Phänomene finden simultan statt, was die Komplexität des Prozesses erheblich erhöht. Die Komplexität des Sinterprozesses resultiert in der Komplexität seines Steuerungssystems.
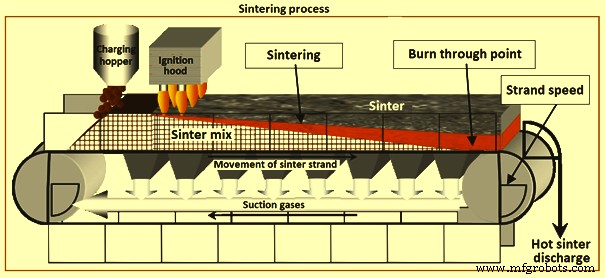
Abb. 1 Sinterprozess
Der Sinterprozess ist im Wesentlichen ein Vorbehandlungsschritt während der Roheisenerzeugung, der verwendet wird, um ein Gemisch aus Eisenerzfeinstückchen, Rücklaufstaub, Flüssen und Koksbreeze mit einer Korngröße < 10 mm zu agglomerieren, sodass der resultierende Sinter mit einer gesiebten Korngröße von 5 mm bis 30 mm den Druck- und Temperaturbedingungen im Hochofen standhalten kann. Die Agglomeration im Sinterprozess wird durch Verbrennung erreicht. Dabei wird Luft durch ein Bett aus Sintergemisch auf dem Sinterstrang angesaugt. Die Brennstoffpartikel auf der oberen Oberflächenschicht werden zuerst in einem Ofen gezündet, und während der Strang vorwärtsbewegt, schreitet die entzündete Verbrennungsfront allmählich nach unten durch das Bett, bis das Ende erreicht ist.
Der Sinterprozess ist ein wesentlicher Schritt in der Hochofenbeschickungsvorbereitung, wo das agglomerierte Material (Sinter) die für die optimierte Roheisenproduktion am Hochofen erforderlichen Eigenschaften aufweisen muss. Darüber hinaus ist es sehr wichtig, die Sinteranlagengasemissionen zu kontrollieren, die in großen Volumen anfallen und eine hohe Anzahl an Schadstoffen mit unterschiedlichen Toxizitätsgraden enthalten.
Der Sinterprozess involviert eine große Anzahl von Parametern, mehr als 500, von denen jeder einen mehr oder weniger großen Einfluss ausübt und innerhalb der möglichen Grenzen kontrolliert werden muss, um Produktivität, Prozessstabilität zu optimieren und die Zusammensetzung und Qualität des produzierten Sinters zu standardisieren. Auch zur Einhaltung gesetzlicher Umweltanforderungen ist ein Emissionskontrollsystem erforderlich, um die im Sinterwerk erzeugten und in die Atmosphäre emittierten Partikel und Gase zu überwachen. Zudem weist der Sinterprozess die Merkmale von Stetigkeit, Nichtlinearität, Zeitvarianz und Unsicherheit neben Komplexität und großer Hysterese auf. Weiterhin werden Jahr für Jahr Verbesserungen am Sinterprozess in jedem Sinterwerk aufgrund der angesammelten Erfahrung der Anlagenbediener und der Weiterentwicklung des Sinter-Know-hows vorgenommen.
Lange Zeit wurde der Sinterprozess weitgehend durch die Erfahrung der Bediener gesteuert. Dadurch traten Schwankungen in der Prozesssteuerung auf. Unerwünschte Schwankungen waren unvermeidlich aufgrund von Hysterese, Schwankungen in der Datenerfassung und Erkennung von Prozessabweichungen, Unterschieden im Wissen der Bediener und ihrer Entscheidungsfähigkeit, Verantwortungsverteilung unter den Bedienern sowie anderen Faktoren wie physiologischen, psychologischen und Umwelteinflüssen. Die Auswirkung dieser Faktoren nahm mit der Skalierung der Kapazität der Sinteranlage zu. Dies schuf die Notwendigkeit für die Entwicklung von Automatisierungs- und Steuerungssystemen für den Sinterprozess.
Ziele und Nutzen der Automatisierung
Automatisierungs- und Steuerungssysteme in der Sinteranlage sind erforderlich, um den oben genannten Anforderungen gerecht zu werden. Sie sind notwendig für die effektive Steuerung von Teilsystemen, rechtzeitige Bereitstellung von Prozessinformationen und Gesamtkostenminimierung, während Produktions- und Qualitätsanforderungen erfüllt werden. Weiterhin sind sie für den Aufbau einer Datenbasis für die Datenanalyse und die Einbindung analytischer Werkzeuge erforderlich.
Eine zuverlässige und bewährte Basisautomatisierung ist das Rückgrat des modernen Sinteranlagenbetriebs. Die Hauptziele des Sinteranlagen-Prozesssteuerungssystems sind: (i) Minimierung des Brennstoffverbrauchs, da die Brennstoffrate ein Schlüsselfaktor der Produktionskosten ist, (ii) Vermeidung schwerer Steuerungseingriffe, da bei nur geringfügigen Steuerungsmaßnahmen die Sinteranlagenleistung erheblich stabilisiert wird, (iii) Vermeidung kritischer Prozesssituationen, da je früher das System auf kritische Situationen wie inhomogenes Gemisch, schlechte Oberflächenzündung oder unvollständiges Durchbrennen des Sintergemischs reagiert, desto reibungsloser der gesamte Sinterprozess verläuft, was zu gleichmäßigerer Produktqualität führt, (iv) koordinierte operative Entscheidungen über alle Schichten ergeben konstante Betriebsbedingungen über alle Schichten, was die Anlagennutzungsdauer erhöht und Produktionskosten senkt, (v) Reduzierung von Emissionen, da im geschlossenen Regelkreis die Produktionsparameter innerhalb der Umweltgrenzwerte optimiert werden können, insbesondere SO₂-Emissionen.
Das Automatisierungs- und Steuerungssystem der Sinteranlage ist ein modernes, benutzerfreundliches Werkzeug, das zur Verbesserung der Produktivität und Stabilität der Sinteranlage beiträgt. Es verbessert die Anlagenleistung, indem es auf die Bedürfnisse der Anlage eingeht. Es stabilisiert die Sinterproduktion, hilft beim Erreichen des angestrebten Ergebnisses und hat einen immensen praktischen Wert. Seine Vorteile umfassen: (i) hohe Produktivität, da es die Sinteranlage auf Spitzenleistung hält bei Minimierung des elektrischen Energie- und Brennstoffverbrauchs, (ii) Produktqualität – der Sinter behält chemische, physikalische und mechanische Eigenschaften auf den gewünschten Niveaus, (iii) reduzierter Brennstoffverbrauch durch präzises Mischen der Beschickungsmaterialien und ideale Steuerung der Rücklaufstaubmenge unter Berücksichtigung der thermischen Bedingungen des Sinters auf dem Strang, (iv) stabiler und schichtunabhängiger Betrieb für effiziente Produktion, (v) einfache Integration einer umfassenden Palette metallurgischer Modelle in das Automatisierungs- und Steuerungssystem, (vi) schnelle Reaktion auf Hochofenanforderungen, (vii) schnelle Amortisation, der Standardzeitraum kann mit weniger als einem Jahr erwartet werden.
Prozesssteuerung und Optimierung
Im Sinterprozess müssen chemische und physikalische Parameter wie Basizität und Produktgrößen voreingestellte Zielwerte innerhalb definierter Standardabweichungen erfüllen, um die Qualitätsanforderungen des Hochofens zu treffen. Die Sinterqualität beginnt mit der Auswahl und Mischung der Rohstoffe im Mischplatz und der Dosieranlage, die in ein gemeinsames Steuerungsmodell des Sinterprozesses integriert sind. Die chemischen Eigenschaften sollen durch automatische Anpassung des Rohstoffgemischs homogenisiert werden. Ein erweitertes „Burn-Through-Point“ (BTP)-Steuerungssystem, das physikalische und chemische Eigenschaften des Sintergemischs berücksichtigt, soll in das System integriert werden. Das System muss Änderungen, die durch Schwankungen verursacht werden, entgegenwirken, was durch eine geschlossene Prozessregelung erreicht wird.
Die Sinterprozessoptimierung benötigt ein innovatives Prozesssteuerungssystem, das die Anlagenautomatisierung auf ein völlig neues Niveau hebt. Es soll auf einem gut getesteten und bewährten Basissystem basieren, das hohe Verfügbarkeit gewährleistet und Datenerfassung, -verarbeitung und -visualisierung effizient kombiniert. Ein breites Spektrum an Rohdatenquellen (Front-End-Signale, beschickte Materialmengen, Labordaten, Ereignisse, Modellergebnisse, Kostendaten) soll über die gesamte Anlagenlebensdauer gespeichert werden. Spezialisierte Werkzeuge sollen bereitgestellt werden, wo Prozeßinformationen mit Analysedaten und Rohmischrezepten verknüpft werden können.
Das Automatisierungs- und Steuerungssystem der Sinteranlage wurde mit den Zielen entwickelt: Verbesserung der Arbeitsproduktivität, Verbesserung des Sinteranlagenausbeute, Erreichen optimaler Sinterqualität (physikalisch, mechanisch, chemisch, metallurgisch) und Reduzierung des Energieverbrauchs. Es ist ein vitales System, das die Anlagenbediener bei der Überwachung jedes Schritts des Sinterproduktionsprozesses unterstützt.
Da die Eigenschaften von Sinterrohstoffen wie chemische Zusammensetzung und Korngröße ein inhärentes Element zur Verursachung von Schwankungen haben, ist es notwendig, statistische Methoden für die Auswertung der Prozessdaten zu verwenden. Dies erfordert die Entwicklung mehrerer Modelle. Die Modellentwicklung in der Sinteranlage ist aufgrund der komplexen Natur des Sinterprozesses kompliziert. Dennoch müssen Modelle entwickelt werden, die in die praktische Online-Anwendung überführt werden können. Weiterhin muss der Sinteranlagenbetrieb Flexibilität für die Anforderung der Kostenminimierung durch Energieeinsparung etc. bieten, während Rohstoffschwankungen berücksichtigt und die Anforderungen des sich kontinuierlich verbessernden Roheisenprozesses am Hochofen erfüllt werden.
Das Automatisierungs- und Steuerungssystem der Sinteranlage gewährleistet optimalen und stabilen Betrieb während des gesamten Sinterprozesses. Es unterstützt die Steigerung der Produktivität und Senkung der Betriebskosten. Um optimalen und stabilen Sinterprozess zu gewährleisten, ist es notwendig, In-Bett-Phänomene zu verstehen und den Prozess in Richtung optimalen Betriebs zu steuern. Die Hauptsteuerungstechniken im Sintern sind Mächtigkeitsdichtesteuerung für gleichmäßiges Sintern über die Strangbreite und Stranggeschwindigkeitssteuerung zur Aufrechterhaltung optimaler Produktivität und Sinterqualität.
Die Effizienz der Automatisierung hängt stark von der richtigen Instrumentierung ab. Die richtigen Instrumente müssen an der richtigen Stelle bereitgestellt und nahtlos eingebunden werden für ein effizientes Automatisierungs- und Steuerungssystem. Zudem erhöhen etablierte und effiziente Techniken wie Server-Virtualisierung die Systemflexibilität und -verfügbarkeit und helfen, Hardware- und Wartungskosten zu sparen. Neueste industrielle Ethernet-Technologien und bewährte Hardware-Architektur erlauben maximale Leistung bei hohen IT-Sicherheitsniveaus.
Mit dem ultimativen Ziel der Stabilisierung des Sinterprozesses, Steigerung der Produktivität und Senkung der Produktionskosten ist Automatisierung und Steuerung in der Sinteranlage erforderlich, um optimalen und stabilen Betrieb während des gesamten Sinterprozesses zu gewährleisten. Zu diesem Zweck wurden verschiedene Anstrengungen unternommen, um In-Bett-Phänomene zu verstehen und den Prozess in Richtung optimalen Betriebs zu steuern. Die Hauptsteuerungstechniken im Sintern sind Mächtigkeitsdichtesteuerung für gleichmäßiges Sintern über die Strangbreite und Stranggeschwindigkeitssteuerung zur Aufrechterhaltung optimaler Produktivität und Sinterqualität. Das Automatisierungsdesign der Sinteranlage ist normalerweise in sechs grundlegende Ausrüstungsebenen unterteilt. Abb. 2 zeigt die Hierarchie des Sinteranlagen-Automatisierungssystems.
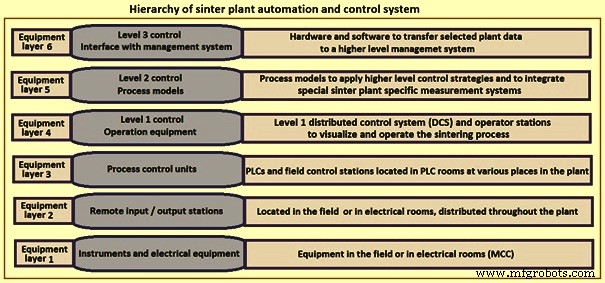
Abb. 2 Hierarchie des Sinteranlagen-Automatisierungs- und Steuerungssystems
Historische Entwicklung und japanische Pionierarbeit
Automatisierungs- und Steuerungstechnologien für den Sinterprozess wurden parallel zur Sintertechnologie entwickelt, um die Sinterqualitätsanforderungen für die stetig verbesserten Leistungsanforderungen des Hochofens zu erfüllen. Computer wurden erstmals in den frühen 1960er Jahren in den USA und Europa (hauptsächlich Frankreich und Belgien) in der Sinteranlage für Erkennung, Alarmierung, Aufzeichnung und Druckanforderungen des Sinterprozesses eingeführt. Später wurden Computer schrittweise für Offen- und Geschlossenkreissteuerung eingesetzt. In den 1970er Jahren wurde Japan zum Zentrum der Entwicklung von Automatisierung und Steuerung für den Sinterprozess. Japanische Stahlorganisationen wie Kawasaki Steel Corporation (KSC), Sumitomo Metal Industries Corporation (SMI), Kobe Steel, Nippon Steel Corporation (NSC) und Nippon Kokan Keihin (NKK) führten wichtige Projekte im Bereich Automatisierungs- und Steuerungssysteme durch. Die folgende Liste enthält einige Beispiele der Arbeiten, die von den verschiedenen japanischen Organisationen im Bereich Sinteranlagen-Automatisierung und -Steuerung durchgeführt wurden. Ab den 1980er Jahren wird künstliche Intelligenz für den Sinterprozess untersucht. Dadurch wurden Steuerzuverlässigkeit und -präzision verbessert.
Das Sinterenergiesteuerungssystem (SECOS) wurde von KSC entwickelt. SECOS kann den thermischen Energieniveau schnell innerhalb eines zulässigen Bereichs detektieren und steuern. Zwei Parameter werden von diesem Steuerungssystem berücksichtigt: (i) Kohlenstoffmenge des Sintergemischs, die auf den Pallets verbrannt wird (berechnet durch Kohlenstoffbilanz durch Detektion des Abgasvolumens und der -zusammensetzung), (ii) Heißzonenverhältnis des Sinterkuchenquerschnitts am Austragsende, gemessen durch eine Kamera. Nach Bewertung des thermischen Energieniveaus mittels dieser zwei Parameter wird der Koksbeimischungsverhältnis angepasst. Die Implementierung dieses Systems führte zu Verbesserungen der Sinterqualität und -produktivität.
Das Betriebsführungssystem (OGS) wurde von KSC mit dem Ziel entwickelt, eine stabile Permeabilität des Sinterbetts für optimale Sinterqualität zu erreichen. Nach Eingabe der Produktionsdaten des Sinterprozesses bewertet das Hauptsystem Permeabilität, Sinterqualität und Produktivität. Es hat zwei Teilsysteme. Eines bewertet die Permeabilität, das andere dient der Auto-Anpassung des Standardwerts für die Bewertung.
Weitere Systeme, an denen umfangreiche Arbeiten durchgeführt wurden, waren: „Sub-Gate-Betriebssteuerung“ von Kobe Steel, NKK und KSC, „Neue BTP-Steuerung auf Stranggeschwindigkeit“ von NKK, „Artificial Dexterous Nimble System“ (ADONIS) von NSC, „Kawasaki Sinter Automatic Control“ (K-SAC) von KSC und „Unbemannter Betriebssystem“ von NKK.
Systemarchitektur und Modelle
Das Automatisierungs- und Steuerungssystem der Sinteranlage ist in klassischen Ebenen strukturiert, von Level 0 (Feldebene) bis Level 3 (Managementebene). Es ist ein dreistufiges hierarchisches System, das das verteilte Steuerungssystem (DCS), das zentrale Prozessrechnersystem (PCS) und die zentralen Computersysteme (CCS) des Stahlwerks nutzt. Das DCS führt Funktionen wie Messung der Windgeschwindigkeitsverteilung und Gastemperaturverteilung entlang des Sinterstrangs sowie „Direct Digital Control“ (DDC) aus. Das PCS führt Funktionen wie Prozesssteuerung zur Optimierung des Sinteranlagenbetriebs und Informationsdienste für Bediener aus. Prozessmodelle zur Anwendung höherer Steuerungsstrategien sind mit speziellen Sinteranlagen-Messsystemen integriert. Das CCS führt Funktionen wie Planung, Management und Datenanalyse von Produktion und Betrieb basierend auf der allgemeinen Datenbank aus. Die Anwendung des dreistufigen Steuerungssystems verbessert Flexibilität, erleichtert Erweiterungen und erhöht die Prozuzuverlässigkeit.
Die drei Steuerungsebenen bestehen aus: (i) Digitalem Steuerungssystem (DCS), einem integrierten Überwachungs- und Steuerungssystem, das digitale Steuerrechner, Sensoren und Übertragungsgeräte umfasst, mit lokaler Regelkreissteuerung und erweiterter Prozesssteuerung mit Standard-Sollwerten des Prozessrechners, (ii) Prozessrechnersystem, das Funktionen zum Sammeln und Verarbeiten der vom DCS gesendeten Daten hat, Sollwertsteuerung und umfassende Betriebsführung des Prozesses gemäß den Anweisungen des „Central Computer System“ (CCS) realisiert, (iii) CCS als oberste Stufe des Steuerungssystems mit Datenbanken des Roheisensystems, die durch Sammeln und Speichern von Informationen der untergeordneten Rechner gewonnen werden und in der Ausarbeitung der Materialbeschaffungs- und Produktionsplanung verwendet werden, aber auch in Produktionsberichten und technischer Analyse der Produktionsdaten. Auf diese Weise werden Personalressourcen gespart, Betriebskosten gesenkt und das Betriebsmanagement verbessert. Zudem machen intelligente Systeme den Sinterprozess weniger abhängig von der Erfahrung der Bediener. Abb. 3 zeigt das Automatisierungs- und Steuerungssystem für die Sinteranlage.
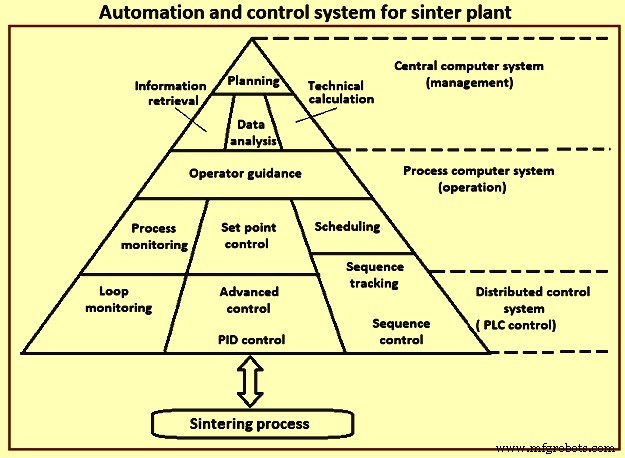
Abb. 3 Automatisierungs- und Steuerungssystem für Sinteranlage
Die Anwendung mathematischer Modelle für die Prozesssteuerung des Gesamtprozesses ist aufgrund der Komplexität des Sinterprozesses begrenzt. Daher ist die Modellentwicklung bereichsweise in der Sinteranlage vorangeschritten. Bereichsweise Modelle resultierten in einem modularen Ansatz für das Automatisierungs- und Steuerungssystem der Sinteranlage.
Das Automatisierungs- und Steuerungssystem der Sinteranlage ist normalerweise durch eine modulare Systemstruktur gekennzeichnet. Neben Basisfunktionen wie Datenerfassung und Sollwertausführung werden die technologischen Steuerungen (Hauptregelkreise) in der Basisautomatisierung implementiert. Dazu gehören Rohmischungsverhältnissteuerung, Rohmischungszufuhrsteuerung, Feuchtigkeitssteuerung, Surge-Hopper-Füllstandssteuerung, Trommeldosierersteuerung, Zündhaubensteuerung, Abgaskühlersteuerung und Sinterkühlersteuerung. Der Fokus dieser Basisteuerungsfunktionen liegt auf der Gewährleistung eines reibungslosen und zuverlässigen Sinterprozesses und der Ermöglichung fortgesetzter Prozessoptimierung.
Flexible Schnittstellen, Modularisierung und moderne Softwarearchitektur bieten die Mittel, das System in einer sich ständig ändernden Umgebung bezüglich Rohstoffen, Betriebsphilosophie und Konnektivität zu Drittanbietersystemen einfach anzupassen und zu warten. Zusammen mit dem robusten Basissystem unterstützen zahlreiche interagierende Prozessmodelle Bediener und Metallurgieingenieure bei ihren täglichen Entscheidungen. Anlagen-spezifische Bedürfnisse werden in diese metallurgischen Prozessmodelle integriert. End-to-End-Transparenz in Echtzeit durch aktuelle Datenvisualisierung und metallurgische Prozessmodelle führen zu besserer Zusammenarbeit, verbesserten Arbeitsabläufen und reduzierten Fehlern, während sie die Entscheidungsfindung unterstützen.
Spezifische Beispiele bei der Entwicklung der Sinteranlagen-Automatisierung
KSC hat Sensoren entwickelt, die Wärmemusterindizes im Sinterbett überwachen. Diese Sensoren ermöglichen eine ausgefeiltere Betriebssteuerung, nicht nur durch Bewertung der Betriebsbedingungen aus dem Übergang von Permeabilität, Qualität, Ausbeute und anderen konventionellen Zeitreihendaten, sondern auch durch direktere Schätzung von Änderungen der Bettbedingungen und Steuerung der Windvolumenverteilung und Koksverteilung im Bett. Abb. 4 zeigt ein Beispiel eines Wärmemusters, das durch das Messsystem an der Sinteranlage erzielt wurde.
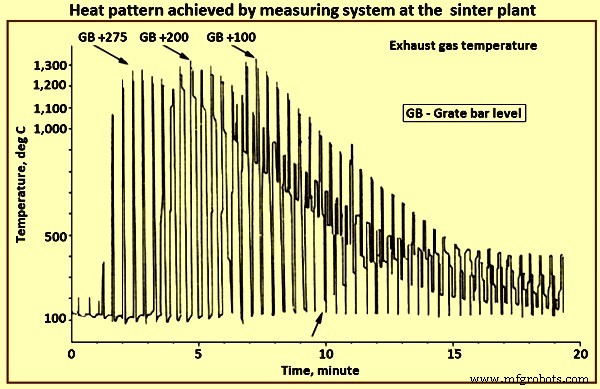
Abb. 4 Wärmemuster, erreicht durch Messsystem an der Sinteranlage
ArcelorMittal entwickelte 1992 in Zusammenarbeit mit dem Centre de Recherches Metallurgiques (Belgien) ein Experten-System mit Nexpert Object Software und VAX VMS Hardware, das 200 Betriebsparameter alle 15 Sekunden steuert. Die erzielten Vorteile umfassen die Senkung der Standardabweichung des FeO-Gehalts, Verbesserung des RDI (Reduktionsdegradationsindex), Verbesserung der BTP-Steuerung (definiert als der Punkt, an dem die Abgastemperatur ihren Höchstwert erreicht, was passiert, wenn die Flammenfront den Boden des Sinterbetts erreicht) und des Temperaturprofils in den Windkästen.
1994 installierte ArcelorMittal ein Sinterstrang-Steuerungssystem basierend auf Analyse des CO-, CO₂- und O₂-Gehalts in den Windkasten-Abgasen, gekoppelt mit dem gestuften Wärmebilanzmodell, entwickelt vom IRSID (Institut de recherche de la sidérurgie). Die Erfahrung mit dem Steuerungssystem zeigte Variation in Produktivität, BTP, maximaler Flammenfronttemperatur und dem Schmelzanteil, der sich im Bett bei maximaler Temperatur bildet, als Funktion der Variation einer Reihe von Parametern. Die theoretische Produktivität hängt hauptsächlich vom Rücklaufstaub-Gleichgewicht und vom Rohmischfluss ab. Die Bewertung des Unterschieds zwischen realer und gemessener Produktivität zeigte, dass der Effekt des Rücklaufstaub-Gleichgewichts gut nachverfolgt wird.
Der berechnete BTP hängt vom Fluss und der chemischen Zusammensetzung des Rohgemischs (durch den Kohlenstoffgehalt im Mineralgemisch und den Feuchtegehalt im Brennstoff) und dem CO₂ im Abgas ab. Die Bewertung des Unterschieds zwischen berechnetem BTP und dem aus Temperaturmessungen unter dem Rost resultierenden zeigte Abweichungen auf beiden Seiten einer mittleren Abweichung von 1 m bis 2 m. Eine Erhöhung dieses Wertes stellt eine Warnung dar. Die berechnete maximale Flammenfronttemperatur, die an der Flammenfront erreicht wird, und der Schmelzanteil hängen von Wärmeeinträgen und -anforderungen ab, die mit der chemischen Zusammensetzung des Rohgemischs verbunden sind.
British Steel Corporation (BSC) installierte 1994 einen VAX 4000/500 Zentralrechner für die Protokollierung von Daten aus 4.500 Signalen sowie zwei MicroVAX 3100 Model 80s als Hilfsmaschinen für Terminals und Drucker. Die Computernutzung verbesserte die Bestimmung der optimalen Rohmischfeuchte nach einem Sinterbettwechsel. Durch die Möglichkeit, Betriebsdaten ständig zu überwachen, war es möglich, die Permeabilität kontinuierlich auf Basis von Gas- und Luftströmen in den Zündofen zu berechnen. Abb. 5 zeigt den Zusammenhang zwischen Mischfeuchte und Permeabilität. Man sieht, dass die optimale Feuchte leicht beobachtet werden kann. Auch der bekannte starke Einfluss der Feuchte auf die Permeabilität ist erkennbar.
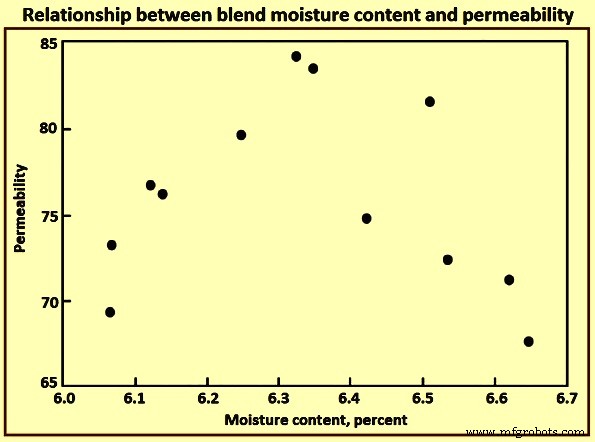
Abb. 5 Zusammenhang zwischen Mischfeuchtegehalt und Permeabilität
Zur Messung des FeO-Gehalts im Sinter wurde ein Bandspulensystem um das Produktförderband platziert. Die verbesserte FeO-Kontrolle ermöglichte eine Kokseinsparung von 1 kg pro Tonne Sinter. Es war auch möglich, die Prozesssteuerung zu verbessern und eine höhere Strangauslastung durch Messung und Steuerung des BTP, wo die Maximaltemperatur auftritt, zu erreichen. Ein BTP-Modell wurde auf dem Anlagenrechner installiert, um den BTP entlang des Sinterstrangs durch Messung der Unterstrangtemperatur für die letzten acht Windkästen zu berechnen und zu detektieren. Das Modell berechnet eine vorgeschlagene Stranggeschwindigkeit, um den tatsächlichen BTP in Einklang mit einer benutzerdefinierten Einstellung zu bringen, und dies wird dem die Strang steuernden Bediener mitgeteilt. Wenn die Stranggeschwindigkeit mit diesem Modell gesteuert wurde, stieg die Strangauslastung um ca. 1 %.
Wuhan Iron and Steel Company (WISCO) in China installierte in Zusammenarbeit mit Voest-Alpine Industrieanlagenbau (VAI) aus Österreich ein Modell, das 700 Werte auf zwei Automatisierungsebenen und einen Satz Prozessoptimierungsmodule berechnet. Trotz der großen Komplexität der Prozessparameter waren die Hauptziele: (i) Verbesserung der Ausgabe um 5 %, (ii) Reduzierung des Koksverbrauchs um mehr als 2 %, (iii) Gewährleistung der Systemverfügbarkeit über 99,5 %.
Die erste Ebene des Modells umfasst alle Hauptdaten aus verschiedenen Quellen, wie Analysen von Rohmaterialien und Sintern. Diese Daten werden dem Bediener sehr effizient, normalerweise in grafischer Form, präsentiert. Diese Daten werden vom Bediener in grafischem Format analysiert. Das Level-2-Modell bietet geschlossene Prozesssteuerung (ohne menschliche Interaktion). Mehrere Sollwerte werden vom Modell zu jedem Zeitpunkt gleichzeitig berechnet und darauf überprüft, ob diese Sollwerte anwendbar sind. Diese Sollwerte umfassen Rohmischfluss, Materialverhältnisse, Wasserzugabe und Sinterstranggeschwindigkeit zur BTP-Steuerung. Das System kann von Level 1 auf Level 2 umschalten, und wenn die Level-2-Steuerung aus irgendeinem Grund nicht möglich ist, wird die Steuerung wieder von Level 1 übernommen.
Wenn es nicht möglich ist, die Stranggeschwindigkeit ideal zu regeln, können Geschwindigkeitsvariationen zu instabilem Betrieb führen. Für die Prozesssteuerung ist es notwendig, die vollständige Sintern des Gemischs vor Erreichen des Strangendes sicherzustellen und sicherzustellen, dass der BTP-Punkt so nah wie möglich am Strangende liegt, um die maximale Ausgabe zu erreichen. Abb. 6 zeigt einen Überblick über die Sinteranlagen-Produktivitätssteuerung.
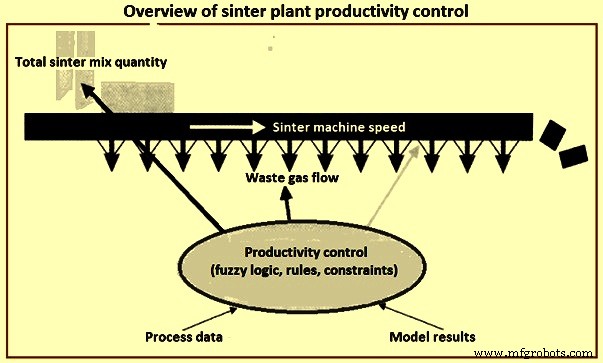
Abb. 6 Überblick über die Sinteranlagen-Produktivitätssteuerung
Pohang Iron and Steel Company (POSCO) installierte in Pohang ein integriertes visuelles Überwachungs- und Leitsystem in der Sinteranlage, bestehend aus fünfzig Thermoelementen, 5 On-Bed-Durchflussmessern, einer Wärmebildkamera und einem Sub-Gate-Öffnungssteuerungssystem. Abb. 7 zeigt das Layout dieses visuellen Überwachungssystems. Thermoelemente sind unter den Windkästen 15 bis 25 platziert und die 5 Durchflussmesser auf dem Bettkasten 6. Mit diesem System kann der Bediener den Prozess in optimalen und stabilen Bedingungen halten. Die Visualisierung des Strangzustands gibt Informationen über Palletgeschwindigkeit, Beschickungsdichte und Brennstoffgehalt an den Bediener. Als Folge nehmen die Schwankungen der Abgastemperatur unter dem Sinterpalett erheblich ab. Auch nach automatischer Steuerung der Sub-Gate-Öffnung wird eine geringere Menge an Rücklaufstaub produziert und eine höhere Produktausbeute erreicht.
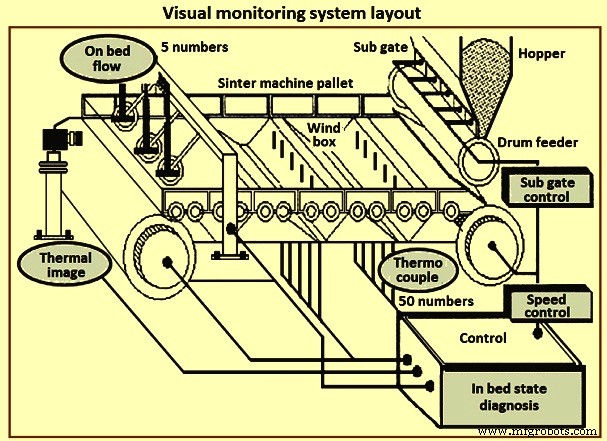
Abb. 7 Layout des visuellen Überwachungssystems
POSCO installierte in seinem Gwangyang-Werk ein Online-Messsystem zur Prüfung des Feuchtegehalts in den Eisenerzen und dem Koks, die zu den Trommelmischbunkern geschickt werden. Das System basiert auf einer schnellen Neutronenquelle. Wenn schnelle Neutronen mit Wasserstoffatomen im Mineralwasser kollidieren, verlieren sie Energie proportional zur Anzahl der Wasserstoffatome, und der Feuchtegehalt kann mit einem Sensor bestimmt werden, der die langsamen Neutronen detektiert, die aus der Kollision resultieren (Abb. 8). Das System ist kalibriert, um Schwankungen der Umgebungstemperatur und -feuchte über das Jahr zu berücksichtigen.
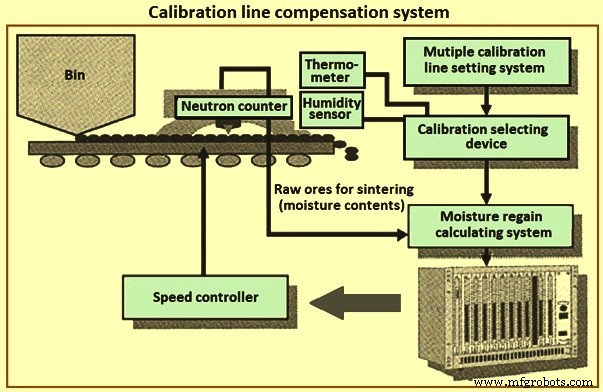
Abb. 8 Kalibrierleitungs-Kompensationssystem
Entwicklung von Modellen für den Sinterprozess
Während des Sinterprozesses finden mehrere chemische Reaktionen und Phasenumwandlungen statt, nicht nur aufgrund der Wärmefrontänderungen, sondern auch aufgrund von Änderungen der lokalen Gaszusammensetzung und der initialen Schmelztemperaturen des Rohstoffgemischs. Wenn lokale Temperatur und Zusammensetzung der Feststoffe erreicht sind, werden die Phasenumwandlungenmostly durch Wärmebereitstellung und Diffusion angetrieben, die innerhalb des Partikelbetts stattfinden, wobei der Mechanismus der Flüssigkeitsbildung die Hauptrolle spielt. Die Materialien schmelzen teilweise, wenn die lokale Temperatur die Schmelztemperatur erreicht, und während sie sich bewegen, fördert der Kontakt mit kaltem Gas die Wiedererstarrung, und so bildet die Partikelagglomeration einen kontinuierlichen porösen Sinterkuchen. Die endgültigen Sinterkucheneigenschaften hängen stark vom thermischen Zyklus, der initialen chemischen Zusammensetzung der Rohstoffe und den thermophysikalischen Eigenschaften ab, die während des Sinterns entwickelt werden. Die mathematischen Modelle des Sinterprozesses simulieren die Phänomene, die innerhalb der Sinteranlage stattfinden.
Die Methode zur Modellierung des Sinterprozesses basiert auf Mehrphasen- und Mehrkomponenten-Transportgleichungen für Impuls, Masse und Energie für Gas-, Fest- und Flüssigphase unter Berücksichtigung der lokalen Phänomene der porösen Sinterbildung (Abb. 9). Das Modell betrachtet die gleichzeitig interagierenden Phasen, und die chemischen Spezies jeder Phase werden basierend auf den Erhaltungsgleichungen der chemischen Spezies berechnet. Die genaue Beschreibung der Austauschraten für Impuls, Energie und chemische Reaktionen ist für die vollständige Genauigkeit des Modells essenziell.
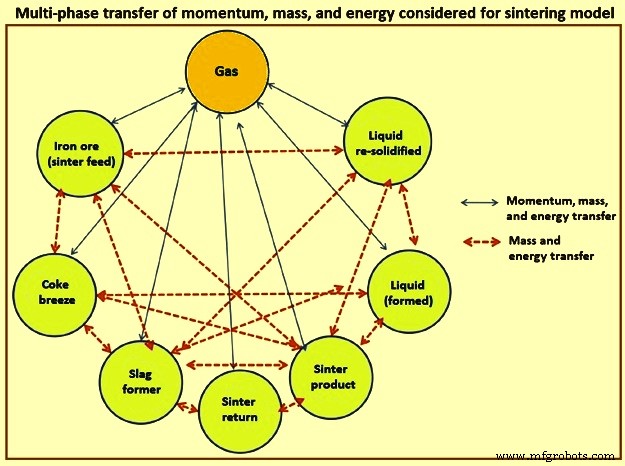
Abb. 9 Mehrphasenübergang von Impuls, Masse und Energie für Sintermodell berücksichtigt
Die chemischen Spezies werden individuell durch Lösung der Transportgleichung jeder chemischen Spezies der Gas- und Festphase berücksichtigt. Die Festphase berücksichtigt das Gemisch aus Eisenerzsinterfutter, Feinsinter (Rücklaufsinter), Koksbreeze (oder anderer fester Brennstoff), Zunder (Feinstückchen aus Stahlwerk) und Flüsse. Die Flüssigphase besteht aus geschmolzenen und gebildeten Komponenten in der Flüssigphase. Die wiedereingefestigte Phase umfasst die wiedereingefestigten Flüssigkeiten und Phasen, die während der Wiedereingefestigung gebildet werden und stark von der lokalen Flüssigzusammensetzung und dem Wärmeaustausch abhängen. Der finale Sinterkuchen wird durch ein Gemisch dieser Materialien gebildet, und seine Qualität hängt von den endgültigen Zusammensetzungen und Volumenanteilen jedes dieser Materialien und ihrer Verteilung innerhalb der Mosaik-Sinterstruktur ab.
Im Sinterprozessmodell wird angenommen, dass die gebildete Flüssigphase sich zusammen mit der verbleibenden Festphase aufgrund der Viskosität bewegt und dass die Flüssigkeit an der Oberfläche der ungeschmolzenen Partikel gebildet wird, sodass die Gleichungen für Impulsübergang und Enthalpie der Feststoffe für dieses Gemisch aus viskoser Flüssigkeit und festen Materialien gelten. Im Modell wird angenommen, dass die temperatur- und zusammensetzungsabhängigen thermophysikalischen Eigenschaften der Mischungsregel folgen, um die individuellen Phaseneigenschaften berücksichtigt nach ihren Phasenvolumenanteilen zu berücksichtigen.
2012 wurde von Hauck et al. ein Vorhersagemodell für das Windkastentemperaturprofil und die Burn-Through-Point-Position und -temperatur entwickelt, das in ein Prozessstabilisierungs-Steuerungssystem integriert wurde. Dadurch wurden Stabilisierung der Qualitätsparameter, Steigerung der Produktivität und Reduzierung der Brennstoffdosierung erreicht.
2012 wurde eine computergestützte Simulation des Sinterprozesses entwickelt, die in der Lage war, die wichtigsten Phänomene innerhalb des Sinterbetts vorherzusagen. Das Modell basierte auf dem Mehrphasenkonzept mit mehreren Komponenten, beschrieben durch Erhaltungsgleichungen jedes Komponenten gekoppelt mit Impuls, chemischen Reaktionen und Wärmeübergang. Die Modellvalidierung erfolgte durch Vergleich der Modellvorhersagen mit gemittelten Industriedaten und lokalen Temperaturmessungen innerhalb des Sinterstrangs. Die Modellvorhersagen zeigten gute Übereinstimmung mit den gemessenen Mittelwerten des industriellen Sinterprozesses.
2013 wurde ein mathematisches Sintermodell von Saiz und Posada mit dem Ziel der BTP-Steuerung in Sinteranlagen (Position und Temperatur) entwickelt. Ein stabiler BTP führt zu einem stabilen Sinterprozess und Verbesserung sowohl der Qualität als auch der Produktivität. Dieses mathematische Modell wurde auf die Sinteranlage von ArcelorMittal in Asturias angewendet (Stranggeschwindigkeit und Koksverbrauch als Steuerungsvariablen, BTP-Position und -temperatur wurden im Steuerungsalgorithmus verwendet). Durch Anwendung des Modells wurde eine Produktivitätssteigerung von 4 % bis 5 %, Reduzierung des Koksverbrauchs von 5,2 % bis 5,5 % und Verringerung des Rücklaufstaubs von 37 % bis 45 % erreicht.
Fuzzy-Logik ermöglicht die Koordination zwischen objektivem Wissen (z. B. mathematischen Modellen) und subjektivem Wissen (z. B. linguistischen Informationen, die nicht mit traditioneller Mathematik quantifiziert werden können, wie die Informationen der Anlagenbediener). In jüngster Zeit wurde Fuzzy-Logik verwendet. Ein neuer Ansatz basierend auf Fuzzy-Inferenz zur Steuerung der Beschickungstore der Sinteranlage wurde 2014 untersucht. Zwei Strategien wurden etabliert. Eine, die invasiver in die Prozessbetriebsbedingungen eingreift, wird in Sinteranlagen mit niedriger Produktivität (z. B. beim Neustart nach einem Stillstand) verwendet, um die Produktivität zu maximieren. Die zweite, konservativere Strategie zielt ebenfalls auf Produktivitätsmaximierung ab, aber die Anlage zeigt hohe Empfindlichkeit gegenüber Änderungen an den Toren.
2016 wurde Software zur Sinterkostenoptimierung basierend auf Sinterqualitätsmerkmalen entwickelt. Zudem wurden Tumbler- und RDI-Indizes mittels eines Sugeno-Typ-Fuzzy-Inferenzsystems geschätzt. Historische Daten von 6 Jahren wurden in multivariaten Statistikstudien verwendet, und so wurde Software entwickelt, die die kostengünstigste Mischung für den Sinterprozess angibt und die Qualitätsanforderungen erfüllt. Wirtschaftliche Einsparungen wurden erzielt und die Sinterqualität verbessert.
Modellierungs- und Simulationswissen ermöglichte die Bewertung der Wirkung verschiedener Variablen in Prozessen, konkret im Sinterprozess, ohne direkt die reale Sinteranlage zu nutzen. Der Effekt der Koksverbrennungsrate auf die Temperaturverteilung im Eisenerzsinterprozess und das Wachstum von Hohlräumen und Rissen im Sinterkuchen durch Simulationsverfahren wurden untersucht. 2015 wurde die Abwärmerückgewinnung aus dem Sinterkühlprozess simuliert und optimiert.
Herstellungsprozess
- Sintern von Refraktärmetallpulvern: Prozesse, Klassifikationen und Performance-Ergebnisse
- Fluke 772/773 Stromzangenmessgeräte: Moderner Ansatz zur Automatisierungsschleifen-Fehlersuche
- ISA veröffentlicht aktualisierte 3. Auflage von Control Systems Safety Evaluation & Reliability
- Strategisches Design und Planung für Steuerungssystem-Upgrades
- Smart Home Automatisierung & Sicherheitssystem mit 1Sheeld
- SYNTEC-Steuerung: Inbetriebnahme-Schritte (Strom, Wasser, Luft, Home, Werkzeug, Nullpunkt, Start)
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Experten-Anlagenautomatisierung: Design, Implementierung und Turnkey-Lösungen
- Acht bewährte Schritte zur Diagnose und Behebung Ihres Prozessleitsystems